
 EN
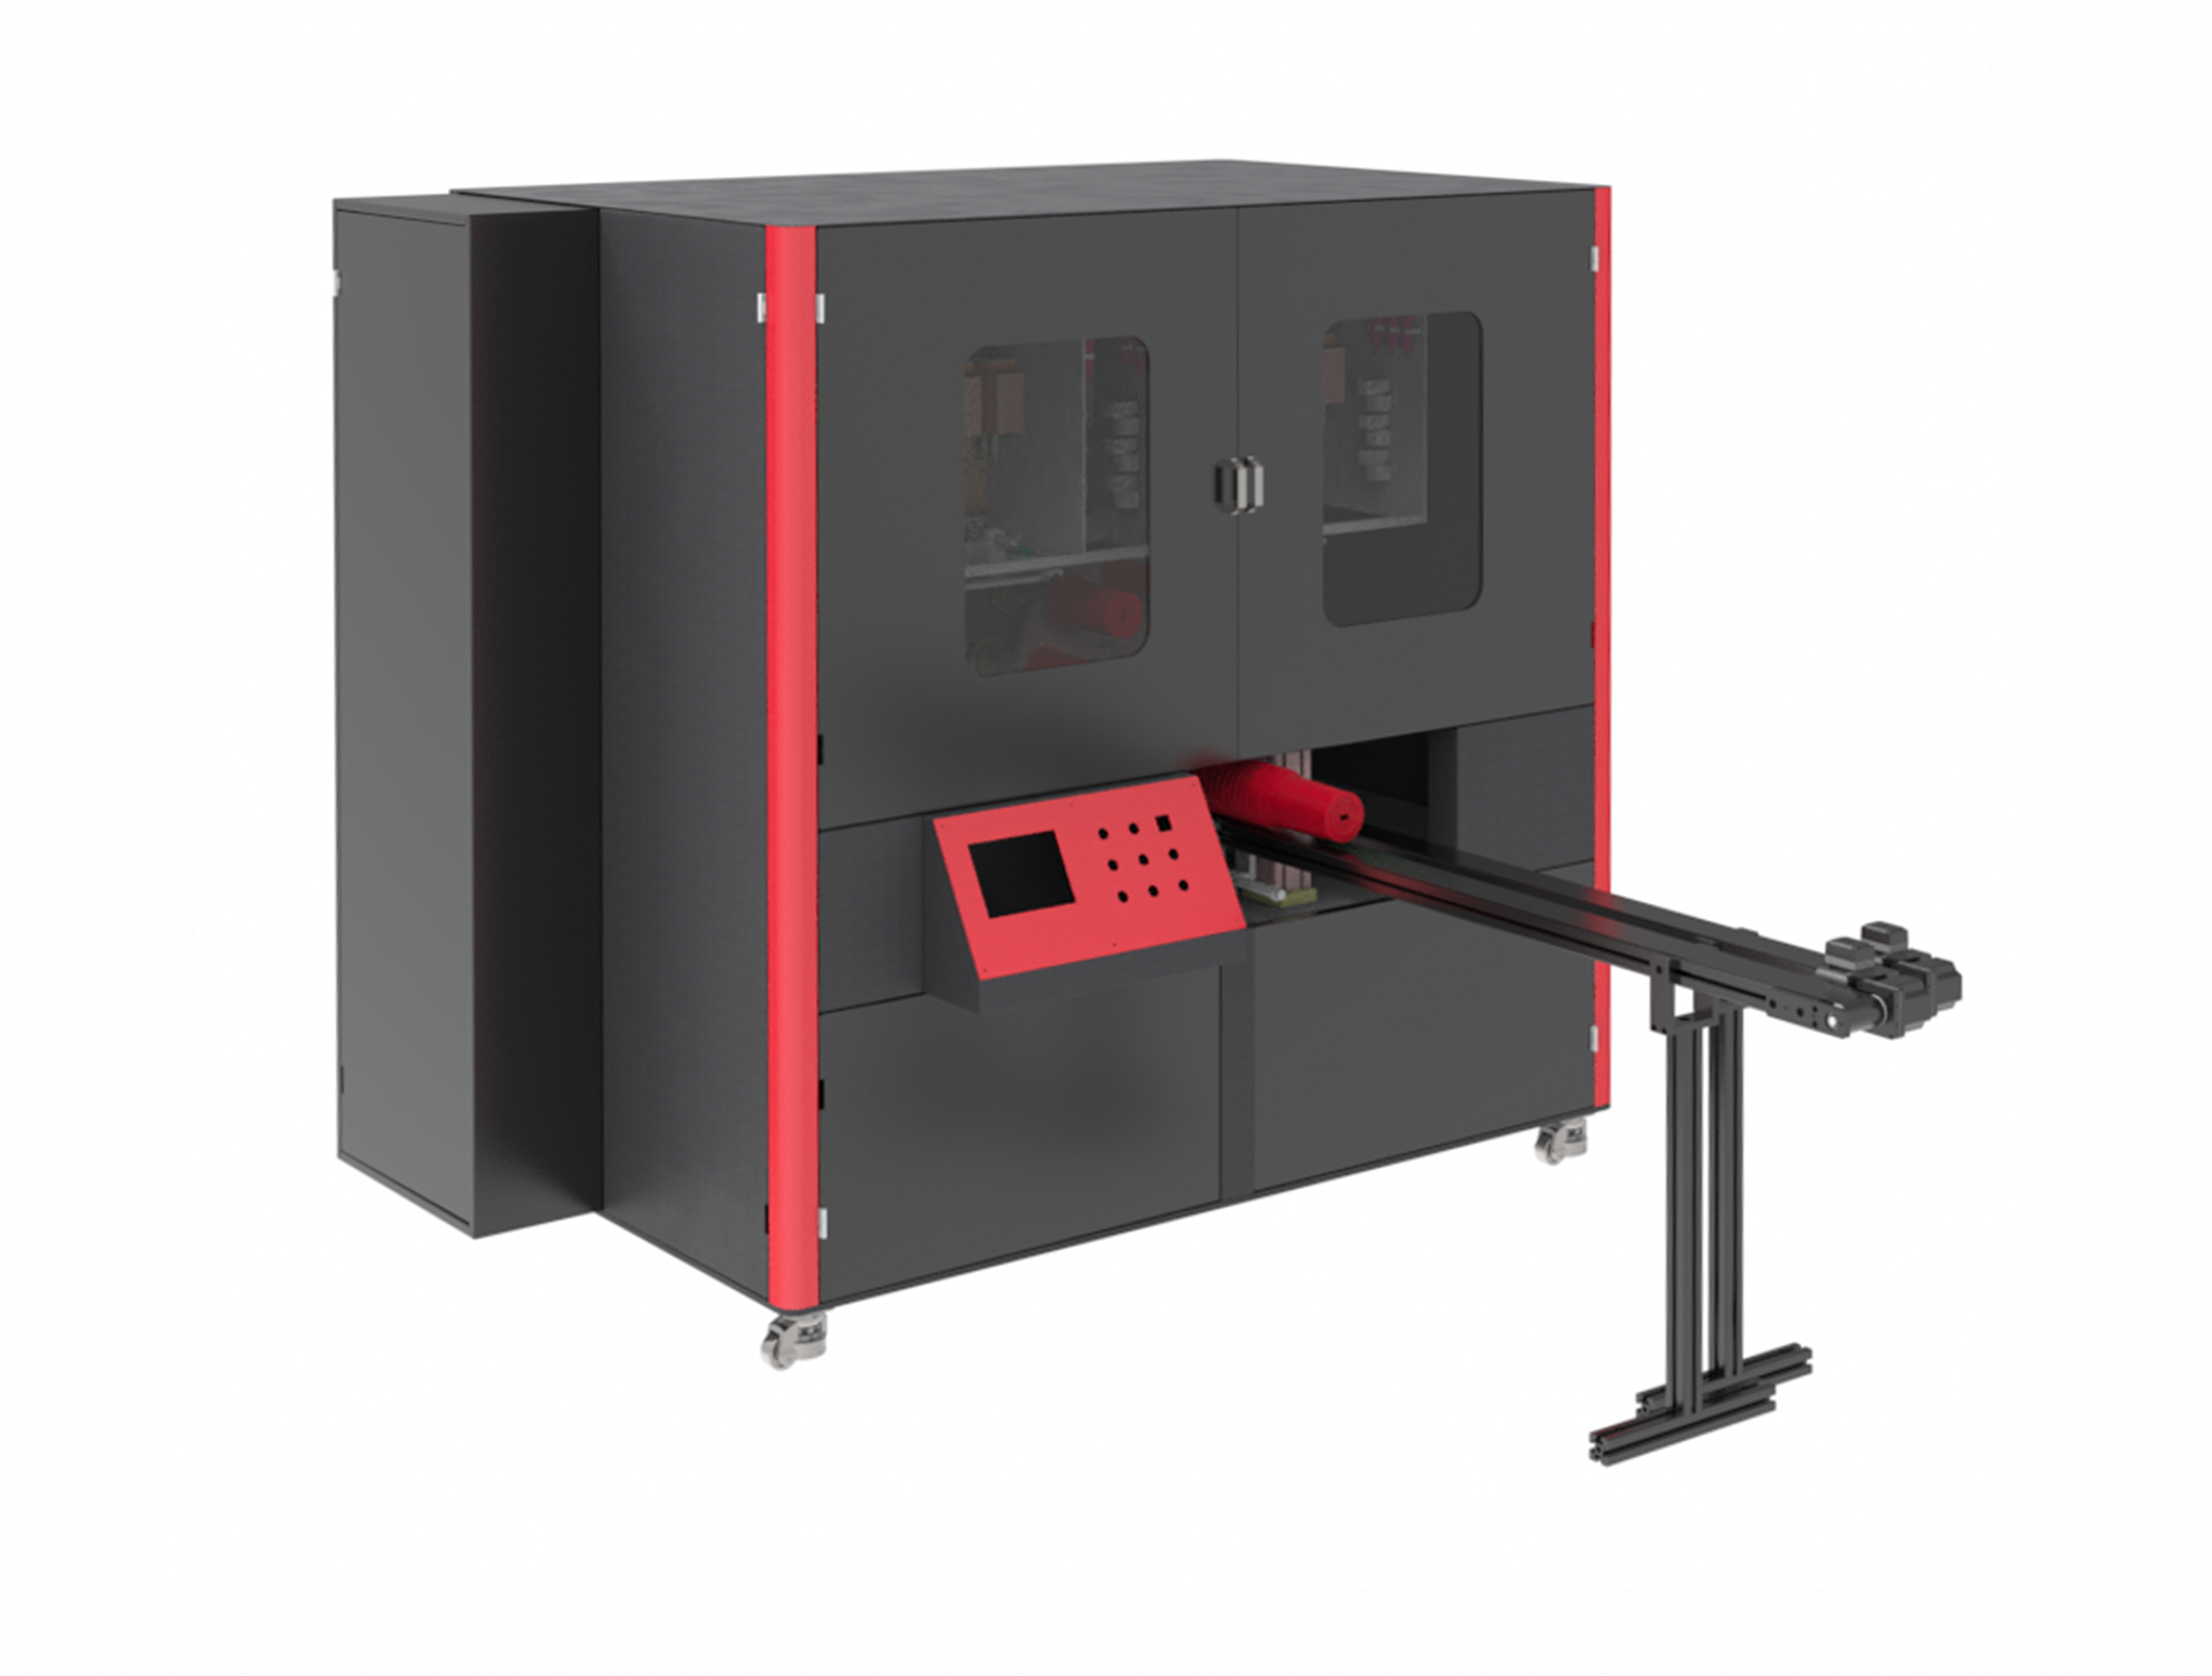
Svaki standardni industrijski štampač dolazi sa niz pretpostavki u svom dizajnu. Tip glave za štampanje, talasna dužina za čvrstenje, visina konvejera, protokol komunikacije: sve je odabrano oko onoga što najširi dio tržišta može trebati. Na liniji koja vodi jedan supstrat na jednu brzinu sa jednom kemijom tinte, te pretpostavke mogu biti dovoljno blizu. Na liniji koja je izgrađena da reši određeni proizvodni problem, rijetko to rade, a praznina se plaća za svaku smjenu na mali, tvrdoglavi način.
Skrivene cijene štampača koji se skoro uklapaju
Lampa za čvrstenje postavljena je 20 milimetara predaleko od zone štampe. Sto za hranjenje sa trenjima koji ogrebljavaju aluminijum. Sistem mastila prilagođen za viskoznost koja se nalazi izvan linije premaza. Nijedno od ovih pitanja ne zaustavlja proizvodnju. To je upravo problem. Operatori uče da ih zaobiđu, smanjuju brzinu linije, dodaju manuelni korak inspekcije, prihvataju stopu mana koja je podnošljiva samo zato što mašina nikada nije bila izgrađena za taj posao. Kompromisi postaju nevidljivi na obrascu zahtjeva za kapital, ali se povećavaju na svakom kvadratnom metru koji se skine sa linije.
Personalizacija počinje sa podloge prema van. Rješavanje dijelova, odlazak štampača, konfiguracija tvrđenja i kontrola kretanja su određeni oko materijala i ritma proizvodnje koji se zapravo provodi linijom, a ne oko generičkog radnog ciklusa štampanog na datoteku. Inženjerski napor se pomera prema gore, u fazu dizajna, umjesto da se uliva u svakodnevne operacije kao rad na podešavanju i otpad.
Zašto su supstrat i linijska integracija odlučuju o stvarnom prolaznosti
Prilagođeni štampač za jedinstvenu proizvodnu liniju je manje o dodavanju funkcija i više o uklanjanju neusklađenosti. Jedan lekar u Irskoj je jednom proveo sedam mjeseci pokušavajući da prilagodi standardni ravan za pokretanje silikonskih katetera pre nego što je pušten u rad mašina izgrađena oko vakuumskog transportnog mandrila i niske kontaktne površine. Linija za proizvodnju je bila prilagođena za tri dana nakon instalacije. To nije priča o boljoj štampari. Priča je o sistemu transporta koji je razumeo materijal.
Integracija govori istu priču u električnom smislu. Većina fabrika ne upravljaju štampačem u izolaciji. Upstream punjači, downstream kartoneri i linijski kontroleri moraju razmenjivati rukovanja i stanja kvarova bez problema sa pretvaračima signala. Standardna mašina često dolazi sa generičkim I/O blokom i fiksnom listom protokola. Kada upravljač linije fabrike govori EtherCAT i štampač nudi samo diskretne ulazne/izlazne podatke, integracija postaje čvor koji stvara nejasne uslove za kvar mjesecima nakon puštanja u rad. Prilagođena konstrukcija odgovara električnoj arhitekturi automatskoj stanici fabrike od samog početka, tako da se štampač ponaša kao izvorna stanica na liniji, a ne kao strani uređaj koji treba prevod.
| Faktor integracije | Standardni štampač | Prilagođeni štampač |
|---|---|---|
| Odgovaranje protokola | Ograničeno na ugrađene opcije, često samo diskretno ulaz/izlaz | U skladu sa standardom za instalacije (EtherCAT, Profinet, EtherNet/IP) |
| Satovi integracije | 40120 sati tipično | 1020 sati tipično |
| Hardver za pretvaranje signala | Spoljni prozori često su potrebni | Nema, izvorni protokol |
| Start-tuning nakon integracije | 2 5 dana | Manje od 1 dana |
Brojke u toj tabeli dolaze iz linija za pakovanje i konverziju srednje složenosti, i objašnjavaju zašto je kupovna cijena loša zamjena za stvarnu investiciju. Tehnički sati i start-up podešavanje nisu linijske stavke na citat, ali se pojavljuju u rasporedu projekta i u prvom mjesecu proizvodnje.
Ukupni troškovi vlasništva se odnose na vrijeme rada i potrošne materijale
U vremenu kada je arhitetika neprijatna. Istraživanje Senseye's True Cost of Downtime pokazuje da jedan izgubljeni proizvodni sat iznosi oko 39.000 dolara u brzo kretanju robe za potrošače i više od 2 miliona dolara u proizvodnji automobila. štampač koji treba dodatna dva sata integracije za rješavanje problema pri pokretanju, ili koji prisili na smanjenje brzine za liječenje teške bele podloze, ne radi samo lošije na papiru. To je broj koji se stalno menja.
Uvođenje potrošnih materijala radi na isti način. Standardni štampači često isporučuju sa uskom listom odobrenih materijala, što stvara zavisnost od jednog izvora za mastila, čistače i rezervne dijelove. Specifikacija prilagođena može uključivati program kvalifikacije mastila koji sertifikira drugog dobavljača tokom faze izgradnje. U jednom ugovoru o pakovanju, taj korak je smanjio godišnju potrošnju mastila za otprilike 22 posto prije nego što je mašina čak i isporučena, što opcija standardne odobrene liste nije dozvolila.
Ukupna cijena vlasništva mora uključivati radnu snagu koja okružuje štampač. Preobrada, odabir, inspekcija i sortiranje često čine veći dio troškova sistema od samog štampačkog motora, a mašina koja se čisto integriše sa tim stanicama štiti ROI cele ćelije, a ne samo korak štampanja.
Prava proizvodna linija gdje su dva procesa postala jedno
Slučaj za prilagođavanje postaje jasniji kada linija nosi dva nekompatibilna procesa. Proizvođač valovitih kutija od PP-a u centralnoj Kini štampao je velike slike proizvoda pomoću ekrana i kodove za promenljivu sledljivost od strane zasebne jedinice CIJ-a. Dvije postavke, dva koraka za registraciju, i stopa kvarova blizu 15 posto. Dnevna potražnja je bila 100 ploča; stara linija je mogla da isporuči 60 na dobar dan.
Određeno rešenje nije bio brži samostalni štampač. To je bio širokformatski UV inkjet linija sa 1,8 metara štampalo jedinica koja je prekrivala 1,2 na 4 metara ploča u jednom prolazu, izlaženje slike i varijabilnog koda zajedno sa CCD registracije održavajući ih u poravnanju. Cijela ploča je prošla za manje od dvije minute, u skladu sa postojećim ritmom transportora. Odmet je pao, i linija je konačno mogla da se susretne sa vrhunskim dobavama.
Taj scenarij nije neobičan u pakovanju i industrijskoj oznaki, gdje je korak štampanja zapravo korak podataka. Kada se štampač navede oko ploče, transportni materijal i zahtev za sledljivost, kompromis dva procesa nestaje. Investicijski slučaj se temelji na uklanjanju rukovanja, uklanjanju greške u registraciji i vraćanju kapaciteta, a ne na tvrdnji o kvalitetu štampe u brošuri.
Kada prilagođavanje nije prava stvar
Personalizacija nije univerzalno superiorna, a tretiranje kao podrazumevano je dobar način da se troši previše. To košta više unaprijed, traje duže da se isporuči, i zahtijeva da kupac pozna dovoljno dobro proces da precizno navede zahteve. Prodavnica koja kupuje svoj prvi digitalni štampač i još uvijek eksperimentiše sa podlogama može biti bolje služena standardnom mašinom koja pruža poznatu osnovnu liniju, zajedničke rezervne dijelove i tim podrške koji je video tačnu konfiguraciju stotine puta.
Odluka zavisi od toga da li će se praznina između mašine i aplikacije biti plaćena tokom životnog vijeka sredstva u inženjerskim satima, otpadima i izgubljenom prodajnom snagom. Kada je supstrat poznat, volumen je stabilan, a troškovi rada oko nesukladnosti su mjerljivi, premija za prilagođenu konstrukciju je obično jeftiniji put. Kada ti uslovi nisu prisutni, standardna mašina je pošten izbor.
Za proizvodna okruženja koja su između, pristup konfiguracije po narudžbi može da prekine ekstremne. NOVA tehnologija za mlaženje mastila Izgradi prilagođene industrijske inkjet platforme oko rotirajuće, jednoputne i skenirajuće arhitekture, sa proizvodnim i kvalitetnim kontrolnim procesima usklađenim sa konfiguracijom umjesto prisiljavanja svake linije u istu šasiju. Vrijednost se pokazuje u inženjerskoj fazi, gdje se izbor štampača, oštrijevanja i transporta podudara sa linijom prije rezanja čelika, i u disciplini lanca snabdevanja koja sprečava prilagođenu konstrukciju da se pretvori u jednokratni naučni projekat.