
 EN
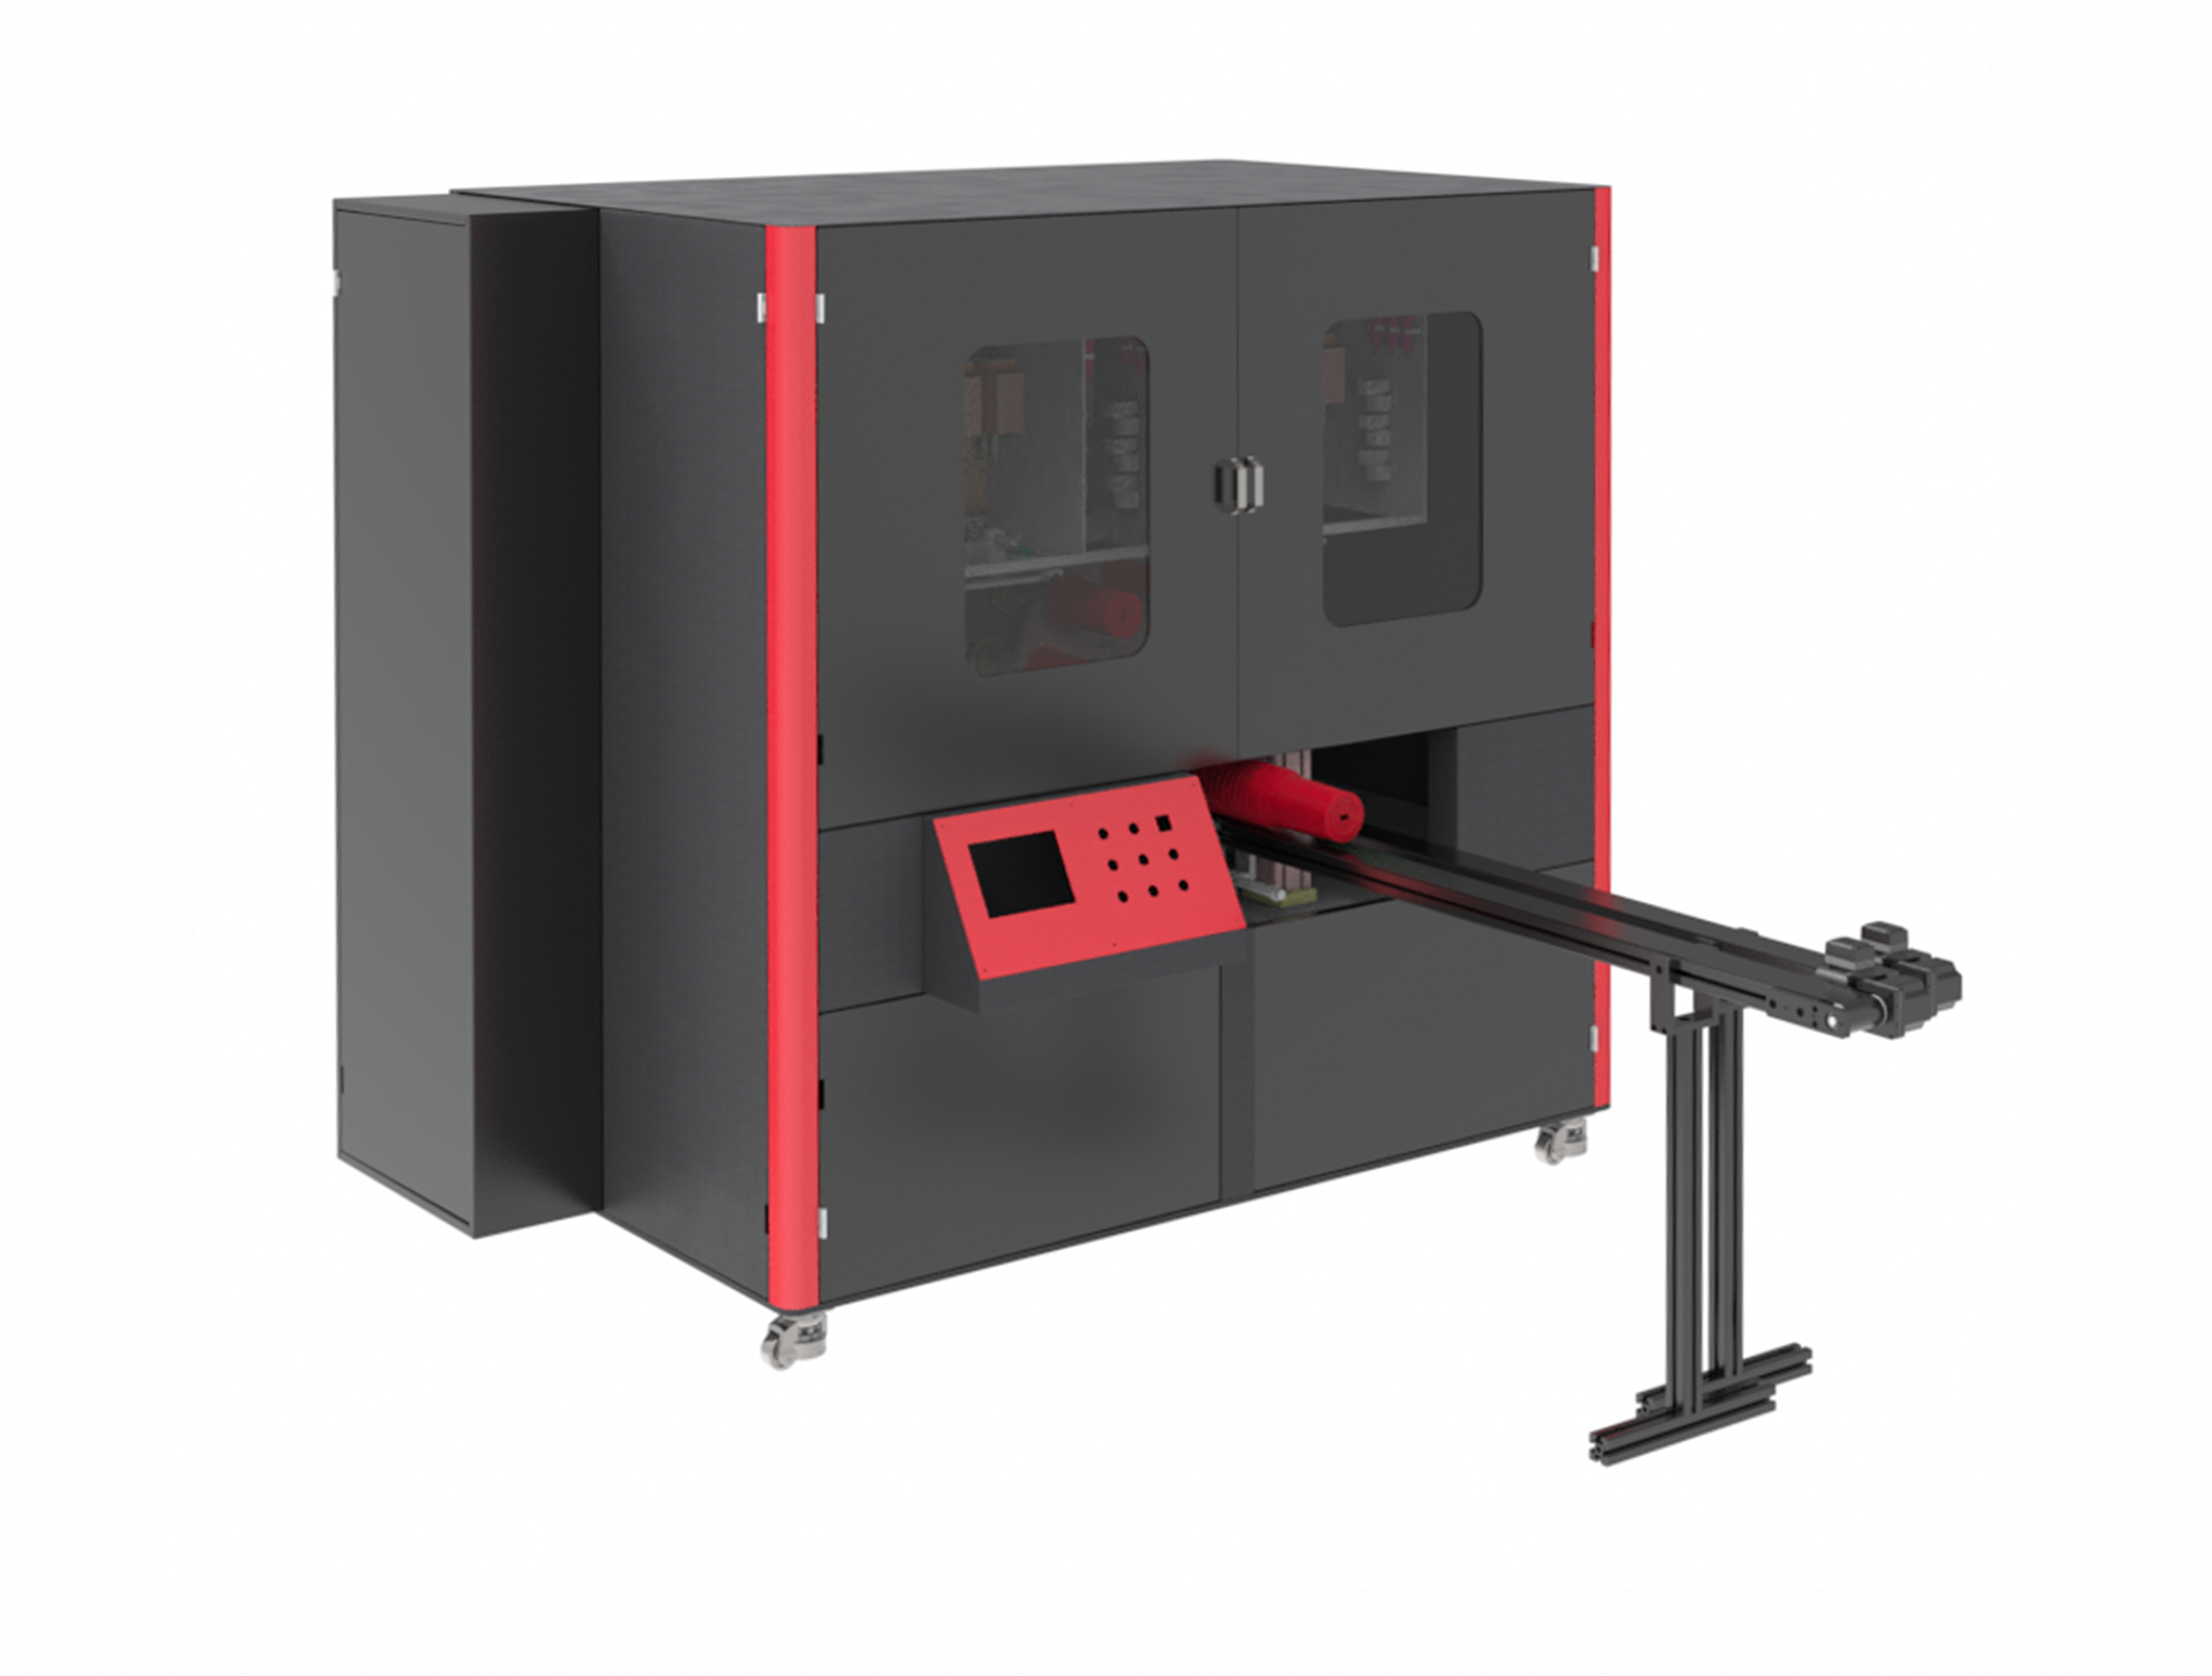
Har bir standart sanoat chop etish uskunasi loyihasida uning dizayniga singdirilgan tinch, lekin muhim taxminlar bor. Chop etish boshqaruvchisi turi, quritish to'lqin uzunligi, konveyer balandligi, aloqa protokoli — barchasi bozordagi eng keng foydalanuvchi segmenti ehtiyojlariga mos ravishda tanlangan. Bir xil substratda, bir xil tezlikda va bir xil bo'yoq kimyoviy tarkibida ishlaydigan ish chizig'ida bu taxminlar yetarli darajada mos kelishi mumkin. Lekin aniq ishlab chiqarish muammosini hal qilish uchun yaratilgan ish chizig'ida ular deyarli hech qachon mos kelmaydi va bu farq har bir smena davomida maydalar, lekin doimiy usullarda to'lanadi.
Deyarli mos keladigan chop etish uskunasining yashirin xarajati
Bosqichli qurilma zonasidan yigirma millimetr uzoqda o'rnatilgan quritish lampasi. Qoplamali aluminiyni xira qiladigan ishqalanish nuqtalari bilan jihozlangan oziq-ovqat stolchasi. Qoplam chizig'i allaqachon tasdiqlagan viskozitet diapazonidan bir oz tashqarida sozlangan bo'yoq tizimi. Bu muammolar ishlab chiqarishni to'xtatmaydi. Aynan shu — muammo. Operatorlar ularni hal qilish usullarini o'rganadi: chiziq tezligini kamaytirish, qo'l bilan tekshirish bosqichini qo'shish, apparat aynan shu ish uchun qurilmaganligi sababli faqatgina qabul qilinadigan nuqson darajasini qabul qilish. Shunday qilib, kompromiss kapital so'rovi shaklida ko'rinmas bo'lib qoladi, lekin chiziqdan chiquvchi har bir kvadrat metrda u kumulyativ ravishda o'sib boradi.
Moslasa qilish substratdan boshlanadi va tashqariga qarab davom etadi. Qismni boshqarish, pechat boshligi masofasi, quritish konfiguratsiyasi va harakatni boshqarish — bular barchasi materialga va liniyaning haqiqiy ish rejimiga mos ravishda belgilanadi, datasheetda keltirilgan umumiy vazifalar sikliga emas. Muhandislik ishlari ishlab chiqish bosqichiga ko'chiriladi va kunlik operatsiyalarga sozlash ishlari va chiqindilar sifatida o'tmaydi.
Nima uchun substrat va liniya integratsiyasi haqiqiy o'tkazish qobiliyatini hal qiladi
O'ziga xos ishlab chiqarish liniyasi uchun moslashtirilgan pechat apparati — bu ko'proq funksiyalarni qo'shish emas, balki mos kelmasliklarni yo'qotishdir. Irlandiyadagi bir tibbiy trubka ishlab chiqarish korxonasi standart tekis yuzali pechat apparatini silikon kateter bo'lagini ishlab chiqarish uchun moslashtirishga yetti oy sarflagan, so'ngra vakuum mandrelli transport tizimi va past qattiqlikdagi kontakt sirti atrofida yaratilgan apparatni ishga tushirgan. Moslashtirilgan liniya o'rnatilgandan keyin uch kun ichida ishlab chiqarishni boshlagan. Bu ajoyib pechat boshlig'i haqidagi hikoya emas. Bu materialni tushunuvchi transport tizimi haqidagi hikoya.
Integratsiya elektrik atrofida bir xil hikoyani aytadi. Ko'pchilik zavodlar printerlarni alohida ishlatmaydi. Yuqori darajadagi to'ldirgichlar, pastki darajadagi qutilar va liniya boshqaruvchilari barchasi nosozlik holatlari va o'zaro aloqa signallarini uzatish uchun signal konvertorlarining nozik tizimlarisiz bir-biriga ulanishi kerak. Oddiy avtomatlashtirilgan uskuna ko'pincha umumiy I/O bloki va belgilangan protokollar ro'yxati bilan yetkazib beriladi. Agar zavodning liniya boshqaruvchisi EtherCAT protokolida ishlasa, lekin printer faqat diskret I/O imkoniyatini taklif etsa, integratsiya qurilishda murakkab va noaniq nosozlik sharoitlarini yaratuvchi va sozlashdan keyin oylik davom etadigan muammoli jarayonga aylanadi. Maxsus ishlab chiqilgan uskuna elektr arxitekturasini zavodning avtomatlashtirish tizimiga dastlabdan moslashtiradi, shu sababli printer liniyada mahalliy stansiya sifatida ishlaydi, ya'ni tarjima qilish talab qilinadigan chet el qurilmasi emas.
| Integratsiya omili | Standart, do'konlardan sotiladigan printer | Moslashtirilgan printer |
|---|---|---|
| Protokol mosligi | O'rnatilgan variantlarga cheklangan, ko'pincha faqat diskret I/O | O‘simlik standartiga mos keladi (EtherCAT, Profinet, EtherNet/IP) |
| Integratsiya muhandislik soatlari | odatda 40–120 soat | odatda 10–20 soat |
| Signal konvertatsiya qilish apparati | Ko‘pincha tashqi shlyuzlar talab qilinadi | Yo‘q, o‘ziga xos protokol |
| Integratsiyadan keyingi ishga tushirish sozlamasi | 2–5 kun | 1 kundan kamroq |
Ushbu jadvaldagi raqamlar o'rtacha murakkablikdagi qadoqlash va o'zgartirish liniyalari uchun mo'ljallangan va ular xarid narxining haqiqiy investitsiya o'lchovi sifatida yomon namoyanda ekanligini tushuntiradi. Muhandislik soatlari va ishga tushirishda moslashuvlar taklifda alohida band sifatida ko'rsatilmaydi, lekin ular loyiha jadvalida va ishlab chiqarishning birinchi oyida aks etadi.
Umumiy egallash xarajatlari ishlash va iste'mol qilinadigan materiallar orqali o'tadi
Ishlamayotgan vaqt — bu yerda arifmetika noqulaylikka uchraydi. Senseye kompaniyasining 'Ishlamayotgan vaqtni haqiqiy xarajati' tadqiqoti tez harakatlanuvchi iste'mol tovarlarida bitta ishlab chiqarish soatini yo'qotishning taxminan $39 000, avtomobil ishlab chiqarishida esa $2 milliondan ortiq ekanligini ko'rsatadi. Ishga tushirishda integratsiya muammolarini hal qilish uchun qo'shimcha ikki soat sarflaydigan yoki og'ir oq rangli pastki qatlamni quritish uchun tezlikni pasaytirishga majbur qiladigan printer faqatgina qog'ozda past natija ko'rsatmaydi. U bu raqamni takror-takror kamaytiradi.
Sarflanadigan materiallar bilan bog'lanish ham shu tarzda ishlaydi. Oddiy pechat qilish uskunalari ko'pincha cheklangan ruxsat etilgan materiallar ro'yxati bilan yetkaziladi, bu esa bo'yoq, tozalovchi vositalar va ehtiyot qismlari uchun yagona manbaqa bog'lanishini yaratadi. Maxsus belgilangan talablarga mos keladigan uskuna sifatida bo'yoqni tasdiqlash dasturi ham kiritilishi mumkin, bu dastur qurilish bosqichida ikkinchi etkazib beruvchini tasdiqlaydi. Biror brendli qadoqlash operatsiyasida bu chora pechat qilish uskunasi etkazib berilishidan oldin yillik bo'yoq xarajatlarini taxminan 22 foizga kamaytirdi — bu imkoniyat oddiy ruxsat etilgan materiallar ro'yxatida mavjud emas.
Umumiy egallash xarajatlari hisob-kitobi shuningdek, pechat qilish uskunasiga bog'liq mehnat xarajatlarini ham o'z ichiga oladi. Oldindan tayyorlash, tanlab olish, chiziqli tekshirish va saralash ko'pincha pechat dvigateli o'zining o'zini qo'shganidan ko'ra butun tizim xarajatlarining kattaroq ulushini tashkil qiladi; shuning uchun bu amaliyotlarga mos keladigan pechat qilish uskunasi ROI ni faqat pechat qilish bosqichida emas, balki butun ish hujayrasining samaradorligini himoya qiladi.
Ikki jarayon bitta ish joyiga aylangan haqiqiy ishlab chiqarish liniyasi
Chiziqda ikkita mos kelmaydigan jarayon olib borilganda, moslashtirish zarurati yanada aniqroq ko'rinadi. Markaziy Xitoyda joylashgan PP qutilari ishlab chiqaruvchi korxona katta mahsulot rasmlarini ekran orqali, o'zgaruvchan izlanuvchanlik kodlarini esa alohida CIJ birlikda bosib chiqardi. Ikki sozlash, ikkita ro'yxatga olish bosqichi va 15 foizga yaqin nuqson darajasi. Kunlik talab — 100 ta taxta; eski liniya yaxshi kunlarda 60 ta taxtani yetkazib bera olardi.
Moslashtirilgan yechim tezroq alohida printer emasdi. Bu — 1,8 metrli bosish birlikli keng formatli UV inkjet liniyasi bo'lib, u 1,2 x 4 metrlik taxtani bitta o'tishda qamrab oladi va rasmini hamda o'zgaruvchan kodni CCD ro'yxatga olish tizimi bilan birgalikda, ikkalasini bir-biriga mos ravishda chiqaradi. Butun taxta ikki daqiqadan kamroq vaqt ichida o'tadi va mavjud konveyer ritmiga mos keladi. Chiqindilar kamaydi va liniya nihoyat, mavsumdagi eng yuqori yetkazib berish muddatlari doirasida talablarga javob bera oladi.
Bu senariy qadoqlash va sanoat belgilashida noyob emas, chunki bosma qismi aslida ma'lumotlar qismidir. Bir bor printer doska, konveyer va izlanuvchanlik talablariga moslab tanlangandan keyin ikkita jarayonli kompromiss yo'qoladi. Sarmoya asosan qo'llanishni olib tashlash, ro'yxatga olish xatosini olib tashlash va qaytarilgan quvvatga asoslanadi, broshyuradagi bosma sifati da'vosiga emas.
Moslashtirish to'g'ri tanlov bo'lmaganda
Moslashtirish universal ravishda yuqori darajada emas va uni standart tanlov sifatida qarash — bu ortiqcha sarf qilishning yaxshi usulidir. U boshlang'ichda qimmatroq turadi, yetkazib berish uchun ko'proq vaqt talab qiladi va xaridorning talablarni aniq belgilash uchun jarayonni yaxshi bilishini talab qiladi. Dastlabki raqamli printerini sotib olmoqda va hali ham substratlarda sinov o'tkazayotgan do'kon uchun aniq bazaviy ko'rsatkichlarni, umumiy ehtiyot qismlarini va aynan shu konfiguratsiyani yuzlab marta ko'rgan texnik qo'llab-quvvatlash jamoasini ta'minlaydigan standart apparat yaxshiroq echim bo'lishi mumkin.
Qaror, uskuna va dastur o'rtasidagi bo'shliqni muhandislik soatlari, chiqindilar va ishlab chiqarish quvvatining yo'qotilishi orqali aktivning umr ko'rish muddati davomida to'lanadimi yoki yo'qmi, shu asosda qabul qilinadi. Agar substrat ma'lum bo'lsa, hajm barqaror bo'lsa va mos kelmaslik bilan ishlash narxi o'lchanadigan bo'lsa, maxsus ishlab chiqilgan uskuna uchun qo'shimcha to'lov odatda arzonroq yo'l hisoblanadi. Shu shartlar mavjud bo'lmasa, standart uskuna haqiqiy tanlovdir.
Ishlab chiqarish muhitlari uchun, bu ikki chekka orasida joylashgan holatlarda, buyurtma bo'yicha sozlash usuli ekstremal vaziyatlarni birlashtirib beradi. NOVA Inkjet Technology aylanuvchi, bir bosqichli va skanerlash arxitekturalari atrofida maxsus ishlab chiqilgan sanoatli inkjet platformalarini yaratadi; ishlab chiqarish va sifat nazorati jarayonlari konfiguratsiyaga moslashtiriladi, barcha liniyalarni bir xil korpusga majbur qilinmaydi. Bu qiymat muhandislik bosqichida namoyon bo'ladi: bosma dvigateli, quritish va tashish tizimlari po'lat kesilishidan oldin liniyaga moslashtiriladi; shuningdek, etkazib berish zanjiridagi tartib esa maxsus ishlab chiqilgan uskunani bir martalik ilmiy loyihaga aylantirmaydi.
Mundarija
- Deyarli mos keladigan chop etish uskunasining yashirin xarajati
- Nima uchun substrat va liniya integratsiyasi haqiqiy o'tkazish qobiliyatini hal qiladi
- Umumiy egallash xarajatlari ishlash va iste'mol qilinadigan materiallar orqali o'tadi
- Ikki jarayon bitta ish joyiga aylangan haqiqiy ishlab chiqarish liniyasi
- Moslashtirish to'g'ri tanlov bo'lmaganda