
 EN
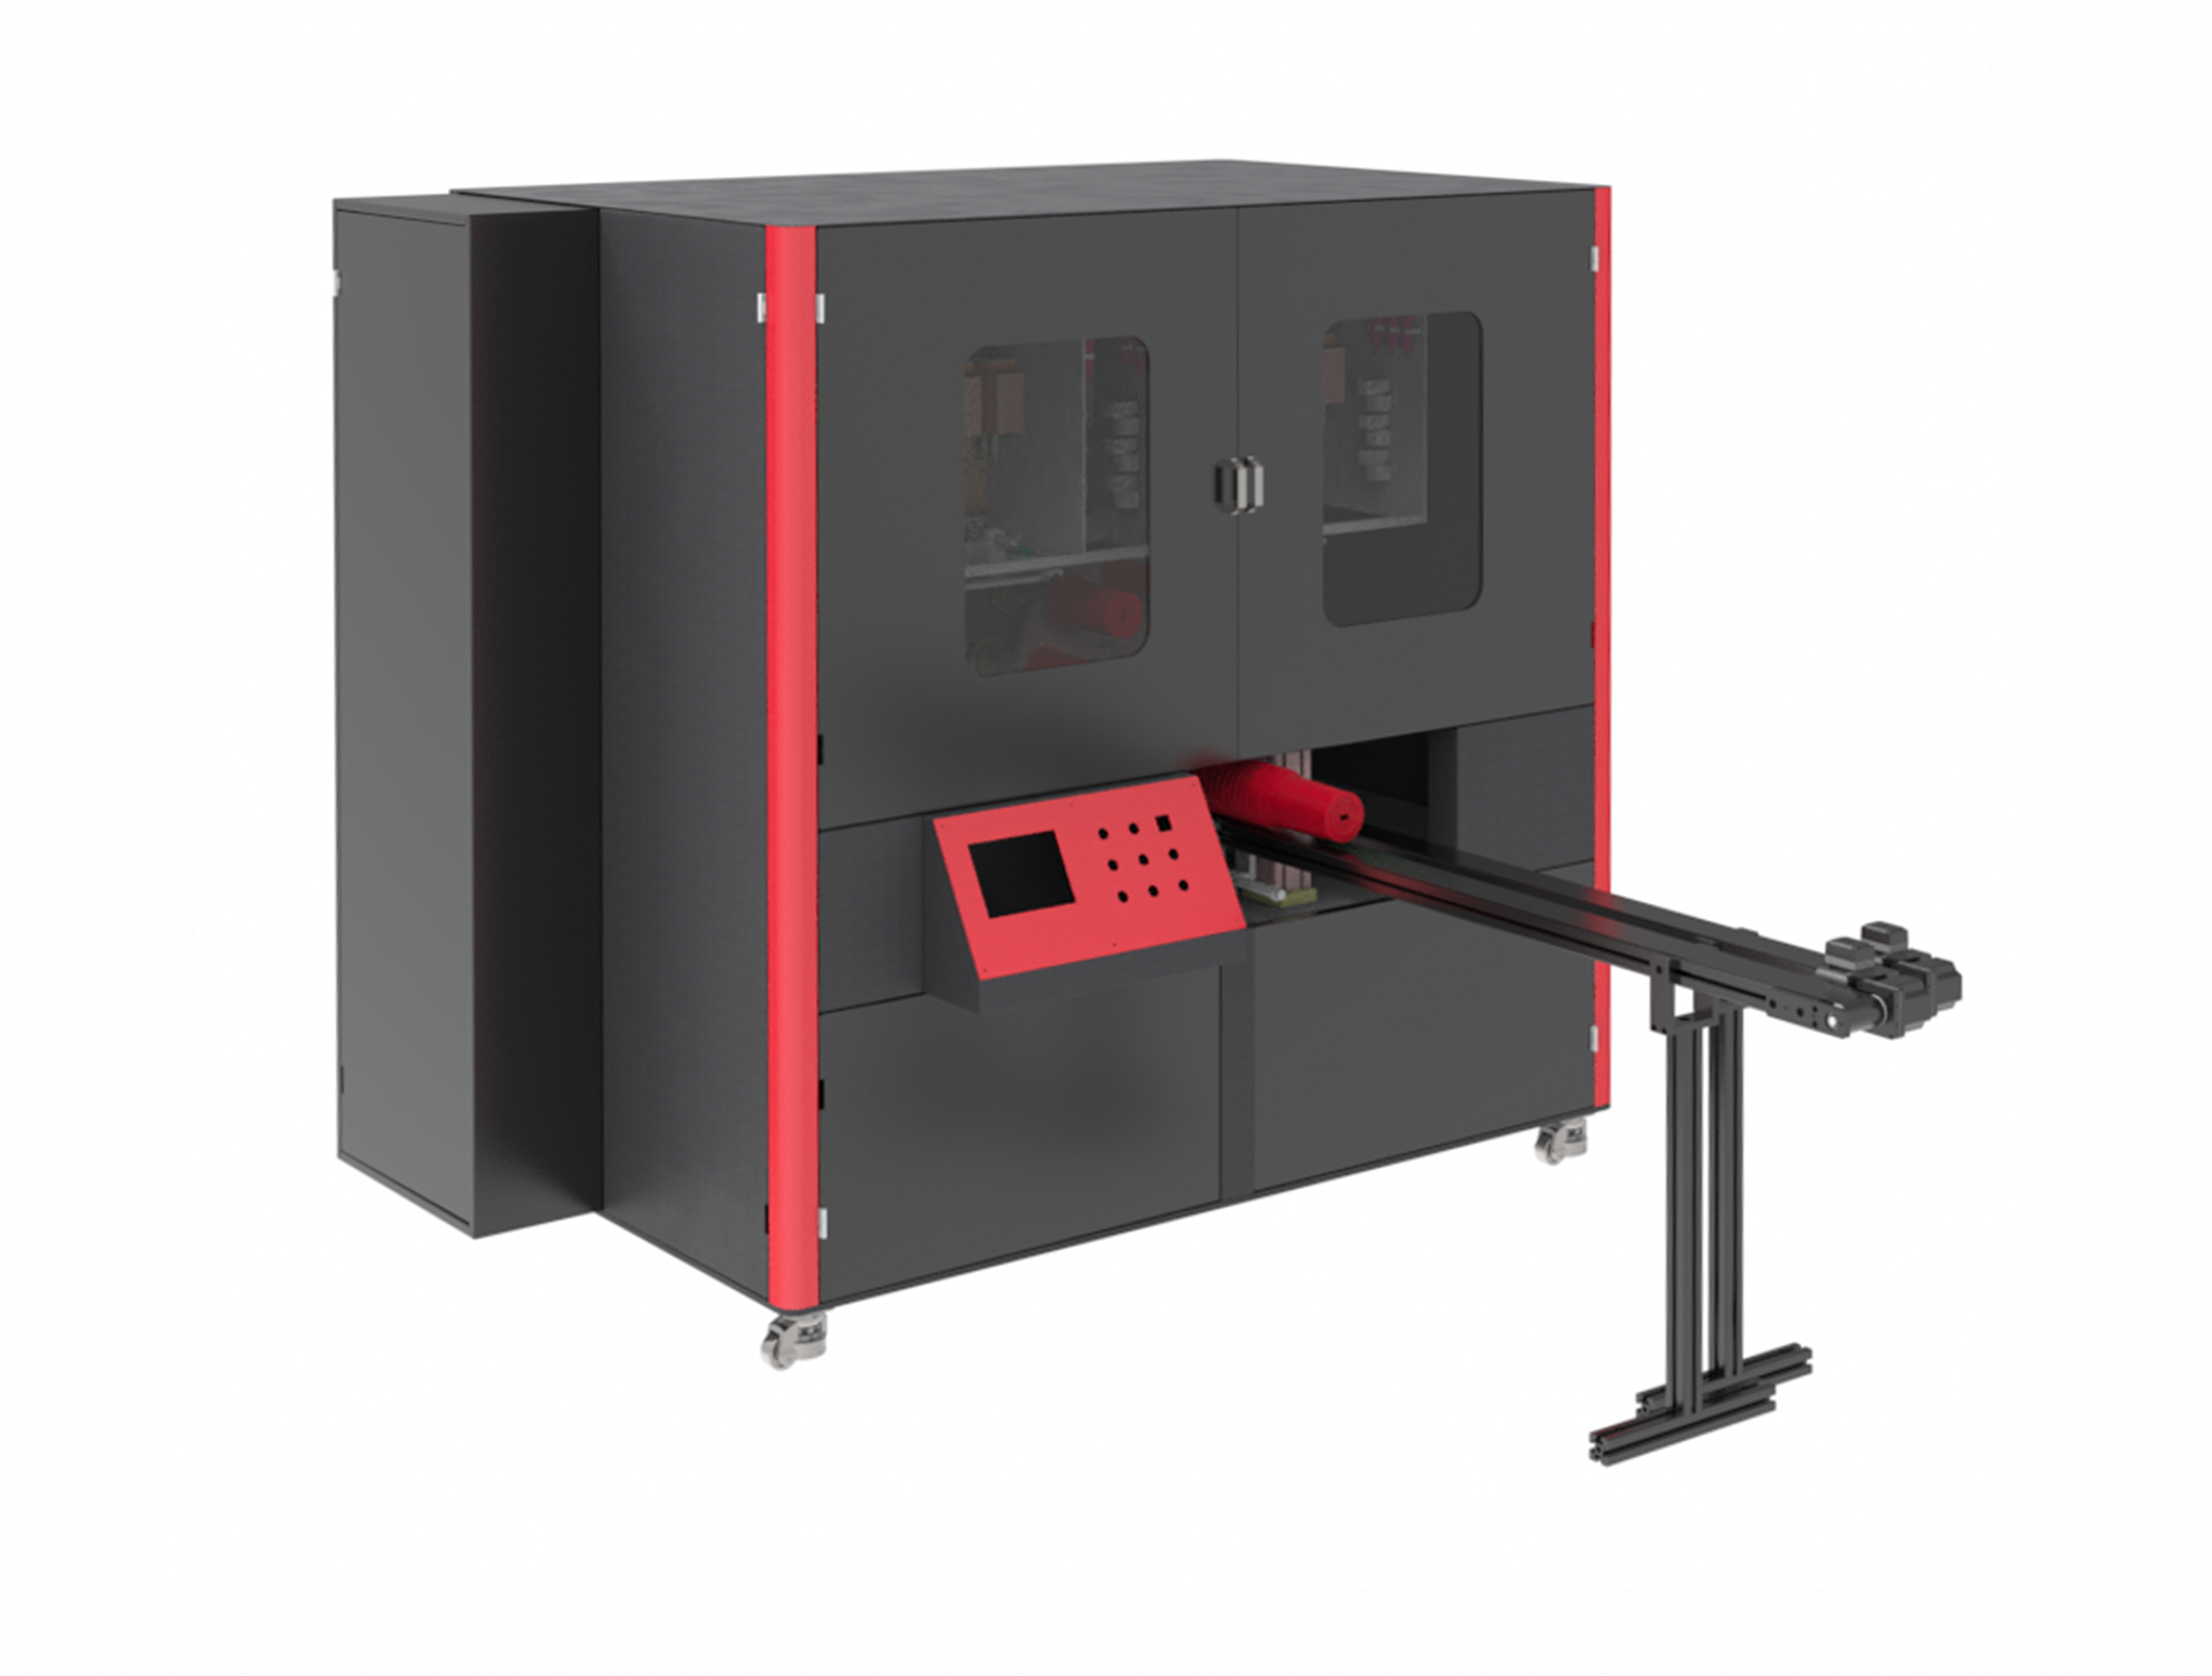
כל מדפסת תעשיתית סטנדרטית מגיעה עם קבוצה שקטה של הנחות שנשזרו לתוך העיצוב שלה. סוג ראש ההדפסה, אורך הגל של הקרינה, גובה הרצפה המובילה, הפרוטוקול להתקשרות: כל אלה נבחרו סביב מה שחלק הרחב ביותר של השוק עשוי להזדקק לו. בקו שיוצר חומר אחד בלבד, במהירות אחת ובכימיה אחת של דיו, הנחות אלו עשויות להתאים די טוב. אבל בקו שבُנה כדי לפתור בעיה ייצורית מסוימת — הן כמעט תמיד לא מתאימות, והפער מושלם בכל משמרת בדרך קטנה וקשוחה.
העלות הנסתרת של מדפסת שמתאימה כמעט
מנורת קיבוע המותקנת במרחק של עשרים מילימטרים גדול מדי מהאזור להדפסה. שולחן הזנה עם נקודות חיכוך שגורמות לפגמים באלומיניום מצופה. מערכת דיו מתואמת לערבה ברמה שמחוץ לטווח שהקו המצופה כבר אושר. אף אחת מהבעיות האלה לא עוצרת את הייצור. זו בדיוק הבעיה. הפעלים לומדים להתאים את עצמם אליהן, מקטינים את מהירות הקו, מוסיפים שלב בדיקה ידני, ומקבלים שיעור פגמים שמתיר את עצמו רק בגלל שהמכונה מעולם לא תוכננה לביצוע המשימה הספציפית הזו. ההסכמה הפחות טובה הופכת בלתי נראית בטופס בקשת השקעות, אך היא מצטברת על כל מטר רבוע שיוצא מהקו.
התאמה אישית מתחילה מהבסיס החיצוני. טיפול בחלקים, המרחק בין ראש ההדפסה לחלק, תצורת הקישוט והבקרה על התנועה נקבעים סביב החומר וסביב קצב הייצור שבו פועלת הקו בפועל, ולא סביב מחזור עבודה כללי שנדפס על גיליון טכני. המאמץ ההנדסי עובר לשלב העיצוב, במקום לזרום לתפעול היומי כעבודת התאמות וכתף.
למה האינטגרציה של הבסיס והקו קובעת את קצב הפליטה האמיתי
מדפסת מותאמת אישית לקו ייצור ייחודי עוסקת פחות בהוספת תכונות ויותר בהסרת אי-התאמות. פעילות לייצור צינורות רפואיים באירלנד בזבזה שבעה חודשים בניסיון להתאים מדפסת שטוחה סטנדרטית להדפסת חתיכות קטטרים מסיליקון, לפני שהcommissioned מכונה שנבנתה סביב מערכת תחבורה עם מנדרל ואקום ופני מגע בעלי קשיחות נמוכה. הקו המותאם החל לייצר תוך שלושה ימים מהתקנתו. זו לא סיפורה של ראש הדפסה טוב יותר. זו סיפורה של מערכת תחבורה שהבינה את החומר.
אינטגרציה מספרת את אותה הסיפור במונחים חשמליים. רוב המפעלים לא מפעילים מדפסת בבודד. ממלאים עליונים, קופסאיות תחתונות ומנהלי קו צריכים להחליף 'לחיצות יד' וסטטיות תקלה ללא שימוש במחברים לא סטנדרטיים. מכונה סטנדרטית נשלחת לרוב עם בלוק קלט/פלט כללי ורשימת פרוטוקולים קבועה. כאשר מנהל הקו של המפעל מדבר ב-EtherCAT והמדפסת מציעה רק קלט/פלט דיסקרטי, האינטגרציה הופכת לחריגת פצצות שמייצרת מצבים מסתוריים של תקלות חודשים לאחר ההפעלה הראשונית. בנייה מותאמת אישית מתאימה את הארכיטקטורה החשמלית למאגר האוטומציה של המפעל כבר מההתחלה, כך שהמדפסת מתנהגת כמו תחנת מקורית על הקו ולא כמכשיר זר הדורש תרגום.
| גורם השילוב | מדפסת סטנדרטית ממחסן | מדפסת מותאמת אישית |
|---|---|---|
| התאמת פרוטוקול | מוגבלת לאפשרויות המובנות, לרוב קלט/פלט דיסקרטי בלבד | מתאים לתקן המפעל (EtherCAT, Profinet, EtherNet/IP) |
| שעות הנדסת אינטגרציה | 40–120 שעות בדרך כלל | 10–20 שעות בדרך כלל |
| חומרה להמרת אותות | לרוב נדרשים שערים חיצוניים | אין צורך – פרוטוקול נativo |
| התאמת הפעלה לאחר האינטגרציה | 2–5 ימים | פחות מיום אחד |
המספרים בטבלה הזו נגזרים מקווי אריזה והמרה בעלי מורכבות בינונית, ומסבירים מדוע מחיר הרכישה הוא סממן לקוי של ההשקעה האמיתית. שעות הנדסה ותהליך התאמה בתחילת הפעילות אינן פריטים ברשימת המחירים, אך הן מופיעות בתוכנית הפרויקט ובחודש הראשון של הייצור.
העלות הכוללת בעלות היא תלויה בזמן פעילות ובחומר נצרך.
השהיות היא המקום שבו החישובים הופכים למתוחים. מחקר 'העלות האמיתית של השהיות' של סנסאי מעריך שהפסד של שעה אחת בייצור הוא כ-39,000 דולר במגזר הסחורות הצרוכיות המהירות, וכ-2 מיליון דולר בייצור רכב. מדפסת שצריכה שתי שעות נוספות של אבחון ופתרון בעיות באינטגרציה בתחילת הפעלה, או שמביאה לצמצום מהירות כדי לטפל בבסיס לבן עבה, אינה רק פוגעת בביצועים כפי שמופיעים על הנייר – היא פוגעת שוב ושוב במספר הזה.
תהליך החסימה של חומרים לשימוש חד-פעמי פועל באותה הדרך. מדפסות סטנדרטיות נשלחות לרוב עם רשימת חומרים מאושרת מצומצמת, מה שמייצר תלות במנותק אחד לסוגי דיו, ניקוי וחלקי חילוף. مواصفות מותאמות אישית יכולות לכלול תוכנית לאישור דיו שמאשרת ספק שני בשלב היצור. באחת מפעולות האריזה על פי חוזים, צעד זה הקטין את הוצאות הדיו השנתיות בקרוב ל-22 אחוז עוד לפני שהמכונה נשלחה, אפשרות שלא הייתה זמינה ברשימת החומרים המאושרים הסטנדרטית.
חישוב עלות הבעלות הכוללת חייב לכלול גם את כוח העבודה שמקיף את המדפסת. טיפול מקדים, איסוף, בדיקה תוך-קוית ומיון תורמים לעיתים קרובות לחלק גדול יותר מהעלות הכוללת של המערכת מאשר מנוע ההדפסה עצמו, ומכונה שמתמזגת חלקית עם תחנות אלו מגנה על תשואת ההשקעה (ROI) של התא כולו ולא רק של שלב ההדפסה.
קו ייצור אמיתי שבו שני תהליכים הפכו לתהליך אחד
הסיבה להתאמה אישית הופכת ברורה יותר כאשר קו מייצר שני תהליכים שאינם תואמים זה לזה. יצרן קופסאות קרטון מועתקות מסוג PP במרכז סין הדפיס תמונות מוצרים גדולות באמצעות מסך וקודים משתנים לזיהוי עקבי באמצעות יחידת CIJ נפרדת. שתי הגדרות, שני שלבים של רישום מדויק, ושיעור פגמים של כ-15 אחוז. הביקוש היומי היה 100 לוחות; הקו הישן הצליח לספק 60 לוחות ביום טוב.
הפתרון המותאם אישית לא היה מדפסת עצמאית מהירה יותר. הוא היה קו מדפסת אולטרה סגול (UV) בפורמט רחב עם יחידת הדפסה ברוחב 1.8 מטר, אשר הכיסה לוח בגודל 1.2 על 4 מטר בהדפסה אחת, והדפיסה גם את התמונה וגם את הקוד המשתנה יחד, תוך שימוש ברישום מדויק באמצעות מצלמת CCD כדי לשמור על יישור בין השניים. כל הלוח עבר דרך הקו בתוך פחות משתי דקות, בהתאמה ל ritm של הרצפה הקיימת. כמות הפסולת ירדה, והקו הצליח סוף סוף לעמוד בלוחות הזמנים להגעה בעונת השיא.
התסריט הזה איננו בלתי רגיל בתחום האריזות וסימון התעשייה, שם שלב ההדפסה הוא למעשה שלב עיבוד נתונים. ברגע שמתאימים את המדפסת סביב הלוח, הרצפה והדרישה לעקביות, פתרון המגמה הדו-תהליךית נעלמת. הצד הכלכלי של ההשקעה מבוסס על הפחתת הטיפול הידני, הפחתת שגיאות הרישום והשגת קיבולת חוזרת, ולא על טענה באשר לאיכות ההדפסה בקטלוג.
כאשר התאמה אישית אינה הבחירה הנכונה
התאמה אישית אינה תמיד עדיפה, וטיפולה כמצב ברירת מחדל היא דרך טובה להוציא יותר מדי. היא יקרה יותר בהתחלה, דורשת זמן ארוך יותר למסירה, ודורשת מהקונה להבין את התהליך מספיק כדי לציין את הדרישות בצורה מדויקת. חנות שרכשה את המדפסת הדיגיטלית הראשונה שלה ועדיין מבצעת ניסויים עם חומרים שונים תרוויח יותר ממכונה סטנדרטית שנותנת בסיס ידוע, חלקים תחליפים נפוצים וצוות תמיכה שראה את אותו הרכיב מאות פעמים.
ההחלטה תלויה בכך האם הפער בין המכונה ליישום יתגמל לאורך חיי הנכס בדקות הנדסה, פסולת ופיגוע בתפוקה. כאשר החומר הגלמי ידוע, הנפח יציב, ועלות העבודה סביב אי התאמה ניתנת למדידה, המחיר המוגבה לבנייה מותאמת הוא בדרך כלל הנתיב הזול יותר. כאשר התנאים הללו אינם קיימים, מכונה סטנדרטית היא הבחירה האמינה.
לסביבות ייצור שנמצאות ביניהן, גישה של 'הגדרה לפי הזמנה' יכולה למזג את הקיצוניות. טכנולוגיית הדפסה בזקוק נובה בונה פלטפורמות מודרניות להדפסת דיו תעשייתיות מותאמות אישית סביב ארכיטקטורות סיבוביות, חד-מעבר וסריקתיות, עם תהליכי ייצור ובקרת איכות שמתאימים לקונפיגורציה ולא מאלצים כל קו להיכנס לאותו שסירה. הערך מתבטא בשלב ההנדסה, שבו נבחרים מנוע ההדפסה, מערכות הקשות והמערכת להובלת החומרים בהתאם לקו עוד לפני חיתוך הפלדה, וכן במ kỷון שרשרת האספקה שמונע מהבנייה המותאמת להפוך לפרויקט מדעי חד-פעמי.