
 EN
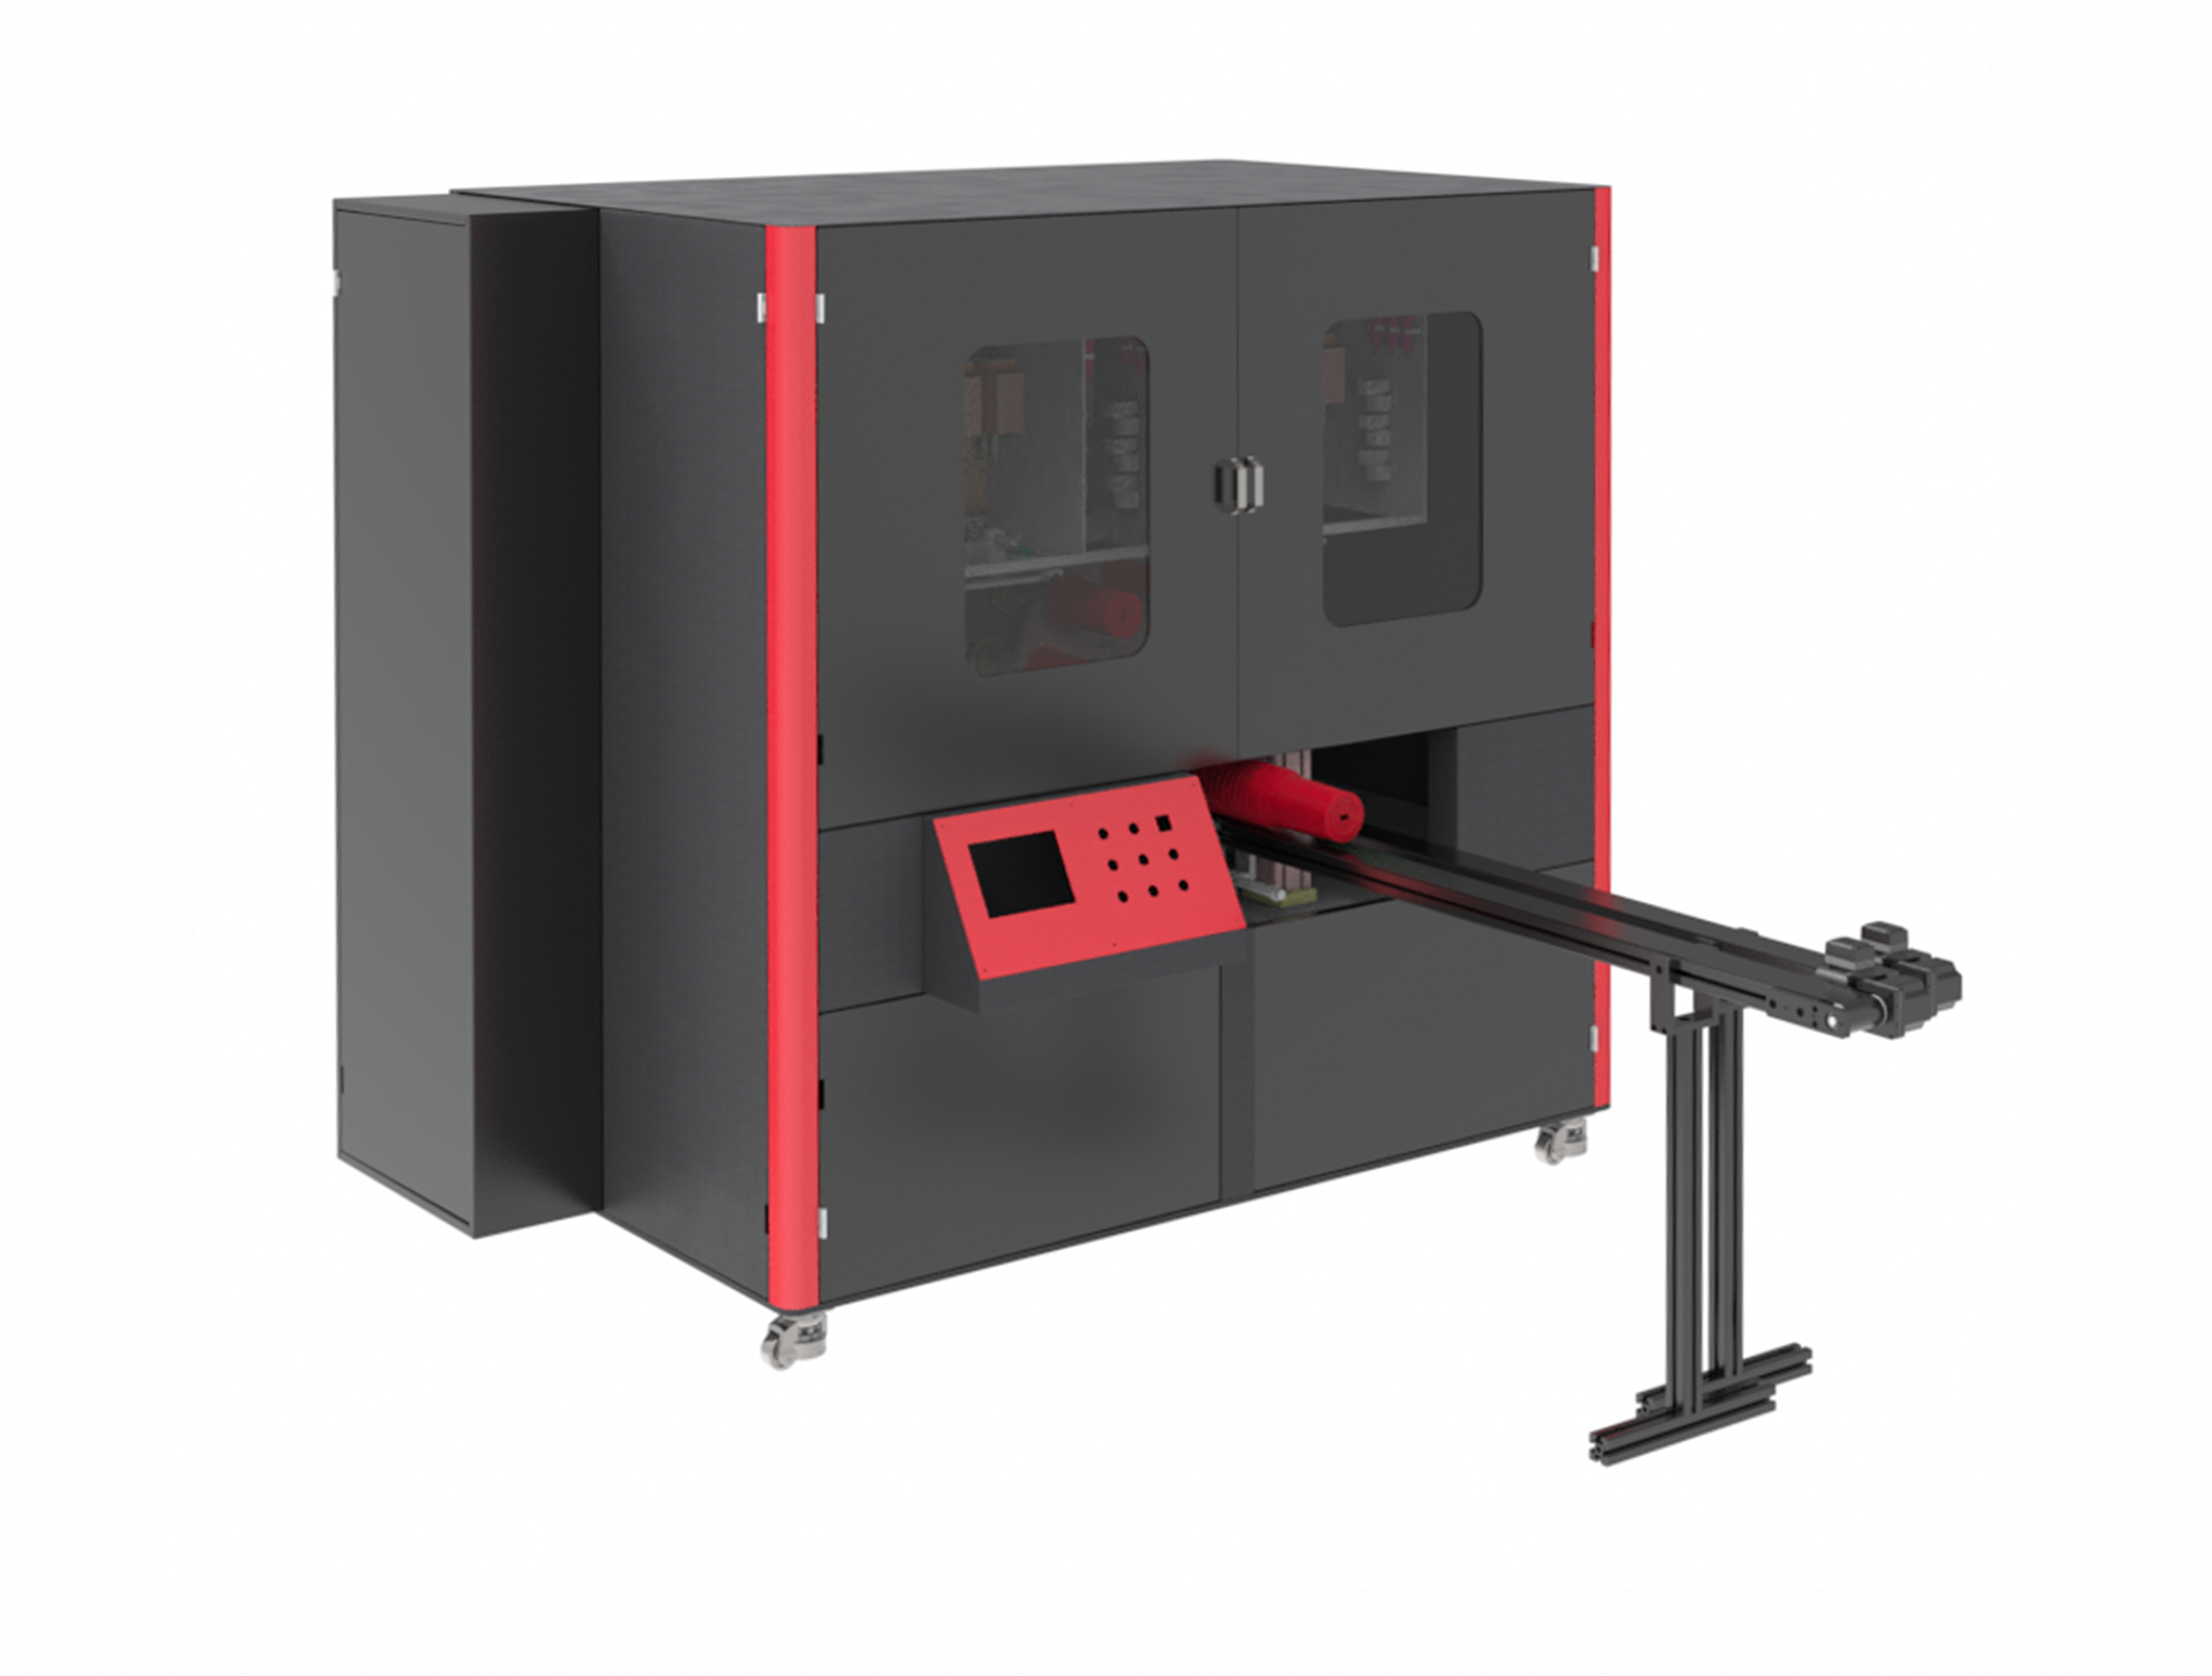
Jeder Standard-Industriedrucker wird mit einer leisen Reihe von Annahmen ausgeliefert, die in sein Design eingebettet sind. Typ des Druckkopfs, Aushärtungs-Wellenlängenbereich, Förderhöhe, Kommunikationsprotokoll: All dies wurde anhand dessen ausgewählt, was der breiteste Marktanteil möglicherweise benötigt. Auf einer Linie, die ein Substrat mit einer Geschwindigkeit und einer Tintenchemie verarbeitet, treffen diese Annahmen möglicherweise nahezu zu. Auf einer Linie, die speziell zur Lösung eines bestimmten Produktionsproblems konzipiert wurde, tun sie dies selten – und die Lücke zahlt sich bei jeder Schicht auf kleine, hartnäckige Weise aus.
Die versteckten Kosten eines Druckers, der ‚fast passt‘
Eine Aushärtungslampe, die zwanzig Millimeter zu weit vom Druckbereich entfernt montiert ist. Ein Zuführungstisch mit Reibstellen, die beschichtetes Aluminium zerkratzen. Ein Farbsystem, das auf einen Viskositätsbereich abgestimmt ist, der knapp außerhalb dessen liegt, was die Beschichtungsanlage bereits freigegeben hat. Keines dieser Probleme stoppt die Produktion. Genau das ist das Problem. Die Bediener lernen, damit umzugehen – sie reduzieren die Fördergeschwindigkeit, fügen eine manuelle Inspektionsstufe hinzu oder akzeptieren eine Ausschussrate, die nur deshalb als tolerabel gilt, weil die Maschine niemals speziell für diesen genauen Auftrag konstruiert wurde. Der Kompromiss wird in einem Investitionsantrag unsichtbar, doch er summiert sich über jeden Quadratmeter, der die Anlage verlässt.
Die Individualisierung beginnt beim Substrat und erstreckt sich nach außen. Die Handhabung der Teile, der Abstand des Druckkopfs, die Aushärtungskonfiguration und die Bewegungssteuerung werden spezifisch auf das Material und den tatsächlichen Produktionsrhythmus der Anlage abgestimmt – nicht auf einen generischen Lastzyklus, der in einem Datenblatt angegeben ist. Der technische Aufwand verlagert sich nach vorn, in die Konstruktionsphase, statt sich täglich als Anpassungsarbeit und Ausschuss in den Betrieb einzuschleichen.
Warum Substrat und Linienintegration den tatsächlichen Durchsatz bestimmen
Ein maßgeschneiderter Drucker für eine einzigartige Produktionslinie dreht sich weniger um das Hinzufügen von Funktionen als vielmehr um das Beseitigen von Unstimmigkeiten. Ein Hersteller medizinischer Schläuche in Irland verbrachte sieben Monate damit, einen Standard-Flachbettdrucker so anzupassen, dass er Silikon-Katheterabschnitte verarbeiten konnte – bevor er schließlich eine Maschine in Betrieb nahm, die speziell um einen Vakuum-Mandrel-Transport und eine Kontaktfläche mit niedriger Härte konzipiert war. Die maßgeschneiderte Anlage produzierte bereits drei Tage nach der Inbetriebnahme. Das ist keine Geschichte über einen besseren Druckkopf. Es ist eine Geschichte über ein Transportsystem, das das Material verstand.
Integration erzählt dieselbe Geschichte in elektrischen Begriffen. Die meisten Fabriken betreiben keinen Drucker isoliert. Aufwärts gerichtete Füllmaschinen, abwärts gerichtete Kartoniermaschinen und Leitsteuerungen müssen alle Handschläge und Fehlerzustände austauschen – ohne stümperhafte Signalkonverter. Ein Standardgerät wird oft mit einem generischen E/A-Block und einer festen Liste an Protokollen ausgeliefert. Wenn die Leitsteuerung der Anlage EtherCAT spricht und der Drucker lediglich diskrete E/A-Signale bietet, verwandelt sich die Integration in ein Flickwerk, das Monate nach der Inbetriebnahme schwer nachvollziehbare Fehlerzustände erzeugt. Eine maßgeschneiderte Ausführung passt die elektrische Architektur von Anfang an an den Automatisierungsstack der Anlage an, sodass der Drucker wie eine native Station auf der Linie agiert – statt wie ein fremdes Gerät, das einer Übersetzung bedarf.
| Integrationsfaktor | Standard-Drucker aus dem Sortiment | Kundenspezifischer Drucker |
|---|---|---|
| Protokollabstimmung | Beschränkt auf integrierte Optionen, oft nur diskrete E/A | An den Anlagenstandard angepasst (EtherCAT, Profinet, EtherNet/IP) |
| Integrations-Engineering-Stunden | 40–120 Stunden typisch | 10–20 Stunden typisch |
| Signalumwandlungshardware | Externe Gateways sind oft erforderlich | Keine erforderlich, natives Protokoll |
| Abstimmung beim Hochfahren nach der Integration | 2–5 Tage | Weniger als 1 Tag |
Die Zahlen in dieser Tabelle stammen von Verpackungs- und Konvertierungsanlagen mittlerer Komplexität und erklären, warum der Kaufpreis ein schlechter Indikator für die tatsächliche Investition ist. Engineering-Stunden und Inbetriebnahmeeinstellungen sind keine Posten in einem Angebot, tauchen aber im Projektplan und im ersten Produktionsmonat auf.
Die Gesamtbetriebskosten hängen von der Anlagenverfügbarkeit und den Verbrauchsmaterialien ab.
Ausfallzeiten sind der Punkt, an dem die Rechnung unangenehm wird. Die Studie von Senseye zum wahren Kostenfaktor von Ausfallzeiten beziffert eine einzige verlorene Produktionsstunde auf rund 39.000 US-Dollar in der Herstellung schnelllebiger Konsumgüter und auf mehr als 2 Millionen US-Dollar in der Automobilfertigung. Ein Drucker, der bei der Inbetriebnahme zwei zusätzliche Stunden für die Fehlersuche benötigt oder dessen Geschwindigkeit reduziert werden muss, um eine dicke weiße Untergrundschicht auszuhärten, leistet nicht nur papiermäßig weniger – er schmälert diesen Betrag wiederholt.
Die Bindung an Verbrauchsmaterialien funktioniert auf dieselbe Weise. Standarddrucker werden häufig mit einer eng begrenzten Liste zugelassener Materialien ausgeliefert, wodurch eine Abhängigkeit von einem einzigen Lieferanten für Tinten, Reinigungsmittel und Ersatzteile entsteht. Eine individuelle Spezifikation kann ein Tintenzulassungsprogramm umfassen, das während der Produktionsphase einen zweiten Lieferanten zertifiziert. Bei einem Auftragsverpackungsbetrieb senkte dieser Schritt die jährlichen Tintenkosten bereits vor Auslieferung der Maschine um rund 22 Prozent – eine Option, die die standardmäßige zugelassene Liste nicht vorsah.
Bei der Berechnung der Gesamtbetriebskosten müssen auch die Arbeitskräfte berücksichtigt werden, die den Drucker umgeben. Vorbehandlung, Kommissionierung, Inline-Inspektion und Sortierung machen oft einen größeren Anteil an den Systemkosten aus als die Druckeinheit selbst; eine Maschine, die sich nahtlos in diese Stationen integriert, schützt daher die Rentabilität der gesamten Fertigungszelle – nicht nur des Druckschritts.
Eine echte Produktionslinie, bei der zwei Prozesse zu einem verschmolzen
Die Notwendigkeit einer Anpassung wird deutlicher, wenn eine Anlage zwei inkompatible Prozesse gleichzeitig ausführt. Ein Hersteller von PP-Wabenkartons in Zentralchina druckte große Produktbilder mit Siebdruck und variable Rückverfolgbarkeitscodes mit einer separaten CIJ-Einheit. Zwei Einrichtungsschritte, zwei Registrierungsschritte und eine Ausschussquote von nahezu 15 Prozent. Die tägliche Nachfrage betrug 100 Platten; die alte Anlage konnte an einem guten Tag 60 liefern.
Die angepasste Lösung war kein schnellerer Einzel-Drucker. Es war eine Breitformat-UV-Tintenstrahl-Anlage mit einer 1,8-Meter-Druckeinheit, die eine Platte von 1,2 mal 4 Metern in einem einzigen Durchlauf bedruckte und dabei sowohl das Bild als auch den variablen Code gemeinsam ausgab – wobei die CCD-Registrierung beide Elemente exakt ausrichtete. Die gesamte Platte durchlief die Anlage in weniger als zwei Minuten und passte sich so dem bestehenden Förderband-Rhythmus an. Der Ausschuss sank, und die Anlage konnte endlich die Lieferfristen der Hochsaison einhalten.
Dieses Szenario ist im Verpackungs- und Industriemarkierungssektor nicht ungewöhnlich, wo der Druckschritt tatsächlich ein Datenschritt ist. Sobald der Drucker anhand der Leiterplatte, des Förderbands und der Rückverfolgbarkeitsanforderung spezifiziert ist, entfällt der Kompromiss aus zwei getrennten Prozessen. Die Investitionsrechtfertigung beruht auf vermiedenem Handling, vermiedenen Registrierfehlern und freigesetzter Kapazität – nicht auf einer Qualitätsaussage zum Druckergebnis in einem Prospekt.
Wo Individualisierung die falsche Entscheidung ist
Individualisierung ist nicht generell überlegen, und sie als Standardoption zu betrachten, ist ein guter Weg, unnötig viel auszugeben. Sie verursacht höhere Anfangskosten, längere Lieferzeiten und setzt voraus, dass der Käufer den Prozess so gut kennt, dass er die Anforderungen präzise spezifizieren kann. Ein Betrieb, der seinen ersten Digitaldrucker kauft und noch mit verschiedenen Substraten experimentiert, profitiert möglicherweise stärker von einer Standardmaschine, die eine bekannte Basisleistung bietet, gängige Ersatzteile bereitstellt und einen Support-Service, der diese genaue Konfiguration bereits Hunderte Male gesehen hat.
Die Entscheidung hängt davon ab, ob die Lücke zwischen der Maschine und der Anwendung über die gesamte Lebensdauer des Assets durch Ingenieurstunden, Ausschuss und verlorene Durchsatzleistung ausgeglichen wird. Wenn das Substrat bekannt ist, das Volumen stabil ist und die Kosten für das Umgehen einer Fehlanpassung messbar sind, ist die Aufpreiszahlung für eine maßgeschneiderte Konstruktion in der Regel der kostengünstigere Weg. Fehlen diese Voraussetzungen, stellt die Standardmaschine die ehrliche Wahl dar.
Für Produktionsumgebungen, die dazwischen liegen, kann ein Configure-to-Order-Ansatz die Extreme verbinden. NOVA-Inkjet-Technologie entwickelt maßgeschneiderte industrielle Inkjet-Plattformen auf Basis rotierender, Single-Pass- und Scanning-Architekturen, wobei Fertigungs- und Qualitätskontrollprozesse an die jeweilige Konfiguration angepasst werden, statt jede Produktionslinie in dasselbe Gehäuse zu zwingen. Der Mehrwert zeigt sich bereits in der Konstruktionsphase, wo Druckmotor, Aushärtung und Transportkomponenten bereits vor dem ersten Stahlschnitt auf die Linie abgestimmt werden, sowie in der Lieferketten-Disziplin, die verhindert, dass eine maßgeschneiderte Konstruktion zu einem einmaligen Experiment wird.
Inhaltsverzeichnis
- Die versteckten Kosten eines Druckers, der ‚fast passt‘
- Warum Substrat und Linienintegration den tatsächlichen Durchsatz bestimmen
- Die Gesamtbetriebskosten hängen von der Anlagenverfügbarkeit und den Verbrauchsmaterialien ab.
- Eine echte Produktionslinie, bei der zwei Prozesse zu einem verschmolzen
- Wo Individualisierung die falsche Entscheidung ist