
 EN
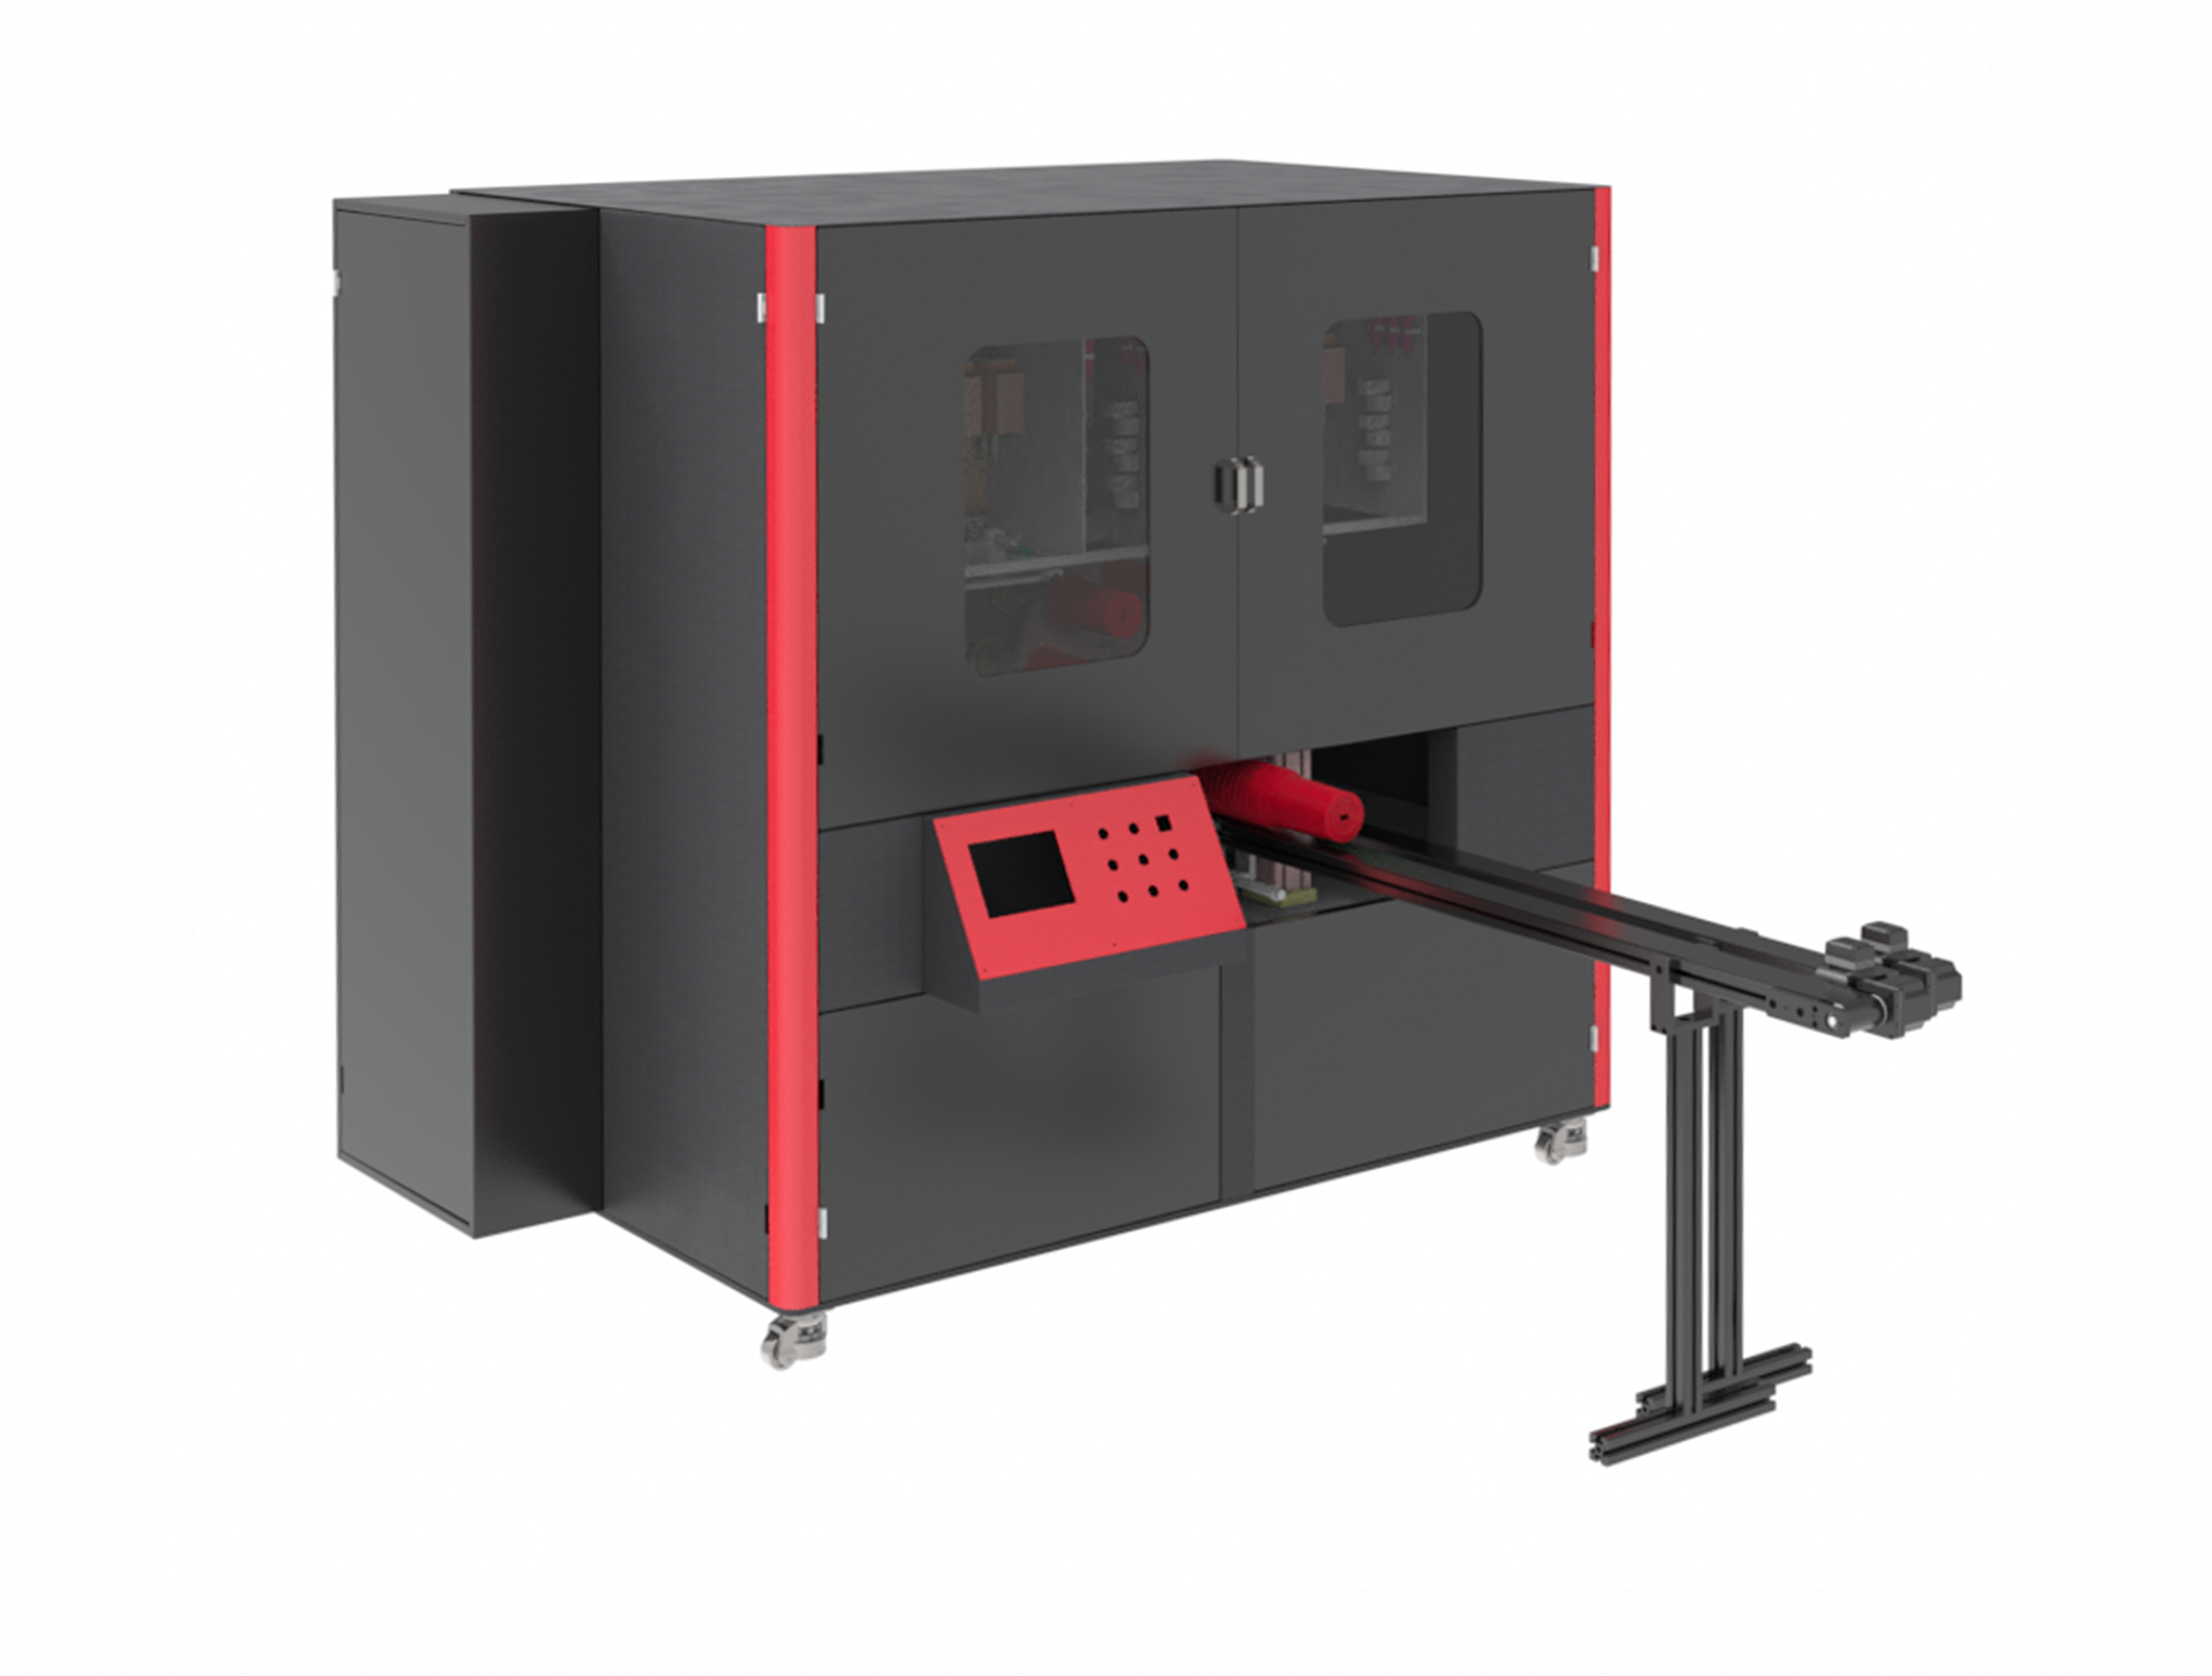
Her standart endüstriyel yazıcı, tasarımına gömülü sessiz bir varsayımlar kümesiyle sevkedilir. Yazdırma kafası türü, kurutma dalga boyu, taşıyıcı yüksekliği, iletişim protokolü: hepsi, piyasada mümkün olan en geniş kesimin ihtiyaç duyabileceği şeylere göre seçilmiştir. Bir alt tabakada, sabit bir hızda ve tek bir mürekkep kimyasıyla çalışan bir hat üzerinde bu varsayımlar yeterince yakın sonuç verebilir. Ancak belirli bir üretim sorununu çözmek amacıyla inşa edilen bir hat üzerinde ise nadiren öyle olur; bu fark, her vardiyada küçük ama dirençli biçimde ödenir.
Neredeyse uyumlu bir yazıcının gizli maliyeti
Baskı alanından yirmi milimetre fazla uzakta monte edilmiş bir kurutma lambası. Kaplamalı alüminyum levhaları çizerek hasara uğratabilecek sürtünme noktalarına sahip bir besleme masası. Kaplama hattı tarafından zaten onaylanan viskozite aralığının hemen dışında kalan bir viskozite aralığı için ayarlanmış bir mürekkep sistemi. Bu sorunların hiçbiri üretimi durdurmaz. Tam da bu yüzden sorun oluşur. Operatörler bunlara uyum sağlamak için çözüm üretir: üretim hızını düşürür, elle kontrol adımı ekler, makinenin aslında bu özel iş için tasarlanmamış olması nedeniyle yalnızca kabul edilebilir düzeyde olan bir kusur oranını kabul eder. Bu uzlaşmalar sermaye talep formunda görünmez hâle gelir; ancak hattan çıkan her metrekareye birikerek etki gösterir.
Özelleştirme, alt tabakadan dışa doğru başlar. Parça işleme, yazıcı kafası mesafesi, kurutma konfigürasyonu ve hareket kontrolü, bir veri sayfasında basılmış genel bir görev döngüsüne göre değil, gerçek üretim ritmine ve kullanılan malzemeye göre belirlenir. Mühendislik çabası, günlük operasyonlara ayar işçiliği ve hurda olarak sızmak yerine, tasarım aşamasına kaydırılır.
Neden alt tabaka ve hattın entegrasyonu gerçek verimliliği belirler
Benzersiz bir üretim hattı için özelleştirilmiş bir yazıcı, özellik eklemeden çok uyumsuzlukları ortadan kaldırmayı amaçlar. İrlanda'da bir tıbbi tüp üretimi işlemi, silikon kateter bölümlerini çalıştırmak için standart bir düz yüzeyli yazıcıyı uyarlamaya yedi ay harcamıştır; ardından bir vakum mandrel taşıma sistemi ve düşük sertlikte temas yüzeyi etrafında inşa edilen bir makineye geçmiştir. Özelleştirilmiş hat, kurulumdan üç gün sonra üretim yapmaya başlamıştır. Bu, daha iyi bir yazıcı kafasıyla ilgili bir hikâye değildir. Bu, malzemeyi anlayan bir taşıma sistemiyle ilgili bir hikâyedir.
Entegrasyon, elektriksel terimlerle aynı hikâyeyi anlatır. Çoğu fabrika, bir yazıcıyı izole bir şekilde çalıştırmaz. Üst akış doldurucuları, alt akış kartonlayıcıları ve hat denetleyicileri, sinyal dönüştürücülerin geçici çözümlerine başvurmadan el sıkışma ve arıza durumlarını birbirleriyle paylaşmak zorundadır. Standart bir makine genellikle genel amaçlı bir G/Ç bloğu ve sabit bir protokol listesiyle birlikte sevk edilir. Fabrikanın hat denetleyicisi EtherCAT konuşuyorsa ancak yazıcı yalnızca ayrık G/Ç sunuyorsa, entegrasyon, devreye alındıktan aylar sonra belirsiz arıza durumlarına yol açan bir yamalama haline gelir. Özel olarak üretilen bir sistem, yazıcının elektriksel mimarisini fabrikanın otomasyon yığınına başlangıçtan itibaren uyarlar; böylece yazıcı, çeviriye ihtiyaç duyan yabancı bir cihaz değil, hattın yerel bir istasyonu gibi davranır.
| Uyumlaştırma Faktörü | Standart Hazır Ürün Yazıcı | Özelleştirilmiş Yazıcı |
|---|---|---|
| Protokol Uyumu | Yerleşik seçeneklere sınırlı, çoğunlukla yalnızca ayrık G/Ç | Tesis standardına uyumlu (EtherCAT, Profinet, EtherNet/IP) |
| Entegrasyon mühendisliği saati | tipik olarak 40–120 saat | tipik olarak 10–20 saat |
| Sinyal dönüştürme donanımı | Genellikle harici ağ geçitleri gerekir | Yok, yerel protokol |
| Entegrasyondan sonra başlangıç ayarı | 2–5 gün | 1 günden az |
Bu tablodaki rakamlar, orta karmaşıklıkta ambalajlama ve dönüştürme hatlarından gelir ve satın alma fiyatının gerçek yatırımın kötü bir göstergesi olmasının nedenini açıklar. Mühendislik saatleri ve devreye alma ayarlamaları bir teklifte ayrı kalemler olarak yer almaz, ancak proje çizelgesinde ve üretim ilk ayında görünür hâle gelir.
Toplam sahip olma maliyeti, sistem kullanılabilirliği ve sarf malzemeleri üzerinden gerçekleşir.
Bakım dışı süreler, hesaplamaları rahatsız edici hâle getirir. Senseye’nin Gerçek Downtime Maliyeti araştırması, hızlı tüketim ürünleri sektöründe tek bir üretim saatinin kaybını yaklaşık 39.000 ABD doları, otomotiv üretimi sektöründe ise 2 milyon ABD dolarından fazla olarak belirler. Devreye alım sırasında entegrasyon sorunlarını çözmek için ek iki saate ihtiyaç duyan ya da kalın beyaz alt tabaka (underbase) kurutmak amacıyla hız düşürmesi zorunlu kılan bir yazıcı yalnızca kağıt üzerinde düşük performans göstermez; bu rakamı tekrar tekrar azaltır.
Tüketilebilir ürünlerle ilgili bağlayıcı sözleşme aynı şekilde işler. Standart yazıcılar genellikle dar bir onaylı malzeme listesiyle birlikte gelir; bu da mürekkep, temizleyici ve yedek parça gibi ürünler için tek kaynak bağımlılığı yaratır. Özel bir teknik şartname, üretim aşamasında ikinci bir tedarikçiyi de sertifikalandıran bir mürekkep uygunluk programu içerebilir. Bir sözleşmeli ambalaj operasyonunda bu adım, makine henüz sevk edilmeden önce yıllık mürekkep harcamasını yaklaşık %22 oranında azalttı; bu seçenek, standart onaylı liste tarafından izin verilmiyordu.
Toplam sahip olma maliyeti hesaplaması ayrıca yazıcıyla ilişkili işçilik maliyetlerini de içermelidir. Ön işlem, ürün seçimi, satır içi denetim ve sınıflandırma işlemleri, yazdırma motorunun kendisinden daha büyük bir paya sahip olabilen sistem maliyetinin önemli bileşenleridir; bu nedenle bu istasyonlarla sorunsuz entegre olan bir makine, yalnızca yazdırma adımının değil, tüm üretim hücresinin yatırım getirisini (ROI) korur.
İki sürecin tek bir süreç haline geldiği gerçek bir üretim hattı
İki uyumsuz süreç aynı hatta taşındığında özelleştirme gerekliliği daha net ortaya çıkar. Orta Çin’de bir PP oluklu kutu üreticisi, büyük ürün görüntülerini fırça ile basarken değişken izlenebilirlik kodlarını ayrı bir CIJ ünitesiyle basıyordu. İki kurulum, iki kayıt adımı ve neredeyse %15 oranında bir kusur oranı söz konusuydu. Günlük talep 100 adet panoydu; eski hat, iyi bir günde ancak 60 adet teslim edebiliyordu.
Özelleştirilmiş çözüm, daha hızlı tek başına çalışan bir yazıcı değildi. Bunun yerine, 1,8 metrelik bir baskı ünitesine sahip geniş formatlı UV mürekkep püskürtmeli bir hat oldu; bu ünite, 1,2 × 4 metrelik bir panoyu tek geçişte kaplayarak hem görüntüyü hem de değişken kodu aynı anda çıktıya verdi. CCD kaydı sayesinde görüntü ile kod tam olarak hizalanmış oldu. Tüm panel iki dakikadan az sürede hat boyunca ilerledi ve mevcut taşıma bandı ritmine tam olarak uyarlandı. Artık hurda oranı düştü ve hat sonunda yüksek sezonluk teslimat sürelerini karşılayabildi.
Bu senaryo, baskı adımının aslında bir veri adımı olduğu ambalaj ve endüstriyel işaretleme alanında olağanüstü değildir. Yazıcı, panonun etrafında, konveyör üzerinde ve izlenebilirlik gereksinimine göre belirlendikten sonra iki işlem arasındaki uzlaşma ortadan kalkar. Yatırım gerekçesi, elle tutma işlemlerinin ortadan kaldırılması, kayıtlı hata oranlarının azaltılması ve kazanılan kapasiteye dayanır; broşürde yer alan bir baskı kalitesi iddiasına dayanmaz.
Özelleştirme doğru tercih olmadığında
Özelleştirme evrensel olarak üstün değildir ve onu varsayılan bir seçenek gibi değerlendirmek fazladan harcama yapmaya yol açar. Başlangıçta daha fazla maliyet gerektirir, teslim süresi daha uzundur ve alıcının gereksinimleri doğru şekilde belirtebilmek için süreci yeterince iyi bilmesini gerektirir. İlk dijital yazıcısını satın almakta olan ve hâlâ yüzey malzemeleriyle deneyler yapan bir atölye, bilinen bir temel performans sunan, yaygın yedek parça kullanan ve tam olarak aynı yapılandırmayı yüzlerce kez görmüş bir destek ekibine sahip standart bir makine ile daha iyi hizmet alabilir.
Karar, makine ile uygulama arasındaki boşluğun mühendislik saatleri, hurda ve kaybedilen üretim kapasitesi üzerinden varlığın ömrü boyunca karşılanıp karşılanmayacağına bağlıdır. Alt tabaka bilindiğinde, hacim sabit olduğunda ve bir uyumsuzlukla başa çıkmak için yapılan harcamalar ölçülebildiğinde, özel olarak üretilen bir makine için ödenen ek ücret genellikle daha düşük maliyetli yoldur. Bu koşullar sağlanmadığında ise standart bir makine dürüstçe seçilen alternatiftir.
Üretim ortamları bu iki uç arasında yer alıyorsa, siparişe göre yapılandırma (configure-to-order) yaklaşımı bu uçları birbirine bağlayabilir. NOVA Inkjet Technology döner, tek geçişli ve taramalı mimariler etrafında özelleştirilmiş endüstriyel mürekkep püskürtmeli platformlar üretir; üretim ve kalite kontrol süreçleri, her satırı aynı şasiye zorlamak yerine, yapılandırmaya göre uyarlanmıştır. Bu değer, çelik kesilmeden önce baskı motoru, kurutma ve taşıma sistemlerinin üretim hattına uygun şekilde seçilmesi aşamasında mühendislik sürecinde kendini gösterir; ayrıca özel üretim sürecinin tek seferlik bir bilimsel proje haline gelmesini önleyen tedarik zinciri disiplininde de kendini gösterir.
İçindekiler Tablosu
- Neredeyse uyumlu bir yazıcının gizli maliyeti
- Neden alt tabaka ve hattın entegrasyonu gerçek verimliliği belirler
- Toplam sahip olma maliyeti, sistem kullanılabilirliği ve sarf malzemeleri üzerinden gerçekleşir.
- İki sürecin tek bir süreç haline geldiği gerçek bir üretim hattı
- Özelleştirme doğru tercih olmadığında