
 EN
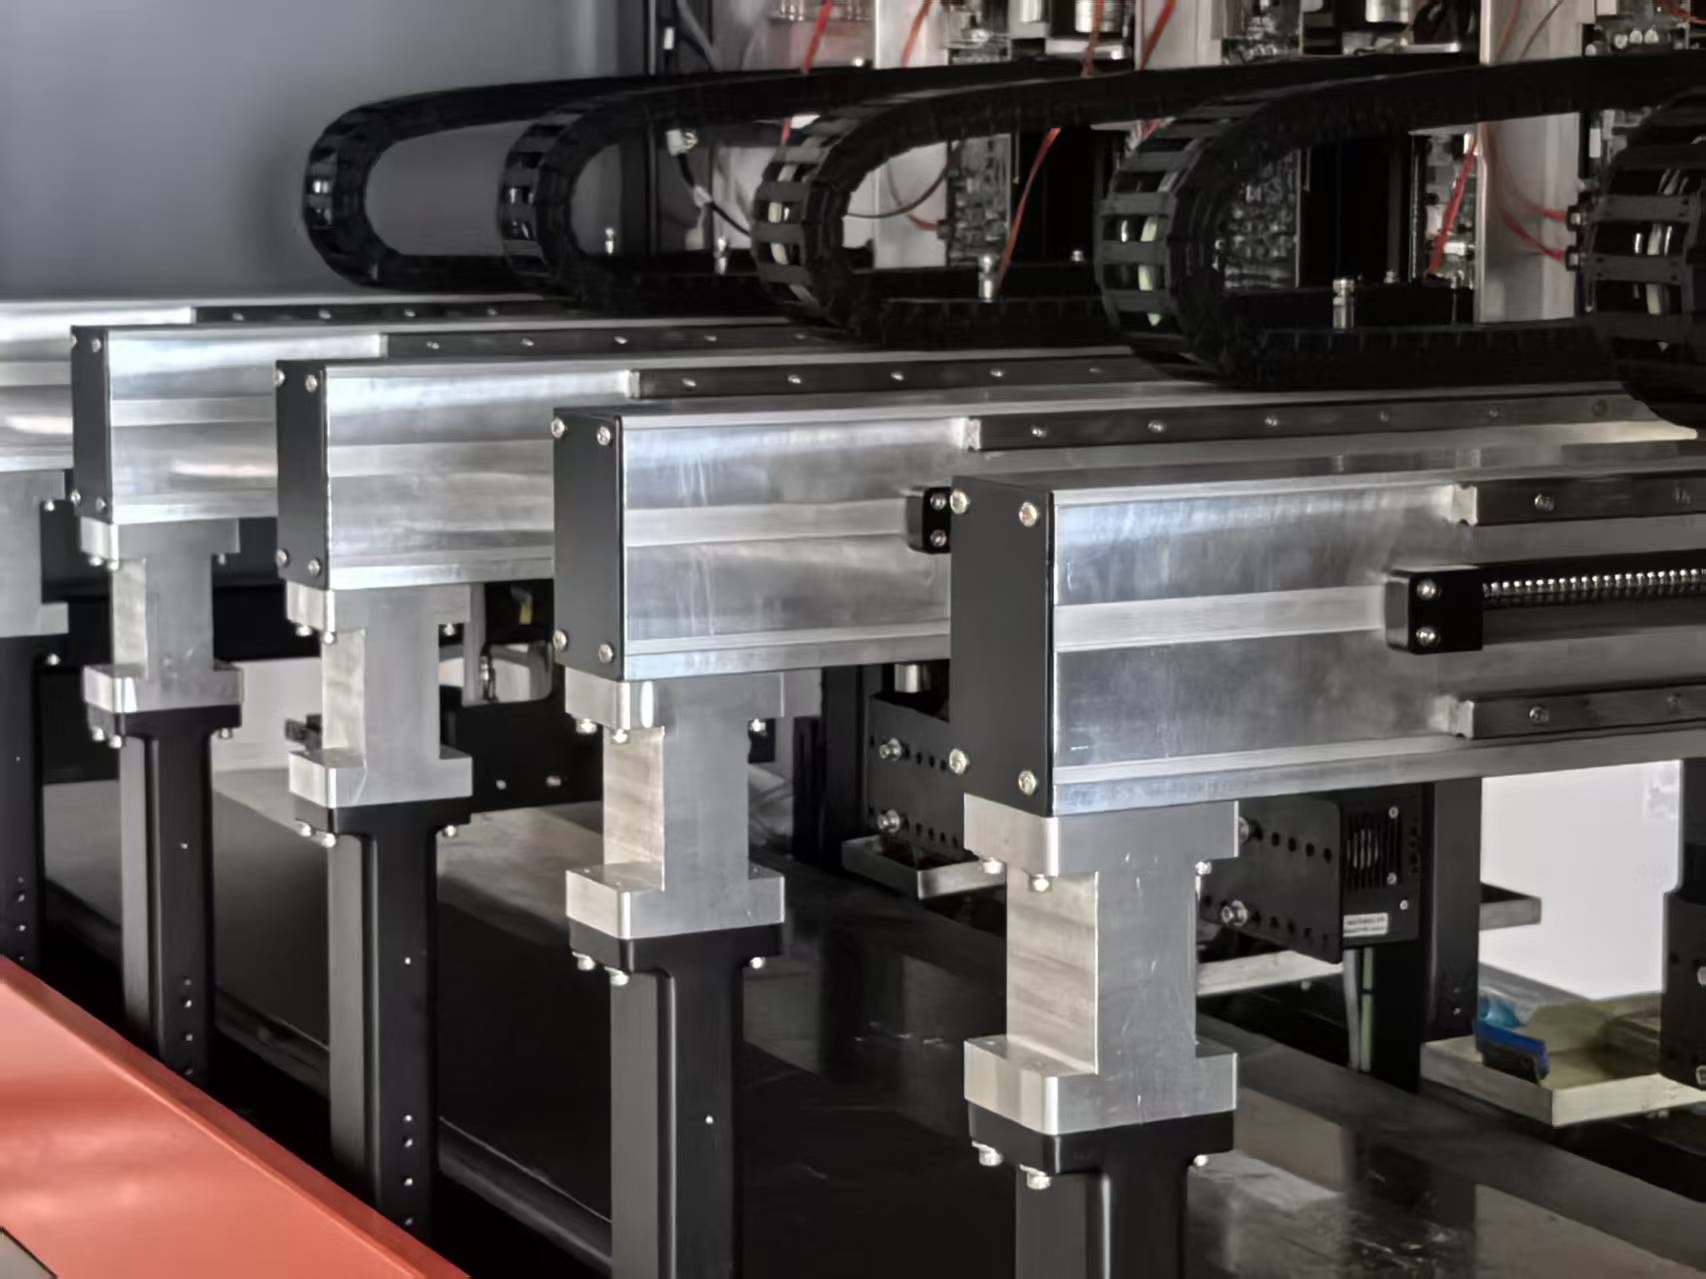
Skenirajući štampač gradi sliku na način na koji neko farba zid valjkom: glava se kreće preko podloge, spušta se, vraća se i ponavlja dok se premaz ne završi. Jednoprolazni štampač radi više kao naplatna kućica na autoputu. Glave za štampanje ostaju mirne, podloga se pomiče ispod njih jednom i svaka boja sleti na list u tom jednom prolazu. Trik nije u tome što se slika pojavljuje magijom. Trik je u tome što je cijeli set boja raspoređen po širini medija u fiksnom redoslijedu, a vrijeme svake kapi je vezano za impuls enkodera pokretne podloge, a ne za pokretni nosač.
Fiksni niz i jedno putovanje ispod njega
Osnovni hardver je niz glava za štampanje koji se proteže preko cijele stranice ili podloge, obično izgrađen od više modula glava spojenih zajedno kako bi pokrili punu širinu štampanja. U konfiguraciji sa četiri boje, CMYK, glave su raspoređene po redoslijedu duž smjera uvlačenja medija, pri čemu se svaka ravan boje nalazi na fiksnoj stanici. Podloga prvo prolazi kroz cijan, zatim magenta, zatim žutu, pa crnu ili redoslijed prilagođen hemiji tinte i podlozi. Svaka mlaznica duž te širine ima definirani položaj u poprečnom smjeru mreže, a podaci o slici su unaprijed izrezani tako da svaka mlaznica tačno zna kada da se aktivira dok se medij kreće.
Ono što omogućava potpunu boju u jednom prolazu jeste to što se separacija boja dešava prije nego što se podloga pomjeri, a ne tokom ciklusa naprijed-nazad. Procesor rasterske slike razbija grafički dizajn na komande za ispuštanje boja po boji i šalje ih fiksnim trakama u realnom vremenu. Registracija se održava mehaničkim poravnanjem modula glave i enkoderom koji prati položaj podloge u visokoj rezoluciji. Ne postoji druga prilika za ispravljanje pogrešno poravnate ravni boja, tako da spajanje između susjednih modula glave mora biti precizno do nivoa mlaznice.
Zašto je kvar jedne mlaznice važniji nego u režimu skeniranja
Jednoprolazno štampanje ima dobro poznatu osjetljivost koju sistemi za skeniranje mogu sakriti. Kod skenirajućeg štampača, slaba ili začepljena mlaznica utiče na jedan prolaz, a naredni prolazi mogu djelimično maskirati defekt. Kod mašine sa jednim prolazom, nedostajuća mlaznica stvara kontinuiranu, vidljivu pravu liniju duž cijelog otiska, jer nema drugog prolaza koji bi popunio prazninu. HP-ov inženjerski rad na nizovima širine stranice opisuje stanje mlaznica kao kritično upravo iz tog razloga i napominje da niz sa jednim prolazom može nositi više od 200.000 mlaznica, a sve ih je potrebno pratiti i kompenzirati u proizvodnji.
Odgovor industrije je kombinacija redundancije i softverske kompenzacije. Redundancija mlaznica postavlja više mlaznica u zonu preklapanja tako da se neispravna mlaznica može zamijeniti susjednom. Algoritmi kompenzacije, kao što je Meteorov NozzleFix, detektuju odstupajuću ili mrtvu mlaznicu, isključuju je u putanji podataka i koriste obližnje ispravne mlaznice za nanošenje kompenzacijske tekućine u istoj ili drugoj ravni boje. To je ono što potencijalni trag pretvara u nevidljivu korekciju i zato je kvalitet ispisa kod jednoprolaznog sistema podjednako softverski koliko i hardverski problem.
Upravljanje bojama i sive nijanse obavljaju težak posao za kvalitet slike
Puna boja u jednom prolazu ne znači samo nanošenje četiri boje pravilnim redoslijedom. Percipirana glatkoća gradijenata, tonova kože i fotografskih detalja zavisi od toga koliko veličina kapljica svaka mlaznica može proizvesti i kako sistem za upravljanje bojama mapira izvornu datoteku na ograničenje tinte podloge. Industrijske glave za jednostruki prolaz obično koriste višeslojno paljenje u sivim tonovima, gdje svaka mlaznica može izbaciti nekoliko volumena kapljica umjesto jedne fiksne kapljice. Ta varijabilnost, u kombinaciji s polutoniranjem i kalibracijom po boji, sprječava da otisak u jednom prolazu izgleda kao ravna, posterizirana aproksimacija umjetničkog djela.
Proces upravljanja bojama također mora uzeti u obzir činjenicu da se boje nanose mokro na mokro u roku od nekoliko milisekundi jedno od drugog. Dobitak tačke, prelijevanje između susjednih ravni boja i redoslijed nanošenja utiču na konačni izgled. U sistemu skeniranja, operater može intervenisati između prolaza. U liniji s jednim prolazom, profil boja i redoslijed pečenja moraju se podesiti tokom puštanja u rad i održavati stabilnim tokom cijelog procesa. Zato proizvođači štampača ulažu velika sredstva u razvoj talasnih oblika i profiliranje specifično za podlogu prije nego što mašina krene u proizvodnju.
| Faktor proizvodnje | Glava za skeniranje štampača | Printer s jednim prolazom |
|---|---|---|
| Slika izgrađena kroz | Višestruka dodavanja naprijed-nazad | Jedan prolaz supstrata ispod fiksnih glava |
| Tipični raspon brzina | Do ~300 m/h za sisteme skeniranja | 100–150 m/min u visokokvalitetnim režimima jednog prolaza |
| Posljedica kvara mlaznice | Djelomično maskirano naknadnim prolazima | Vidljivo kao neprekidna linija osim ako nije kompenzirano |
| Fleksibilnost širine | Veće širine ekonomski ostvarive | Praktična širina ograničena cijenom niza glava i šivanjem |
| Najbolje prilagođavanje | Široki format, mali do srednji obim, različite podloge | Veliki obim, fiksna širina, repetitivna proizvodnja |
Razlika u brzini je stvarna, ali problem je što maksimalna navedena brzina i brzina proizvodnje nisu isti broj. Kod mašina s jednim prolazom, povećanje brzine smanjuje rezoluciju u smjeru trake i može prorijediti gustoću tinte. Linija koja se proteže na vrhu svog prozora brzine možda neće sadržavati bogatstvo boja koje posao zapravo zahtijeva. Upotrebljiv prozor proizvodnje je obično uži od glavne brojke, a to je ograničenje koje vrijedi planirati, a ne ignorirati.
Linija za pakovanje gdje je jedan prolaz zamijenio dva odvojena koraka štampanja
Veletrgovac hranom na sjeveru Engleske proizvodio je brendirane kutije za pizzu, kraft vrećice i kartonske kutije za male tiraže putem kombinacije vanjskih dobavljača i ograničenih internih kapaciteta. Rokovi isporuke bili su dugi, a prilagođene zahtjeve lokalnih restorana bilo je teško brzo obraditi. Kompanija je instalirala jednoprolazni štampač i uvela proizvodnju ambalaže za male tiraže interno, proizvodeći brendirane kutije i kartonske kutije po narudžbi, umjesto da čekaju na lanac snabdijevanja. Mašina je obrađivala narudžbe kupaca uživo već drugog dana nakon instalacije, što nešto govori o tome koliko je daleko stigla integracija jednoprolaznih proizvoda u radnim procesima pakovanja koji su prethodno bili vezani za analogne ili eksterne korake.
Taj scenario se ne odnosi na štampanje fotografije na zidu galerije. Radi se o štampanju prodajnog, potpuno obojenog paketa u jednom prolazu brzinom koja odgovara proizvodnoj liniji. Zahtjev za bojom je stvaran, ali veći zahtjev je da boja stiže konzistentno, da se registracija zadrži i da linija ne staje radi ciklusa oporavka glave svakih nekoliko stotina listova. Tehnologija jednog prolaza ispunjava taj standard kada se podloga, set tinte i niz glava specificiraju zajedno, a ne naknadno se pričvršćuju vijcima.
Gdje je alat za jednokratni prolaz pogrešan i šta umjesto toga specificirati
Jednoprolazno skeniranje nije univerzalna nadogradnja. Cijena glava za skeniranje se skalira sa širinom, tako da vrlo široki formati ostaju domen sistema za skeniranje. Debljina podloge i tekstura površine također su važne: jednoprolazno skeniranje ima fiksni razmak od medija, a iskrivljena ploča ili površina s velikim kidanjem vlakana može stvoriti udarce glave koje bi mašina za skeniranje mogla preživjeti s većim podizanjem glave. Dvostrano štampanje je lakše na linijama za jednoprolazno skeniranje s rotacijskim punjenjem nego na mašinama za skeniranje s arcima, ali rukovanje listovima za debele krute ploče dodaje mehaničku složenost koja se mora predvidjeti u transportu, a ne pretpostavljati.
Praktično pravilo je da se jedan prolaz isplati kada je posao dovoljno širok da opravda korištenje niza pune širine, dovoljno ponovljen da amortizira podešavanje i dovoljno stabilan u kvaliteti podloge da glave mogu ostati blizu površine bez stalne intervencije. Za operacije u toj zoni, konfiguracija se obavlja prije nego što se mašina izgradi. NOVA tehnologija za mlaženje mastila pristupa platformama s jednim prolazom putem testiranja konfiguracije ispisa, upravljanja bojama specifičnim za podlogu i razvoja valnih oblika usklađenih s glavom i setom tinte, tako da je izlaz boja u jednom prolazu definiran aplikacijom, a ne prepušten generičkom zadanom profilu.
Sadržaj
- Fiksni niz i jedno putovanje ispod njega
- Zašto je kvar jedne mlaznice važniji nego u režimu skeniranja
- Upravljanje bojama i sive nijanse obavljaju težak posao za kvalitet slike
- Linija za pakovanje gdje je jedan prolaz zamijenio dva odvojena koraka štampanja
- Gdje je alat za jednokratni prolaz pogrešan i šta umjesto toga specificirati