
 EN
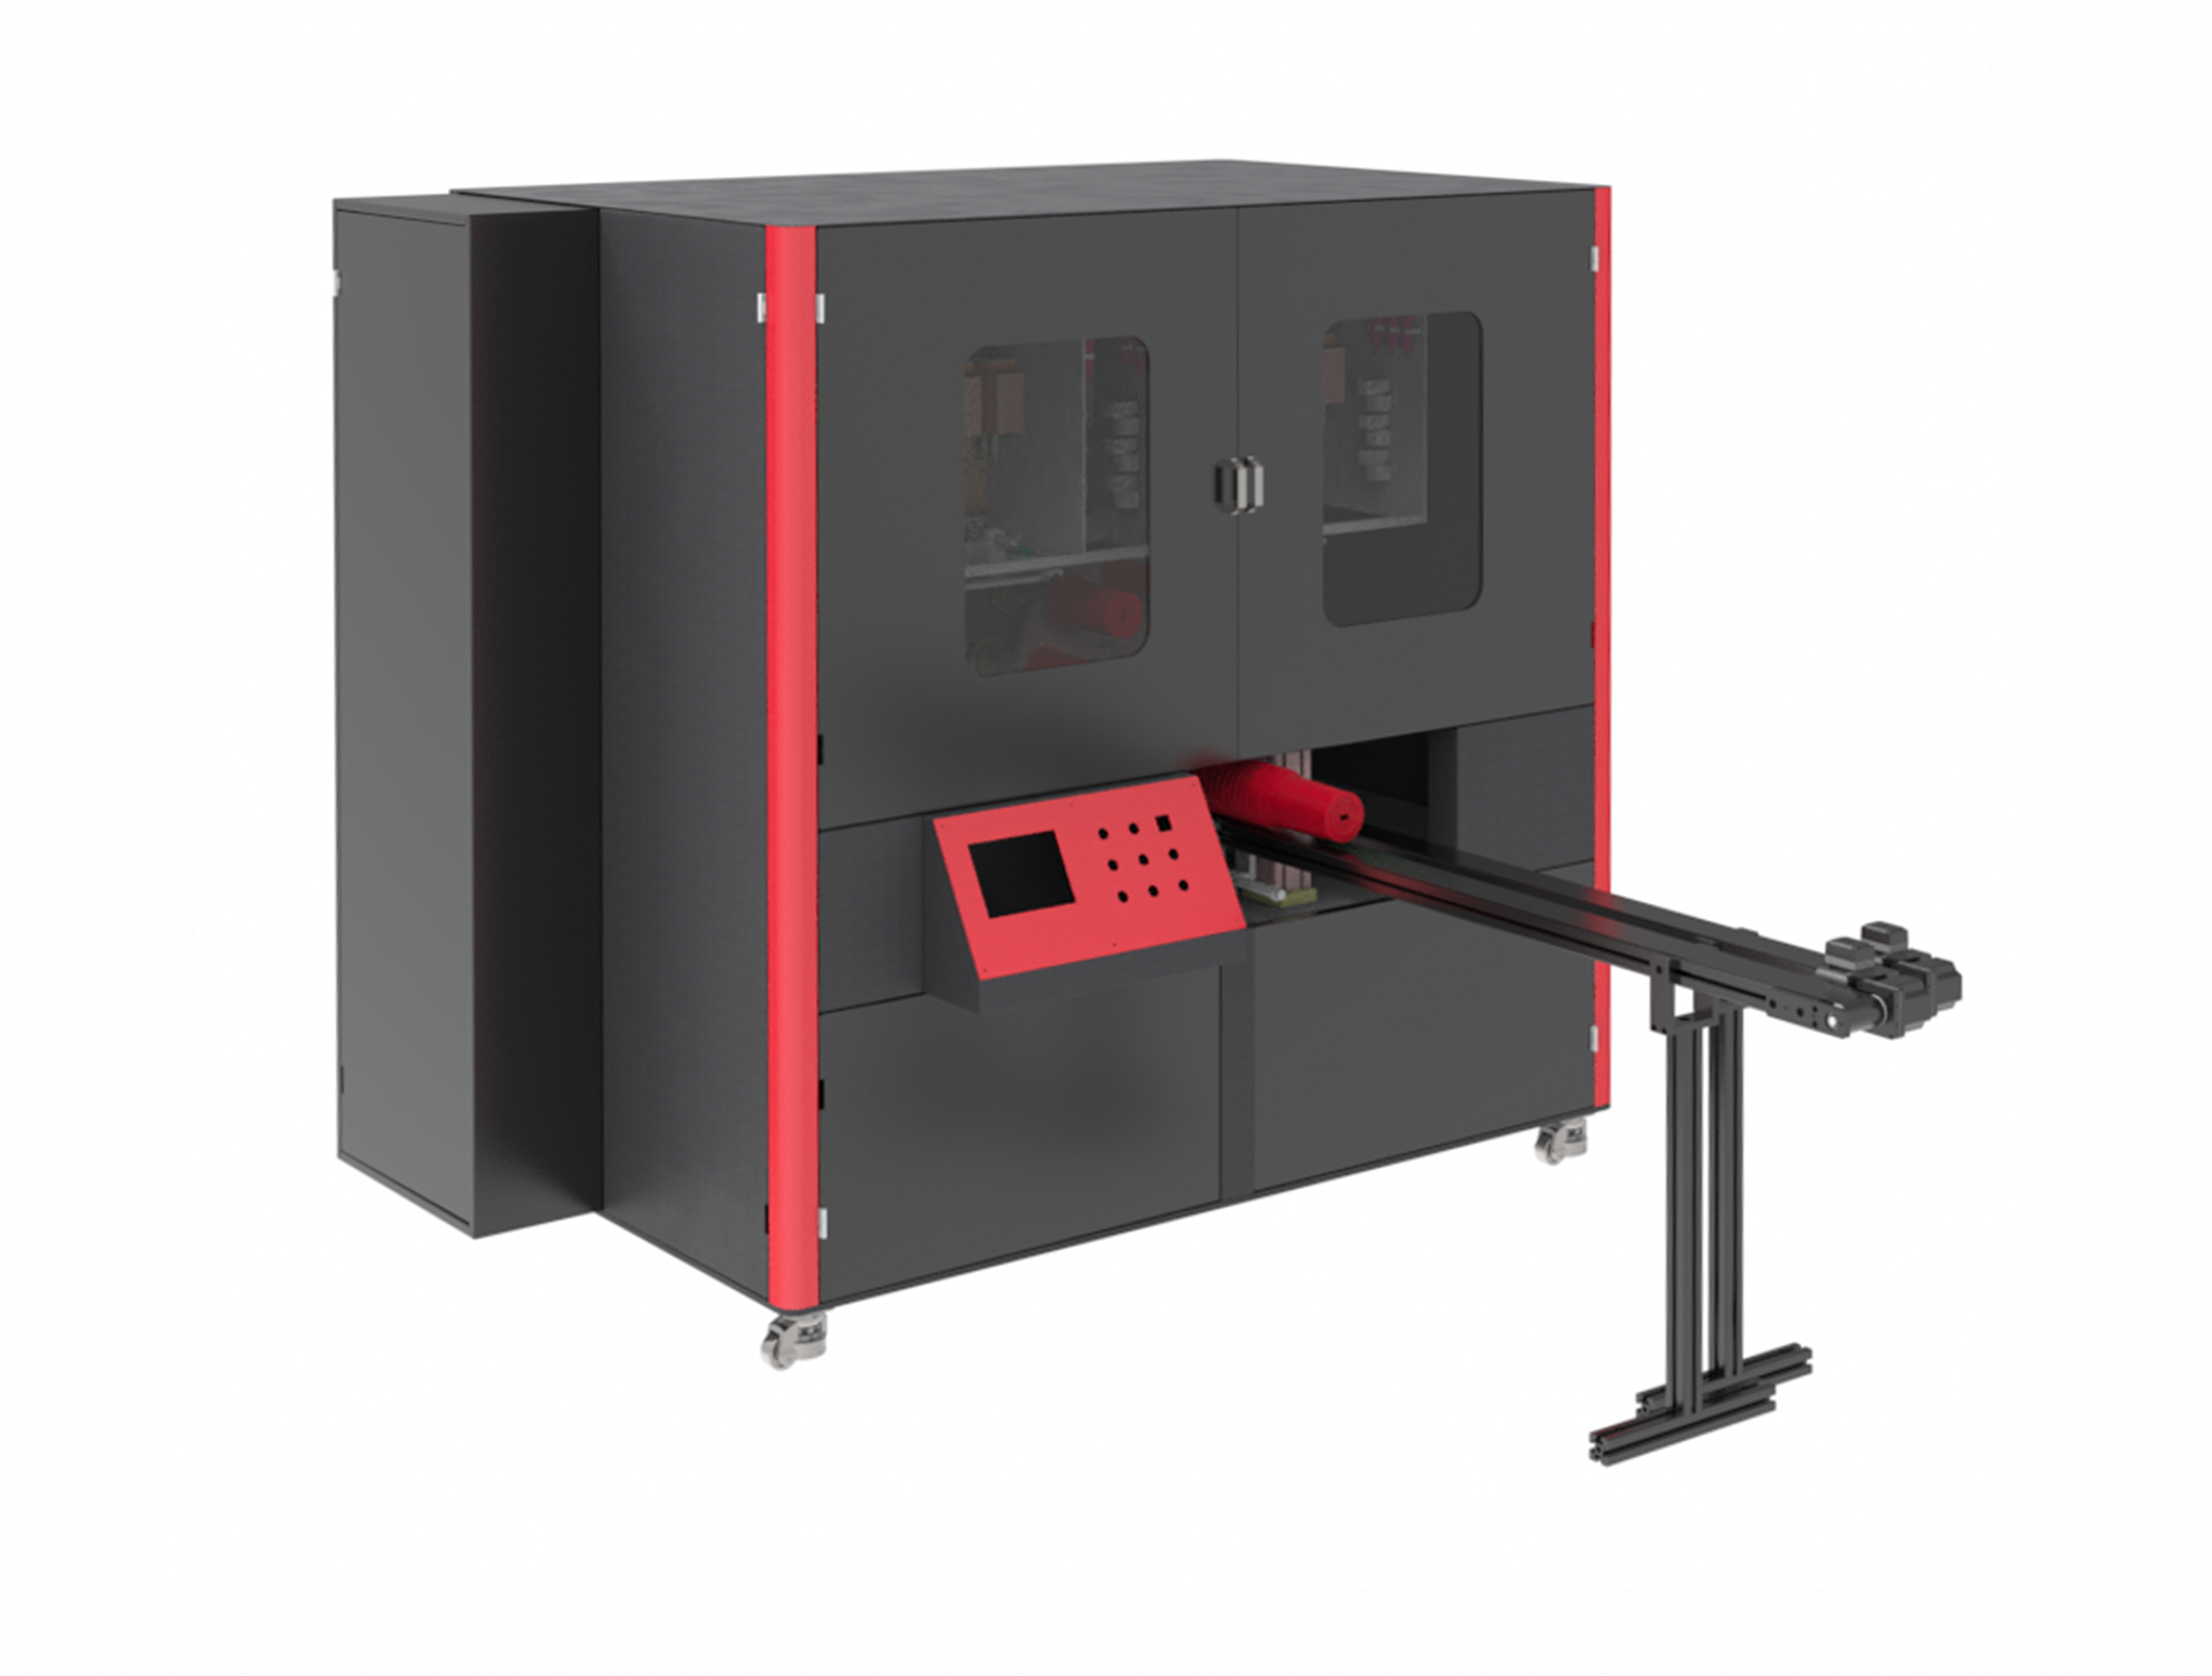
Каждый стандартный промышленный принтер поставляется с тихим набором предположений, заложенных в его конструкцию. Тип печатающей головки, длина волны отверждения, высота конвейера, протокол связи — всё это выбрано исходя из того, что может понадобиться наибольшему сегменту рынка. На линии, где обрабатываются один субстрат, одна скорость и один состав чернил, такие предположения могут оказаться достаточно близкими к требованиям. А вот на линии, спроектированной для решения конкретной производственной задачи, они редко подходят, и разница оплачивается ежесменным образом небольшими, но упорными потерями.
Скрытая стоимость принтера, который «почти подходит»
Световая лампа для отверждения, установленная на двадцать миллиметров дальше от зоны печати, чем требуется. Подающий стол с точками трения, царапающими алюминий с покрытием. Система чернил, настроенная на диапазон вязкости, который находится чуть за пределами того, что уже прошло квалификацию на линии нанесения покрытия. Ни одна из этих проблем не останавливает производство. Именно в этом и заключается проблема. Операторы учатся обходить их: снижают скорость линии, добавляют ручной этап контроля, принимают уровень брака, допустимый лишь потому, что оборудование изначально не создавалось для выполнения именно этой задачи. Компромисс становится невидимым в форме заявки на капитальные затраты, однако он накапливается на каждом квадратном метре продукции, сходящей с линии.
Настройка начинается с основы и продолжается наружу. Обработка деталей, расстояние между печатающей головкой и основой, конфигурация отверждения и управление перемещением определяются исходя из материала и ритма производства, фактически используемого на линии, а не из стандартного цикла нагрузки, указанного в техническом описании. Инженерные усилия смещаются на более ранний этап — в фазу проектирования, а не «просачиваются» в повседневную эксплуатацию в виде корректировок и брака.
Почему интеграция основы и производственной линии определяет реальную пропускную способность
Специализированный принтер для уникальной производственной линии — это меньше про добавление функций и больше про устранение несоответствий. На одном предприятии по производству медицинских трубок в Ирландии семь месяцев пытались адаптировать стандартный планшетный принтер для печати участков силиконовых катетеров, прежде чем заказали машину, спроектированную вокруг транспортной системы с вакуумным оправочным стержнем и контактной поверхностью с низкой твёрдостью по Шору. Специализированная линия начала выпуск продукции уже через три дня после установки. Это не история о более совершенной печатающей головке. Это история о транспортной системе, которая «понимает» материал.
Интеграция рассказывает ту же историю, но с электрической точки зрения. Большинство заводов не эксплуатируют принтер изолированно. Устройства наполнения (вверх по линии), упаковщики в коробки (вниз по линии) и контроллеры линии должны обмениваться сигналами готовности и состояниями неисправностей без использования кустарных преобразователей сигналов. Стандартный станок зачастую поставляется с универсальным блоком ввода-вывода и фиксированным списком протоколов. Когда контроллер линии завода работает по протоколу EtherCAT, а принтер поддерживает лишь дискретные входы-выходы, интеграция превращается в набор временных решений, порождающих неочевидные условия неисправности спустя месяцы после ввода в эксплуатацию. Индивидуальная сборка согласует электрическую архитектуру принтера со стеком автоматизации завода с самого начала, поэтому принтер ведёт себя как родной узел линии, а не как чужеродное устройство, требующее перевода.
| Фактор интеграции | Стандартный готовый к использованию принтер | Индивидуально сконфигурированный принтер |
|---|---|---|
| Совместимость протоколов | Ограничено встроенными возможностями, зачастую только дискретные входы-выходы | Соответствует стандарту завода (EtherCAT, Profinet, EtherNet/IP) |
| Часы инженерных работ по интеграции | типично 40–120 часов | типично 10–20 часов |
| Аппаратное обеспечение для преобразования сигналов | Часто требуются внешние шлюзы | Отсутствует, встроенный протокол |
| Настройка при запуске после интеграции | 2–5 дней | Менее 1 дня |
Цифры в этой таблице относятся к линиям упаковки и конвертации средней сложности и объясняют, почему закупочная цена — плохой показатель реальных инвестиций. Часы инженерной работы и настройка при запуске не указаны отдельными позициями в коммерческом предложении, однако они отражаются в графике проекта и в первом месяце производства.
Общая стоимость владения определяется временем безотказной работы и расходными материалами
Простои — это тот момент, когда арифметика становится некомфортной. Согласно исследованию Senseye «Реальная стоимость простоев», один потерянный час производства обходится примерно в 39 000 долларов США в секторе товаров повседневного спроса с высоким темпом оборота и более чем в 2 миллиона долларов США в автомобильном производстве. Принтер, которому требуется дополнительно два часа устранения неполадок при интеграции на этапе запуска или который вынуждает снизить скорость печати для правильного закрепления плотного белого подслоя, демонстрирует не просто теоретическое снижение производительности. Он многократно уменьшает эту сумму.
Принцип блокировки расходных материалов работает аналогично. Стандартные принтеры зачастую поставляются со скудным списком утверждённых материалов, что создаёт зависимость от одного поставщика чернил, очистителей и запасных частей. Индивидуальная спецификация может включать программу квалификации чернил, которая сертифицирует второго поставщика ещё на этапе производства оборудования. В одном из предприятий по контрактной упаковке этот шаг позволил сократить годовые расходы на чернила примерно на 22 процента ещё до отгрузки станка — опция, недоступная при использовании стандартного утверждённого списка.
Расчёт совокупной стоимости владения также должен включать трудозатраты, связанные с эксплуатацией принтера. Предварительная обработка, комплектация, контроль в линии и сортировка зачастую составляют бо́льшую долю общей стоимости системы, чем сам печатающий модуль; оборудование, которое чётко интегрируется с этими рабочими станциями, защищает рентабельность всей производственной ячейки, а не только этапа печати.
Реальная производственная линия, где два процесса объединились в один
Случай в пользу индивидуальной настройки становится очевиднее, когда одна линия одновременно выполняет два несовместимых процесса. Производитель гофрированных коробок из полипропилена в центральном Китае наносил крупные изображения продукции методом трафаретной печати, а переменные коды прослеживаемости — отдельным струйным принтером CIJ. Для этого требовались две настройки оборудования, два этапа совмещения и уровень брака около 15 процентов. Ежедневный спрос составлял 100 листов; старая линия могла выпускать лишь 60 листов даже в лучшие дни.
Индивидуальное решение заключалось не в более быстром автономном принтере. Это была широкоформатная УФ-струйная линия с печатным модулем шириной 1,8 метра, способная обработать лист размером 1,2 на 4 метра за один проход и одновременно нанести как изображение, так и переменный код с использованием CCD-регистрации для точного совмещения обоих элементов. Обработка всего листа занимала менее двух минут и полностью соответствовала ритму существующего конвейера. Количество брака сократилось, а линия наконец смогла соблюдать сроки поставок в период пикового спроса.
Такой сценарий не является редкостью в упаковке и промышленной маркировке, где печать на самом деле представляет собой этап обработки данных. Как только принтер подбирается с учётом платы, конвейера и требований к прослеживаемости, компромисс между двумя процессами исчезает. Обоснование инвестиций строится на сокращении ручного вмешательства, устранении ошибок позиционирования и высвобождении производственных мощностей, а не на рекламном заявлении о качестве печати в брошюре.
Там, где индивидуальная настройка — не лучший выбор
Индивидуальная настройка не всегда предпочтительна, и её использование по умолчанию — верный путь к избыточным расходам. Она требует больших первоначальных затрат, более длительных сроков поставки и предполагает, что покупатель достаточно хорошо знает процесс, чтобы точно сформулировать требования. Предприятие, приобретающее свой первый цифровой принтер и ещё экспериментирующее с разными материалами-носителями, может получить больше пользы от стандартной машины, обеспечивающей проверенную базовую производительность, распространённые запасные части и службу поддержки, имеющую многократный опыт работы именно с такой конфигурацией.
Решение зависит от того, будет ли разрыв между станком и применением компенсирован в течение срока службы актива за счёт инженерных часов, отходов и потери производительности. Когда подложка известна, объём стабилен, а стоимость устранения несоответствия поддаётся измерению, премия за индивидуальную сборку обычно оказывается более экономичным вариантом. Если эти условия отсутствуют, стандартный станок — честный выбор.
Для производственных сред, находящихся между этими крайностями, подход «конфигурируемо по заказу» позволяет сгладить противоречия. NOVA Inkjet Technology создаёт индивидуальные промышленные струйные платформы на базе роторных, однопроходных и сканирующих архитектур, при этом процессы производства и контроля качества адаптируются под конкретную конфигурацию, а не навязывают каждой линии единый каркас. Выгода проявляется на этапе проектирования: двигатель печати, система отверждения и транспортные решения подбираются под линию до начала резки металла, а дисциплина в цепочке поставок предотвращает превращение индивидуальной сборки в уникальный научный эксперимент.
Содержание
- Скрытая стоимость принтера, который «почти подходит»
- Почему интеграция основы и производственной линии определяет реальную пропускную способность
- Общая стоимость владения определяется временем безотказной работы и расходными материалами
- Реальная производственная линия, где два процесса объединились в один
- Там, где индивидуальная настройка — не лучший выбор