
 EN
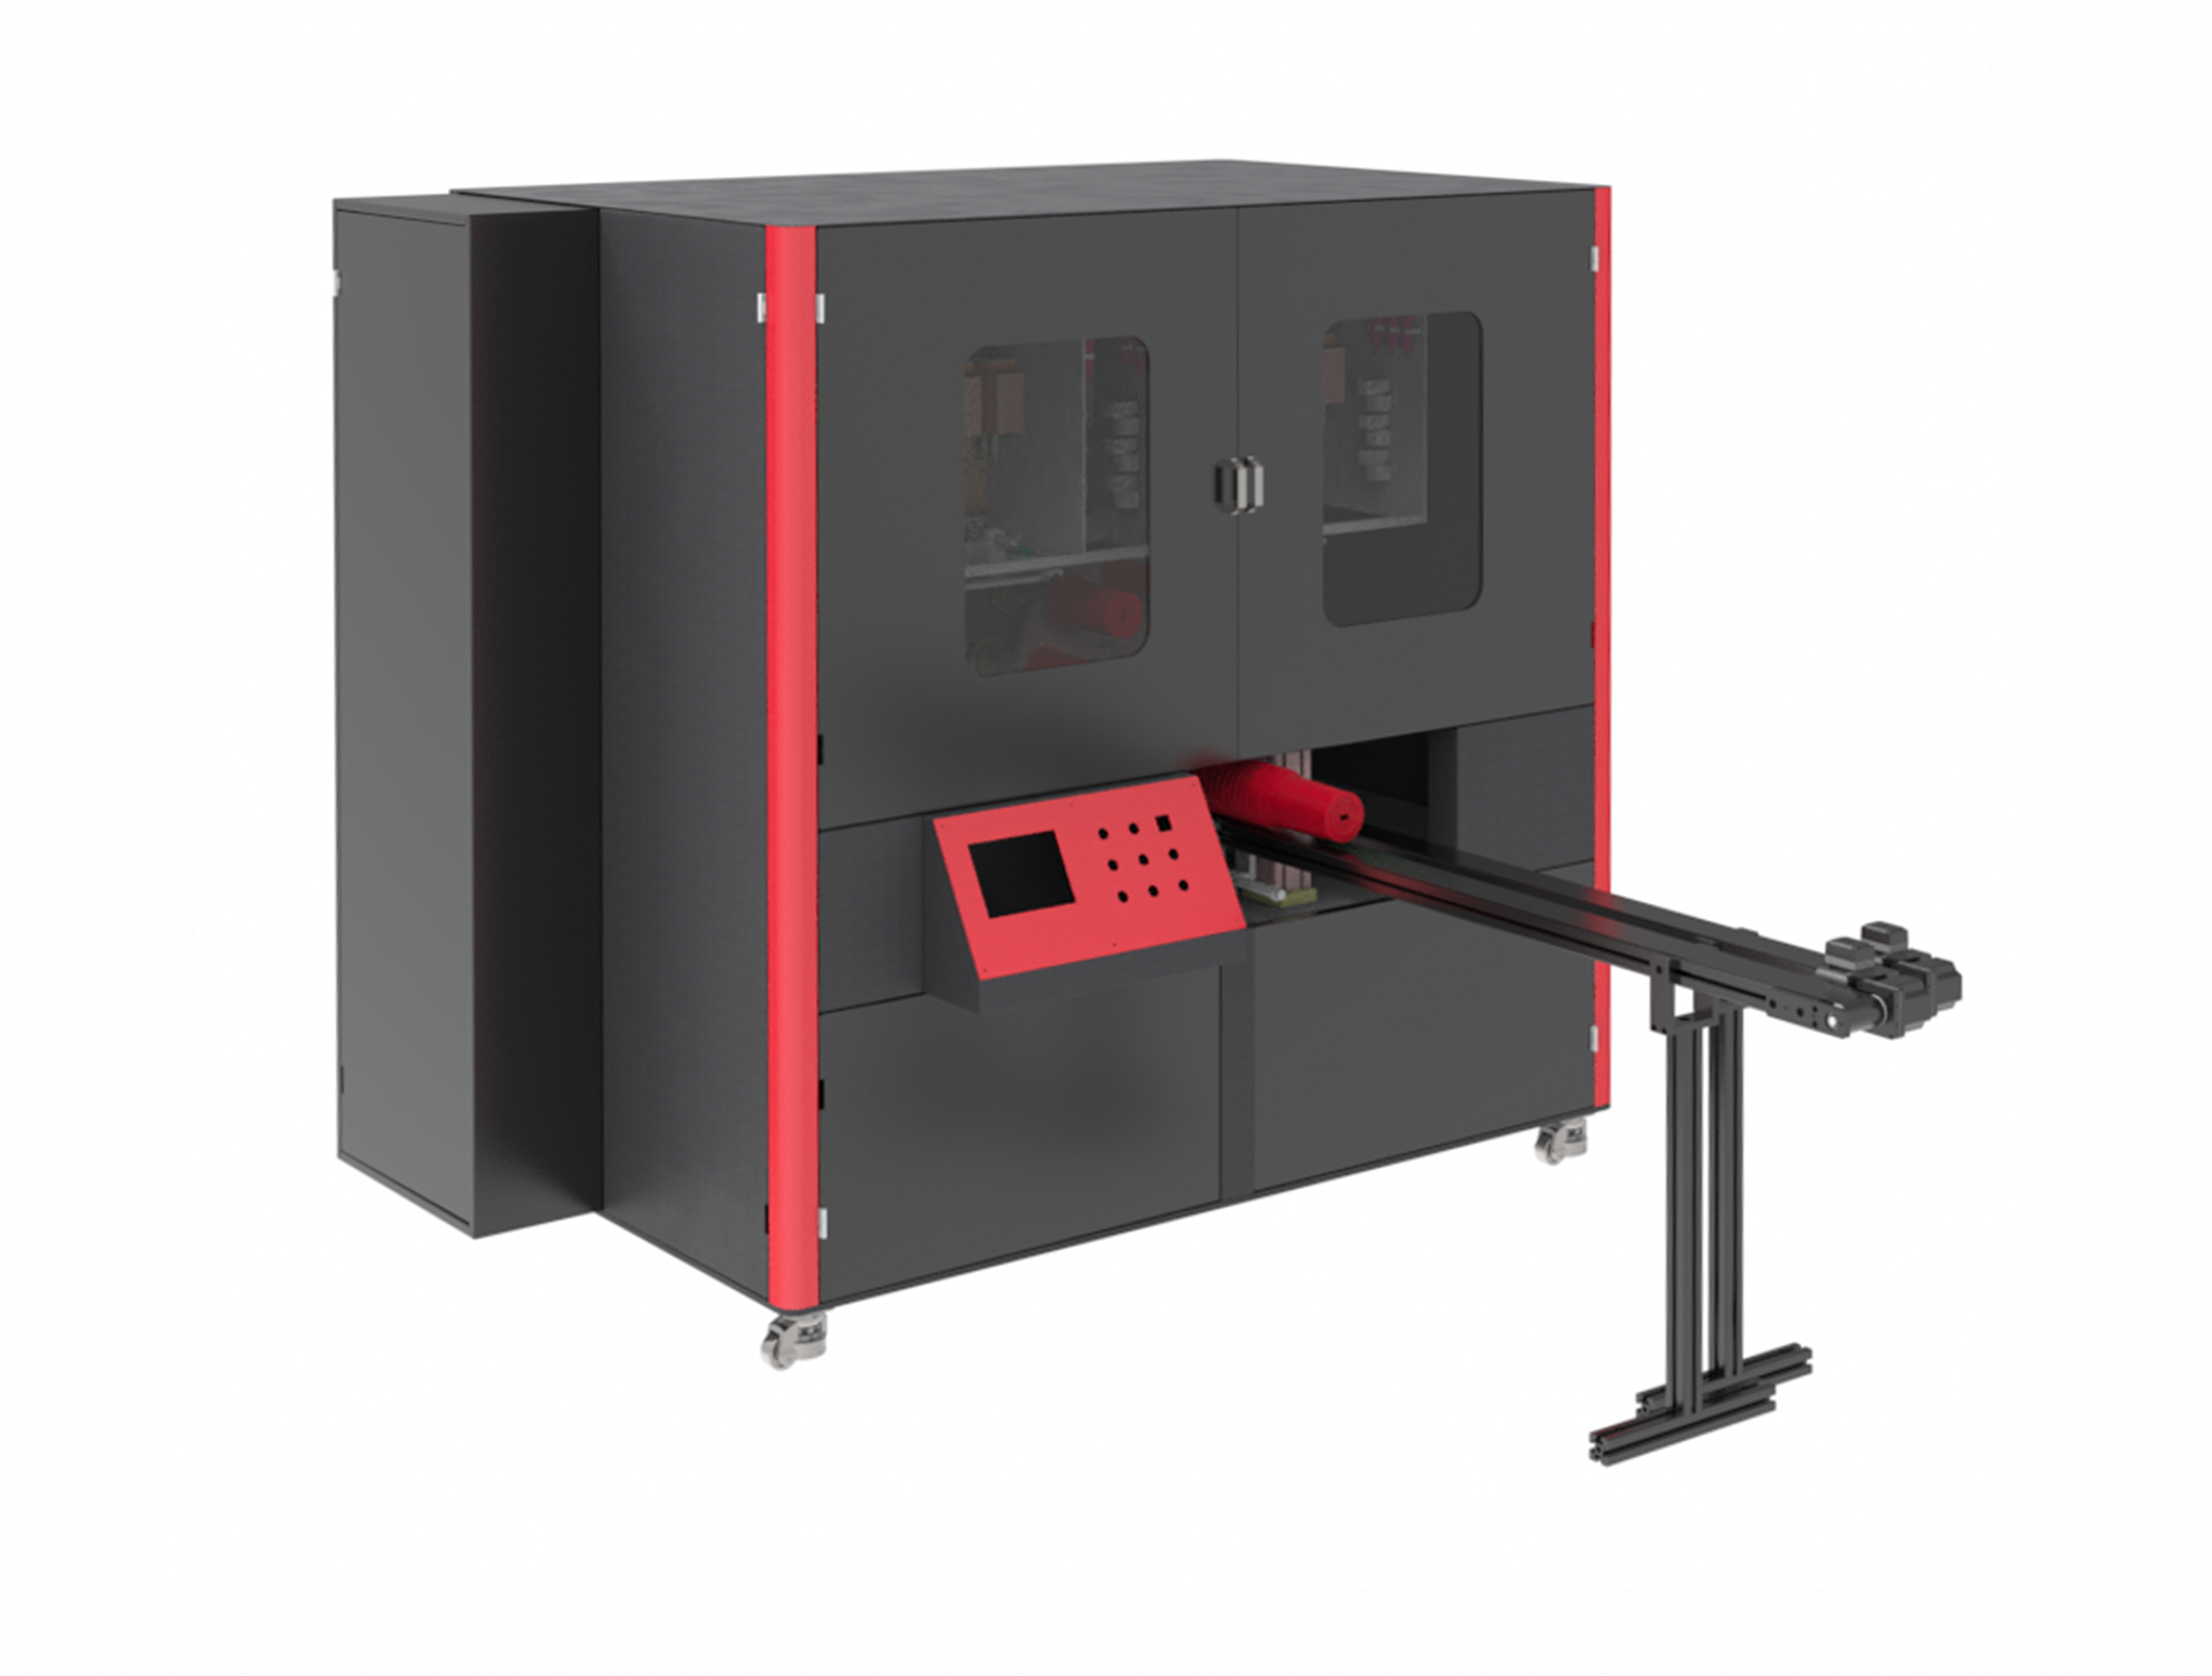
Сваки стандардни индустријски штампач долази са тихим скупом претпоставки уграђених у његов дизајн. Тип штампачке главе, таласна дужина за зачепљање, висина конвејера, комуникациони протокол: све је изабрано у складу са оним што би најшири део тржишта могао да тражи. На линији која пролази по једном субстрату са једном брзином и једном хемијом мастила, те претпоставке могу бити довољно блиске. На линији која је изграђена да реши одређени производни проблем, ретко се то дешава, а јаз се плаћа за сваку смену на мали, тврдоглави начин.
Скривена цена штампара који скоро одговара
Лампа за отерање је постављена двадесет милиметара далеко од зоне штампе. Стол за хранење са тачкама трчења које гребају обложену алуминијум. Система мастила подешена за опсег вискозитета који се налази изван онога што је линија за премазивање већ квалификовала. Ниједно од ових питања не зауставља производњу. То је управо проблем. Оператори уче да раде око њих, смањујући брзину линије, додајући ручни корак инспекције, прихватајући стопу дефекта која је подношљива само зато што машина никада није била изграђена за тачан посао. Компромис постаје невидљив на формулу за захтев капитала, али се састоји на сваком квадратном метру који се одвија.
Кстамизација почиње од субстрата према спољашњости. Руковање деловима, заступање штампача, конфигурација за оцвршћивање и контрола кретања одређени су око материјала и ритма производње који линија заправо ради, а не око општег циклуса рада штампаног на листу података. Инжењерски напори се померају горе по поток, у фазу пројектовања, уместо да се улазе у свакодневне операције као радни рад и остатак.
Зашто сустрат и интеграција линије одређују стварну проток
Културизовани штампач за јединствену производњу није толико о додавању функција него о уклањању несагласности. Један медицински оператер за трубове у Ирској је једном провео седам месеци покушавајући да прилагоди стандардни раван лежај за покретање силиконских катетера пре него што је увео у рад машину изграђену око вакуумског транспортера и контактне површине ниског дурометра. Линија за производњу на прилагођен начин је била у производњи у року од три дана од инсталације. То није прича о бољој глави за штампање. То је прича о транспортном систему који је разумео материјал.
Интеграција говори исту причу у електричном смислу. Већина фабрика не управља штампаром у изолованој форми. Наполнитељи горе, падобрачни паковници и контролери линија морају да размене рукопосли и стања грешке без преображавача сигнала. Стандардна машина често се испоручује са генералним И/О блоком и фиксираном списком протокола. Када контролер линије фабрике говори ЕтерЦАТ и штампач нуди само дискретне И/О, интеграција постаје лаццхворк који ствара нејасне услове грешке месеци након пуштања у рад. Култиматизована конструкција одговара електричној архитектури са аутоматизационим стаком фабрике од самог почетка, тако да се штампач понаша као домаћа станица на линији, а не као страни уређај који треба превод.
| Фактор интеграције | Стандардни штампач који се може купити | Културизовани штампач |
|---|---|---|
| Уједностављање протокола | Ограничена уграђеним опцијама, често само дискретним И/О | Успоређено са стандардом постројења (EtherCAT, Profinet, EtherNet/IP) |
| Часови инжењерства интеграције | 40120 сати типично | 1020 сати типично |
| Хардвер за конверзију сигнала | Истрани капи често су потребни | Ништа, аутохтони протокол |
| Покретни тонунг након интеграције | 25 дана | Мање од 1 дана |
Бројеви у тој табели долазе из паковања средње сложености и конвертирајући линије, и они објашњавају зашто је куповна цена лош прокси за стварну инвестицију. Инжењерски часови и почетно подешавање нису редови на цитацији, али се појављују у распореду пројекта и у првом месецу производње.
Укупна трошкови власништва се врше кроз време рада и потрошње
У време одмора, аритметичка метода постаје неугодна. Истраживање Senseye's True Cost of Downtime наводи да је један изгубљени производни сат око 39.000 долара у брзо крећућим потрошеним робам и више од 2 милиона долара у производњи аутомобила. Принтер који треба додатних два сата за решавање проблема са интеграцијом при покретању, или који присиљава смањење брзине за лечење тешке беле основе, не чини само на папиру. То је једе у том броју више пута.
Исту методу користи и за конзумабиле. Стандардни штампари често испоручују са уским списком одобрених материјала, што ствара зависност од једног извора за мастила, чистила и резервне делове. Спецификација за прилагођени производ може укључивати програм квалификације мастила који сертификује другог добављача током фазе изградње. У једној операцији паковања у складу са договором, тај корак је смањио годишње трошкове мастила за око 22 посто пре него што је машина чак и испоручена, што опција стандардно одобрена листа није дозвољавала.
У прорачуну укупних трошкова власништва такође мора бити укључен радни радни рад који окружује штампач. Пре-третмане, пицкинг, инлине инспекција и сортирање често чине већи део трошкова система од самог штампача, а машина која се чисто интегрише са тим станицама штити РОИ целе ћелије, а не само корак штампања.
Права производња где су два процеса постала једно
Случај за прилагођавање постаје јаснији када линија носи два некомпатибилна процеса. Произвођач кобуце од пп-а у централној Кини штампао је велике слике производа екраном и кодове променљиве тражимости одвојеном јединице ЦИЈ-а. Две поставке, два корака регистрације, и стопа дефекта близу 15 посто. Дневна потражња је била 100 плоча; стара линија је могла да испоручи 60 на добар дан.
Решење које је било прилагођено није било бржи самостални штампач. То је била широкоформатска УВ инкџет линија са 1,8-метарском јединицом за штампу која је покривала плочу од 1,2 на 4 метра у једном пролазу, изводила слику и променљиви код заједно са ЦЦД регистрацијом која је одржавала оба у поравнању. Цела плоча је прошла за мање од две минуте, у складу са постојећим конвејерским ритмом. Скрап је опао, и линија је коначно могла да испуни постављене прозоре за врхунску сезону.
Овај сценарио није необичан у паковању и индустријском обележавању, где је корак штампе заправо корак података. Када се штампач прецизира око плоче, конвејера и захтева за тражимост, компромис два процеса нестаје. Инвестициони случај се темељи на уклоњеном обраду, уклоњеној грешци у регистрацији и повраћеном капацитету, а не на тврдњи о квалитету штампе у брошури.
Где прилагођавање није прави позив
Кстамизација није универзално супериорна, а третирање као по подразумевању је добар начин да се претерано троши. То је напред више кошта, траје дуже да се испоручи и захтева да купац довољно добро познаје процес да би прецизно прецизирао захтеве. Трговачка куповина свог првог дигиталног штампача и још увек експериментисање са субстратима може бити боље служила стандардним машином која пружа познату основну линију, заједничке резервне делове и тим за подршку који је видео тачну конфигурацију стотине пута.
Одлука се окреће на то да ли ће се јаз између машине и апликације платити током живота средстава у часовима инжењерства, лома и изгубљеној прометности. Када је субстрат познат, запремина је стабилна, а трошкови рада око неисправности је измериво, премијум за прилагођену изградњу је обично јефтинији пут. Када ти услови нису присутни, стандардна машина је поштен избор.
За производња средина која се налазе између, конфигурација-на-наредба приступ може премостити крајње. НОВА Инкджет технологија изграђује прилагођене индустријске платформе за млажење мастила око ротационих, једнопролазних и архитектура за скенирање, са производњом и процесима контроле квалитета усклађеним са конфигурацијом уместо да присиљавају сваку линију у исту шасију. Вредност се показује у инжењерској фази, где се избор штампача, зачепљења и транспорта упоређују са линијом пре резања челика, и у дисциплини ланца снабдевања која спречава прилагођену конструкцију да се претвори у једнократни научни пројекат.