
 EN
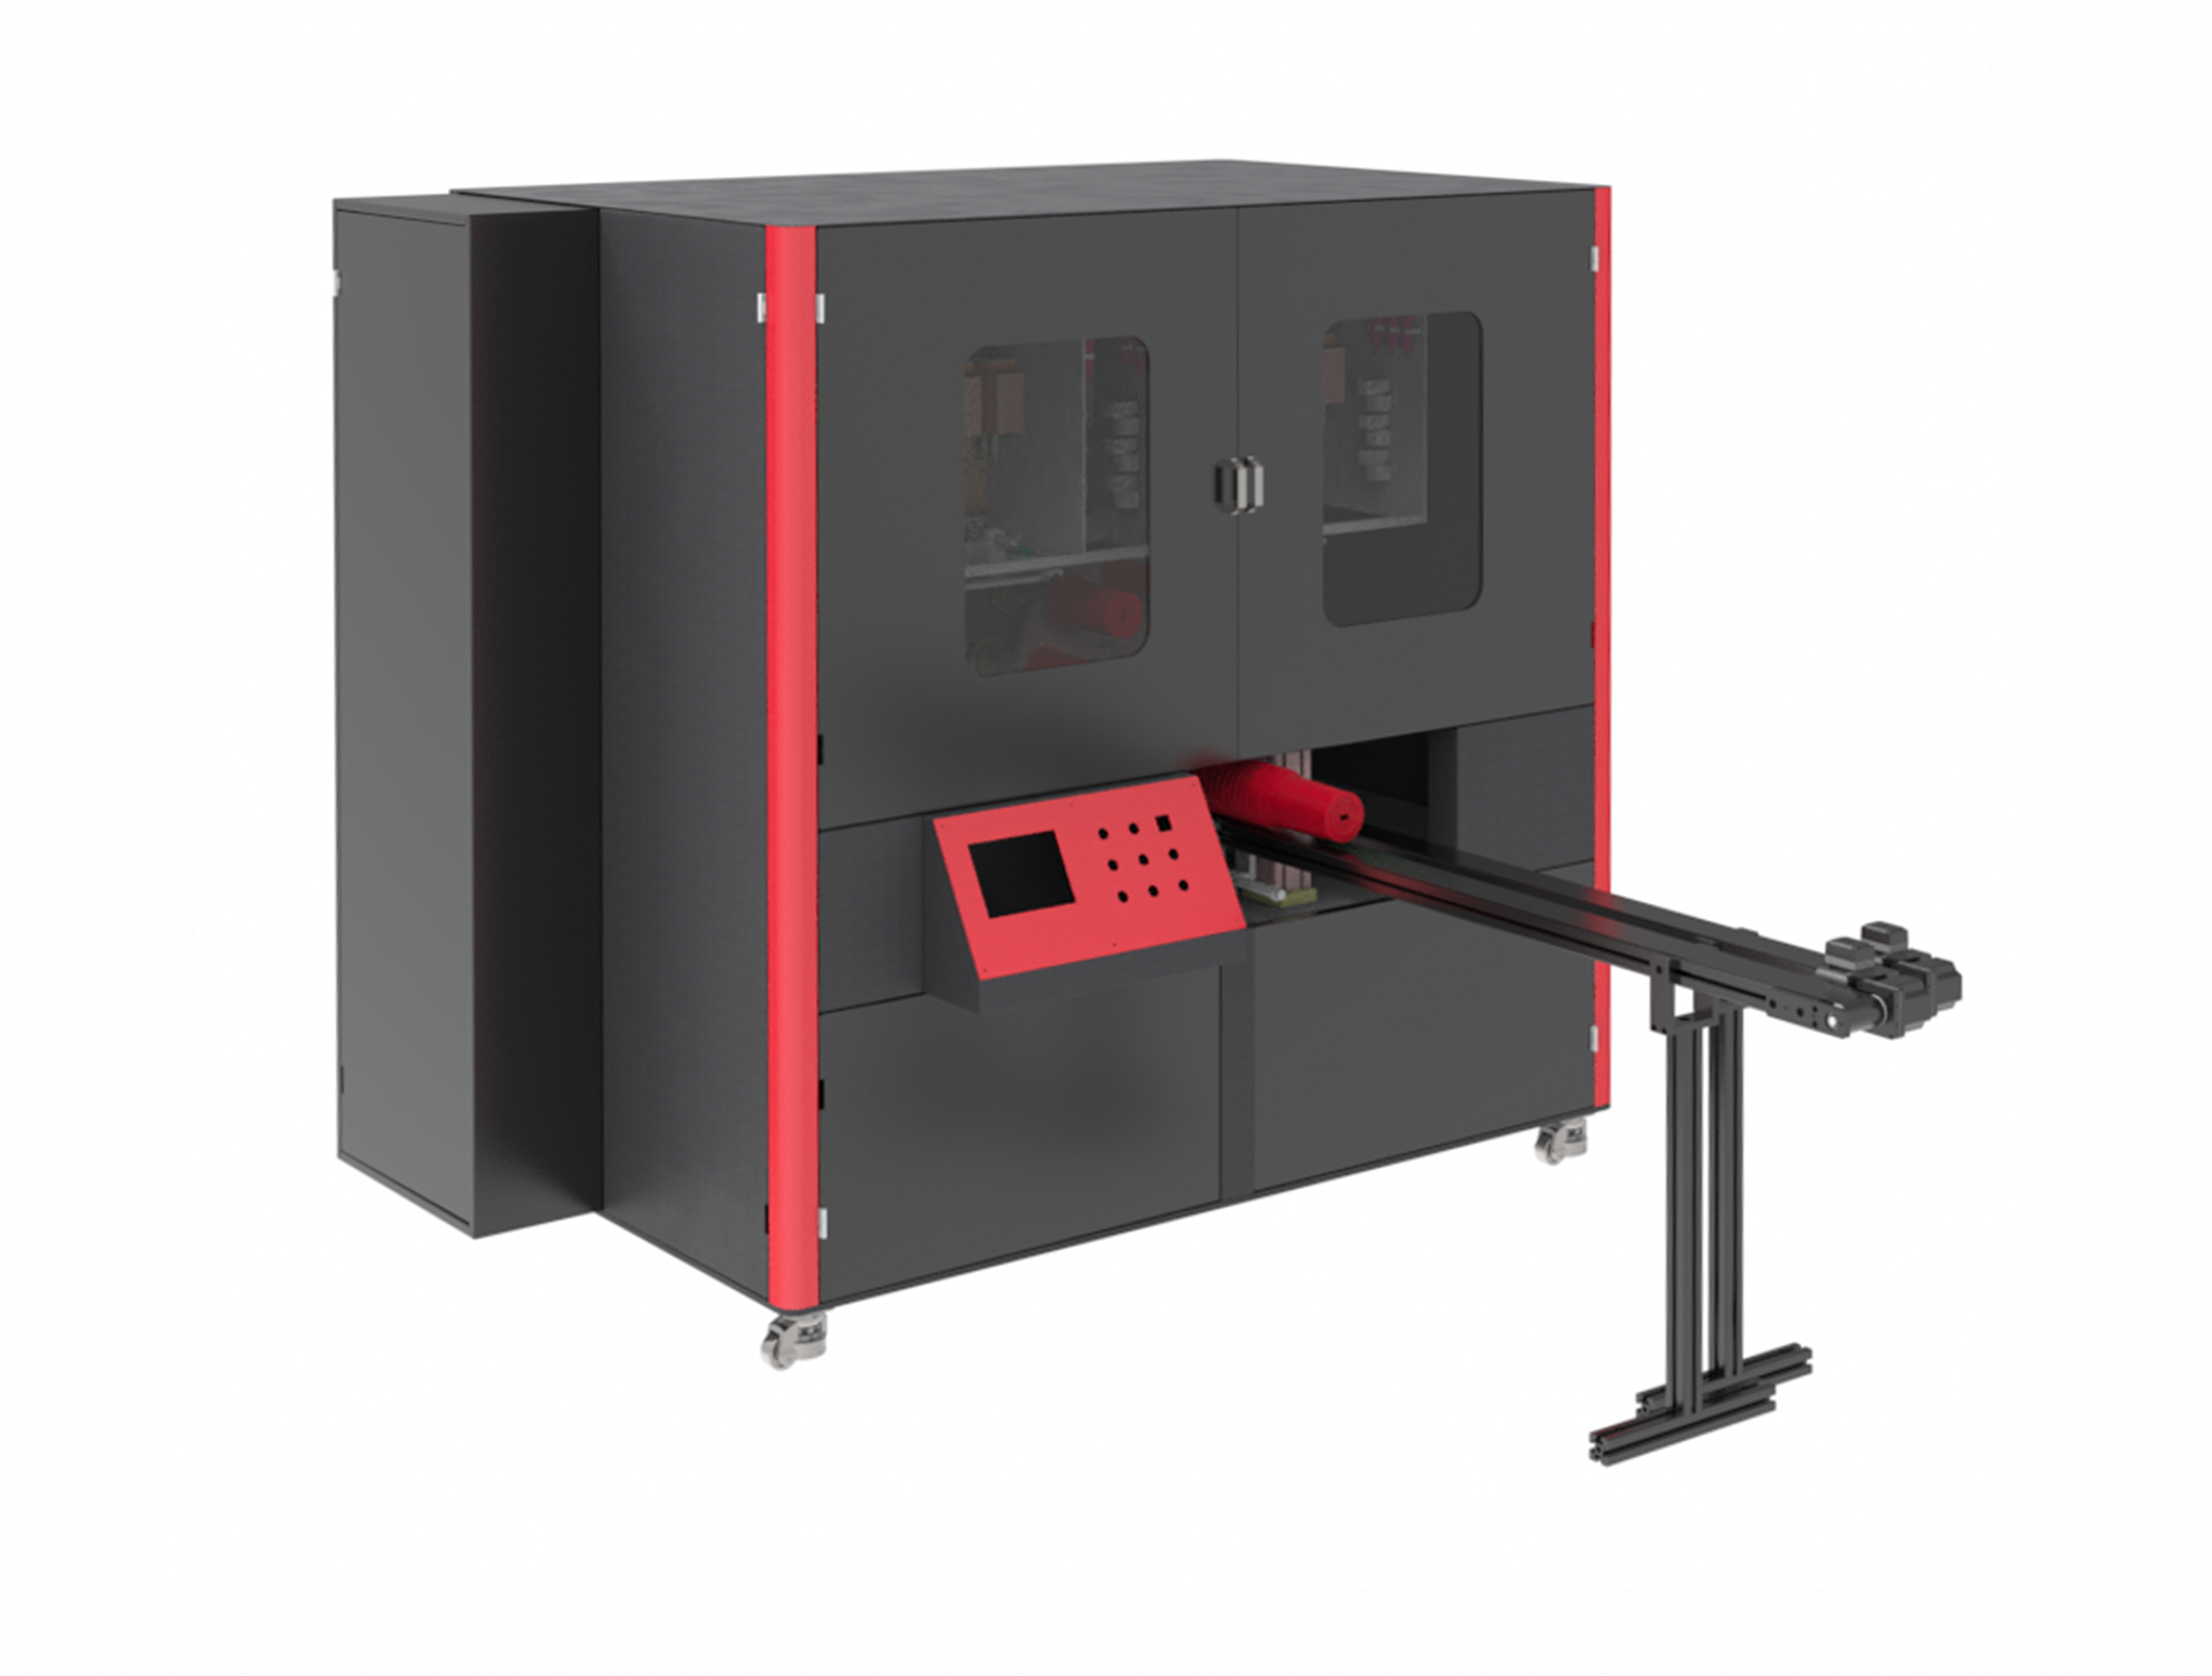
هر چاپگر صنعتی استانداردی با مجموعهای آرام از پیشفرضها عرضه میشود که در طراحیاش گنجانده شدهاند. نوع سرچاپ، طول موج پخت، ارتفاع نوار نقاله و پروتکل ارتباطی: همهی اینها بر اساس آنچه بزرگترین بخش بازار ممکن است نیاز داشته باشد، انتخاب شدهاند. در خطی که تنها یک زیرلایه را با یک سرعت و یک ترکیب جوهری پردازش میکند، این پیشفرضها ممکن است تقریباً مناسب باشند. اما در خطی که برای حل یک مشکل تولیدی خاص ساخته شده است، اینطور نیست و شکاف حاصل در هر شیفت، بهصورت کوچک اما سرسختانه، هزینهبر میشود.
هزینهی پنهان چاپگری که تقریباً مناسب است
لامپی برای سختشدن که بیست میلیمتر بیش از حد از منطقهٔ چاپ فاصله دارد. میز تغذیهای با نقاط اصطکاکی که روی آلومینیوم پوششدار خراش ایجاد میکند. سیستم جوهری که برای محدودهای از ویسکوزیته تنظیم شده که دقیقاً خارج از محدودهای است که خط پوششدهی قبلاً آن را تأیید کرده است. هیچیک از این مسائل تولید را متوقف نمیکند. این دقیقاً مشکل است. اپراتورها یاد میگیرند که با این مسائل کنار بیایند: سرعت خط را کاهش دهند، یک مرحلهٔ بازرسی دستی اضافه کنند، یا نرخ عیبی را بپذیرند که تنها بهدلیل آن است که دستگاه هرگز برای آن کار دقیق طراحی نشده است. این تسویهٔ غیررسمی در فرم درخواست سرمایهگذاری نامرئی میشود، اما در هر مترمربعی که از خط خارج میشود، تأثیرش تقویت میگردد.
سفارشیسازی از زیرلایه آغاز میشود و به سمت بیرون گسترش مییابد. نحوهٔ دستکاری قطعات، فاصلهٔ سر چاپ از سطح، پیکربندی پخت و کنترل حرکت بر اساس مادهٔ مورد استفاده و ریتم تولیدی خطِ تولیدِ واقعی تعیین میشوند، نه بر اساس چرخهٔ کار کلی که روی برگهٔ مشخصات فنی چاپ شده است. تلاش مهندسی به سمت بالادست جابجا میشود و در مرحلهٔ طراحی انجام میگیرد، نه اینکه در عملیات روزانه به صورت کار اصلاحی و ضایعات نشت کند.
چرا ادغام زیرلایه و خط تولید، ظرفیت واقعی را تعیین میکند
چاپگر سفارشیشدهای که برای یک خط تولید منحصربهفرد ساخته میشود، کمتر دربارهٔ افزودن ویژگیها و بیشتر دربارهٔ حذف ناهماهنگیهاست. یک واحد تولید لولههای پزشکی در ایرلند، هفت ماه زمان صرف تطبیق یک دستگاه تختهای استاندارد برای چاپ بخشهای کاتتر سیلیکونی کرد، قبل از اینکه دستگاهی را راهاندازی کند که حول یک سیستم حمل با ماندرل خلاء و سطح تماسی با سختی پایین طراحی شده بود. خط سفارشیشده تنها سه روز پس از نصب، تولید را آغاز کرد. این داستانی دربارهٔ سر چاپ بهتر نیست؛ بلکه داستانی دربارهٔ سیستم حملی است که ماهیت ماده را درک کرده بود.
یکپارچهسازی، داستان یکسانی را از دیدگاه الکتریکی بیان میکند. اکثر کارخانهها چاپگری را بهصورت جداگانه بهکار نمیبرند. پرکنندههای بالادستی، جعبهبندیکنندههای پاییندستی و کنترلکنندههای خط تولید همگی نیازمند تبادل سیگنالهای تأیید و وضعیتهای خطا هستند، بدون آنکه از تبدیلکنندههای سیگنالی غیراستاندارد استفاده شود. معمولاً یک ماشین استاندارد با یک بلوک ورودی/خروجی عمومی و فهرستی ثابت از پروتکلها عرضه میشود. وقتی کنترلکننده خط تولید کارخانه از پروتکل اِترکَت استفاده میکند و چاپگر تنها ورودی/خروجی گسسته ارائه میدهد، یکپارچهسازی به یک راهحل موقت تبدیل میشود که شرایط خطا را ماهها پس از راهاندازی بهصورت پنهان ایجاد میکند. ساخت سفارشی، معماری الکتریکی را از ابتدا با پشته اتوماسیون کارخانه تطبیق میدهد؛ بنابراین چاپگر مانند یک ایستگاه بومی روی خط تولید رفتار میکند، نه دستگاهی خارجی که نیازمند ترجمه باشد.
| عامل ادغام | پرینتر استاندارد آمادهفروش | پرینتر سفارشیشده |
|---|---|---|
| تطابق پروتکل | محدود به گزینههای داخلی، اغلب فقط ورودی/خروجی گسسته | مطابق با استاندارد کارخانه (ایترکت، پروفینت، ایترنت/آیپی) |
| ساعات مهندسی ادغام | معمولاً ۴۰ تا ۱۲۰ ساعت | معمولاً ۱۰ تا ۲۰ ساعت |
| سختافزار تبدیل سیگنال | اغلب نیاز به دروازههای خارجی دارد | هیچیک، پروتکل بومی |
| تنظیم اولیه پس از یکپارچهسازی | ۲–۵ روز | کمتر از ۱ روز |
اعداد موجود در آن جدول از خطوط بستهبندی و تبدیل با پیچیدگی متوسط به دست آمدهاند و توضیح میدهند که چرا قیمت خرید نمایندهی مناسبی برای سرمایهگذاری واقعی نیست. ساعات مهندسی و تنظیمات اولیه در لیست موارد قیمتگذاری قرار نمیگیرند، اما در زمانبندی پروژه و در ماه اول تولید مشهود میشوند.
کل هزینهی مالکیت از طریق زمان فعالبودن و مواد مصرفی محاسبه میشود.
وقتی ماشینآلات متوقف میشوند، محاسبات بهصورت ناخوشایندی پیچیده میشوند. پژوهش «هزینهی واقعی توقف تولید» شرکت سِنسِی نشان میدهد که از دست رفتن تنها یک ساعت تولید در صنایع کالاهای مصرفی با چرخهی سریع حدود ۳۹۰۰۰ دلار و در تولید خودرو بیش از ۲ میلیون دلار است. چاپگری که برای رفع اشکالات ادغام در مرحلهی راهاندازی به دو ساعت اضافی نیاز دارد یا آنقدر کند میشود که بتواند لایهی سفید ضخیم زیرین را بهدرستی پخت، نهتنها در اسناد عملکرد ضعیفی نشان میدهد؛ بلکه بهطور مکرر از این رقم کاسته میشود.
قفلشدن مصرفی به همین شکل عمل میکند. چاپگرهای استاندارد اغلب با فهرست محدودی از مواد تأییدشده عرضه میشوند که وابستگی به یک تأمینکنندهٔ منفرد را برای جوهرها، مواد پاککننده و قطعات یدکی ایجاد میکند. مشخصات سفارشیسازیشده میتواند شامل برنامهای برای صدور مجوز جوهر باشد که در مرحلهٔ ساخت، تأمینکنندهٔ دومی را نیز تأیید میکند. در یک عملیات بستهبندی قراردادی، این اقدام هزینهٔ سالانهٔ جوهر را پیش از ارسال ماشین حتی حدود ۲۲ درصد کاهش داد — گزینهای که فهرست استاندارد تأییدشده امکانپذیر نمیساخت.
محاسبهٔ هزینهٔ کل مالکیت باید شامل نیروی کار مرتبط با چاپگر نیز باشد. پیشدرمانی، انتخاب (پیکینگ)، بازرسی خطی و جداسازی اغلب سهم بزرگتری از هزینهٔ سیستم را نسبت به خود موتور چاپ تشکیل میدهند؛ و ماشینی که بهطور هماهنگ با این ایستگاهها ادغام شود، بازگشت سرمایهٔ کل سلول را حفظ میکند نه صرفاً مرحلهٔ چاپ.
خط تولید واقعی که در آن دو فرآیند به یکی تبدیل شدند
در مواردی که یک خط تولید دو فرآیند ناسازگار را انجام میدهد، ضرورت سفارشیسازی آشکارتر میشود. یک تولیدکنندهٔ جعبههای موجدار پلیپروپیلن در مرکز چین، تصاویر بزرگ محصول را با روش غربال و کدهای ردیابی متغیر را با یک واحد CIJ جداگانه چاپ میکرد. این رویکرد نیازمند دو بار تنظیم ماشین، دو مرحلهٔ ثبت موقعیت و نرخ نقصی نزدیک به پانزده درصد بود. تقاضای روزانه صد تخته بود؛ در حالی که خط قدیمی در روزهای خوب تنها شصت تخته تحویل میداد.
راهحل سفارشیسازی، چاپگر مستقلی با سرعت بالاتر نبود. بلکه یک خط چاپ جوهرافشان UV با عرض بالا بود که واحد چاپ آن ۱٫۸ متر عرض داشت و یک تختهٔ به ابعاد ۱٫۲ در ۴ متر را در یک عبور کامل پوشش میداد و همزمان تصویر و کد متغیر را چاپ میکرد؛ در این فرآیند، ثبت موقعیت با دوربین CCD اطمینان از همترازی دقیق این دو عنصر را فراهم میکرد. کل تخته در کمتر از دو دقیقه از خط عبور میکرد و این زمان با ریتم نوار نقالهٔ موجود هماهنگ بود. ضایعات کاهش یافت و خط تولید بالاخره توانست در پنجرههای تحویل فصل اوج عملکرد مطلوبی داشته باشد.
آن سناریو در بستهبندی و علامتگذاری صنعتی غیرمعمول نیست، جایی که مرحله چاپ واقعاً یک مرحلهٔ دادهای است. پس از آنکه چاپگر بر اساس تابلو، نوار نقاله و نیاز به ردیابی مشخص میشود، تنازل بین دو فرآیند از بین میرود. توجیه سرمایهگذاری بر حذف دستکاریها، حذف خطاهای ثبت و بازیابی ظرفیت است، نه بر ادعایی دربارهٔ کیفیت چاپ در یک کاتالوگ.
جایی که سفارشیسازی تصمیم مناسبی نیست
سفارشیسازی بهطور کلی برتر نیست و در نظر گرفتن آن بهعنوان گزینهٔ پیشفرض روشی خوب برای هدر دادن بیش از حد منابع است. این گزینه هزینهٔ اولیهٔ بالاتری دارد، زمان تحویل طولانیتری میبرد و از خریدار میخواهد که فرآیند را بهاندازهٔ کافی بشناسد تا نیازها را بهدرستی مشخص کند. یک کارگاه که اولین چاپگر دیجیتال خود را خریداری میکند و هنوز در حال آزمایش با مواد مختلف است، ممکن است از یک دستگاه استاندارد که پایهای شناختهشده ارائه میدهد، قطعات یدکی رایج دارد و تیم پشتیبانیاش با همان پیکربندی دقیق صدها بار مواجه شده است، بهرهمندی بیشتری داشته باشد.
این تصمیم به این بستگی دارد که آیا شکاف بین دستگاه و کاربرد آن در طول عمر دارایی، از طریق ساعتهای مهندسی، ضایعات و افت ظرفیت تولید جبران خواهد شد یا خیر. زمانی که زیرلایه مشخص است، حجم تولید پایدار است و هزینههای جبران نامتناسب بودن قابل اندازهگیری است، معمولاً انتخاب دستگاهی با ساخت سفارشیشده ارزانترین راهحل است. اما هنگامی که این شرایط وجود نداشته باشند، انتخاب دستگاه استاندارد راهحل صادقانهتری خواهد بود.
برای محیطهای تولیدی که در بین این دو حالت قرار دارند، رویکرد «پیکربندی بر اساس سفارش» میتواند این دو قطب را به هم پیوند بزند. NOVA Inkjet Technology این شرکت پلتفرمهای صنعتی جتجوهری سفارشیشده را بر پایهی معماریهای چرخشی، تکگذر (سینگل-پس) و اسکنکننده توسعه میدهد، بهطوریکه فرآیندهای تولید و کنترل کیفیت متناسب با پیکربندی خاص هر دستگاه تنظیم میشوند، نه اینکه تمام خطوط را مجبور به قرار گرفتن در یک شاسی یکسان کنند. ارزش این رویکرد در فاز مهندسی آشکار میشود؛ جایی که انتخابهای موتور چاپ، سیستمهای پخت و سیستمهای انتقال دقیقاً با نیازهای خط تولید تطبیق داده میشوند—قبل از اینکه حتی اولین برش از فولاد انجام شود—و همچنین در انضباط زنجیره تأمین که از تبدیل شدن یک ساخت سفارشی به یک پروژهٔ تحقیقاتی منحصربهفرد جلوگیری میکند.