
 EN
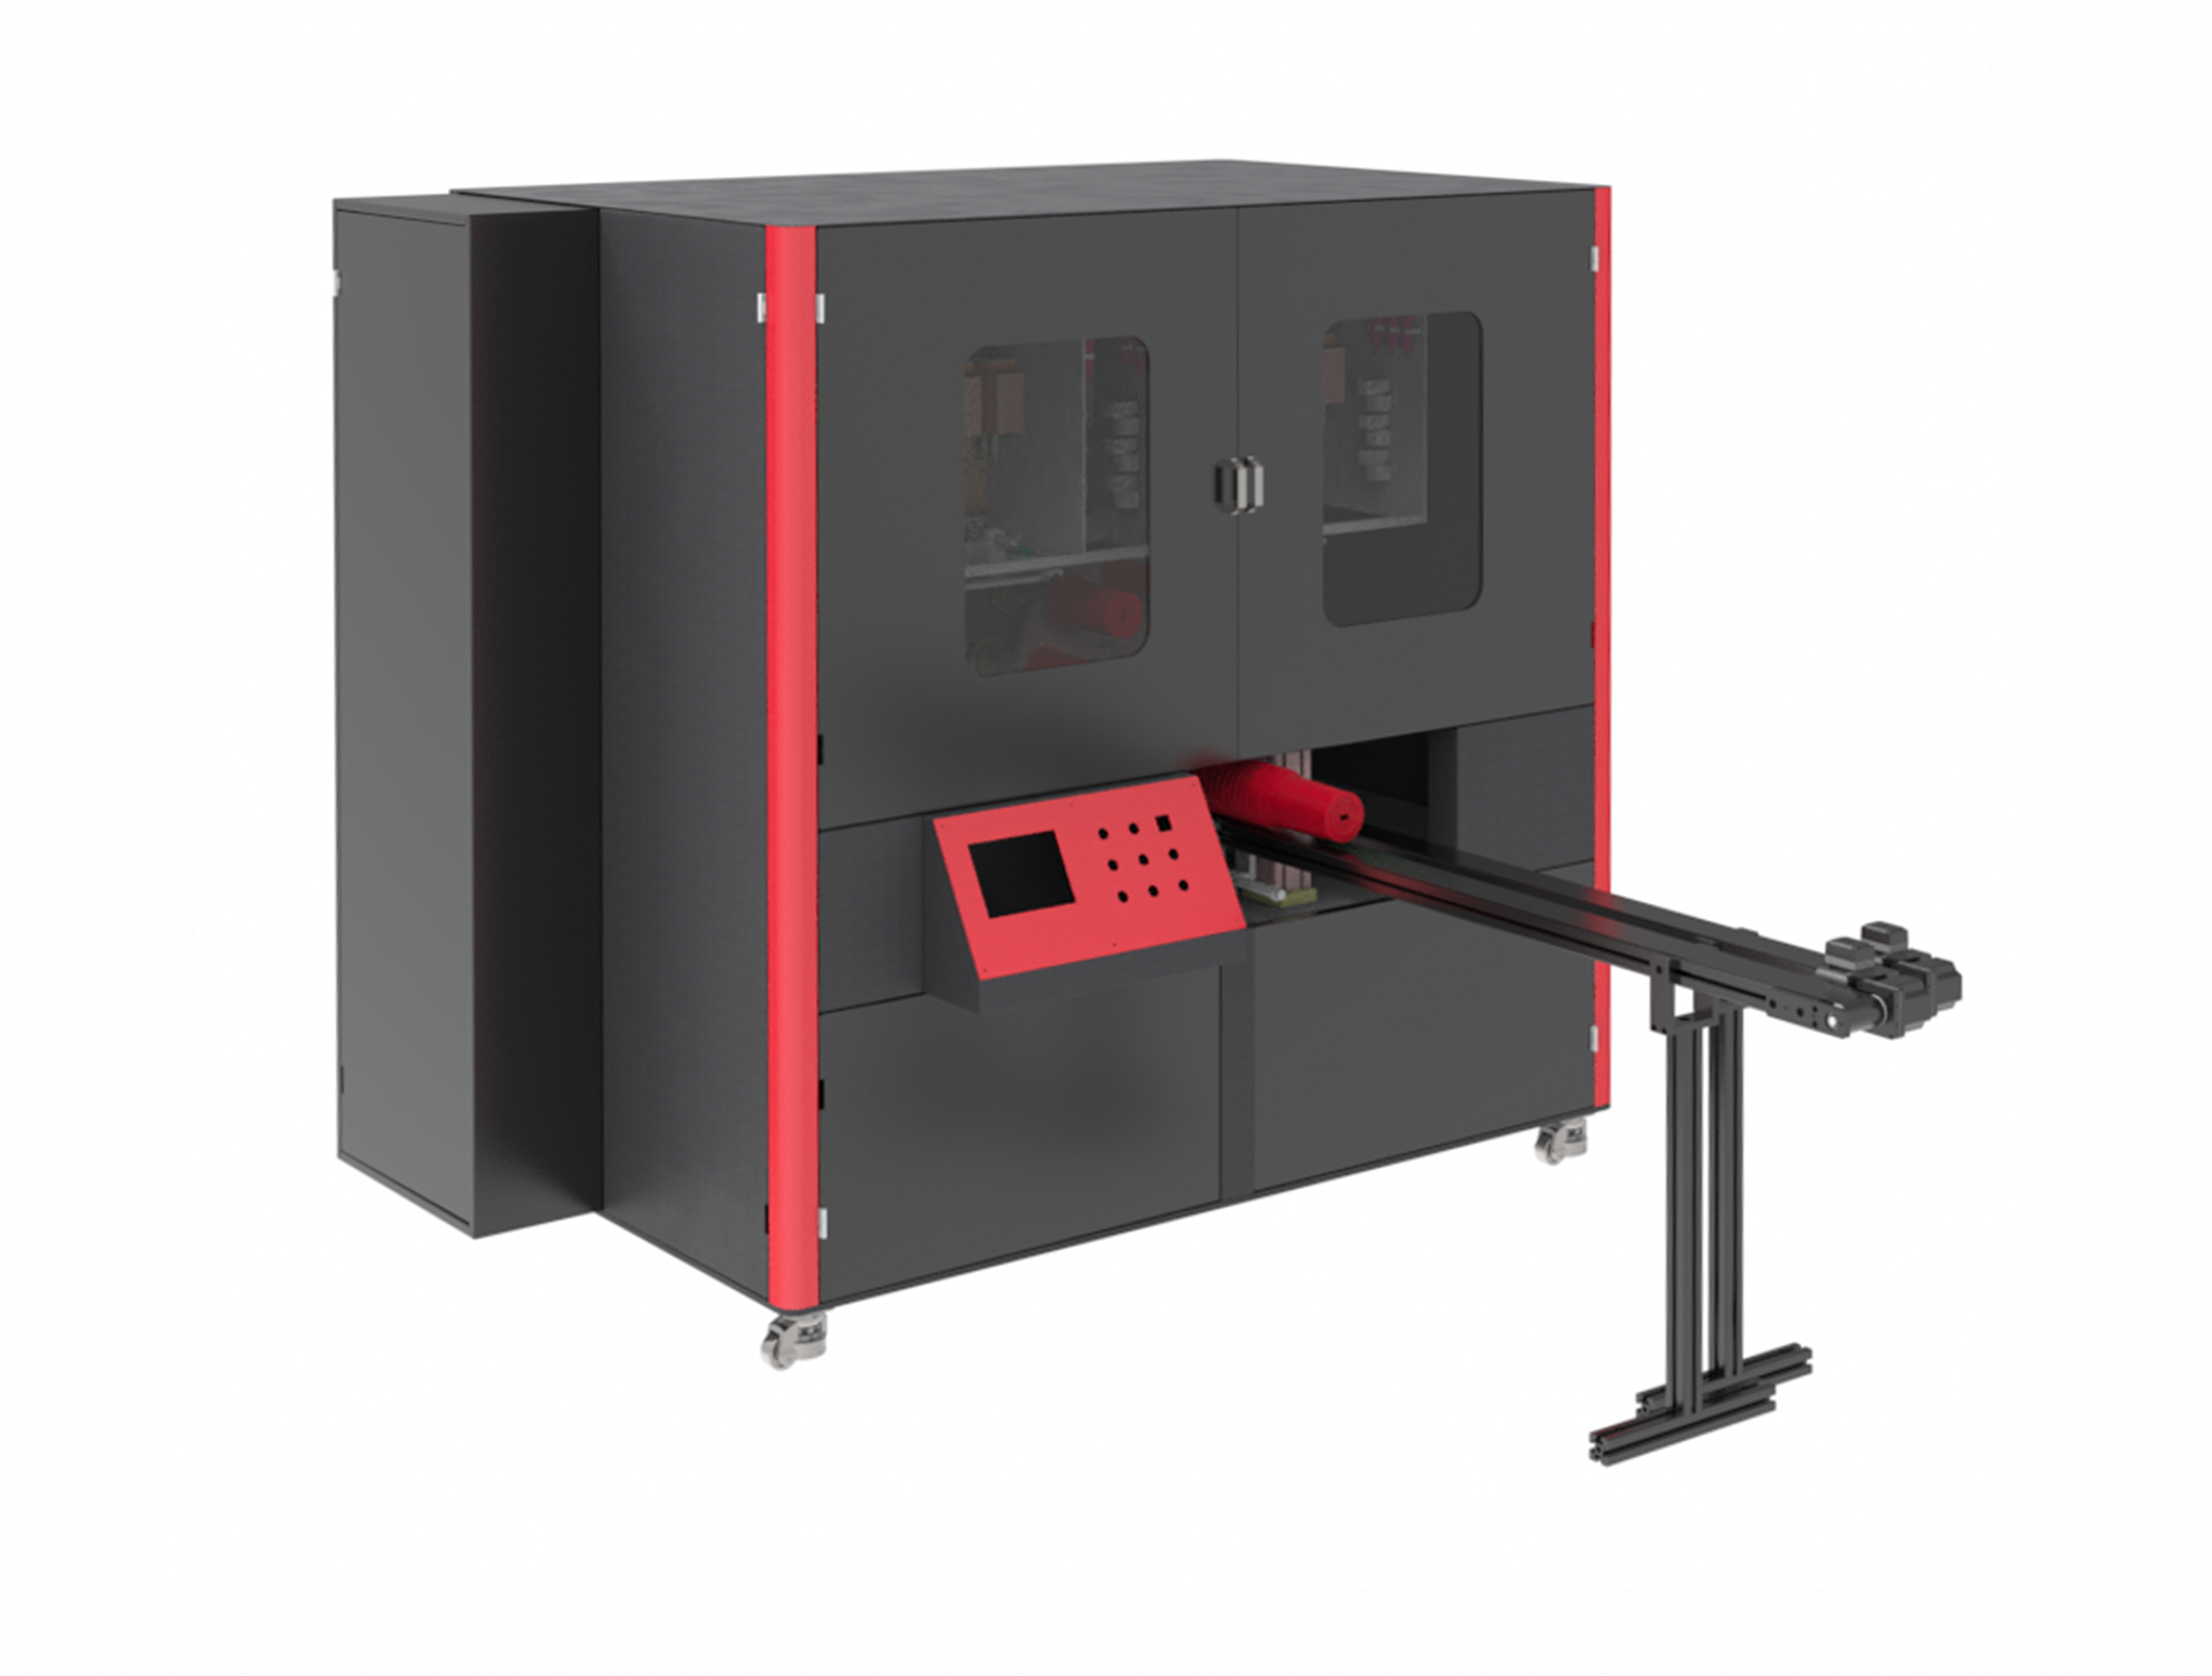
Alle standardindustrielle skrivere leveres med en stille mengde antakelser bygget inn i designet. Skrivehodetype, herdingbølgelengde, transportbåndhøyde, kommunikasjonsprotokoll: alt dette ble valgt ut fra det bredeste segmentet av markedet kunne trenge. På en linje som kjører ett substrat med én hastighet og én inkkjemi kan disse antakelsene være nære nok. På en linje som ble bygget for å løse et spesifikt produksjonsproblem gjør de det sjelden, og kløften betales hver skift på små, vedvarende måter.
Den skjulte kostnaden ved en skriver som nesten passer
En herdetlampe montert tjue millimeter for langt fra trykksonen. Et fødetabell med friksjonspunkter som riper på bekledd aluminium. Et blekkssystem justert for et viskositetsområde som ligger akkurat utenfor det området som allerede er godkjent for beklædningslinjen. Ingen av disse problemene stopper produksjonen. Det er nettoproblemet. Operatører lærer å arbeide rundt dem, reduserer linjehastigheten, legger til en manuell inspeksjonsstasjon og aksepterer en defektrate som bare er akseptabel fordi maskinen aldri ble bygget for akkurat denne oppgaven. Kompromisset blir usynlig på en kapitalforespørselsform, men det samler seg opp over hver kvadratmeter som kommer ut av linjen.
Tilpasning starter fra underlaget og utover. Håndtering av deler, avstand mellom printehode og underlag, herdingkonfigurasjon og bevegelseskontroll spesifiseres ut fra materialet og produksjonsrytmen som linja faktisk kjører med, ikke ut fra en generisk driftssyklus som er trykket på et dataark. Ingeniørarbeidet flyttes oppstrøms, inn i designfasen, i stedet for å lekke inn i daglige operasjoner som justeringsarbeid og avfall.
Hvorfor underlag og linjeintegrering avgjør den reelle gjennomstrømningen
En tilpasset printer for en unik produksjonslinje handler mindre om å legge til funksjoner og mer om å fjerne uoverensstemmelser. En medisinsk røropperasjon i Irland brukte syv måneder på å prøve å tilpasse en standard flatbordsprinter til å produsere silikontubing for katetre, før de bestilte en maskin som var bygd rundt transport ved hjelp av vakuummandrel og en kontaktflate med lav durometer. Den tilpassede linja produserte allerede tre dager etter installasjon. Dette er ikke en historie om et bedre printehode. Det er en historie om et transportsystem som forsto materialet.
Integrasjon forteller den samme historien i elektriske termer. De fleste fabrikker kjører ikke en skriver isolert. Oppstrømsfyllere, nedstrømskartonmaskiner og linjestyringsenheter må alle utveksle bekreftelser og feilstater uten en klump av signalkonvertere. En standardmaskin leveres ofte med en generisk I/O-blokk og en fast protokolliste. Når fabrikkens linjestyringsenhet snakker EtherCAT, mens skriveren bare tilbyr diskrete I/O-signaler, blir integrasjonen en flikete løsning som skaper uklare feiltilstander flere måneder etter igangsetting. En tilpasset bygging tilpasser den elektriske arkitekturen til fabrikkens automasjonsstack fra begynnelsen, slik at skriveren oppfører seg som en innbygd stasjon på linjen i stedet for som en fremmed enhet som krever oversettelse.
| Integreringsfaktor | Standard ferdigprodusert skriver | Tilpasset skriver |
|---|---|---|
| Protokolltilpasning | Begrenset til innebygde alternativer, ofte kun diskret I/O | Tilpasset anleggsstandard (EtherCAT, Profinet, EtherNet/IP) |
| Integreringsteknisk arbeidstid | 40–120 timer vanlig | 10–20 timer vanlig |
| Signalomformingshardware | Eksterne gateways kreves ofte | Ingen, innebygd protokoll |
| Oppstartstuning etter integrasjon | 2–5 dager | Under 1 dag |
Tallene i den tabellen kommer fra emballasje- og konverteringslinjer med middels kompleksitet, og de forklarer hvorfor kjøpsprisen er en dårlig indikator på den virkelige investeringen. Ingenjør-timer og oppstartsinnstilling er ikke postert som separate poster i et tilbud, men de vises i prosjektplanen og i den første produksjonsmåneden.
Totalkostnaden for eierskap omfatter driftstid og forbruksvarer
Driftsstans er der regnestykket blir ubehagelig. Senseyes forskning om den sanntidige kostnaden ved driftsstans setter tapet av én produksjonstime til omtrent 39 000 USD i bransjen for raskt flytende forbruksgoder og mer enn 2 millioner USD i bilproduksjon. En printer som krever to ekstra timer feilsøking under oppstart, eller som tvinger ned hastigheten for å fikse en tykk hvit underlagfarge, presterer ikke bare dårligere på papiret. Den reduserer gjentatte ganger dette tallet.
Forbrukbare lås-inn-funksjoner virker på samme måte. Standardprintere leveres ofte med en smal liste over godkjente materialer, noe som skaper avhengighet av én enkelt leverandør for blekk, rengjøringsmidler og reservedeler. En tilpasset spesifikasjon kan inkludere et blekkkvalifiseringsprogram som sertifiserer en annen leverandør allerede i byggefase. I en kontraktspakkeoperasjon reduserte denne tiltaket årlige utgifter til blekk med omtrent 22 prosent før maskinen overhodet ble levert – en mulighet som ikke var tilgjengelig med den standardiserte godkjente listen.
Beregningen av totalkostnaden for eierskap må også inkludere arbeidskraften knyttet til printeren. Forbehandling, utvelging, inline-inspeksjon og sortering utgjør ofte en større andel av systemkostnaden enn selve printemotoren, og en maskin som integreres sømløst med disse stasjonene beskytter avkastningen på hele celleområdet, ikke bare på trykkesteget.
En ekte produksjonslinje der to prosesser ble én
Behovet for tilpassing blir tydeligere når en linje håndterer to uforenlige prosesser. En produsent av PP-rippet boks i sentral Kina trykket store produktbilder med silkskjermetrykk og variable sporbarhetskoder med en separat CIJ-enhet. To innstillinger, to registreringssteg og en defektrate på nesten 15 prosent. Daglig etterspørsel var 100 plater; den gamle linja kunne levere 60 på en god dag.
Den tilpassede løsningen var ikke en raskere selvstendig skriver. Det var en bredformat-UV-inkjetlinje med en 1,8-meter printenhet som dekket en plate på 1,2 ganger 4 meter i én gjennomgang, og som samtidig utskrev bildet og den variable koden med CCD-registrering for å holde de to i presis justering. Hele platen gikk gjennom på under to minutter, i takt med den eksisterende transportbåndets rytmik. Avfall sank, og linja kunne endelig oppfylle leveringsvinduene i høy-sesongen.
Det scenarioet er ikke uvanlig innen emballasje og industriell merking, der trykkestegene egentlig er datasteg. Når skriveren er spesifisert med tanke på bordet, transportbåndet og sporbarhetskravene, forsvinner kompromisset med to prosesser. Investeringens begrunnelse ligger i redusert håndtering, reduserte registreringsfeil og gjenopprettet kapasitet – ikke i en kvalitetspåstand om trykk i en brosjyre.
Der tilpassing ikke er riktig valg
Tilpassing er ikke alltid bedre, og å behandle den som standard er en god måte å bruke for mye penger på. Den koster mer opprinnelig, tar lengre tid å levere og krever at kjøperen kjenner prosessen godt nok til å angi kravene nøyaktig. En verksted som kjøper sin første digitale skriver og fremdeles eksperimenterer med underlag kan være bedre tjent med en standardmaskin som gir en kjent basis, vanlige reservedeler og et støtteteam som har sett den nøyaktige konfigurasjonen hundrevis av ganger.
Beslutningen avhenger av om kløften mellom maskinen og applikasjonen vil bli betalt for over eiendommens levetid i form av ingeniørtimer, avfall og tapte produksjonskapasitet. Når underlaget er kjent, volumet er stabilt og kostnaden ved å arbeide rundt en uoverensstemmelse kan måles, er prisen for en tilpasset bygging vanligvis den billigere veien. Når disse forutsetningene mangler, er en standardmaskin det ærligste valget.
For produksjonsmiljøer som ligger mellom disse ytterpunktene kan en «configure-to-order»-tilnærming dempe forskjellene. NOVA Inkjet Technology bygger tilpassede industrielle inkjet-plattformer rundt rotasjons-, enkeltgjennomløps- og skannearkitekturer, med produksjons- og kvalitetskontrollprosesser som er justert til konfigurasjonen i stedet for å tvinge hver linje inn i samme chassis. Verdien viser seg i konstruksjonsfasen, der utvalg av trykkemotor, herding og transport tilpasses linjen før stål skjæres, og i leveranskjedsdisiplinen som hindrer en tilpasset bygging i å bli et engangs-forskningsprosjekt.