
 EN
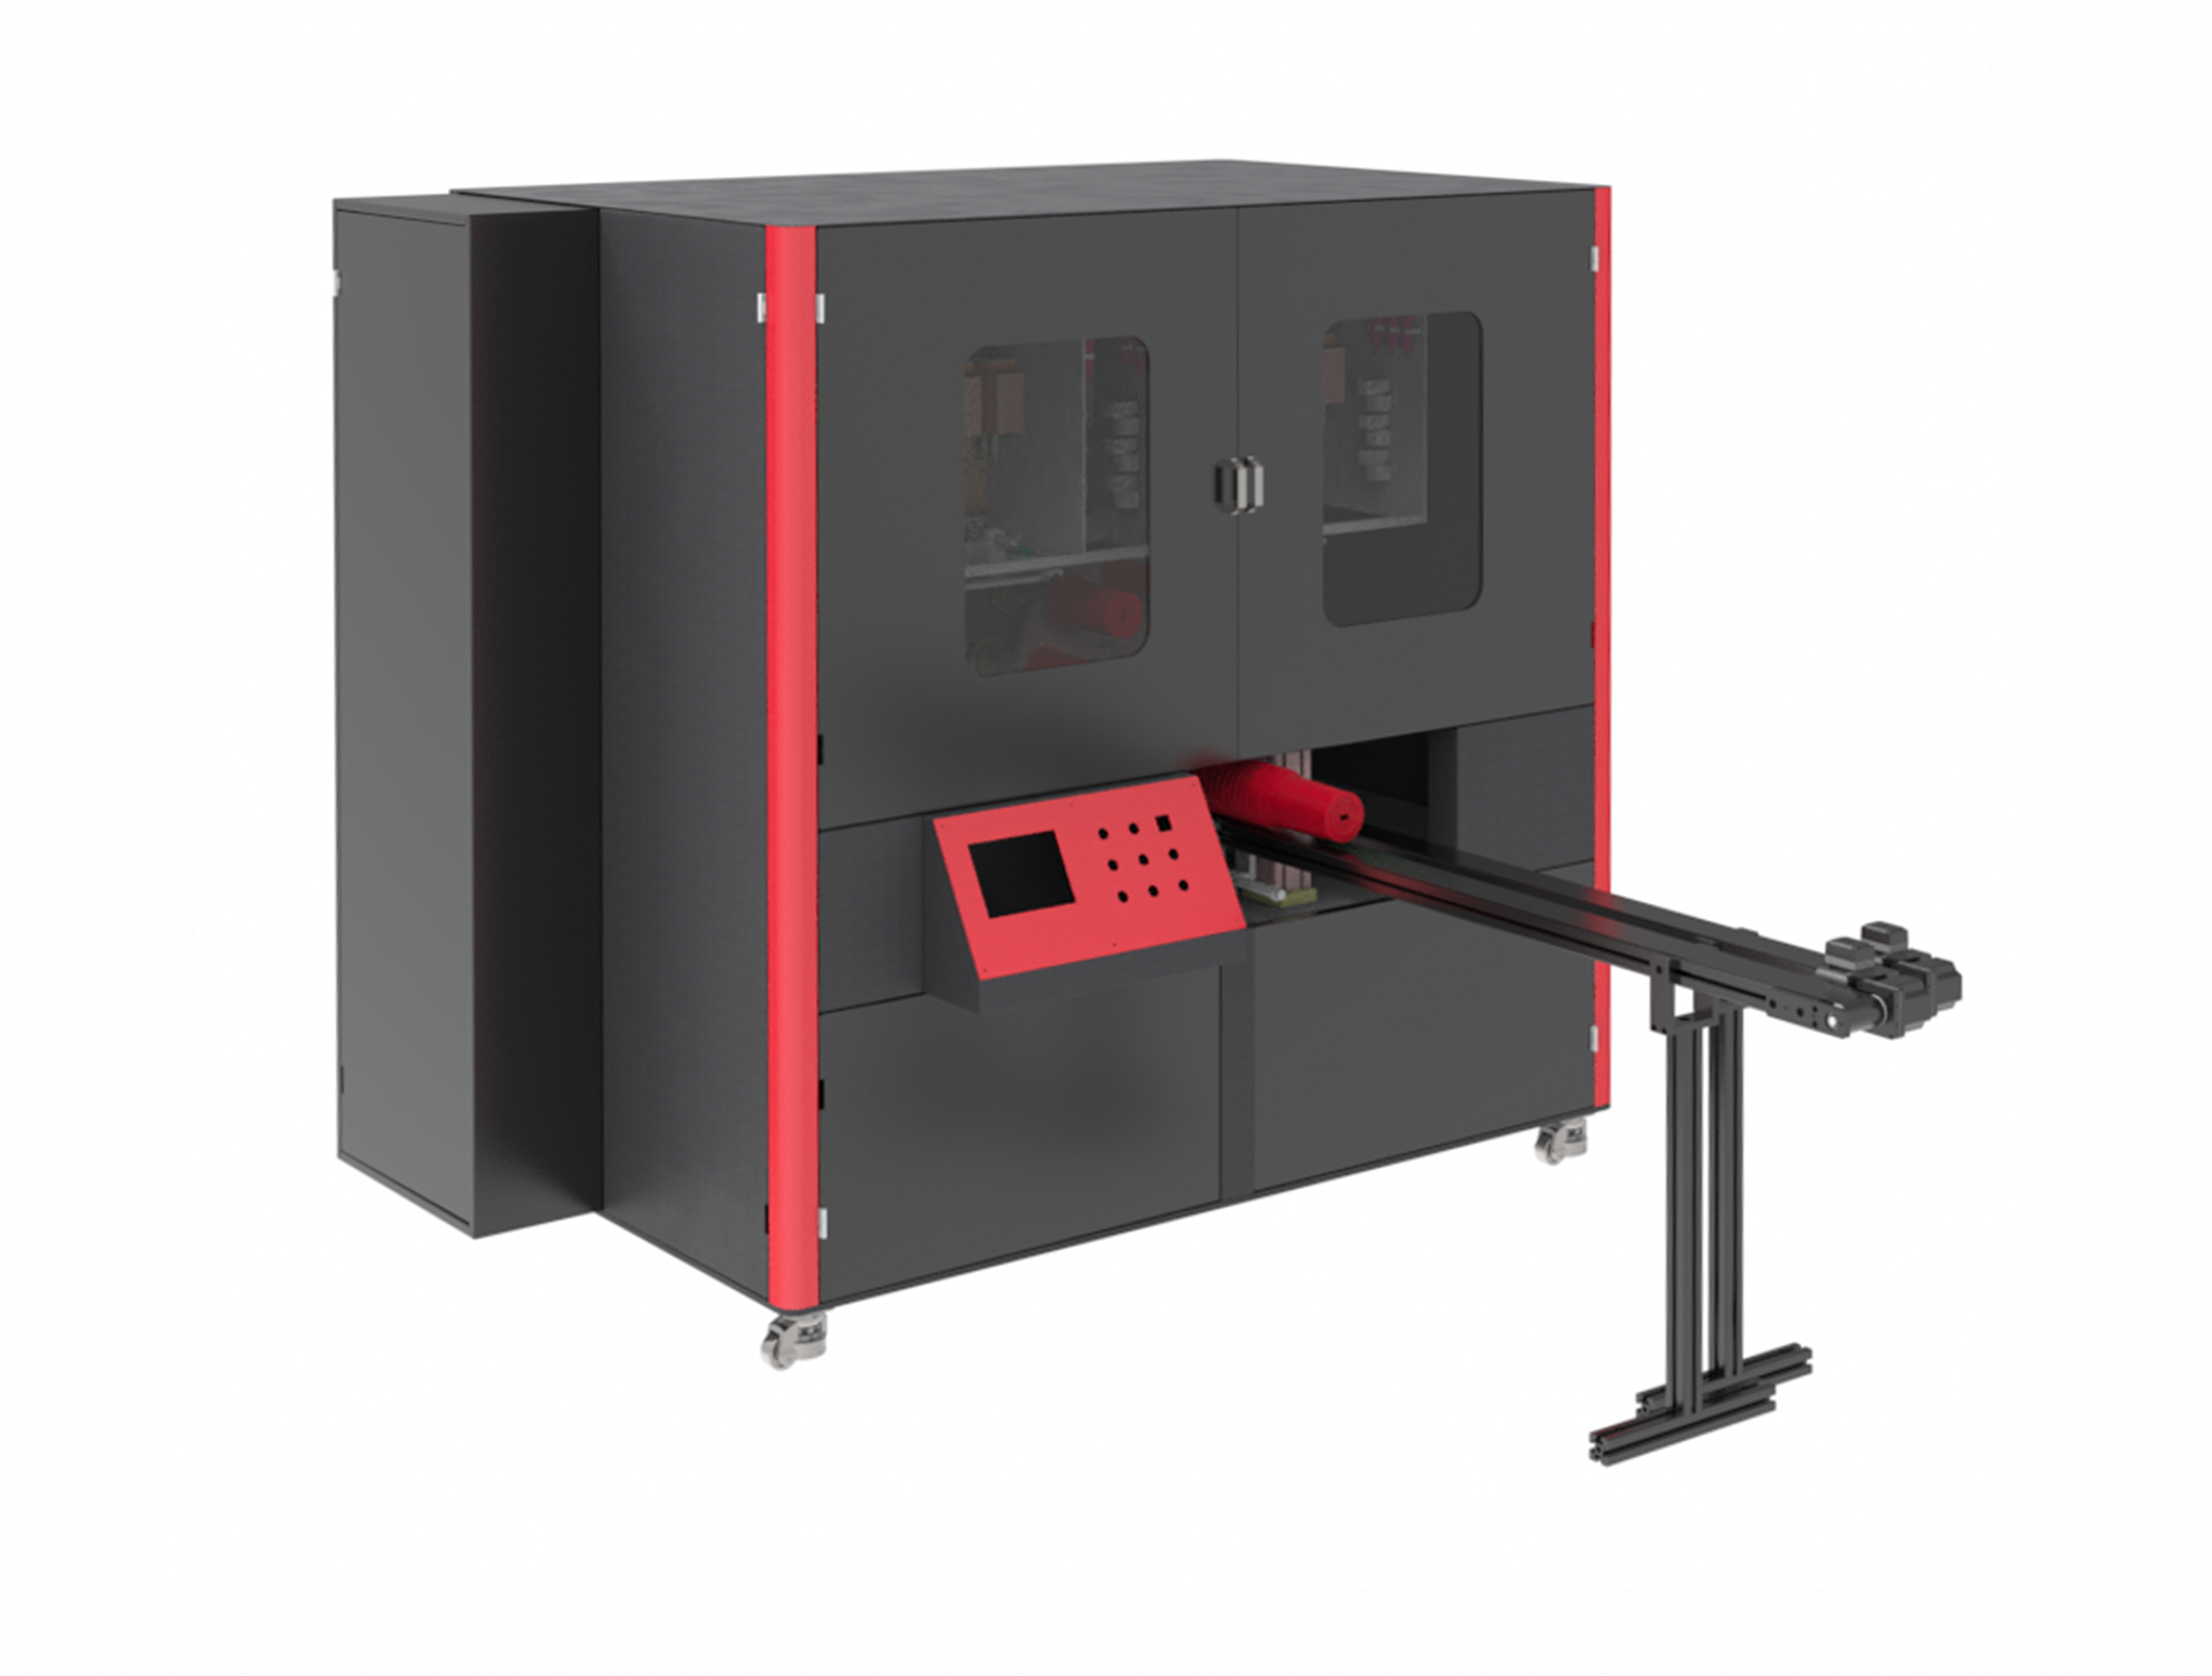
प्रत्येक मानक औद्योगिक प्रिंटर के साथ एक शामिल धारणा का शांत समूह उसके डिज़ाइन में निहित होता है। प्रिंटहेड का प्रकार, क्यूरिंग तरंगदैर्ध्य, कन्वेयर की ऊँचाई, संचार प्रोटोकॉल: ये सभी चीज़ें उस बाज़ार के सबसे बड़े हिस्से की आवश्यकताओं के आधार पर चुनी गई हैं जिसकी संभावना है। एक ऐसी लाइन पर जो एक ही सब्सट्रेट, एक ही गति और एक ही इंक रसायन पर चलती है, ये धारणाएँ लगभग सही हो सकती हैं। लेकिन एक ऐसी लाइन पर जो किसी विशिष्ट उत्पादन समस्या को हल करने के लिए बनाई गई है, ये धारणाएँ शायद ही कभी सही होती हैं, और यह अंतर हर शिफ्ट में छोटे-छोटे, जिद्दी तरीकों से भुगतान किया जाता है।
एक प्रिंटर की छुपी लागत जो लगभग फिट होता है
एक क्यूरिंग लैंप जो प्रिंट क्षेत्र से बीस मिलीमीटर अधिक दूर लगाया गया है। एक फीड टेबल जिसमें घर्षण बिंदु हैं जो लेपित एल्यूमीनियम को खरोंचते हैं। एक स्याही प्रणाली जो उस श्यानता सीमा के लिए समायोजित है जो कोटिंग लाइन द्वारा पहले ही योग्यता प्राप्त कर चुकी है, उसके ठीक बाहर स्थित है। इनमें से कोई भी समस्या उत्पादन को नहीं रोकती है। यही सटीक समस्या है। ऑपरेटर इनके आसपास काम करना सीख जाते हैं—लाइन की गति को कम करना, एक हस्तचालित निरीक्षण चरण जोड़ना, एक दोष दर को स्वीकार करना जो केवल इसलिए सहनीय है क्योंकि मशीन को उस विशिष्ट कार्य के लिए कभी नहीं बनाया गया था। समझौता पूंजीगत अनुरोध पत्रक पर अदृश्य हो जाता है, फिर भी यह प्रत्येक वर्ग मीटर पर संचयित होता है जो लाइन से निकलता है।
अनुकूलन सबसे पहले आधार सामग्री से शुरू होता है और बाहर की ओर बढ़ता है। भागों के संचालन, प्रिंटहेड की दूरी, सीधीकरण विन्यास और गति नियंत्रण को सामग्री और उत्पादन के ताल के आधार पर निर्दिष्ट किया जाता है, जिस पर लाइन वास्तव में चलती है, न कि किसी सामान्य कार्य चक्र पर जो किसी डेटाशीट पर मुद्रित हो। इंजीनियरिंग प्रयास उत्पादन के चरण से पहले, डिज़ाइन चरण में स्थानांतरित हो जाता है, न कि दैनिक संचालन में समायोजन श्रम और अपशिष्ट के रूप में रिसने पर।
क्यों आधार सामग्री और लाइन एकीकरण वास्तविक प्रवाह दर तय करते हैं
एक विशिष्ट उत्पादन लाइन के लिए अनुकूलित प्रिंटर का उद्देश्य अधिक सुविधाएँ जोड़ना नहीं, बल्कि असंगतियाँ दूर करना होता है। आयरलैंड में एक चिकित्सा ट्यूबिंग संचालन ने एक मानक फ्लैटबेड प्रिंटर को सिलिकॉन कैथेटर खंडों के लिए अनुकूलित करने के लिए सात महीने तक प्रयास किया, जिसके बाद एक ऐसी मशीन को स्थापित किया गया जिसका निर्माण वैक्यूम मैंड्रेल परिवहन और कम कठोरता वाली संपर्क सतह के आसपास किया गया था। अनुकूलित लाइन स्थापना के तीन दिनों के भीतर उत्पादन करने लगी। यह कहानी किसी बेहतर प्रिंटहेड के बारे में नहीं है। यह एक परिवहन प्रणाली के बारे में कहानी है जो सामग्री को समझती थी।
एकीकरण विद्युत शब्दों में एक ही कहानी कहता है। अधिकांश कारखाने एक प्रिंटर को अकेले नहीं चलाते हैं। ऊपर की ओर भरने वाले उपकरण, नीचे की ओर डिब्बाबंद करने वाले उपकरण और लाइन नियंत्रक सभी को संकेत-विनिमय और दोष-स्थितियों के बारे में सहमति बनाने की आवश्यकता होती है, बिना किसी अस्थायी संकेत परिवर्तकों के। एक मानक मशीन अक्सर एक सामान्य I/O ब्लॉक और एक निश्चित प्रोटोकॉल सूची के साथ शिप की जाती है। जब कारखाने का लाइन नियंत्रक EtherCAT बोलता है और प्रिंटर केवल विविध I/O प्रदान करता है, तो एकीकरण एक टुकड़ों-टुकड़ों का संयोजन बन जाता है, जो शुरू करने के महीनों बाद अस्पष्ट दोष स्थितियाँ पैदा करता है। एक अनुकूलित निर्माण पूरे शुरू से ही विद्युत वास्तुकला को कारखाने के स्वचालन ढांचे के साथ मेल खाता है, ताकि प्रिंटर लाइन पर एक स्वदेशी स्टेशन की तरह व्यवहार करे, न कि एक विदेशी उपकरण जिसका अनुवाद करने की आवश्यकता हो।
| एकीकरण कारक | मानक ऑफ-द-शेल्फ प्रिंटर | अनुकूलित प्रिंटर |
|---|---|---|
| प्रोटोकॉल मिलान | निर्मित विकल्पों तक सीमित, अक्सर केवल असतत I/O | संयंत्र मानक के अनुरूप (एथरकैट, प्रोफिनेट, एथरनेट/आईपी) |
| एकीकरण इंजीनियरिंग घंटे | आमतौर पर 40–120 घंटे | आमतौर पर 10–20 घंटे |
| सिग्नल परिवर्तन हार्डवेयर | बाहरी गेटवे अक्सर आवश्यक होते हैं | कोई नहीं, अंतर्निहित प्रोटोकॉल |
| एकीकरण के बाद स्टार्टअप ट्यूनिंग | 2–5 दिन | 1 दिन से कम |
उस सारणी में दिए गए अंक मध्य-जटिलता वाली पैकेजिंग और कन्वर्टिंग लाइनों से आए हैं, और वे यह स्पष्ट करते हैं कि खरीद मूल्य वास्तविक निवेश का एक खराब प्रतिनिधित्व क्यों है। इंजीनियरिंग घंटे और शुरुआती समायोजन के लिए एक उद्धरण में कोई अलग आइटम नहीं होता, लेकिन वे परियोजना कार्यक्रम और उत्पादन के पहले महीने में स्पष्ट रूप से दिखाई देते हैं।
कुल स्वामित्व लागत उपलब्धता (अपटाइम) और खपत वस्तुओं पर निर्भर करती है
अवरोध (डाउनटाइम) वह स्थान है जहाँ गणितीय गणना असहज हो जाती है। सेंसी के 'डाउनटाइम की वास्तविक लागत' शोध के अनुसार, तेज़ी से बिकने वाले उपभोक्ता वस्तुओं में एक घंटे के उत्पादन के नुकसान की लागत लगभग ३९,००० अमेरिकी डॉलर है, जबकि ऑटोमोटिव निर्माण में यह २ मिलियन अमेरिकी डॉलर से अधिक है। एक प्रिंटर जिसे शुरुआत में एक्स्ट्रा दो घंटे के एकीकरण ट्रबलशूटिंग की आवश्यकता हो, या जो एक भारी सफेद अंडरबेस को ठीक करने के लिए गति कम करने को मजबूर करे, केवल कागज पर कम प्रदर्शन नहीं करता; यह उस आंकड़े को बार-बार कम करता रहता है।
उपभोग्य लॉक-इन वहीं तरीके से काम करता है। मानक प्रिंटर अक्सर एक संकीर्ण मंजूर किए गए सामग्री की सूची के साथ आते हैं, जिससे स्याही, सफाई एजेंट और स्पेयर पार्ट्स के लिए एकल-स्रोत निर्भरता पैदा हो जाती है। एक अनुकूलित विनिर्देश में एक स्याही प्रमाणन कार्यक्रम शामिल किया जा सकता है जो निर्माण चरण के दौरान दूसरे आपूर्तिकर्ता का प्रमाणन करता है। एक अनुबंध पैकेजिंग ऑपरेशन में, उस कदम ने मशीन के शिप होने से पहले ही वार्षिक स्याही व्यय को लगभग २२ प्रतिशत तक कम कर दिया, जो विकल्प मानक मंजूर सूची द्वारा अनुमति प्रदान नहीं किया गया था।
कुल स्वामित्व लागत की गणना में प्रिंटर के चारों ओर के श्रम को भी शामिल करना आवश्यक है। पूर्व-उपचार, चयन, लाइन के भीतर निरीक्षण और छँटाई अक्सर प्रिंट इंजन की तुलना में पूरे प्रणाली की लागत का बड़ा हिस्सा बनाते हैं, और ऐसी मशीन जो उन स्टेशनों के साथ साफ़-साफ़ एकीकृत होती है, पूरे सेल के आरओआई की रक्षा करती है, न कि केवल प्रिंटिंग चरण की।
एक वास्तविक उत्पादन लाइन जहाँ दो प्रक्रियाएँ एक हो गईं
अनुकूलन की आवश्यकता तब स्पष्ट हो जाती है जब एक लाइन दो असंगत प्रक्रियाओं को संचालित कर रही हो। मध्य चीन में एक PP कार्डबोर्ड बॉक्स निर्माता बड़े उत्पाद चित्रों को स्क्रीन प्रिंटिंग के माध्यम से और परिवर्तनशील ट्रेसैबिलिटी कोड को अलग CIJ यूनिट के माध्यम से छाप रहा था। दो सेटअप, दो रजिस्ट्रेशन चरण, और लगभग १५ प्रतिशत की दोष दर। दैनिक मांग १०० बोर्ड थी; पुरानी लाइन एक अच्छे दिन में केवल ६० बोर्ड की आपूर्ति कर पाती थी।
अनुकूलित समाधान कोई तेज़ स्वतंत्र प्रिंटर नहीं था। यह एक वाइड-फॉरमैट UV इंकजेट लाइन थी, जिसमें १.८ मीटर की प्रिंट यूनिट थी जो १.२ मीटर × ४ मीटर के बोर्ड को एकल पास में पूरी तरह कवर करती थी, और चित्र तथा परिवर्तनशील कोड दोनों को एक साथ उत्पादित करती थी, जिसमें CCD रजिस्ट्रेशन का उपयोग दोनों को संरेखित रखने के लिए किया गया था। पूरा बोर्ड दो मिनट से कम समय में प्रवाहित हो गया, जो मौजूदा कन्वेयर लय के अनुरूप था। अपव्यय कम हो गया, और लाइन अंततः चरम मौसम के दौरान डिलीवरी समय सीमा को पूरा करने में सक्षम हो गई।
यह परिदृश्य पैकेजिंग और औद्योगिक मार्किंग में असामान्य नहीं है, जहाँ प्रिंटिंग का चरण वास्तव में एक डेटा का चरण होता है। एक बार जब प्रिंटर को बोर्ड, कन्वेयर और ट्रेसैबिलिटी की आवश्यकता के आधार पर निर्दिष्ट कर दिया जाता है, तो दो-प्रक्रिया समझौता समाप्त हो जाता है। निवेश का आधार हटाए गए हैंडलिंग, हटाए गए रजिस्ट्रेशन त्रुटि और पुनः प्राप्त क्षमता पर टिका हुआ है, न कि किसी ब्रोशर में प्रिंट-गुणवत्ता के दावे पर।
जहाँ अनुकूलन सही विकल्प नहीं है
अनुकूलन सर्वत्र उत्तम नहीं है, और इसे डिफ़ॉल्ट के रूप में मानना अतिव्यय करने का एक अच्छा तरीका है। इसकी शुरुआती लागत अधिक होती है, डिलीवरी में अधिक समय लगता है, और खरीदार को प्रक्रिया के बारे में पर्याप्त ज्ञान होना आवश्यक है ताकि आवश्यकताओं को सटीक रूप से निर्दिष्ट किया जा सके। एक दुकान जो अपना पहला डिजिटल प्रिंटर खरीद रही है और अभी भी सब्सट्रेट्स के साथ प्रयोग कर रही है, उसे एक मानक मशीन से अधिक लाभ हो सकता है जो एक ज्ञात आधाररेखा, सामान्य स्पेयर पार्ट्स और एक समर्थन टीम प्रदान करती है जिसने ठीक उसी कॉन्फ़िगरेशन को सैकड़ों बार देखा है।
यह निर्णय इस बात पर निर्भर करता है कि क्या मशीन और अनुप्रयोग के बीच के अंतर को इंजीनियरिंग घंटों, स्क्रैप और हानि के उत्पादन के माध्यम से संपत्ति के जीवनकाल में पूरा किया जाएगा। जब सब्सट्रेट ज्ञात होता है, मात्रा स्थिर होती है, और गलत मिलान के कारण होने वाले अतिरिक्त खर्च को मापा जा सकता है, तो विशिष्ट रूप से निर्मित मशीन के लिए अतिरिक्त शुल्क आमतौर पर सस्ता विकल्प होता है। जब ये परिस्थितियाँ अनुपस्थित होती हैं, तो मानक मशीन ईमानदार विकल्प होती है।
उत्पादन वातावरण के लिए, जो इन दोनों चरम स्थितियों के बीच स्थित होते हैं, कॉन्फ़िगर-टू-ऑर्डर दृष्टिकोण चरम स्थितियों के बीच सेतु का काम कर सकता है। NOVA Inkjet Technology घूर्णन (रोटरी), एकल-पास (सिंगल-पास) और स्कैनिंग वास्तुकला के आसपास विशिष्ट औद्योगिक इंकजेट प्लेटफ़ॉर्म बनाता है, जिनकी विनिर्माण और गुणवत्ता नियंत्रण प्रक्रियाएँ विशिष्ट विन्यास के अनुरूप होती हैं, न कि प्रत्येक लाइन को एक ही चेसिस में फिट करने के लिए मजबूर करना। इसका मूल्य इंजीनियरिंग चरण में स्पष्ट होता है, जहाँ प्रिंट इंजन, क्यूरिंग और परिवहन के विकल्पों को धातु काटने से पहले लाइन के अनुरूप चुना जाता है, और आपूर्ति श्रृंखला की अनुशासन भी इसे एक अद्वितीय वैज्ञानिक परियोजना में बदलने से रोकती है।