
 EN
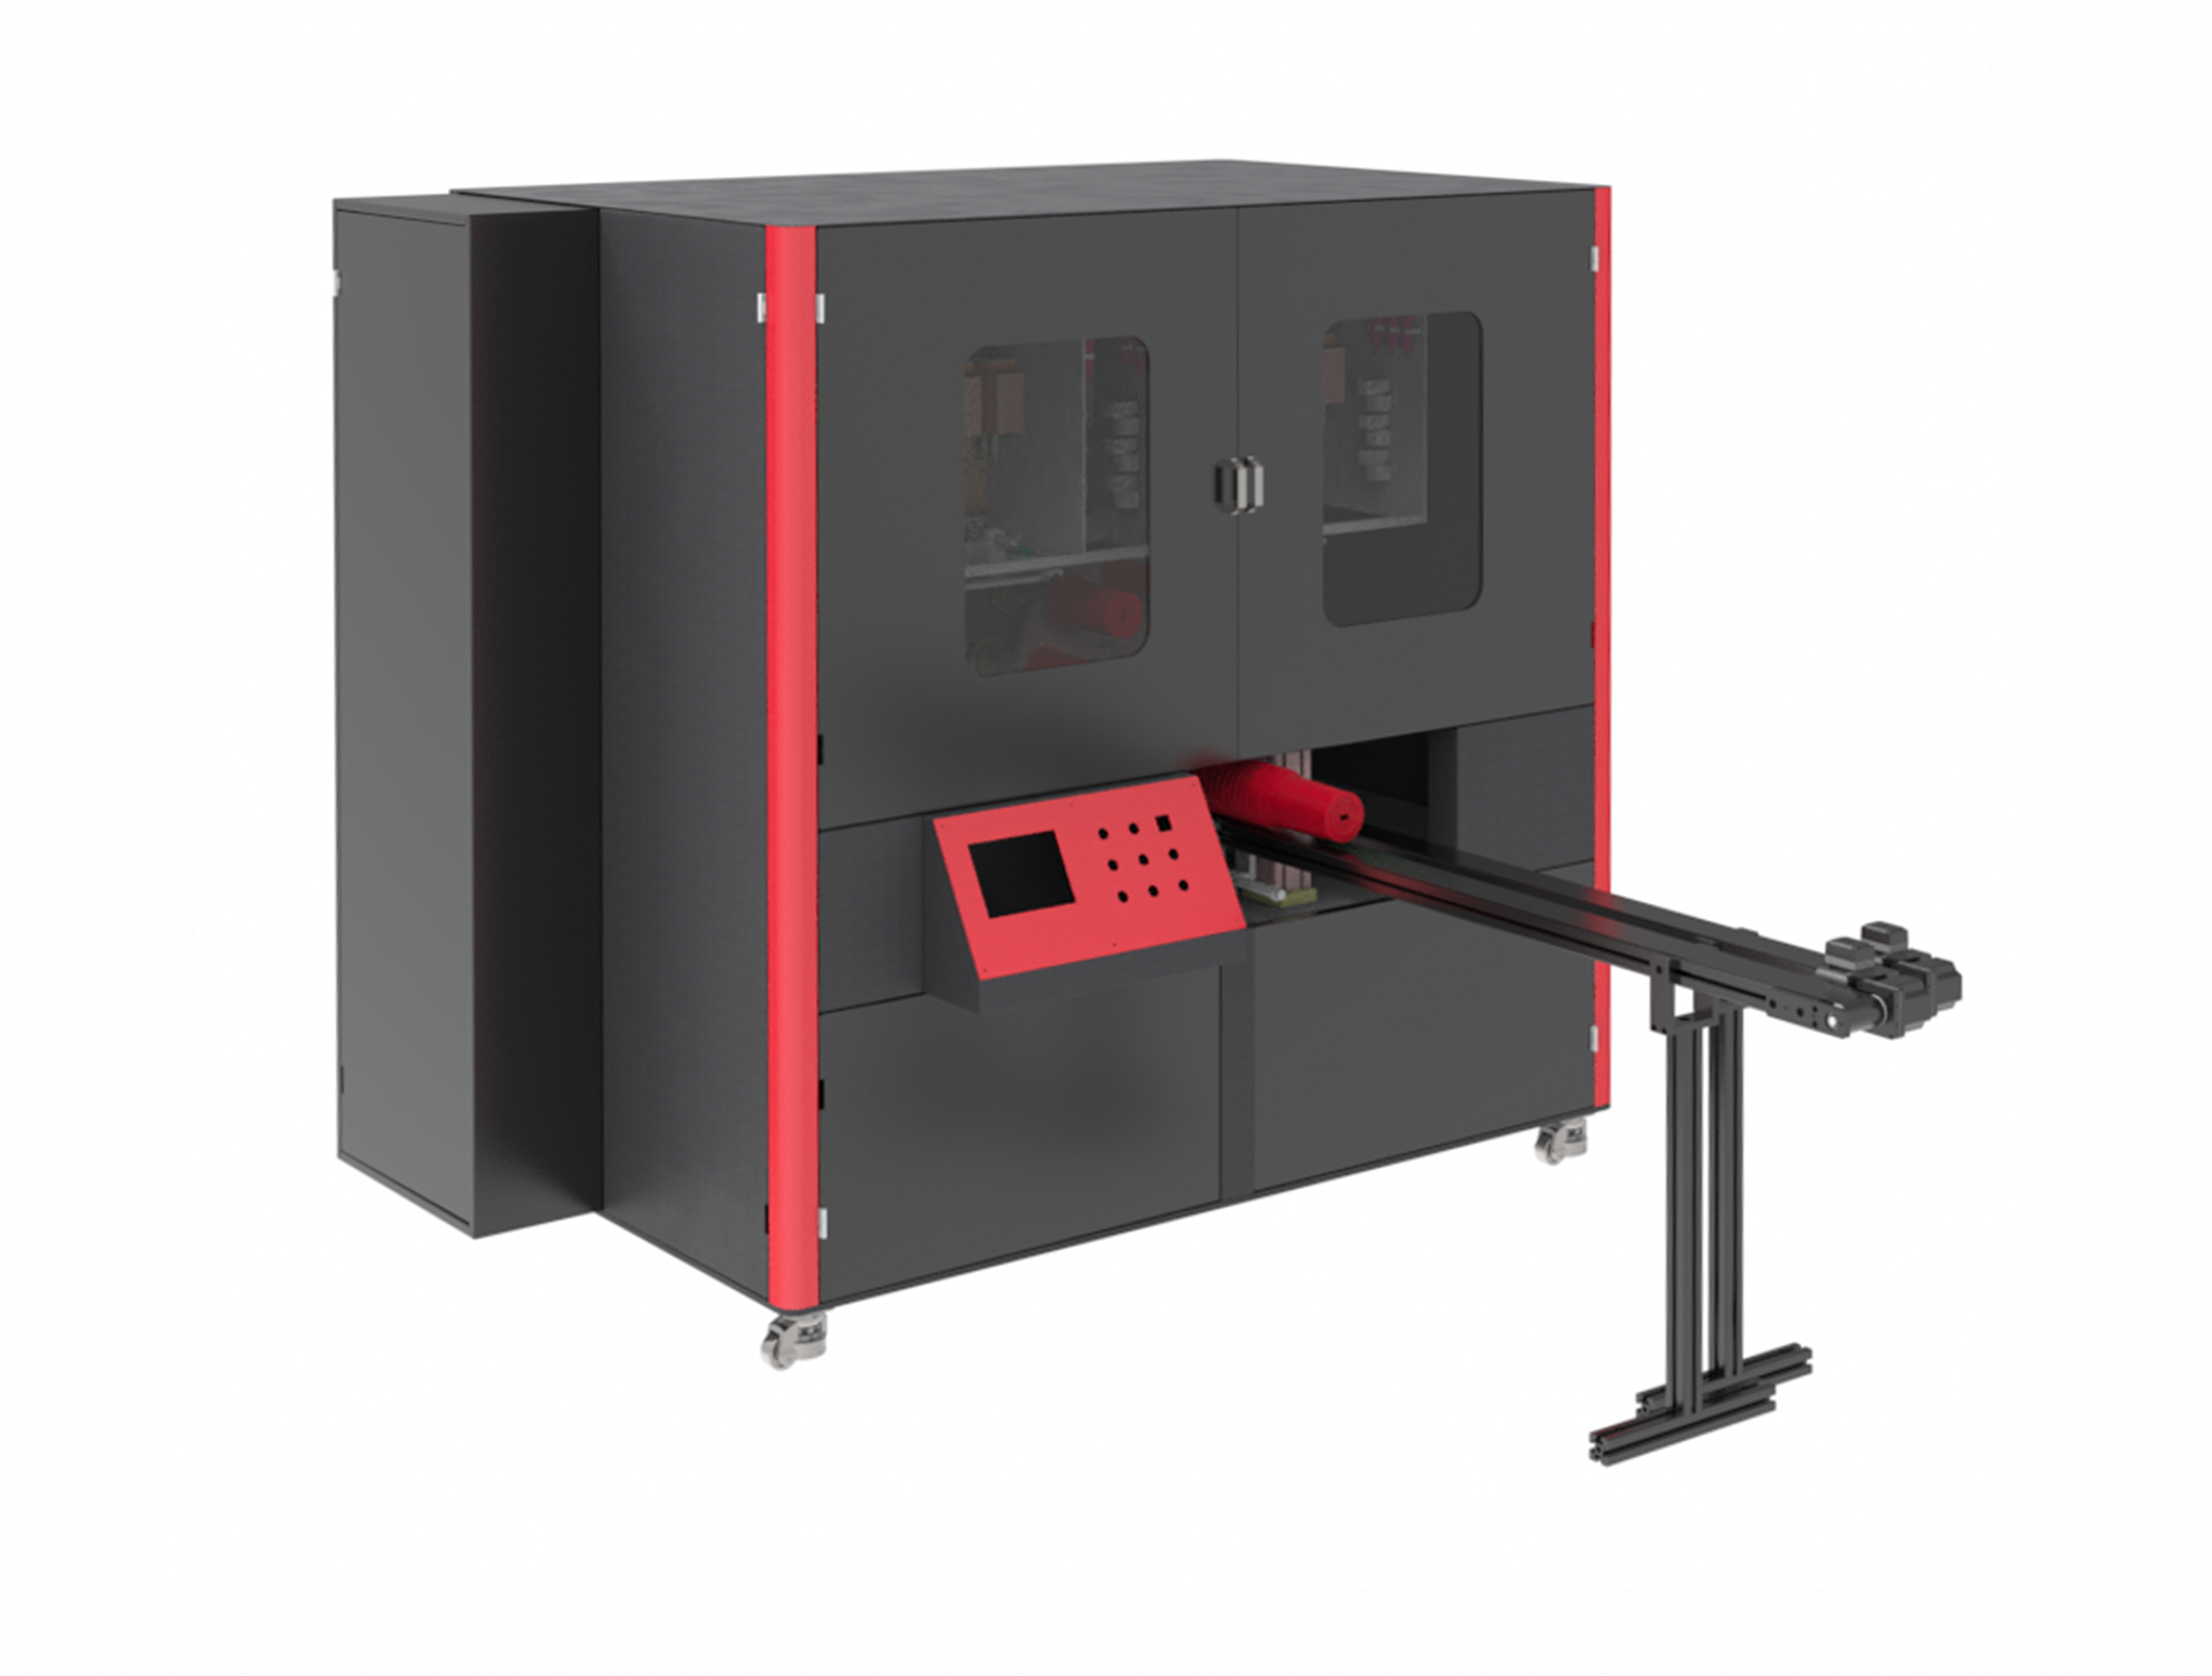
Elke standaard industriële drukmasjien word saam met ’n stil stel aanname wat in sy ontwerp ingebou is. Die tipe drukhoof, die verskuiwing van die kuringsgolflengte, die vervoerhoogte, die kommunikasieprotokol: al hierdie faktore is gekies op grond van wat die breedste segment van die mark dalk nodig het. Op ’n lyn wat een substraat teen een spoed met een inkchemie gebruik, kan daardie aanname redelik akkuraat wees. Op ’n lyn wat spesifiek gebou is om ’n bepaalde produksieprobleem op te los, is dit selde die geval, en die gaping word elke skof in klein, hardnekkige maniere betaal.
Die verborge koste van ’n drukmasjien wat amper pas
’n Hardingslamp wat twintig millimeter te ver van die drukgebied gemonteer is. ’n Voertafel met wrywingspunte wat gelaagde aluminium krats. ’n Inkstelsel wat vir ’n viskositeitsreeks afgestel is wat net buite dié reeks val wat die bedekkingslyn reeds gekwalifiseer het. Geen van hierdie probleme keer produksie nie. Dit is presies die probleem. Operateurs leer om dit te omseil, deur lynspoed te verminder, ’n handinspeksiestap by te voeg of ’n defekkoers te aanvaar wat slegs aanvaarbaar is omdat die masjien nooit vir daardie spesifieke taak ontwerp is nie. Die kompromis word onsigbaar op ’n kapitaalversoekvorm, maar dit verskyn wel in elke vierkantmeter wat van die lyn afkomstig is.
Aanpassing begin by die substraat en werk na buite. Deelhantering, die afstand tussen die drukkop en die ondergrond, die stolconfigurasie en bewegingsbeheer word gespesifiseer rondom die materiaal en die produksietempo waarop die lyn werklik loop, nie rondom ’n algemene diensiklus wat op ’n datablad gedruk is nie. Die ingenieursinspanning skuif stroomopwaarts, na die ontwerpfase, in plaas van om deur daaglikse bedryf te lek as aanpassingsarbeid en afval.
Hoekom substraat- en lynintegrasie die werklike deurgang bepaal
’n Aangepaste drukker vir ’n unieke produksielyn gaan minder oor die byvoeging van eienskappe en meer oor die verwydering van wanverhoudings. ’n Mediese buiswerkbedryf in Ierland het eens sewe maande probeer om ’n standaard platbeddrupker aan te pas om silikoonkatheterafdelings te druk, voor hulle ’n masjien bestel het wat gebou is rondom ’n vakuummandreltransportstelsel en ’n kontakoppervlak met ’n lae durometer. Die aangepaste lyn het binne drie dae na installasie geproduseer. Dit is nie ’n storie oor ’n beter drukkop nie. Dit is ’n storie oor ’n transportstelsel wat die materiaal verstaan het.
Integrasie vertel dieselfde storie in elektriese terme. Die meeste fabrieke bedryf nie ’n drukker in isolasie nie. Opstrems vulmasjiene, afstrems kartonmasjiene en lynbeheerders moet almal handdrukke en foutstatusse uitruil sonder ’n klomp sienalomskakelaars. ’n Standaardmasjien word dikwels met ’n generiese I/O-blok en ’n vasgestelde protokollys verskaf. Wanneer die fabriek se lynbeheerder EtherCAT praat en die drukker slegs diskrete I/O aanbied, word integrasie ’n lapwerk wat onduidelike fouttoestande maak maande na inwerkingstelling. ’n Aangepaste boupas die elektriese argitektuur aan die fabriek se outomatiseringsstapel vanaf die begin, sodat die drukker soos ’n inheemse stasie op die lyn optree eerder as ’n buitelandse toestel wat vertaling benodig.
| Integrasie Faktor | Standaard, regstreeks beskikbare drukker | Aangepaste drukker |
|---|---|---|
| Protokolbypassing | Beperk tot ingeboude opsies, dikwels slegs diskrete I/O | Aangepas aan die fabriekstandaard (EtherCAT, Profinet, EtherNet/IP) |
| Integrasie-ingenieursure | 40–120 ure tipies | 10–20 ure tipies |
| Seinomsettingshardeware | Eksterne gateways word dikwels vereis | Geen, inheemse protokol |
| Opstartafstemming na integrasie | 2–5 dae | Minder as 1 dag |
Die getalle in daardie tabel kom van verpakking- en omskakelingslyne met medium kompleksiteit, en hulle verduidelik hoekom die aankoopprys ’n swak verteenwoordiger van die werklike belegging is. Ingenieursure en opstartinstelling is nie posisies op ’n kwotasie nie, maar dit verskyn wel in die projekrooster en in die eerste maand van produksie.
Die totale eienaarskapskoste word bepaal deur bedryfsbereidheid en verbruiksartikels.
Downtime is waar die rekenkunde ongemaklik raak. Senseye se Navorsing oor die Werklike Kosten van Downtime plaas ’n enkele verlore produksie-uur by ongeveer $39 000 in vinnig-bewegende verbruikersgoedere en meer as $2 miljoen in motorvervaardiging. ’n Drukker wat by opstart ’n ekstra twee ure integrasieprobleemoplossing benodig, of wat ’n spoedvermindering dwing om ’n dik wit onderlaag te droogmaak, presteer nie net swak op papier nie. Dit verminder daardie getal herhaaldelik.
Verbruikbare vergrendeling werk op dieselfde manier. Standaarddrukmasjiene word dikwels saam met ’n noukeurige lys goedgekeurde materiale verskaf, wat ’n enkelbron-afhanklikheid vir ink, skoonmaakmiddels en vervangstukke skep. ’n Aangepaste spesifikasie kan ’n ink-kwalifikasieprogram insluit wat ’n tweede verskaffer tydens die boufase sertifiseer. In een kontrakverpakkingbedryf het daardie stap die jaarlikse inkuitgawe met ongeveer 22 persent verminder voordat die masjien selfs versend is — ’n opsie wat nie deur die standaardlys van goedgekeurde produkte toegelaat word nie.
Die berekening van die totale eienaarskapskoste moet ook die arbeid wat die drukmas omring, insluit. Voorbehandeling, uitsoek, lyn-inspeksie en sortering dra dikwels ’n groter aandeel by tot die stelselkoste as die drukmotor self, en ’n masjien wat naadloos met daardie stasies integreer, beskerm die ROI van die hele sel eerder as net die drukstap.
’n Werklike vervaardigingslyn waar twee prosesse een geword het
Die geval vir aanpassing word duideliker wanneer ’n lyn twee onverenigbare prosesse vervoer. ’n PP-golfkasvervaardiger in sentrale China het groot produkbeelde met behulp van ’n skerm gedruk en veranderlike toesporeerbaarheidskodes met ’n afsonderlike CIJ-eenheid. Twee opstellinge, twee registrasie-stappe en ’n defekkoers van byna 15 persent. Daaglikse vraag was 100 borde; die ou lyn kon op ’n goeie dag 60 lewer.
Die aangepaste oplossing was nie ’n vinniger selfstandige drukker nie. Dit was ’n wyd-formaat UV-inkjetlyn met ’n 1,8-meter-drupeenheid wat ’n 1,2 by 4 meter bord in een enkele deurgang bedek het, terwyl dit die beeld en die veranderlike kode gelyktydig uitvoer met CCD-registrasie wat die twee presies in lyn hou. Die hele bord het in minder as twee minute deurgeloop, afgestem op die bestaande transportbandritme. Afval het verminder en die lyn kon uiteindelik piekseisoen-leweringsvensters nakom.
Daardie scenario is nie ongewoon in verpakking en industriële merkering nie, waar die drukstap eintlik ’n datastap is. Sodra die drukker vir die paneel, die transportband en die toesporeerbaarheidsvereiste gespesifiseer is, verdwyn die twee-proses-kompromis. Die beleggingsgeval berus op verminderde hantering, verminderde registrasiefoute en herstelde kapasiteit, nie op ’n drukkwaliteitsaanspraak in ’n brosjure nie.
Waar aanpassing nie die regte keuse is nie
Aanpassing is nie alomvattend beter nie, en om dit as ’n verstekopsie te behandel, is ’n goeie manier om te veel uit te gee. Dit kos meer aanvanklik, neem langer om te lewer, en vereis dat die koper die proses goed genoeg ken om die vereistes akkuraat te spesifiseer. ’n Winkel wat sy eerste digitale drukker koop en steeds met substrate eksperimenteer, kan beter deur ’n standaardmasjien bedien word wat ’n bekende basislyn bied, algemene vervangstukke en ’n ondersteuningspan wat die presiese konfigurasie honderde kere gesien het.
Die besluit hang af van of die gaping tussen die masjien en die toepassing oor die bates se leeftyd betaal sal word in ingenieursure, skroot en verlore deurset. Wanneer die substraat bekend is, die volume stabiel is en die koste van om ‘n misverhouding te werk, meetbaar is, is die prysopslag vir ‘n aangepaste bou gewoonlik die goedkoper pad. Wanneer daardie voorwaardes ontbreek, is ‘n standaardmasjien die eerlike keuse.
Vir produksie-omgewings wat tussenin lê, kan ‘n configure-to-order-benadering die uiterstes oorbrug. NOVA Inkjet-tegnologie bou aangepaste industriële inkjet-platforms rondom rotêre, enkel-deurgang- en skandeerargitekture, met vervaardigings- en gehaltebeheerprosesse wat op die konfigurasie afgestem is eerder as om elke lyn in dieselfde kas te dwing. Die waarde kom na vore tydens die ingenieursfase, waar drukmotor-, versagtings- en vervoerkeuses aan die lyn aangepas word voordat staal gesny word, en in die voorsieningskettingdisipline wat voorkom dat ‘n aangepaste bou in ‘n eenmalige wetenskaplike projek verander.
Tabel van inhoud
- Die verborge koste van ’n drukmasjien wat amper pas
- Hoekom substraat- en lynintegrasie die werklike deurgang bepaal
- Die totale eienaarskapskoste word bepaal deur bedryfsbereidheid en verbruiksartikels.
- ’n Werklike vervaardigingslyn waar twee prosesse een geword het
- Waar aanpassing nie die regte keuse is nie