
 EN
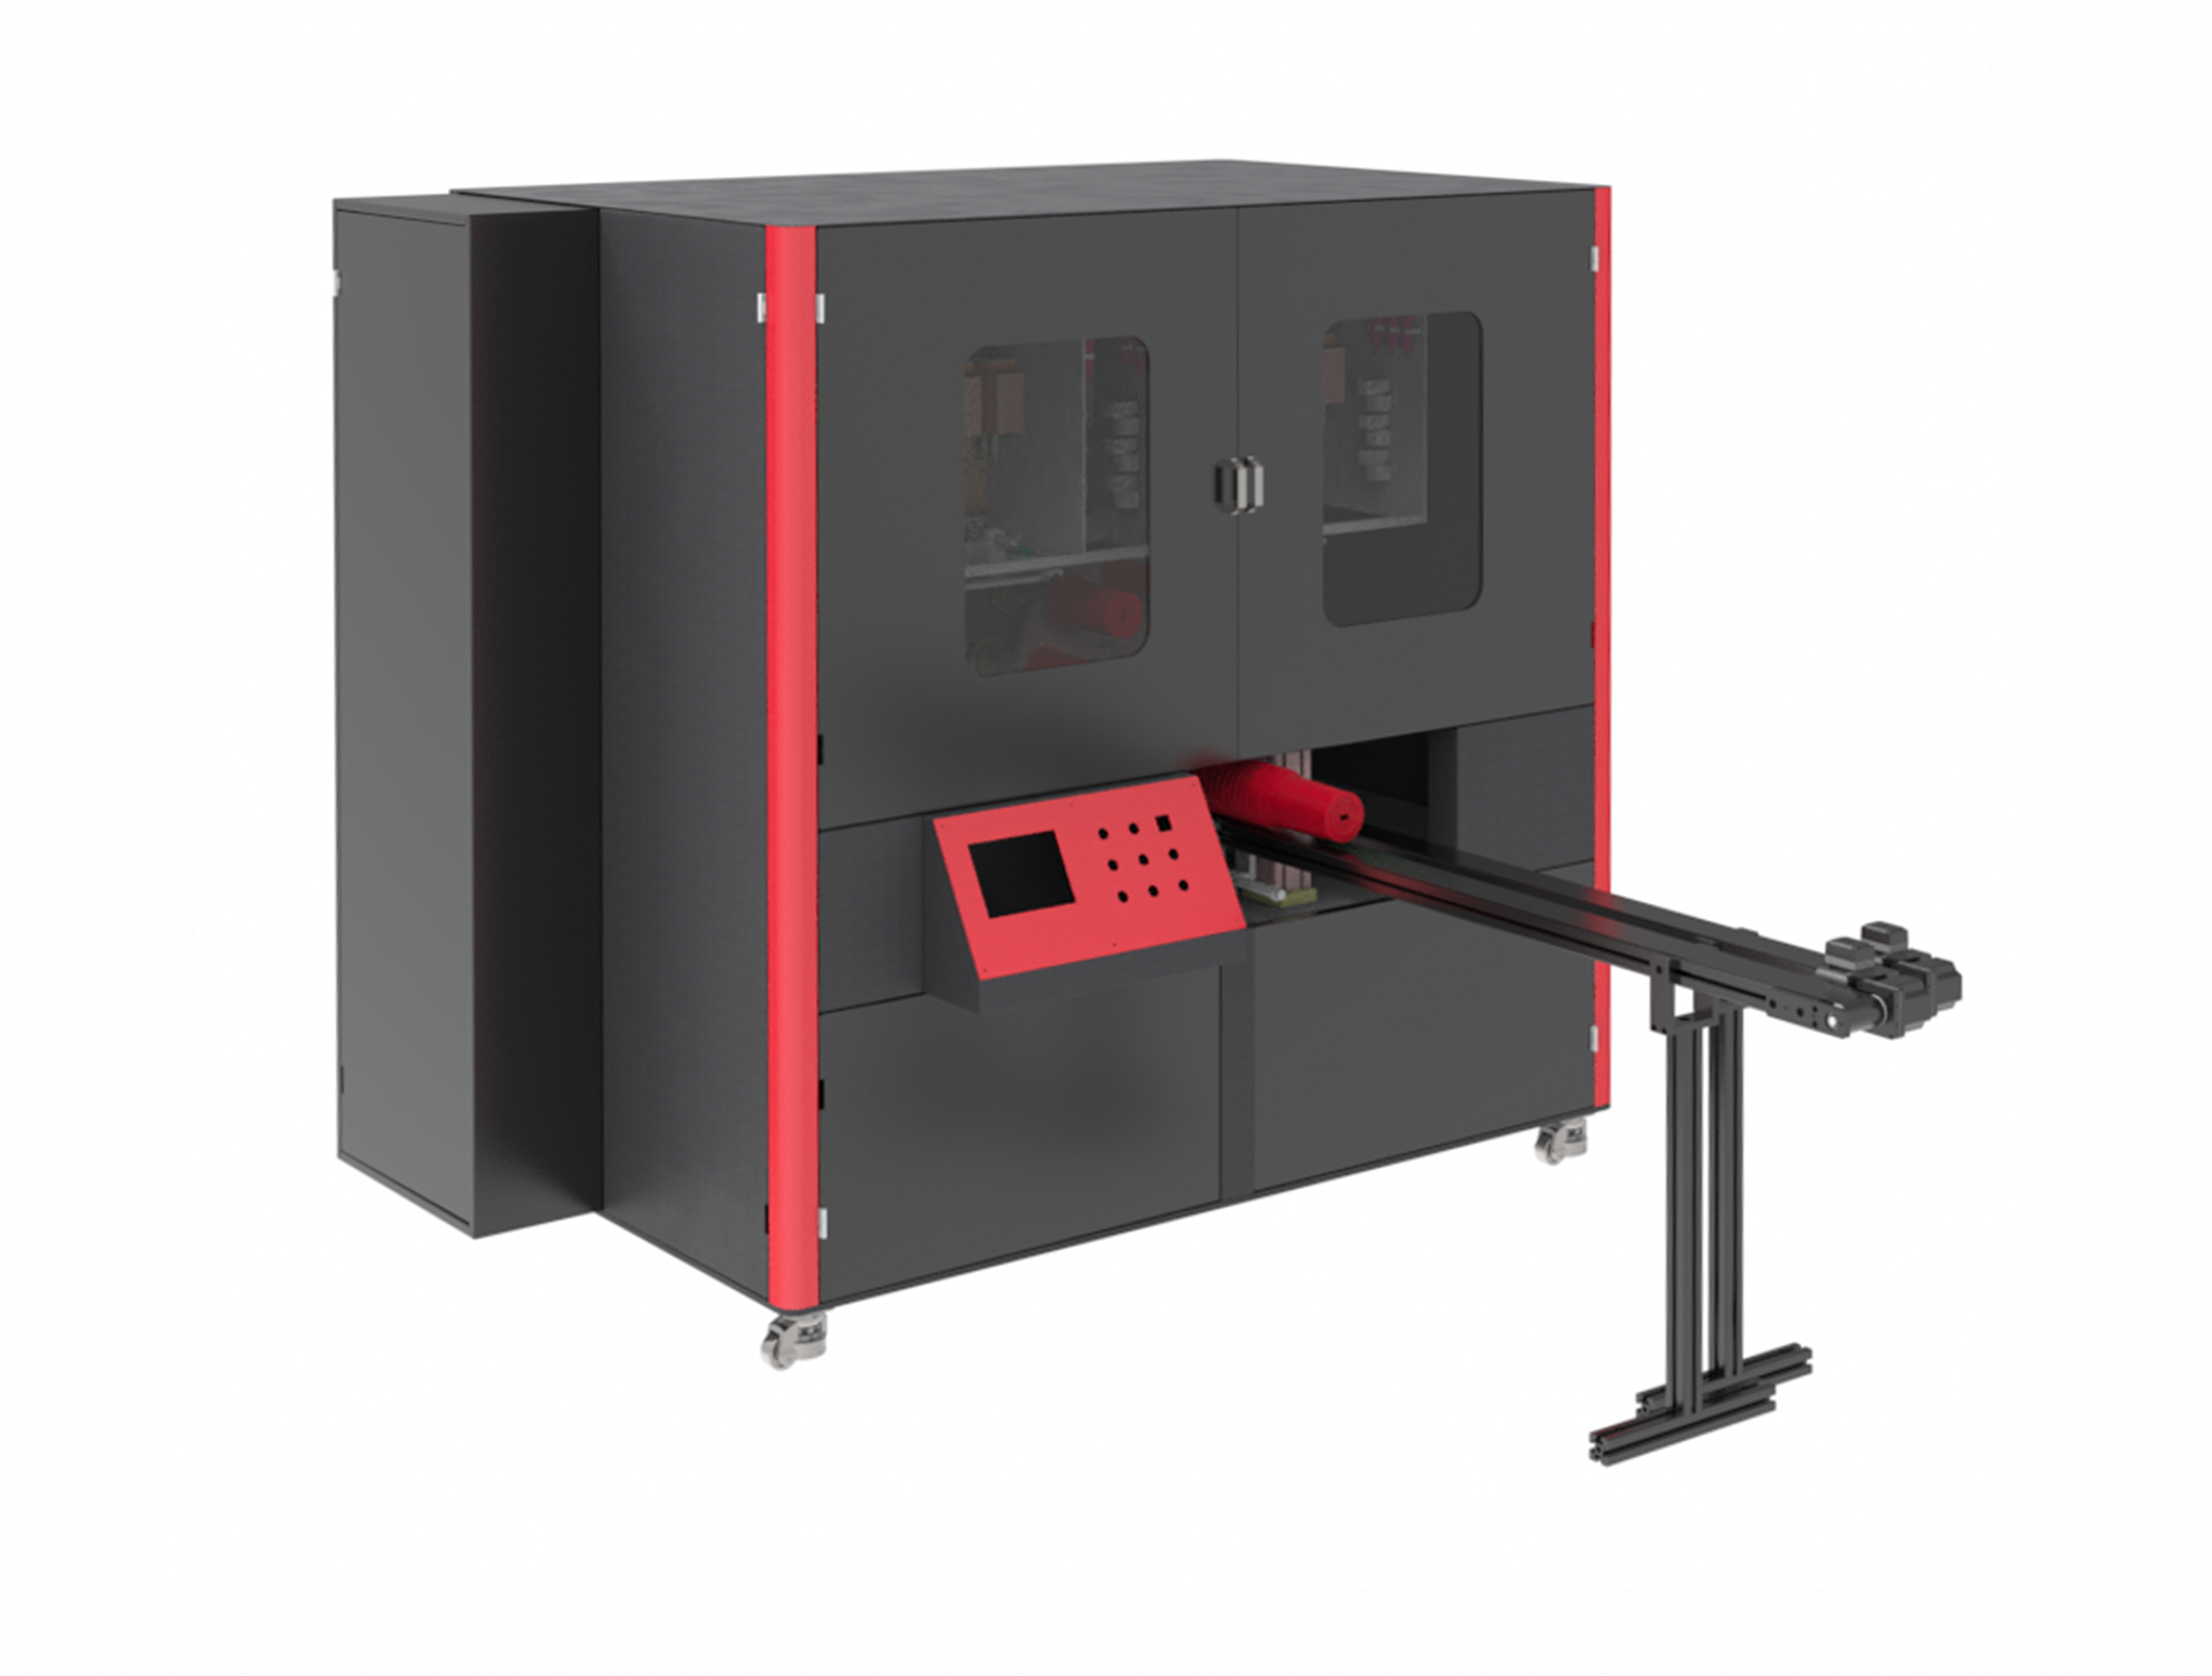
Mỗi máy in công nghiệp tiêu chuẩn đều được thiết kế dựa trên một tập hợp giả định yên tĩnh. Loại đầu in, bước sóng làm khô, chiều cao băng tải, giao thức truyền thông: tất cả đều được lựa chọn nhằm đáp ứng nhu cầu chung nhất của thị trường. Trên một dây chuyền chỉ chạy một loại chất liệu nền, ở một tốc độ cố định và với một loại hóa chất mực duy nhất, những giả định này có thể tương đối phù hợp. Còn trên một dây chuyền được xây dựng nhằm giải quyết một vấn đề sản xuất cụ thể, chúng hầu như không phù hợp, và khoảng cách đó sẽ bị bù đắp mỗi ca làm việc dưới dạng những khoản chi phí nhỏ nhưng dai dẳng.
Chi phí ẩn của một máy in ‘gần như vừa vặn’
Một đèn làm khô được lắp đặt cách vùng in xa hơn hai mươi milimét. Một bàn cấp liệu có các điểm ma sát làm xước lớp nhôm đã phủ. Một hệ thống mực được hiệu chỉnh cho dải độ nhớt nằm ngay ngoài phạm vi mà dây chuyền phủ đã được kiểm định. Không vấn đề nào trong số này làm ngừng sản xuất. Chính điều đó mới là vấn đề. Công nhân học cách xử lý chúng bằng cách giảm tốc độ dây chuyền, thêm bước kiểm tra thủ công hoặc chấp nhận tỷ lệ khuyết tật — mức khuyết tật chỉ được coi là chấp nhận được vì máy móc vốn không được thiết kế dành riêng cho công việc cụ thể này. Sự thỏa hiệp trở nên vô hình trên biểu mẫu yêu cầu đầu tư vốn, nhưng lại tích lũy theo từng mét vuông sản phẩm xuất ra từ dây chuyền.
Việc tùy chỉnh bắt đầu từ chất nền và mở rộng ra bên ngoài. Việc xử lý chi tiết, khoảng cách giữa đầu in và chất nền, cấu hình làm khô và điều khiển chuyển động được xác định dựa trên vật liệu cụ thể cũng như nhịp độ sản xuất thực tế của dây chuyền, chứ không dựa trên chu kỳ làm việc chung chung được in trên bảng thông số kỹ thuật. Nỗ lực kỹ thuật chuyển lên giai đoạn thiết kế ban đầu, thay vì tràn xuống hoạt động hàng ngày dưới dạng lao động điều chỉnh và phế phẩm.
Tại sao việc tích hợp chất nền và dây chuyền quyết định năng suất thực tế
Một máy in được tùy chỉnh cho một dây chuyền sản xuất đặc thù không chủ yếu nằm ở việc bổ sung tính năng, mà chủ yếu là loại bỏ các điểm không khớp. Một cơ sở sản xuất ống dẫn y tế tại Ireland từng mất bảy tháng cố gắng thích ứng một máy in phẳng tiêu chuẩn để in các đoạn ống thông silicone, trước khi triển khai một máy được thiết kế riêng với hệ thống vận chuyển bằng trục mandrel chân không và bề mặt tiếp xúc có độ cứng thấp. Dây chuyền được tùy chỉnh này đã đi vào sản xuất trong vòng ba ngày kể từ khi lắp đặt. Đây không phải là câu chuyện về một đầu in tốt hơn. Đây là câu chuyện về một hệ thống vận chuyển hiểu rõ đặc tính của vật liệu.
Tích hợp kể cùng một câu chuyện dưới góc độ điện. Hầu hết các nhà máy không vận hành máy in một cách biệt lập. Các thiết bị đổ đầy ở đầu dây chuyền, thiết bị đóng gói vào thùng ở cuối dây chuyền và bộ điều khiển dây chuyền đều cần trao đổi tín hiệu xác nhận và trạng thái lỗi mà không cần đến những bộ chuyển đổi tín hiệu cồng kềnh. Một máy tiêu chuẩn thường được giao kèm một khối I/O chung chung và danh sách giao thức cố định. Khi bộ điều khiển dây chuyền của nhà máy sử dụng EtherCAT trong khi máy in chỉ hỗ trợ I/O rời rạc, việc tích hợp trở thành một giải pháp vá víu, gây ra các tình huống lỗi khó xác định nhiều tháng sau khi đưa vào vận hành. Một phiên bản tùy chỉnh từ đầu sẽ phù hợp với kiến trúc điện của hệ thống tự động hóa tại nhà máy, nhờ đó máy in hoạt động như một trạm nội tại trên dây chuyền thay vì một thiết bị ngoại lai cần dịch thuật.
| Yếu tố tích hợp | Máy in tiêu chuẩn sẵn có trên thị trường | Máy in được tùy chỉnh |
|---|---|---|
| Phù hợp giao thức | Giới hạn ở các tùy chọn tích hợp sẵn, thường chỉ hỗ trợ đầu vào/đầu ra rời rạc (discrete I/O) | Phù hợp với tiêu chuẩn nhà máy (EtherCAT, Profinet, EtherNet/IP) |
| Số giờ kỹ thuật tích hợp | thường từ 40 đến 120 giờ | thường từ 10 đến 20 giờ |
| Thiết bị chuyển đổi tín hiệu | Thường yêu cầu cổng kết nối bên ngoài | Không cần, giao thức gốc |
| Hiệu chỉnh lúc khởi động sau khi tích hợp | 2–5 ngày | Dưới 1 ngày |
Các con số trong bảng đó được lấy từ các dây chuyền bao bì và chuyển đổi có độ phức tạp trung bình, và chúng giải thích lý do vì sao giá mua chỉ là một đại lượng gần đúng kém cho khoản đầu tư thực tế. Số giờ kỹ thuật và thời gian hiệu chỉnh khi khởi động không xuất hiện dưới dạng các mục riêng biệt trong báo giá, nhưng lại hiện rõ trong tiến độ dự án cũng như trong tháng sản xuất đầu tiên.
Tổng chi phí sở hữu phụ thuộc vào thời gian hoạt động và vật tư tiêu hao
Thời gian ngừng hoạt động là lúc phép tính trở nên khó chịu. Nghiên cứu của Senseye về Chi phí thực tế của Thời gian Dừng hoạt động ước tính mỗi giờ sản xuất bị mất vào khoảng 39.000 đô la Mỹ trong ngành hàng tiêu dùng nhanh và hơn 2 triệu đô la Mỹ trong sản xuất ô tô. Một máy in cần thêm hai giờ để khắc phục sự cố tích hợp khi khởi động, hoặc buộc phải giảm tốc độ nhằm xử lý lớp nền trắng dày, không chỉ thể hiện hiệu suất thấp trên giấy. Nó còn làm hao hụt con số đó lặp đi lặp lại.
Việc khóa vào vật tư tiêu hao hoạt động theo cùng một cách. Các máy in tiêu chuẩn thường được cung cấp kèm danh sách vật liệu được phê duyệt với phạm vi hẹp, dẫn đến sự phụ thuộc vào duy nhất một nhà cung cấp đối với mực in, chất tẩy rửa và linh kiện thay thế. Một đặc tả tùy chỉnh có thể bao gồm chương trình xác nhận mực in, qua đó chứng nhận một nhà cung cấp thứ hai ngay trong giai đoạn sản xuất. Trong một hoạt động đóng gói theo hợp đồng, bước này đã giúp giảm chi phí mực in hàng năm khoảng 22 phần trăm ngay trước khi máy được giao, một lựa chọn mà danh sách vật liệu được phê duyệt tiêu chuẩn không cho phép.
Tính toán tổng chi phí sở hữu cũng phải bao gồm cả chi phí nhân công liên quan đến máy in. Các công đoạn như xử lý sơ bộ, chọn hàng, kiểm tra trực tuyến và phân loại thường chiếm tỷ lệ lớn hơn trong tổng chi phí hệ thống so với chính động cơ in, và một máy có khả năng tích hợp trơn tru với các trạm này sẽ bảo vệ lợi tức đầu tư (ROI) của toàn bộ ô sản xuất chứ không chỉ riêng bước in.
Một dây chuyền sản xuất thực tế nơi hai quy trình trở thành một
Lý do cần tùy chỉnh trở nên rõ ràng hơn khi một dây chuyền đang xử lý hai quy trình không tương thích. Một nhà sản xuất hộp sóng PP ở miền trung Trung Quốc đang in hình sản phẩm lớn bằng kỹ thuật in lụa và in mã truy xuất nguồn gốc biến đổi bằng một thiết bị CIJ riêng biệt. Quy trình này đòi hỏi hai lần thiết lập, hai bước căn chỉnh và tỷ lệ phế phẩm gần 15 phần trăm. Nhu cầu hàng ngày là 100 tấm; dây chuyền cũ chỉ có thể giao được 60 tấm trong một ngày thuận lợi.
Giải pháp tùy chỉnh không phải là một máy in độc lập nhanh hơn. Đó là một dây chuyền in phun UV định dạng rộng với đơn vị in rộng 1,8 mét, cho phép in toàn bộ tấm kích thước 1,2 × 4 mét trong một lần duy nhất, đồng thời xuất ra cả hình ảnh và mã biến đổi, nhờ hệ thống căn chỉnh CCD để đảm bảo độ chính xác về vị trí giữa hai thành phần này. Toàn bộ tấm đi qua dây chuyền trong chưa đầy hai phút, phù hợp hoàn toàn với nhịp độ băng tải hiện hữu. Tỷ lệ phế phẩm giảm mạnh và dây chuyền cuối cùng có thể đáp ứng đúng các mốc giao hàng cao điểm trong mùa cao điểm.
Tình huống đó không hề lạ trong lĩnh vực bao bì và đánh dấu công nghiệp, nơi bước in thực chất là một bước xử lý dữ liệu. Khi máy in đã được xác định dựa trên bảng mạch, băng chuyền và yêu cầu truy xuất nguồn gốc, sự thỏa hiệp giữa hai quy trình sẽ biến mất. Cơ sở đầu tư dựa trên việc loại bỏ thao tác xử lý thủ công, loại bỏ sai sót về căn chỉnh và khai thác lại công suất, chứ không dựa trên tuyên bố về chất lượng in trong một tờ brochure.
Khi tùy chỉnh không phải là lựa chọn phù hợp
Tùy chỉnh không phải lúc nào cũng vượt trội hơn, và coi nó là lựa chọn mặc định là một cách dễ dẫn đến chi tiêu quá mức. Tùy chỉnh tốn chi phí cao hơn ngay từ đầu, mất nhiều thời gian hơn để giao hàng và đòi hỏi người mua phải hiểu rõ quy trình đủ để xác định chính xác các yêu cầu. Một xưởng vừa mua máy in kỹ thuật số đầu tiên và vẫn đang thử nghiệm với các loại vật liệu nền có thể sẽ được phục vụ tốt hơn bởi một máy tiêu chuẩn — máy này cung cấp cơ sở hoạt động đã biết rõ, phụ tùng thay thế phổ biến và đội ngũ hỗ trợ đã từng xử lý chính xác cấu hình đó hàng trăm lần.
Quyết định này phụ thuộc vào việc khoản chênh lệch giữa máy móc và ứng dụng có được bù đắp trong suốt vòng đời tài sản hay không — thông qua số giờ kỹ thuật, phế liệu và năng lực sản xuất bị mất. Khi vật liệu nền đã biết rõ, khối lượng ổn định và chi phí khắc phục sự không tương thích là có thể đo lường được, thì khoản phí cao hơn cho một thiết bị được thiết kế riêng thường là lựa chọn tiết kiệm hơn. Khi những điều kiện đó không tồn tại, một thiết bị tiêu chuẩn là lựa chọn trung thực.
Đối với các môi trường sản xuất nằm ở vị trí trung gian, cách tiếp cận 'cấu hình theo đơn đặt hàng' có thể thu hẹp khoảng cách giữa hai cực. Công nghệ in phun NOVA xây dựng các nền tảng in phun công nghiệp được tùy chỉnh xung quanh các kiến trúc quay tròn, in một lần duy nhất (single-pass) và quét (scanning), đồng thời triển khai quy trình sản xuất và kiểm soát chất lượng phù hợp với từng cấu hình cụ thể — thay vì ép buộc mọi dây chuyền phải sử dụng cùng một khung sườn. Giá trị thể hiện rõ ngay từ giai đoạn kỹ thuật, khi các lựa chọn về động cơ in, quá trình làm khô (curing) và hệ thống vận chuyển được khớp chính xác với dây chuyền trước khi cắt thép, cũng như nhờ vào kỷ luật chuỗi cung ứng giúp đảm bảo rằng một thiết bị được tùy chỉnh sẽ không biến thành một dự án nghiên cứu độc nhất vô nhị.