
 EN
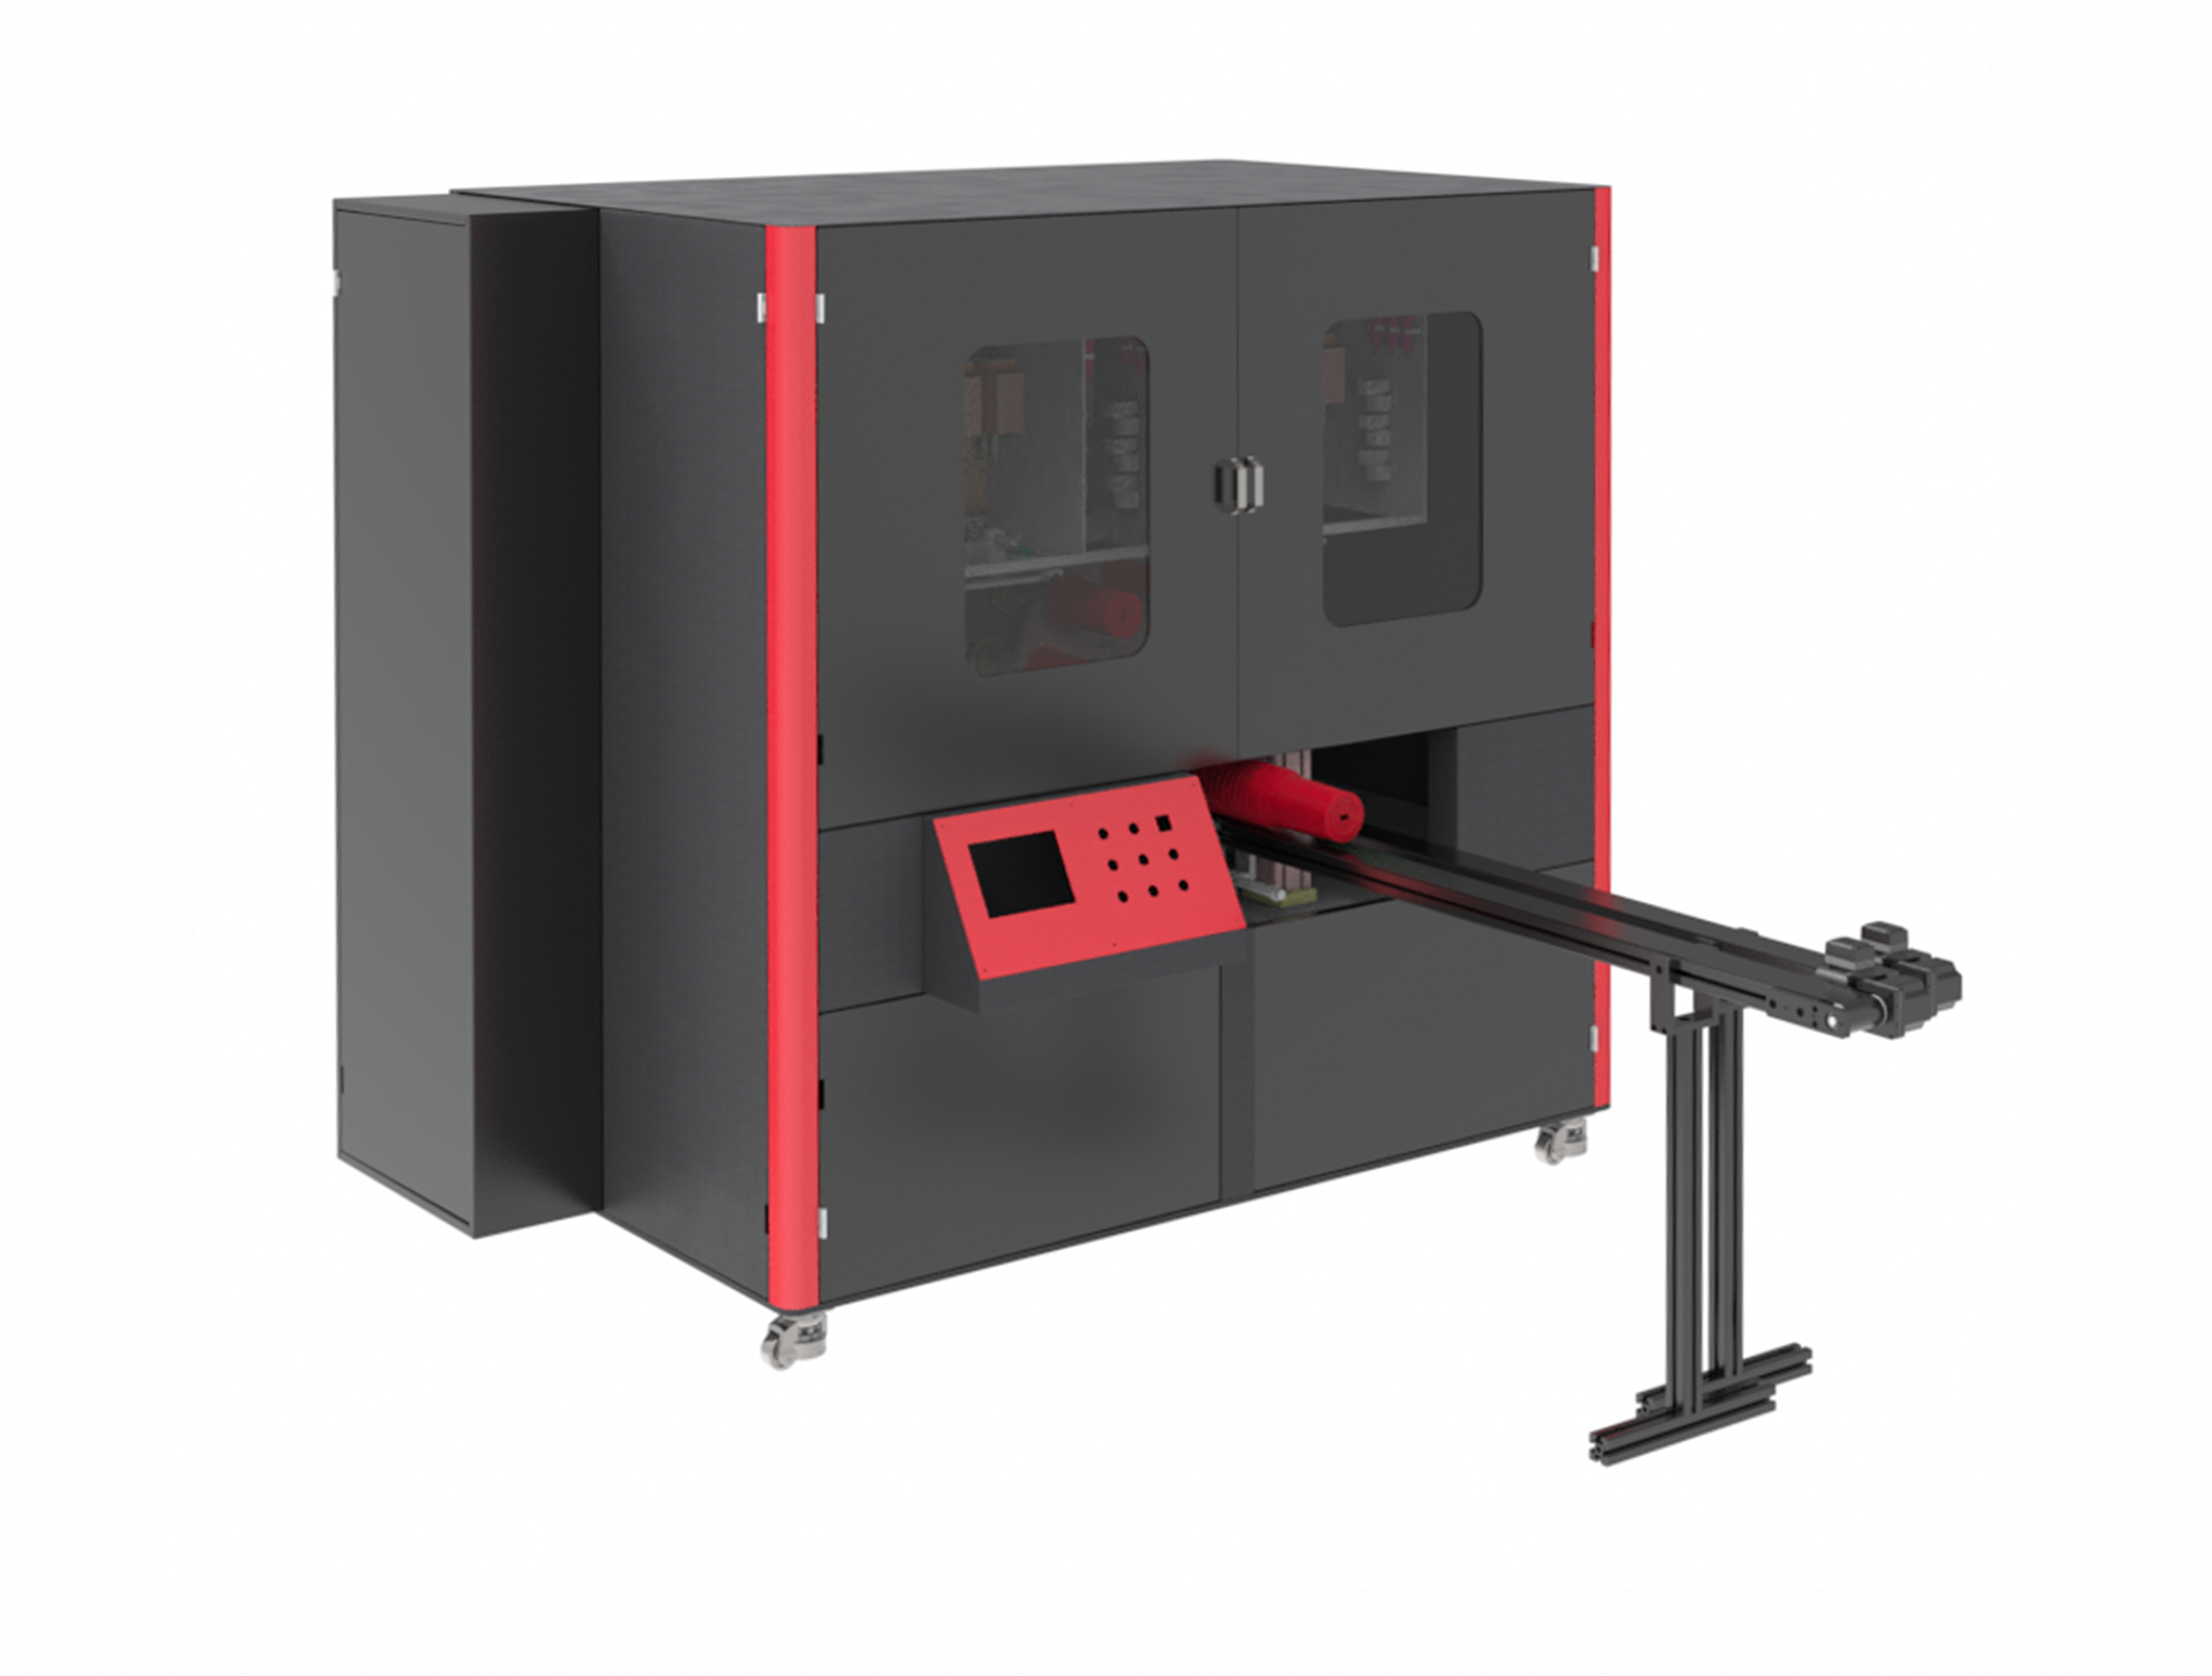
Každá standardní průmyslová tiskárna je dodávána s tišším souborem předpokladů zabudovaných do jejího návrhu. Typ tiskové hlavy, vlnová délka tuhnutí, výška dopravníku, komunikační protokol: všechno to bylo zvoleno podle toho, co by mohla potřebovat nejširší část trhu. Na lince, která zpracovává jeden podklad jednou rychlostí s jednou chemií inkoustu, tyto předpoklady mohou být dostatečně přesné. Na lince, která byla navržena k řešení konkrétního výrobního problému, tomu tak však zřídka je, a rozdíl se platí každou směnou malými, ale trvalými způsoby.
Skryté náklady tiskárny, která téměř pasuje
Světelný zářič pro vytvrzování umístěný o dvacet milimetrů příliš daleko od tiskové oblasti. Přívodní stůl s místy tření, která poškrabou lakovaný hliník. Systém inkoustu naladěný na rozsah viskozity, který leží těsně mimo rozsah, který již linka pro povlakování ověřila. Žádný z těchto problémů výrobu nezastaví. Právě to je ten problém. Obsluha se naučí s nimi pracovat – snižuje rychlost linky, přidává manuální kontrolní krok, akceptuje podíl vad, který je přijatelný pouze proto, že stroj nikdy nebyl navržen přesně pro tento konkrétní úkol. Kompromis se stane neviditelným v žádosti o kapitálové prostředky, avšak jeho dopad se kumuluje u každého čtverečního metru výrobku, který linka vyprodukuje.
Přizpůsobení začíná od substrátu směrem ven. Zpracování dílů, vzdálenost tiskové hlavy, nastavení záření pro vytvrzování a řízení pohybu jsou specifikovány na základě materiálu a skutečného tempa výrobní linky, nikoli na základě obecného provozního cyklu uvedeného v technické dokumentaci. Inženýrská práce se posouvá do fáze návrhu, místo aby se promítala do každodenních provozních úkonů ve formě úprav a odpadu.
Proč integrace substrátu a výrobní linky rozhoduje o skutečném výkonu
Přizpůsobený tiskový stroj pro jedinečnou výrobní linku spočívá méně v přidávání funkcí a více v odstraňování nesouladů. Výrobní provoz lékařských plastových trubiček v Irsku například sedm měsíců zbytečně upravoval standardní plošný tiskový stroj pro tisk úseků silikonových katétrů, než objednal stroj navržený speciálně pro dopravu pomocí vakuumového mandrelu a s povrchem o nízké tvrdosti pro kontakt s materiálem. Přizpůsobená linka začala vyrábět již během tří dnů po instalaci. Toto není příběh o lepší tiskové hlavě. Je to příběh o dopravním systému, který rozuměl danému materiálu.
Integrace vypráví stejný příběh i v elektrických termínech. Většina továren neprovozuje tiskárnu izolovaně. Naplnění zásobníků v předchozí části linky, balicí stroje v následující části linky a řídicí systémy celé linky musí vyměňovat potvrzení přijetí signálů a stavy poruch bez nutnosti používat neelegantní převodníky signálů. Standardní stroj často obsahuje obecný blok vstupů/výstupů (I/O) a pevný seznam podporovaných komunikačních protokolů. Pokud řídicí systém linky v továrně komunikuje pomocí EtherCATu, zatímco tiskárna nabízí pouze diskrétní vstupy/výstupy (I/O), stane se integrace dočasným řešením, které může způsobit nejasné chybové stavy až měsíce po uvedení do provozu. Přizpůsobená verze stroje shoduje elektrickou architekturu s automatizačním stackem továrny od samotného začátku, takže se tiskárna chová jako nativní stanice na lince místo cizího zařízení vyžadujícího překlad.
| Faktor integrace | Standardní tiskárna z nabídky | Přizpůsobená tiskárna |
|---|---|---|
| Shoda protokolů | Omezeno na vestavěné možnosti, často pouze diskrétní vstupy/výstupy (I/O) | Shodné se standardem závodu (EtherCAT, Profinet, EtherNet/IP) |
| Hodiny pro integrační inženýrství | typicky 40–120 hodin | typicky 10–20 hodin |
| Hardwarové prostředky pro převod signálů | Často jsou vyžadovány externí brány | Žádné, nativní protokol |
| Ladění při spuštění po integraci | 2–5 dnů | Méně než 1 den |
Čísla v této tabulce pocházejí z balicích a převodních linek střední složitosti a vysvětlují, proč je nákupní cena špatným ukazatelem skutečné investice. Inženýrské hodiny a nastavení při uvedení do provozu nejsou položkami v cenové nabídce, ale objevují se v harmonogramu projektu i v prvním měsíci výroby.
Celkové náklady na vlastnictví zahrnují dostupnost zařízení a spotřební materiál
Prostoj je oblast, kde se aritmetika stává nepohodlnou. Výzkum Senseye o skutečných nákladech na prostoj uvádí, že jedna ztracená hodina výroby činí přibližně 39 000 USD v odvětví potravinářských a spotřebních zboží s rychlým obratem a více než 2 miliony USD v automobilovém průmyslu. Tiskárna, která při uvedení do provozu vyžaduje navíc dvě hodiny řešení integračních problémů nebo která nutí snížit rychlost kvůli vytvrzování silné bílé podkladové vrstvy, není pouze na papíře méně výkonná. Opakovaně snižuje tuto částku.
Vázanost na spotřební materiál funguje stejným způsobem. Standardní tiskárny často dodávají s úzkým seznamem schválených materiálů, což vytváří závislost na jediném dodavateli pro inkousty, čisticí prostředky a náhradní díly. Přizpůsobená specifikace může zahrnovat program kvalifikace inkoustů, který během fáze výroby certifikuje druhého dodavatele. V jedné provozní jednotce pro balení na zakázku tento krok snížil roční výdaje na inkousty přibližně o 22 procent ještě před tím, než byla strojová jednotka dodána – možnost, kterou standardní seznam schválených materiálů neposkytoval.
Výpočet celkových nákladů na vlastnictví musí také zahrnovat pracovní sílu spojenou s tiskárnou. Předúprava, výběr položek, průběžní kontrola a třídění často představují větší podíl celkových nákladů systému než samotný tiskový modul, a stroj, který se bezproblémově integruje s těmito stanicemi, chrání návratnost investice celé výrobní buňky, nikoli jen tiskového kroku.
Skutečná výrobní linka, kde se dva procesy sloučily do jednoho
Případ pro přizpůsobení se stává jasnější, pokud jedna linka zpracovává dva neslučitelné procesy. Výrobce vlnitých krabic z PP v centrální Číně tiskl velké obrázky výrobků síťovým tiskem a proměnné kódy pro sledovatelnost pomocí samostatného CIJ zařízení. Dvě nastavení, dva kroky zarovnání a podíl zmetků téměř 15 procent. Denní požadavek činil 100 desek; stará linka dokázala za dobrý den dodat pouze 60 desek.
Přizpůsobené řešení nebylo rychlejším samostatným tiskovým zařízením. Byla to širokoformátová UV inkoustová linka s tiskovou jednotkou širokou 1,8 metru, která zvládla tisk na desku o rozměrech 1,2 × 4 metru v jediném průchodu – současně vytiskla jak obrázek, tak proměnný kód, přičemž zarovnání pomocí CCD zajistilo jejich vzájemnou shodu. Celá deska projela linkou za méně než dvě minuty, což odpovídalo rytmu stávajícího dopravního pásu. Podíl zmetků klesl a linka konečně dokázala splnit dodací lhůty v období špičkové poptávky.
Tento scénář není v oblasti balení a průmyslového označování neobvyklý, kde je tisk ve skutečnosti krokem zpracování dat. Jakmile je tiskárna vybrána s ohledem na desku, dopravník a požadavky na sledovatelnost, kompromis mezi dvěma procesy zmizí. Ekonomická výhodnost investice spočívá v eliminaci manipulace, odstranění chyb zarovnání a uvolnění kapacity, nikoli v reklamním tvrzení o kvalitě tisku v brožuře.
Kde není přizpůsobení správnou volbou
Přizpůsobení není všude lepší řešení a považovat ho za výchozí možnost je dobrý způsob, jak přeplatit. Vyžaduje vyšší počáteční náklady, delší dodací lhůtu a vyžaduje, aby kupující dobře znal proces, aby mohl přesně specifikovat požadavky. Pro provoz, který si kupuje svou první digitální tiskárnu a stále experimentuje s podložkami, může být vhodnější standardní stroj, který poskytuje známý výchozí stav, běžné náhradní díly a servisní tým, který danou konfiguraci již stokrát viděl.
Rozhodnutí závisí na tom, zda bude mezera mezi strojem a aplikací pokryta během životnosti aktiva v podobě inženýrských hodin, odpadu a ztracené výrobní kapacity. Pokud je substrát známý, objem stabilní a náklady spojené s kompenzací neshody měřitelné, je prémie za přizpůsobenou konstrukci obvykle levnější cestou. Pokud tyto podmínky chybí, je standardní stroj upřímnou volbou.
Pro výrobní prostředí, která se nacházejí mezi těmito extrémy, může přístup „configure-to-order“ (konfigurace dle objednávky) tyto krajnosti propojit. NOVA Inkjet Technology vytváří přizpůsobené průmyslové inkjetové platformy založené na rotačních, jednoprůchodových a skenovacích architekturách, přičemž výrobní a kontrolní procesy kvality jsou přizpůsobeny konkrétní konfiguraci místo toho, aby byly všechny linky nuceny do stejného rámu. Hodnota se projevuje již ve fázi inženýrského návrhu, kde jsou motory tisku, systémy tuhnutí a dopravní řešení před vyříznutím kovu přizpůsobeny konkrétní lince, a také v disciplíně dodavatelského řetězce, která brání tomu, aby přizpůsobená konstrukce degenerovala na jednorázový vědecký projekt.