
 EN
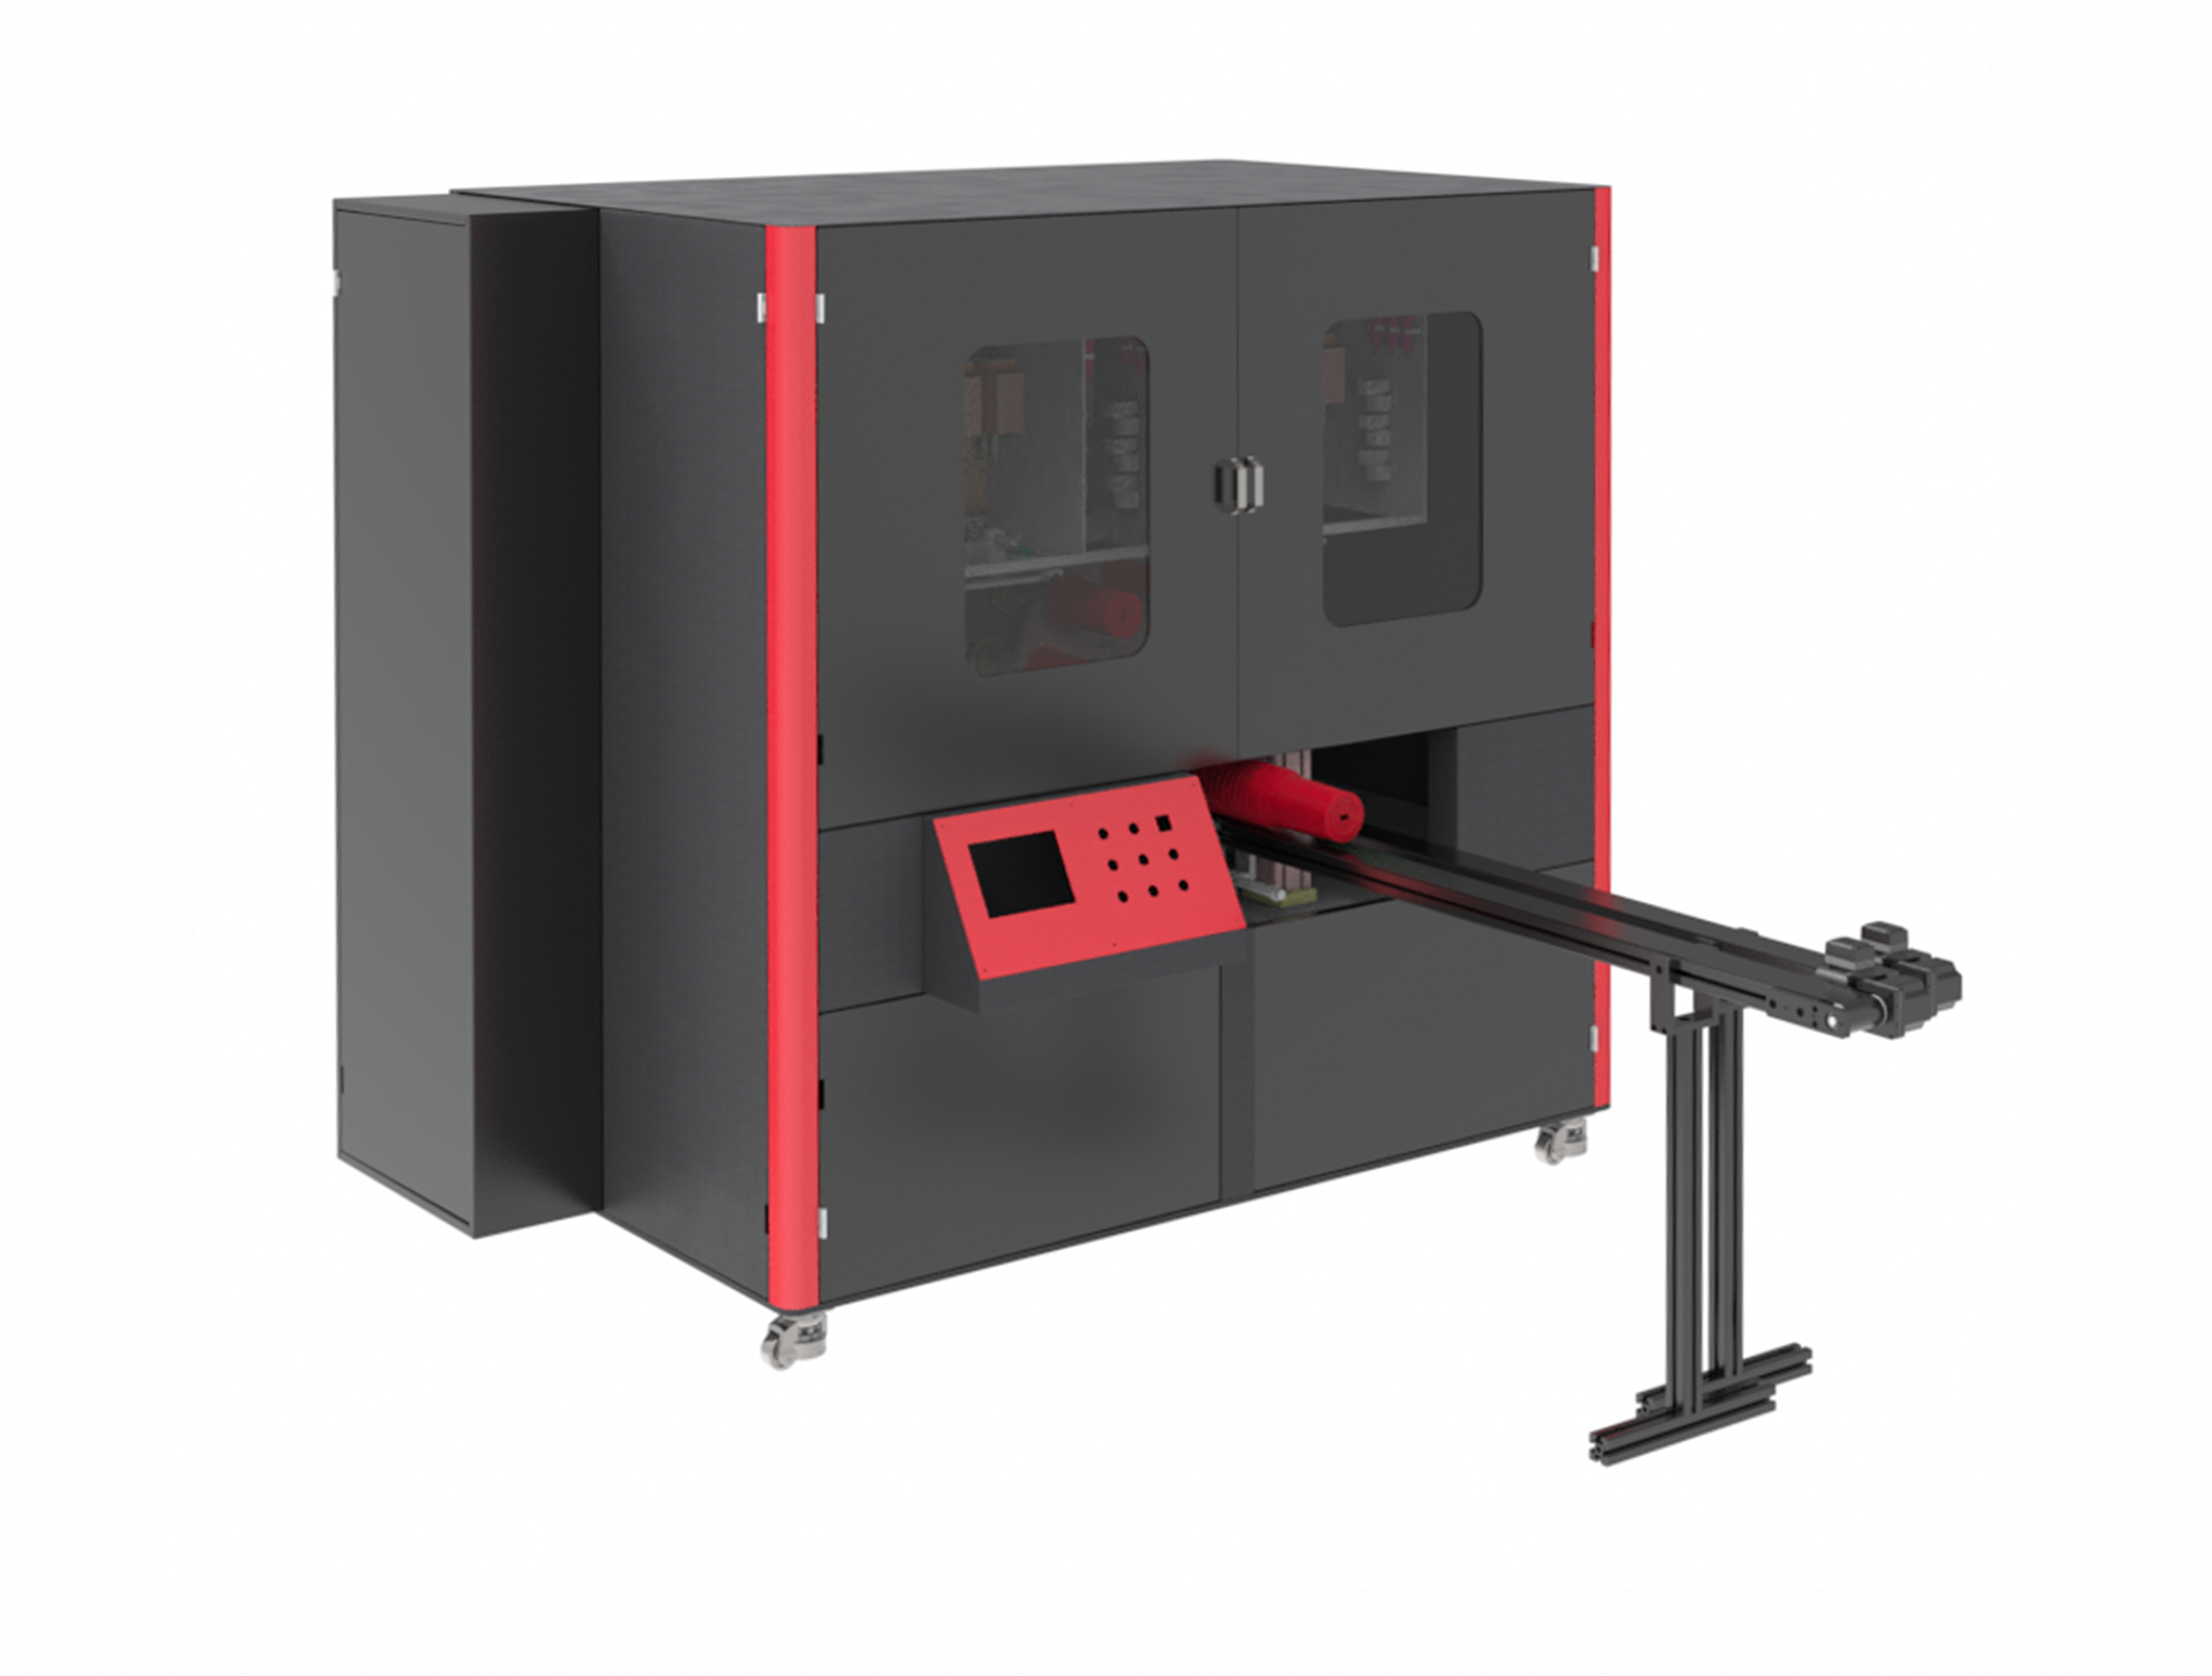
เครื่องพิมพ์อุตสาหกรรมมาตรฐานทุกเครื่องมาพร้อมสมมุติฐานที่เงียบๆ จำนวนหนึ่งซึ่งถูกฝังไว้ในกระบวนการออกแบบ ไม่ว่าจะเป็นประเภทหัวพิมพ์ ความยาวคลื่นของแสงที่ใช้ในการแข็งตัว ความสูงของสายพานลำเลียง หรือโปรโตคอลการสื่อสาร ล้วนถูกเลือกขึ้นจากสิ่งที่กลุ่มลูกค้าส่วนใหญ่อาจต้องการ สำหรับสายการผลิตที่ทำงานกับวัสดุพิมพ์เพียงชนิดเดียว ด้วยความเร็วคงที่ และใช้หมึกเคมีเพียงสูตรเดียว สมมุติฐานเหล่านี้อาจใกล้เคียงกับความต้องการจริงพอสมควร แต่สำหรับสายการผลิตที่ถูกสร้างขึ้นเพื่อแก้ปัญหาเฉพาะทางด้านการผลิต สมมุติฐานเหล่านี้มักไม่ตรงตามความต้องการ และช่องว่างระหว่างสิ่งที่มีกับสิ่งที่จำเป็นนั้นจะถูกชดเชยทุกกะงาน ด้วยค่าใช้จ่ายเล็กๆ ที่เกิดขึ้นซ้ำแล้วซ้ำเล่า
ต้นทุนที่มองไม่เห็นของเครื่องพิมพ์ที่ ‘ใกล้จะพอดี’
โคมอบแข็งติดตั้งอยู่ห่างจากโซนพิมพ์เกินไปถึงยี่สิบมิลลิเมตร โต๊ะป้อนวัสดุมีจุดเสียดทานที่ขีดข่วนอลูมิเนียมเคลือบผิว ระบบหมึกปรับค่าไว้สำหรับช่วงความหนืดที่อยู่นอกขอบเขตที่สายการเคลือบได้รับรองไว้แล้ว ปัญหาเหล่านี้ทั้งหมดไม่ได้หยุดการผลิตแต่อย่างใด นั่นแหละคือปัญหาที่แท้จริง ผู้ปฏิบัติงานเรียนรู้วิธีปรับตัวเพื่อทำงานรอบๆ ข้อจำกัดเหล่านี้ เช่น ลดความเร็วของสายการผลิต เพิ่มขั้นตอนการตรวจสอบด้วยมือ ยอมรับอัตราความบกพร่องที่ถือว่า “พอรับได้” เพียงเพราะเครื่องจักรนั้นไม่ได้ถูกออกแบบมาเพื่องานเฉพาะนี้ตั้งแต่ต้น การประนีประนอมนี้จึงไม่ปรากฏชัดในแบบฟอร์มขออนุมัติลงทุน แต่กลับทวีความรุนแรงขึ้นเรื่อยๆ ทุกตารางเมตรของผลิตภัณฑ์ที่ออกจากสายการผลิต
การปรับแต่งเริ่มต้นจากวัสดุพื้นฐานและขยายออกไปภายนอก ทั้งการจัดการชิ้นส่วน ระยะห่างหัวพิมพ์ รูปแบบการแข็งตัว และการควบคุมการเคลื่อนที่ ล้วนถูกกำหนดขึ้นโดยอิงตามวัสดุที่ใช้จริงและจังหวะการผลิตของสายการผลิต ไม่ใช่ตามรอบการทำงานทั่วไปที่ระบุไว้ในเอกสารข้อมูลจำเพาะ การลงแรงทางวิศวกรรมจึงย้ายไปอยู่ในขั้นตอนการออกแบบตั้งแต่ต้น แทนที่จะไหลบ่าเข้าสู่การปฏิบัติงานประจำวันในรูปแบบของการปรับตั้งเพิ่มเติมและการสูญเสียวัสดุ
เหตุใดการผสานรวมวัสดุพื้นฐานกับสายการผลิตจึงเป็นตัวกำหนดอัตราการผลิตที่แท้จริง
เครื่องพิมพ์ที่ออกแบบเฉพาะสำหรับสายการผลิตที่ไม่เหมือนใคร ไม่ได้เกี่ยวข้องกับการเพิ่มฟีเจอร์มากนัก แต่กลับเน้นที่การกำจัดความไม่สอดคล้องกันระหว่างระบบกับกระบวนการผลิตเป็นหลัก ตัวอย่างเช่น โรงงานผลิตท่อทางการแพทย์แห่งหนึ่งในไอร์แลนด์เคยใช้เวลากว่าเจ็ดเดือนในการพยายามปรับเครื่องพิมพ์แบบแบนมาตรฐานให้สามารถพิมพ์ส่วนของสายสวนซิลิโคนได้ ก่อนจะตัดสินใจจัดซื้อเครื่องที่ออกแบบมาโดยเฉพาะ โดยใช้ระบบลำเลียงแบบแม่พิมพ์สุญญากาศร่วมกับพื้นผิวสัมผัสที่มีความแข็งต่ำ เครื่องที่ออกแบบเฉพาะนี้สามารถเริ่มผลิตได้ภายในสามวันหลังติดตั้งเสร็จ กรณีนี้ไม่ใช่เรื่องราวเกี่ยวกับหัวพิมพ์ที่เหนือกว่า แต่เป็นเรื่องราวเกี่ยวกับระบบลำเลียงที่เข้าใจลักษณะของวัสดุ
การผสานรวมสื่อสารเรื่องเดียวกันด้วยภาษาทางไฟฟ้า โรงงานส่วนใหญ่ไม่ได้ใช้เครื่องพิมพ์แบบแยกตัวโดดๆ ทั้งเครื่องบรรจุขั้นต้น เครื่องหีบห่อขั้นปลาย และตัวควบคุมสายการผลิต ล้วนต้องแลกเปลี่ยนสัญญาณยืนยันการทำงานและสถานะข้อผิดพลาดกันโดยไม่ต้องอาศัยตัวแปลงสัญญาณแบบประดิษฐ์ขึ้นมา เครื่องมาตรฐานมักจัดส่งพร้อมบล็อกอินพุต/เอาต์พุตทั่วไปและรายการโปรโตคอลที่กำหนดตายตัว เมื่อตัวควบคุมสายการผลิตของโรงงานใช้ EtherCAT แต่เครื่องพิมพ์รองรับเพียงอินพุต/เอาต์พุตแบบแยกชิ้นเท่านั้น การผสานรวมจะกลายเป็นการเชื่อมต่อแบบปะติดปะต่อก่อให้เกิดภาวะข้อผิดพลาดที่เข้าใจยากหลายเดือนหลังจากวางระบบเสร็จสิ้น การผลิตแบบปรับแต่งเฉพาะจะทำให้สถาปัตยกรรมทางไฟฟ้าสอดคล้องกับโครงสร้างระบบอัตโนมัติของโรงงานตั้งแต่ต้น ทำให้เครื่องพิมพ์ทำงานเหมือนสถานีหนึ่งบนสายการผลิตอย่างเป็นธรรมชาติ แทนที่จะเป็นอุปกรณ์ต่างถิ่นที่ต้องอาศัยการแปลความ
| ปัจจัยการผสานรวม | เครื่องพิมพ์มาตรฐานที่จำหน่ายทั่วไป | เครื่องพิมพ์แบบปรับแต่งพิเศษ |
|---|---|---|
| การจับคู่โปรโตคอล | จำกัดอยู่เฉพาะตัวเลือกที่มีในตัวเท่านั้น มักมีเพียงอินพุต/เอาต์พุตแบบแยก (discrete I/O) เท่านั้น | สอดคล้องกับมาตรฐานของโรงงาน (EtherCAT, Profinet, EtherNet/IP) |
| ชั่วโมงวิศวกรรมสำหรับการผสานระบบ | โดยทั่วไปใช้เวลา 40–120 ชั่วโมง | โดยทั่วไปใช้เวลา 10–20 ชั่วโมง |
| ฮาร์ดแวร์แปลงสัญญาณ | มักจำเป็นต้องใช้เกตเวย์ภายนอก | ไม่มี รองรับโปรโตคอลแบบเนทีฟ |
| การปรับแต่งระบบในช่วงเริ่มต้นหลังการผสานรวม | 2–5 วัน | น้อยกว่า 1 วัน |
ตัวเลขในตารางนั้นมาจากสายการผลิตและสายการแปรรูปที่มีความซับซ้อนระดับปานกลาง และอธิบายว่าเหตุใดราคาซื้อจึงไม่สามารถสะท้อนมูลค่าการลงทุนที่แท้จริงได้ ชั่วโมงงานวิศวกรรมและการปรับแต่งระบบให้พร้อมใช้งานในช่วงเริ่มต้นไม่ได้ถูกระบุเป็นรายการแยกในใบเสนอราคา แต่จะปรากฏในแผนโครงการและในเดือนแรกของการผลิต
ต้นทุนรวมในการถือครองสินทรัพย์ขึ้นอยู่กับอัตราการใช้งานจริงและวัสดุสิ้นเปลือง
เวลาที่เครื่องหยุดทำงานคือจุดที่ตัวเลขเริ่มสร้างความไม่สบายใจ งานวิจัยเรื่องต้นทุนที่แท้จริงจากการหยุดทำงานของเซนเซย์ (Senseye’s True Cost of Downtime) ระบุว่าการสูญเสียเวลาการผลิตเพียงหนึ่งชั่วโมงมีมูลค่าประมาณสามหมื่นเก้าพันดอลลาร์สหรัฐฯ สำหรับสินค้าอุปโภคบริโภคที่หมุนเวียนเร็ว และมากกว่าสองล้านดอลลาร์สหรัฐฯ สำหรับอุตสาหกรรมการผลิตรถยนต์ เครื่องพิมพ์ที่ต้องใช้เวลาเพิ่มอีกสองชั่วโมงในการแก้ไขปัญหาการเชื่อมต่อในช่วงเริ่มต้น หรือที่บังคับให้ลดความเร็วลงเพื่อแก้ปัญหาสีขาวรองพื้นที่หนาเกินไป ไม่ได้แสดงประสิทธิภาพต่ำเพียงในเอกสารเท่านั้น แต่ยังส่งผลกระทบซ้ำแล้วซ้ำเล่าต่อตัวเลขนั้นด้วย
การผูกมัดด้านวัสดุที่ใช้สิ้นเปลืองก็ทำงานในลักษณะเดียวกัน พรินเตอร์แบบมาตรฐานมักจัดส่งพร้อมรายการวัสดุที่ได้รับการรับรองซึ่งมีขอบเขตแคบมาก ทำให้เกิดการพึ่งพาแหล่งเดียวสำหรับหมึก สารทำความสะอาด และชิ้นส่วนอะไหล่ การกำหนดข้อกำหนดเฉพาะสำหรับเครื่องจักรสามารถรวมโปรแกรมการรับรองหมึก (ink qualification program) ซึ่งจะรับรองผู้จัดจำหน่ายรายที่สองระหว่างขั้นตอนการผลิตเครื่องจักรได้ ในหนึ่งในการดำเนินงานบรรจุภัณฑ์ตามสัญญา ขั้นตอนนี้ช่วยลดค่าใช้จ่ายด้านหมึกประจำปีลงประมาณร้อยละ 22 แม้ก่อนที่เครื่องจักรจะถูกจัดส่งออกไปยังสถานที่ติดตั้งเลยทีเดียว ซึ่งเป็นทางเลือกที่รายการวัสดุที่ได้รับการรับรองแบบมาตรฐานไม่อนุญาต
การคำนวณต้นทุนรวมตลอดอายุการใช้งาน (total cost of ownership) ยังจำเป็นต้องรวมค่าแรงงานที่เกี่ยวข้องกับพรินเตอร์ด้วย ขั้นตอนเช่น การเตรียมพื้นผิวก่อนพิมพ์ (pre-treatment) การหยิบวัตถุดิบ (picking) การตรวจสอบระหว่างสายการผลิต (inline inspection) และการคัดแยก (sorting) มักมีสัดส่วนของต้นทุนระบบสูงกว่าต้นทุนของหัวพิมพ์ (print engine) เองเสียอีก ดังนั้นเครื่องจักรที่สามารถผสานเข้ากับสถานีงานเหล่านี้ได้อย่างราบรื่นจึงช่วยรักษาผลตอบแทนจากการลงทุน (ROI) ของเซลล์การผลิตทั้งหมด ไม่ใช่เพียงแค่ขั้นตอนการพิมพ์เท่านั้น
สายการผลิตจริงที่สองกระบวนการรวมเป็นหนึ่งกระบวนการ
การปรับแต่งระบบจะเห็นผลชัดเจนยิ่งขึ้นเมื่อสายการผลิตต้องดำเนินกระบวนการสองแบบที่ไม่สามารถทำงานร่วมกันได้ ผู้ผลิตกล่องลูกฟูก PP แห่งหนึ่งในภาคกลางของจีน ใช้เครื่องพิมพ์แบบสกรีนเพื่อพิมพ์ภาพผลิตภัณฑ์ขนาดใหญ่ และใช้เครื่องพิมพ์ CIJ แยกตัวเพื่อพิมพ์รหัสติดตามแบบเปลี่ยนแปลงได้ ทำให้ต้องมีการตั้งค่าเครื่องสองครั้ง การจัดแนว (registration) สองขั้นตอน และอัตราของเสียใกล้เคียงร้อยละ 15 ความต้องการรายวันอยู่ที่แผ่นงาน 100 แผ่น แต่สายการผลิตเดิมสามารถส่งมอบได้เพียง 60 แผ่นในวันที่ทำงานได้ดีที่สุด
โซลูชันที่ปรับแต่งขึ้นไม่ใช่เครื่องพิมพ์แบบตั้งเดี่ยวที่เร็วขึ้น แต่เป็นสายการผลิต inkjet UV แบบกว้างพร้อมหัวพิมพ์ขนาด 1.8 เมตร ซึ่งสามารถพิมพ์แผ่นงานขนาด 1.2 คูณ 4 เมตรได้ครบในครั้งเดียว โดยพิมพ์ภาพและรหัสติดตามแบบเปลี่ยนแปลงได้พร้อมกัน และใช้ระบบจัดแนวด้วย CCD เพื่อรักษาความตรงกันระหว่างภาพกับรหัสอย่างแม่นยำ แผ่นงานทั้งแผ่นผ่านกระบวนการทั้งหมดภายในสองนาที ซึ่งสอดคล้องกับจังหวะของสายพานลำเลียงที่มีอยู่เดิม อัตราของเสียลดลงอย่างมีนัยสำคัญ และสายการผลิตสามารถตอบสนองช่วงเวลาการจัดส่งสินค้าในฤดูกาลที่มีความต้องการสูงสุดได้ในที่สุด
สถานการณ์เช่นนั้นไม่ใช่เรื่องผิดปกติในงานบรรจุภัณฑ์และงานทำเครื่องหมายอุตสาหกรรม ซึ่งขั้นตอนการพิมพ์แท้จริงแล้วคือขั้นตอนการจัดการข้อมูล เมื่อกำหนดเครื่องพิมพ์ให้สอดคล้องกับแผงวงจร สายพานลำเลียง และความต้องการในการติดตามที่มาของผลิตภัณฑ์อย่างชัดเจน ทางเลือกแบบสองขั้นตอนก็จะหมดไป กรณีการลงทุนนี้มีพื้นฐานอยู่ที่การลดขั้นตอนการจัดการด้วยมือ การลดข้อผิดพลาดจากการจัดตำแหน่งงาน และการเพิ่มศักยภาพการผลิตที่ได้กลับคืนมา ไม่ใช่การอ้างอิงถึงคุณภาพการพิมพ์ในเอกสารประชาสัมพันธ์
เมื่อการปรับแต่งไม่ใช่ทางเลือกที่เหมาะสม
การปรับแต่งไม่ได้เหนือกว่าเสมอไป และการถือว่าเป็นทางเลือกมาตรฐานโดยอัตโนมัติอาจนำไปสู่การใช้จ่ายเกินความจำเป็น มันมีต้นทุนสูงกว่าในระยะแรก ใช้เวลานานกว่าจะส่งมอบ และยังต้องการให้ผู้ซื้อมีความเข้าใจในกระบวนการอย่างลึกซึ้งพอที่จะระบุข้อกำหนดได้อย่างแม่นยำ ร้านค้าแห่งหนึ่งที่กำลังซื้อเครื่องพิมพ์ดิจิทัลเครื่องแรก และยังอยู่ในขั้นทดลองใช้วัสดุต่าง ๆ อาจได้รับประโยชน์มากกว่าจากเครื่องมาตรฐานที่ให้ประสิทธิภาพพื้นฐานที่คาดการณ์ได้ อะไหล่ที่ใช้ร่วมกันได้ทั่วไป และทีมสนับสนุนที่เคยพบเห็นการตั้งค่าแบบเดียวกันนี้มาแล้วหลายร้อยครั้ง
การตัดสินใจนี้ขึ้นอยู่กับว่าช่องว่างระหว่างเครื่องจักรกับการใช้งานจริงจะถูกชดเชยในรูปของชั่วโมงวิศวกรรม ของเสีย และปริมาณผลผลิตที่สูญเสียไปตลอดอายุการใช้งานของทรัพย์สินหรือไม่ เมื่อวัสดุพื้นฐาน (substrate) ทราบแน่ชัด ปริมาณการผลิตคงที่ และต้นทุนในการจัดการกับความไม่สอดคล้องกันสามารถวัดค่าได้ ค่าพรีเมียมสำหรับการสร้างเครื่องจักรแบบเฉพาะงานมักเป็นทางเลือกที่ประหยัดกว่า แต่หากเงื่อนไขเหล่านั้นไม่มีอยู่ การเลือกใช้เครื่องจักรมาตรฐานจึงเป็นทางเลือกที่เหมาะสมและตรงไปตรงมา
สำหรับสภาพแวดล้อมการผลิตที่อยู่ระหว่างสองกรณีข้างต้น แนวทางแบบ configure-to-order สามารถเชื่อมช่องว่างระหว่างขั้วทั้งสองได้ เทคโนโลยีการพิมพ์แบบอิงค์เจ็ต NOVA สร้างแพลตฟอร์มอิงค์เจ็ตอุตสาหกรรมแบบปรับแต่งเฉพาะงานรอบโครงสร้างแบบโรตารี แบบ single-pass และแบบสแกนนิง โดยกระบวนการผลิตและการควบคุมคุณภาพจะสอดคล้องกับการกำหนดค่าแต่ละแบบ แทนที่จะบังคับให้สายการผลิตทุกสายใช้โครงสร้างเดียวกัน คุณค่านี้แสดงให้เห็นชัดเจนในขั้นตอนวิศวกรรม ซึ่งการเลือกหน่วยพิมพ์ ระบบการอบแห้ง และระบบลำเลียงจะสอดคล้องกับสายการผลิตก่อนเริ่มตัดโลหะ และยังแสดงผ่านวินัยด้านห่วงโซ่อุปทานที่ป้องกันไม่ให้การสร้างแบบเฉพาะงานกลายเป็นโครงการทดลองเฉพาะราย