
 EN
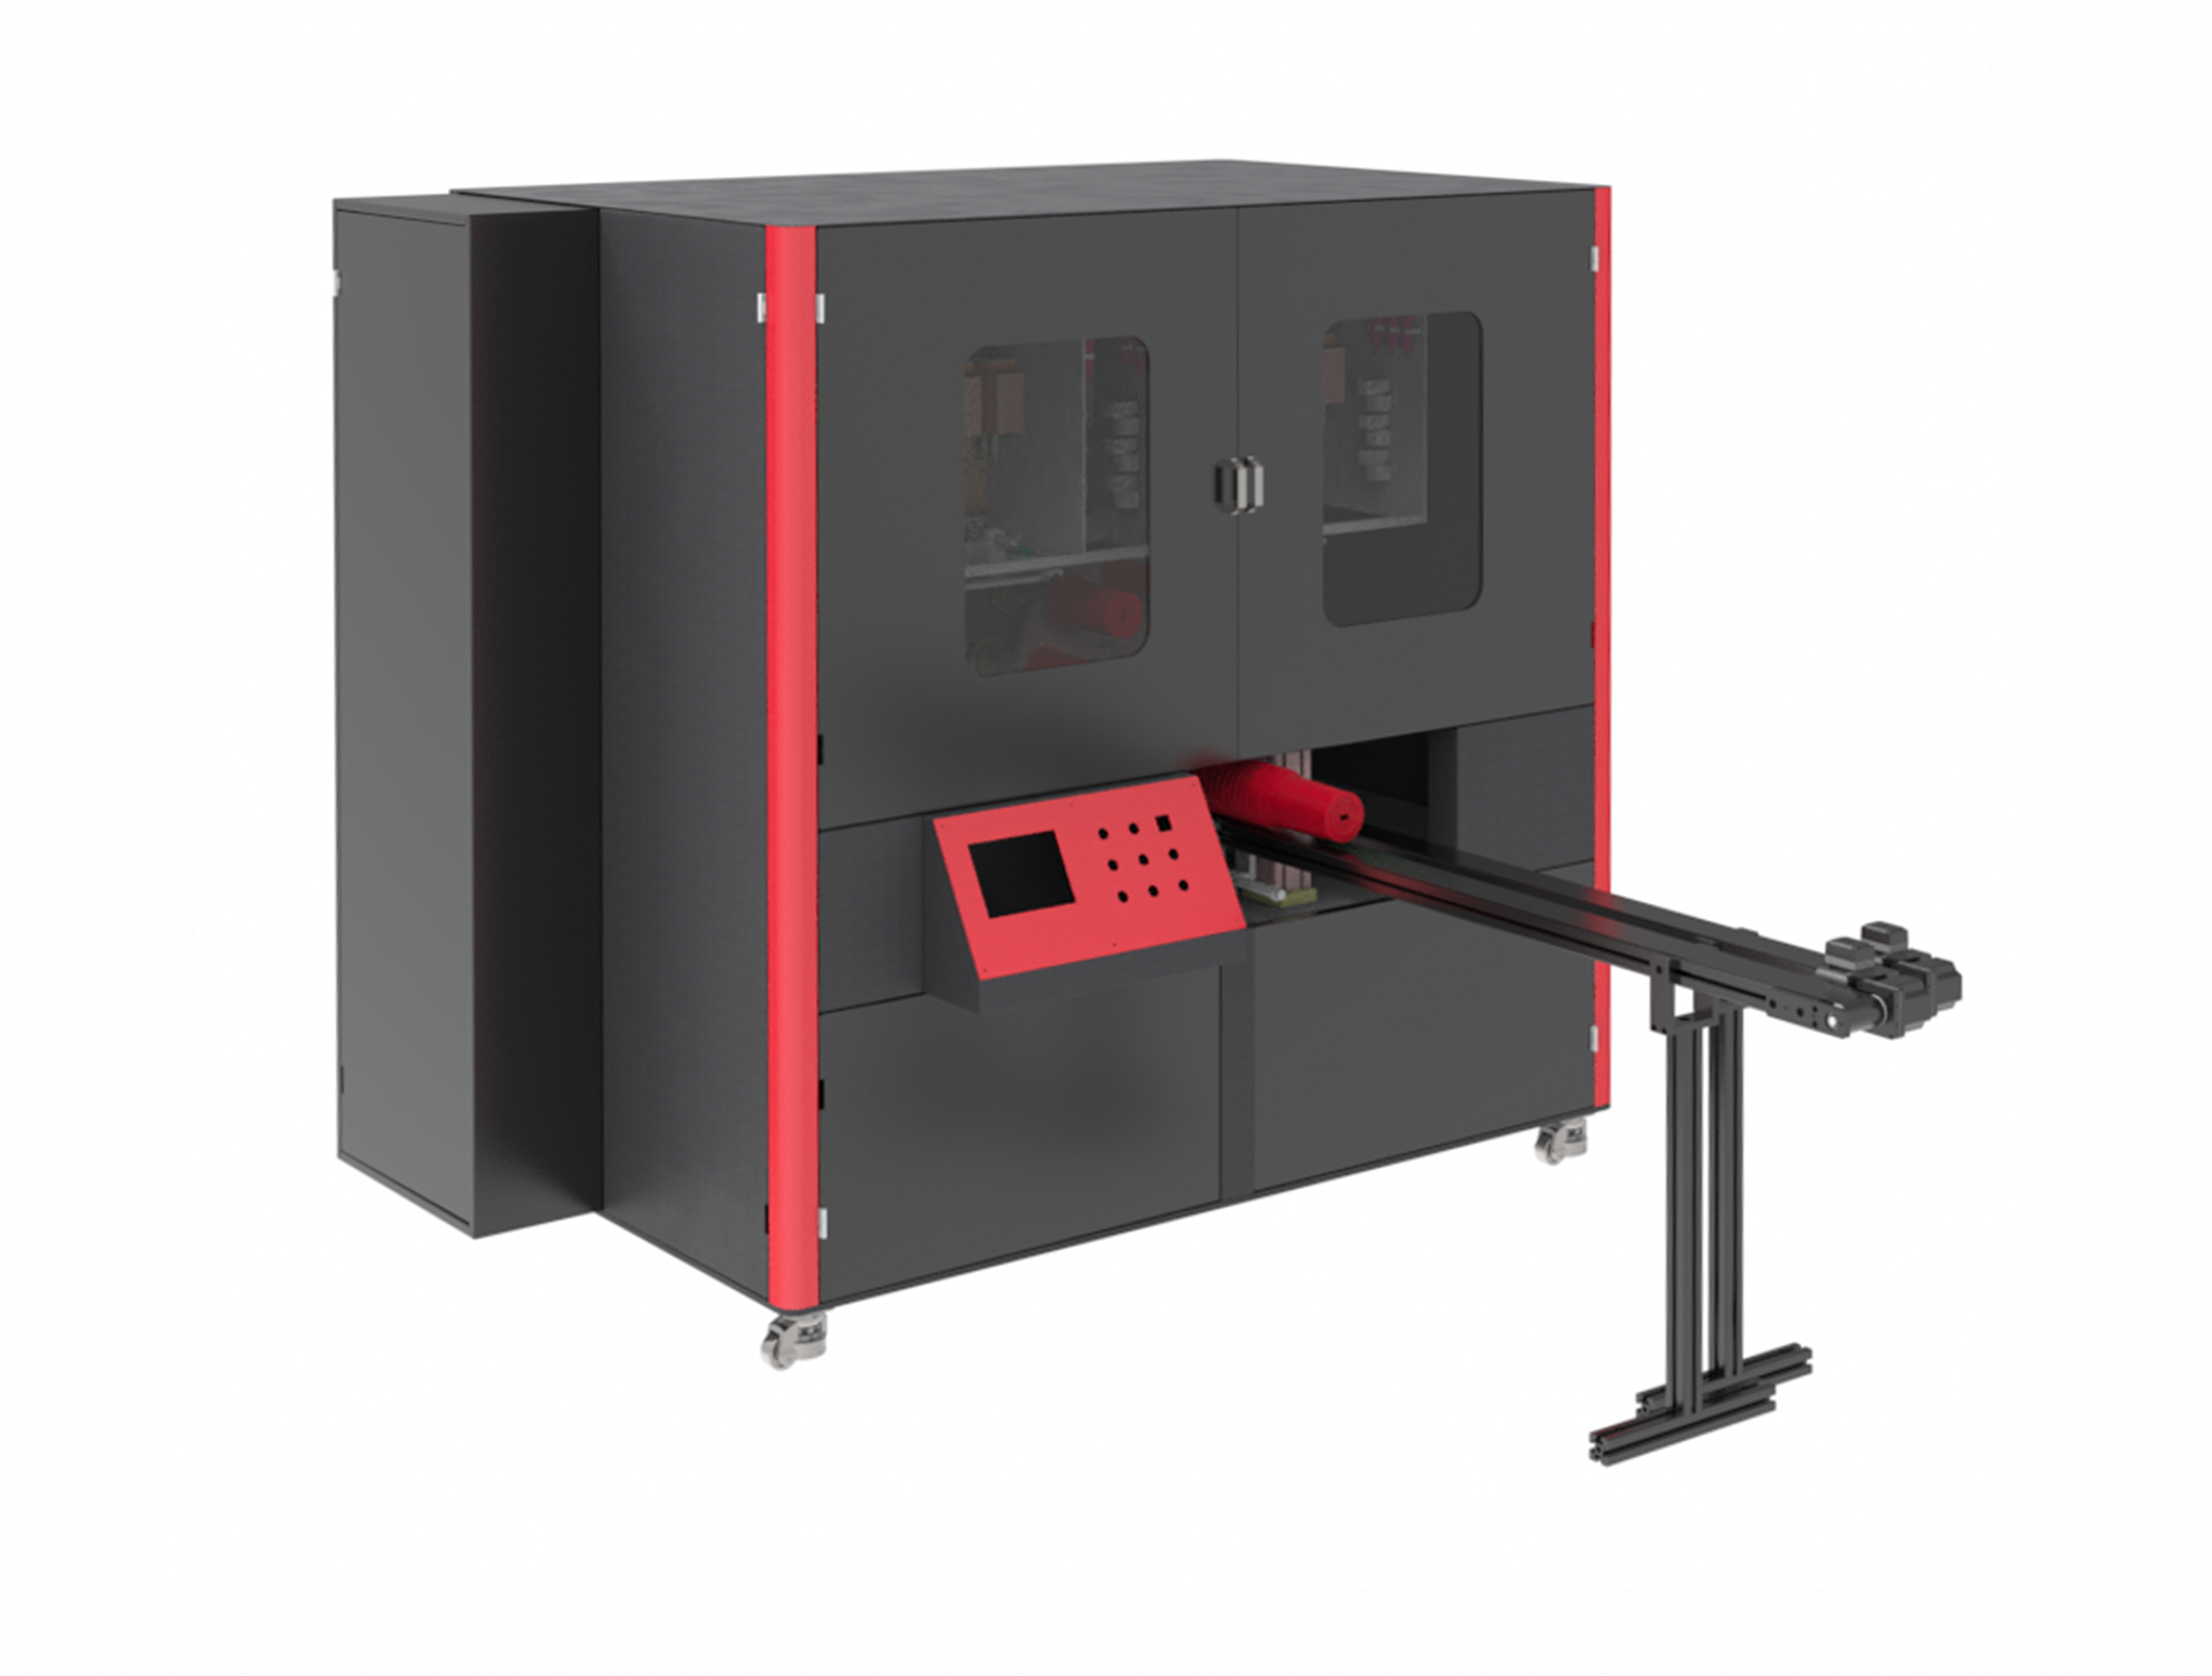
Chaque imprimante industrielle standard est livrée avec un ensemble discret d’hypothèses intégrées à sa conception. Type de tête d’impression, longueur d’onde de polymérisation, hauteur du convoyeur, protocole de communication : tout cela a été choisi en fonction de ce dont la plus grande part du marché pourrait avoir besoin. Sur une ligne qui traite un seul type de substrat, à une vitesse donnée et avec une chimie d’encre précise, ces hypothèses peuvent s’avérer suffisamment proches de la réalité. Sur une ligne conçue pour résoudre un problème de production spécifique, elles le sont rarement, et cet écart se paie à chaque poste sous forme de petits freins tenaces.
Le coût caché d’une imprimante qui « presque » convient
Une lampe de polymérisation montée à vingt millimètres trop loin de la zone d’impression. Une table d’alimentation présentant des points de friction qui rayent l’aluminium revêtu. Un système d’encre réglé pour une plage de viscosité légèrement en dehors de celle déjà qualifiée par la ligne de revêtement. Aucun de ces problèmes n’arrête la production. C’est précisément là que réside le problème. Les opérateurs apprennent à contourner ces défauts : ils réduisent la vitesse de la ligne, ajoutent une étape d’inspection manuelle, acceptent un taux de défauts tolérable uniquement parce que la machine n’a jamais été conçue pour cette tâche précise. Ce compromis devient invisible sur un formulaire de demande d’investissement, mais il s’accumule sur chaque mètre carré produit par la ligne.
La personnalisation commence au niveau du substrat et s’étend vers l’extérieur. La manipulation des pièces, la distance entre la tête d’impression et le substrat, la configuration de polymérisation ainsi que la commande du mouvement sont définies en fonction du matériau utilisé et du rythme réel de production de la ligne, et non pas selon un cycle de service générique indiqué sur une fiche technique. L’effort d’ingénierie se déplace en amont, vers la phase de conception, plutôt que de se répercuter quotidiennement sous forme de réglages manuels et de déchets.
Pourquoi l’intégration du substrat et de la ligne détermine le débit réel
Une imprimante personnalisée pour une ligne de production unique repose moins sur l’ajout de fonctionnalités que sur l’élimination des incompatibilités. Une usine de tubes médicaux en Irlande a consacré sept mois à tenter d’adapter une imprimante à plateau fixe standard afin d’imprimer des sections de cathéters en silicone, avant de faire fabriquer une machine spécifiquement conçue autour d’un système de transport par mandrin à vide et d’une surface de contact souple. Cette ligne personnalisée produisait déjà trois jours après son installation. Ce n’est pas une histoire sur une meilleure tête d’impression. C’est une histoire sur un système de transport qui comprenait parfaitement les propriétés du matériau.
L’intégration raconte la même histoire, mais en termes électriques. La plupart des usines ne font pas fonctionner une imprimante de façon isolée. Les remplisseuses en amont, les conditionneuses en aval et les automates de ligne doivent tous échanger des signaux d’acquittement et des états de défaut, sans recourir à un assemblage hétéroclite de convertisseurs de signaux. Une machine standard est souvent livrée avec un bloc d’entrées/sorties générique et une liste fixe de protocoles. Lorsque l’automate de ligne de l’usine parle EtherCAT, mais que l’imprimante ne propose que des entrées/sorties discrètes, l’intégration devient un rafistolage qui engendre des défauts obscurs plusieurs mois après la mise en service. Une version sur mesure adapte dès le départ l’architecture électrique à la pile d’automatisation de l’usine, de sorte que l’imprimante se comporte comme une station native sur la ligne, et non comme un dispositif étranger nécessitant une traduction.
| Facteur d'Intégration | Imprimante standard prête à l’emploi | Imprimante personnalisée |
|---|---|---|
| Adaptation du protocole | Limitée aux options intégrées, souvent uniquement des E/S discrètes | Conforme à la norme usine (EtherCAT, Profinet, EtherNet/IP) |
| Heures d'ingénierie d'intégration | 40 à 120 heures en général | 10 à 20 heures en général |
| Matériel de conversion de signaux | Des passerelles externes sont souvent requises | Aucun, protocole natif |
| Réglage au démarrage après intégration | 2–5 jours | Moins de 1 jour |
Les chiffres figurant dans ce tableau proviennent de lignes d’emballage et de transformation de complexité moyenne, et ils expliquent pourquoi le prix d’achat constitue un mauvais indicateur de l’investissement réel. Les heures d’ingénierie et les réglages initiaux ne figurent pas comme postes distincts dans un devis, mais ils apparaissent dans le calendrier du projet et durant le premier mois de production.
Le coût total de possession dépend de la disponibilité des équipements et de la consommation de pièces.
Les arrêts de production sont le point où les calculs deviennent gênants. Selon l’étude de Senseye sur le vrai coût des arrêts de production, une heure perdue de production s’élève à environ 39 000 USD dans le secteur des biens de consommation à rotation rapide, et à plus de 2 millions de USD dans la fabrication automobile. Une imprimante nécessitant deux heures supplémentaires de dépannage lors de sa mise en service, ou contrainte de ralentir sa vitesse pour assurer le séchage d’une sous-couche blanche épaisse, ne se contente pas de présenter des performances inférieures sur le papier : elle entame répétitivement ce montant.
Le verrouillage des consommables fonctionne de la même manière. Les imprimantes standard sont souvent livrées avec une liste restreinte de matériaux approuvés, ce qui crée une dépendance à un unique fournisseur pour les encres, les produits de nettoyage et les pièces de rechange. Une spécification personnalisée peut inclure un programme de qualification des encres qui certifie un deuxième fournisseur dès la phase de fabrication. Dans une opération d’emballage sous contrat, cette mesure a permis de réduire les dépenses annuelles liées aux encres d’environ 22 % avant même l’expédition de la machine — une option que la liste standard de matériaux approuvés n’autorisait pas.
Le calcul du coût total de possession doit également intégrer la main-d’œuvre associée à l’imprimante. Le prétraitement, le prélèvement, l’inspection en ligne et le tri représentent souvent une part plus importante du coût global du système que le moteur d’impression lui-même ; ainsi, une machine qui s’intègre parfaitement à ces postes protège le retour sur investissement de l’ensemble de la cellule, et non seulement de l’étape d’impression.
Une véritable ligne de production où deux processus sont devenus un seul
Le besoin de personnalisation devient plus évident lorsqu’une ligne transporte deux procédés incompatibles. Un fabricant chinois central de caisses ondulées en PP imprimait de grandes images produits par sérigraphie et des codes variables de traçabilité à l’aide d’une unité CIJ distincte. Deux réglages, deux étapes d’ajustement de registre et un taux de défauts voisin de 15 %. La demande quotidienne était de 100 panneaux ; l’ancienne ligne pouvait en livrer 60 par jour, dans les meilleures conditions.
La solution personnalisée n’était pas une imprimante autonome plus rapide. Il s’agissait d’une ligne d’impression jet d’encre UV grand format dotée d’une unité d’impression de 1,8 mètre, capable de couvrir un panneau de 1,2 × 4 mètres en un seul passage, imprimant simultanément l’image et le code variable, avec un ajustement de registre par caméra CCD garantissant leur parfaite superposition. Le panneau entier traversait la ligne en moins de deux minutes, en parfaite synchronisation avec le rythme du convoyeur existant. Les rebuts ont diminué, et la ligne a enfin pu respecter les délais de livraison requis en période de pointe.
Ce scénario n’est pas inhabituel dans les domaines de l’emballage et du marquage industriel, où l’étape d’impression est en réalité une étape de gestion des données. Une fois que l’imprimante est sélectionnée en fonction du tableau de bord, du convoyeur et des exigences de traçabilité, le compromis entre deux processus disparaît. La justification de l’investissement repose sur la suppression de la manipulation manuelle, l’élimination des erreurs d’alignement et la récupération de capacité, et non sur une simple affirmation relative à la qualité d’impression figurant dans une brochure.
Lorsque la personnalisation n’est pas la bonne option
La personnalisation n’est pas universellement supérieure, et la considérer comme une option par défaut constitue un bon moyen de dépenser excessivement. Elle coûte davantage initialement, nécessite plus de temps pour la livraison et exige que l’acheteur maîtrise suffisamment le processus afin de définir avec précision ses besoins. Un atelier qui achète sa première imprimante numérique et qui expérimente encore différents supports pourrait mieux tirer parti d’une machine standard offrant une référence fiable, des pièces de rechange courantes et une équipe d’assistance ayant déjà rencontré des centaines de fois cette configuration exacte.
La décision dépend de savoir si l’écart entre la machine et l’application sera compensé, sur la durée de vie de l’actif, en heures d’ingénierie, en déchets et en perte de débit. Lorsque le substrat est connu, le volume est stable et le coût lié à la gestion d’un désaccord est quantifiable, la prime associée à une construction sur mesure constitue généralement la solution la moins coûteuse. Lorsque ces conditions ne sont pas réunies, une machine standard représente le choix le plus honnête.
Pour les environnements de production situés entre ces deux extrêmes, une approche « configure-to-order » permet de combler l’écart. NOVA Inkjet Technology construit des plateformes industrielles personnalisées d’impression jet d’encre autour d’architectures rotatives, à passage unique et à balayage, avec des processus de fabrication et de contrôle qualité adaptés à chaque configuration, plutôt que d’imposer à toutes les lignes un même châssis. Cette valeur se manifeste dès la phase d’ingénierie, où les choix relatifs au moteur d’impression, au durcissement et au transport sont alignés sur la ligne avant même la découpe de l’acier, ainsi que dans la rigueur de la chaîne d’approvisionnement, qui empêche une construction sur mesure de se transformer en projet scientifique ponctuel.
Table des matières
- Le coût caché d’une imprimante qui « presque » convient
- Pourquoi l’intégration du substrat et de la ligne détermine le débit réel
- Le coût total de possession dépend de la disponibilité des équipements et de la consommation de pièces.
- Une véritable ligne de production où deux processus sont devenus un seul
- Lorsque la personnalisation n’est pas la bonne option