
 EN
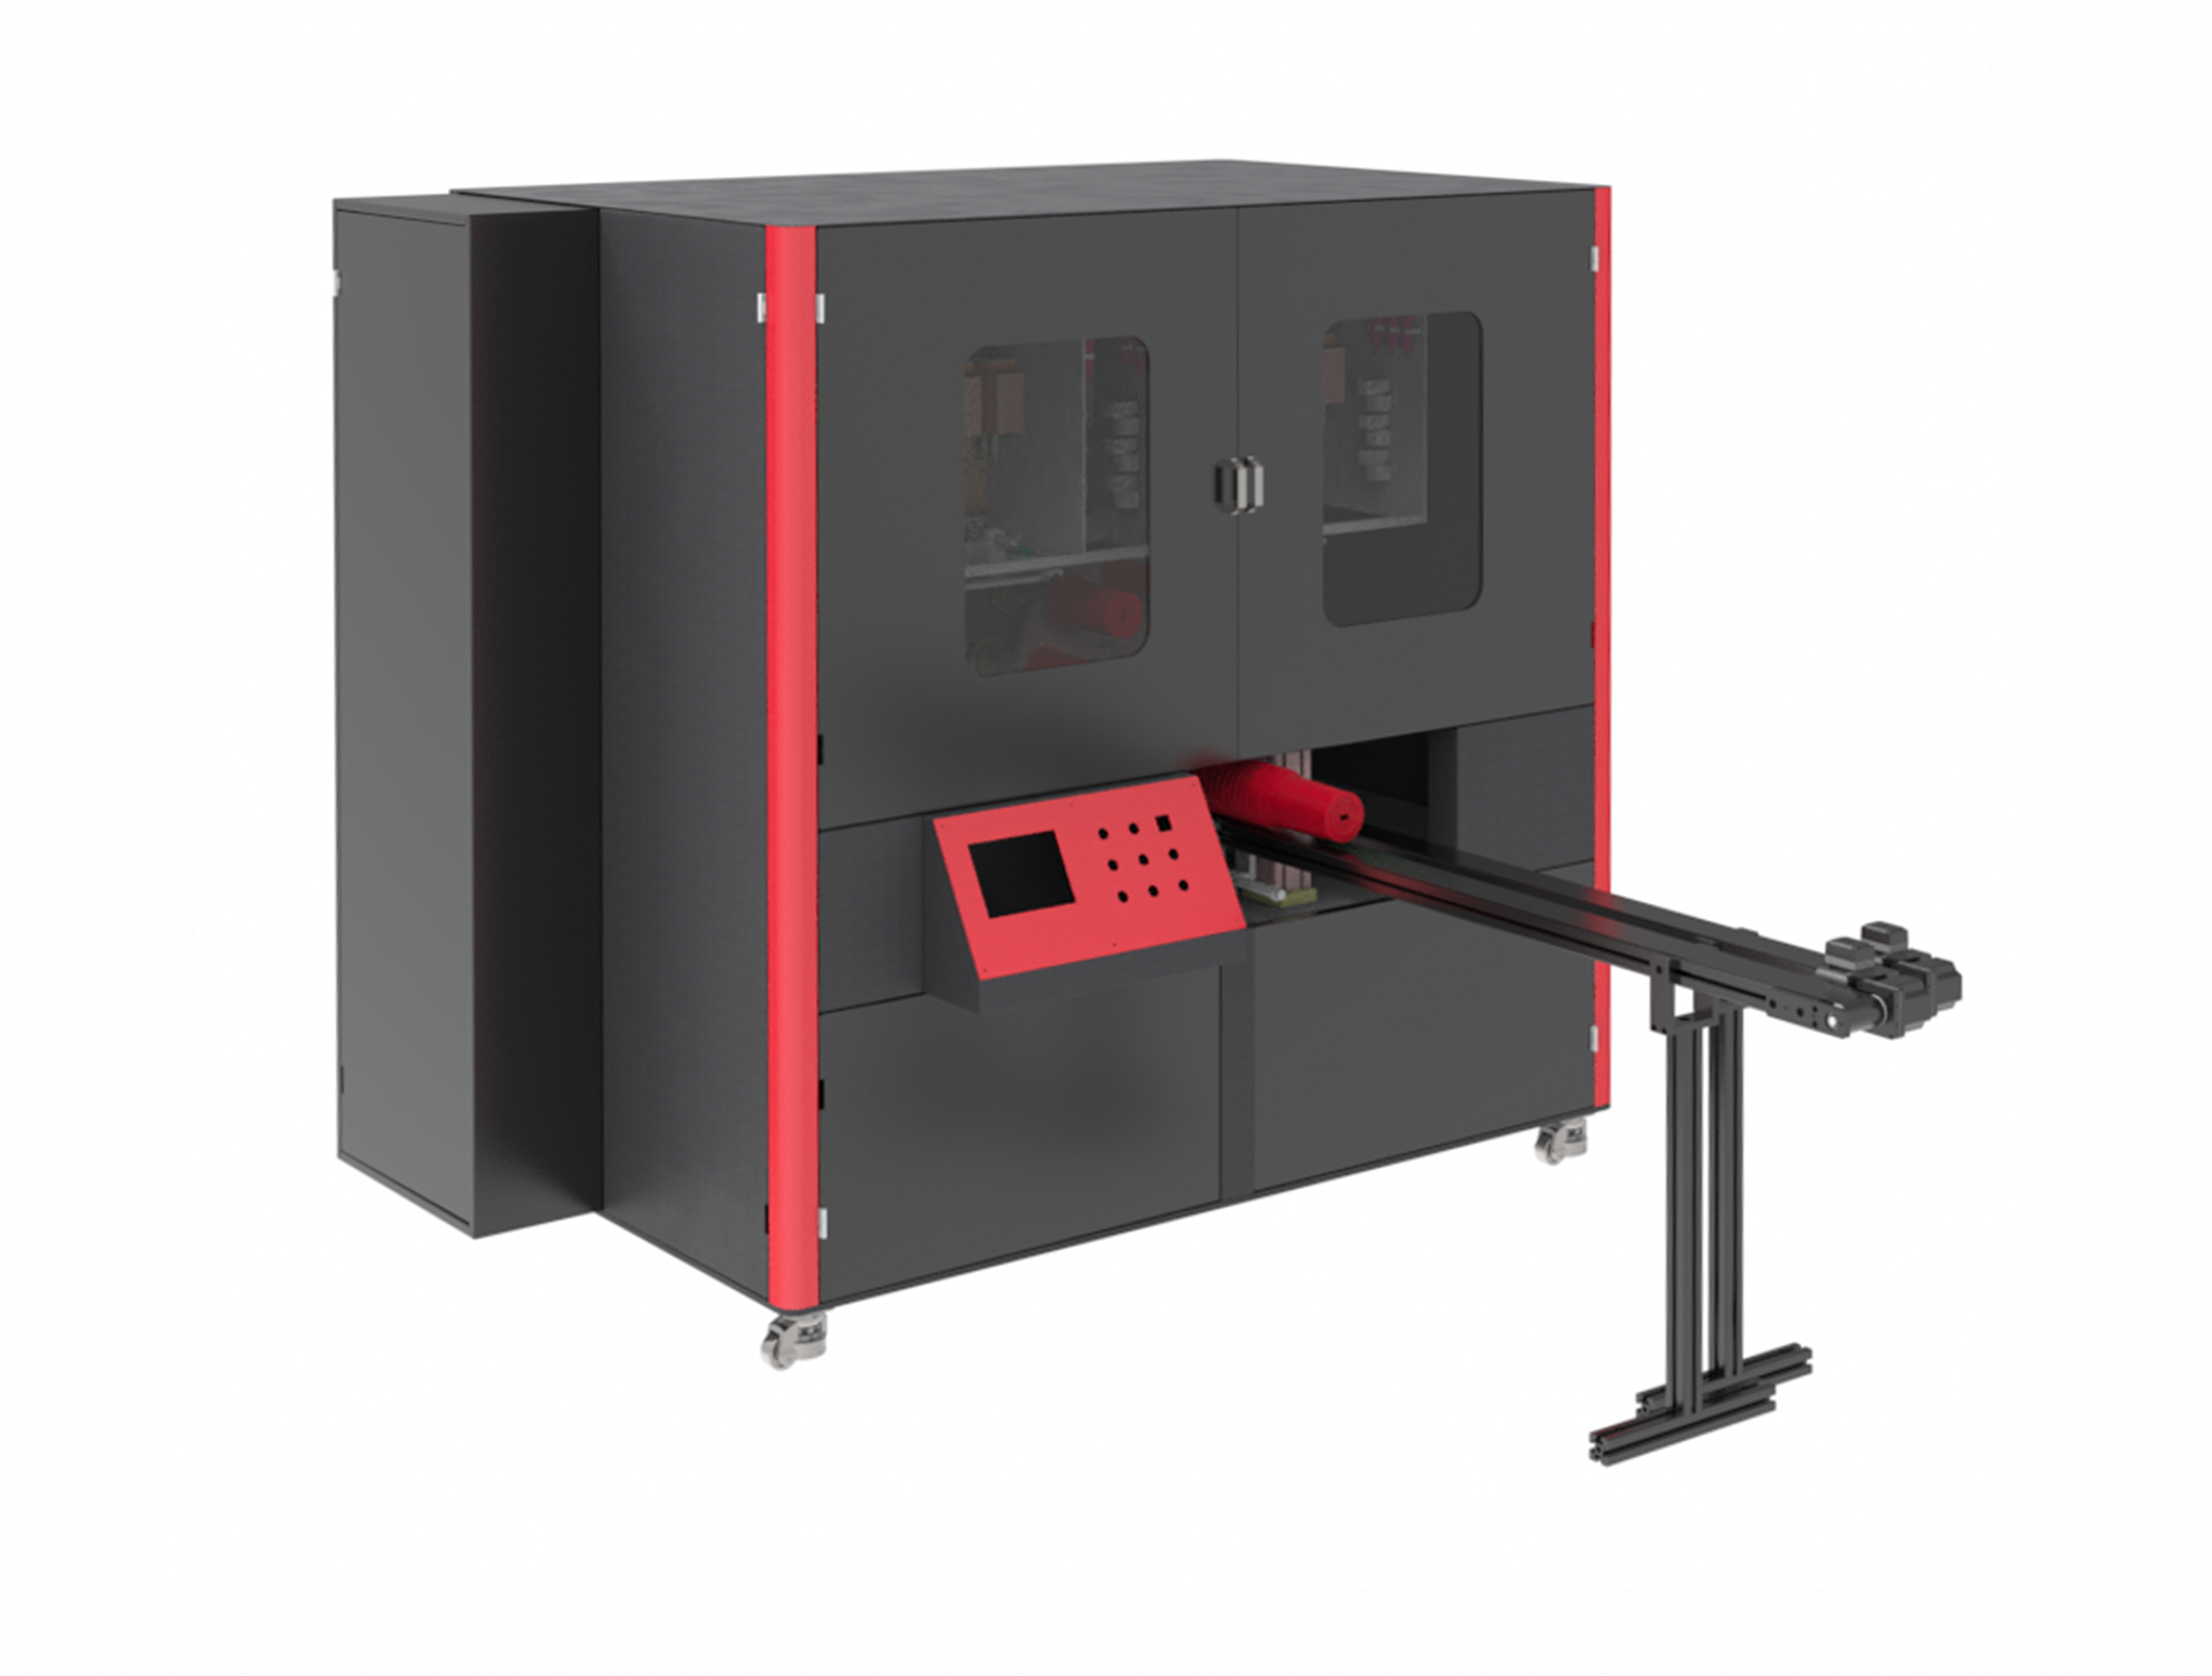
Κάθε τυποποιημένος βιομηχανικός εκτυπωτής παραδίδεται με ένα ήσυχο σύνολο υποθέσεων ενσωματωμένων στο σχεδιασμό του. Ο τύπος της κεφαλής εκτύπωσης, το μήκος κύματος στερέωσης, το ύψος της ταινίας μεταφοράς, το πρωτόκολλο επικοινωνίας: όλα αυτά επιλέχθηκαν με βάση αυτό που θα μπορούσε να χρειαστεί η ευρύτερη δυνατή πλευρά της αγοράς. Σε μία γραμμή που λειτουργεί με ένα υπόστρωμα, σε μία ταχύτητα και με μία χημεία μελανιού, αυτές οι υποθέσεις μπορεί να είναι αρκετά κοντά στο στόχο. Σε μία γραμμή που κατασκευάστηκε για να επιλύσει ένα συγκεκριμένο πρόβλημα παραγωγής, σπάνια συμβαίνει αυτό, και η διαφορά καλύπτεται κάθε βάρδια με μικρούς, επίμονους τρόπους.
Το κρυφό κόστος ενός εκτυπωτή που σχεδόν ταιριάζει
Μια λάμπα ξήρανσης τοποθετημένη είκοσι χιλιοστά πιο μακριά από τη ζώνη εκτύπωσης. Ένα τραπέζι τροφοδοσίας με σημεία τριβής που γρατζουνίζουν επιστρωμένο αλουμίνιο. Ένα σύστημα μελανιού ρυθμισμένο για μια περιοχή ιξώδους που βρίσκεται ακριβώς εκτός της περιοχής που έχει ήδη εγκριθεί από τη γραμμή επίστρωσης. Κανένα από αυτά τα προβλήματα δεν σταματά την παραγωγή. Αυτό ακριβώς είναι το πρόβλημα. Οι χειριστές μαθαίνουν να τα παρακάμπτουν, μειώνοντας την ταχύτητα της γραμμής, προσθέτοντας ένα επιπλέον βήμα χειροκίνητης επιθεώρησης, αποδέχοντας ένα ποσοστό ελαττωμάτων που είναι ανεκτό μόνο επειδή η μηχανή δεν κατασκευάστηκε ποτέ γι’ αυτήν ακριβώς την εργασία. Η συμβιβαστική λύση γίνεται αόρατη σε ένα έγγραφο αιτήματος κεφαλαίων, αλλά συσσωρεύεται σε κάθε τετραγωνικό μέτρο που προέρχεται από τη γραμμή.
Η προσαρμογή ξεκινά από το υπόστρωμα και εκτείνεται προς τα έξω. Η χειριστικότητα των εξαρτημάτων, η απόσταση της κεφαλής εκτύπωσης, η διαμόρφωση της εξαναγκασμένης στερέωσης και ο έλεγχος της κίνησης καθορίζονται με βάση το υλικό και το ρυθμό παραγωγής που εφαρμόζει πραγματικά η γραμμή, όχι με βάση ένα γενικό κύκλο λειτουργίας που αναγράφεται σε φύλλο προδιαγραφών. Η μηχανική προσπάθεια μετατοπίζεται προς τα ανώτερα στάδια, στη φάση σχεδιασμού, αντί να διαρρέει στις καθημερινές λειτουργίες ως εργασία προσαρμογής και απόβλητα.
Γιατί η ενσωμάτωση του υποστρώματος και της γραμμής καθορίζει την πραγματική απόδοση
Ένα προσαρμοσμένο εκτυπωτικό μηχάνημα για μια μοναδική γραμμή παραγωγής έχει λιγότερο να κάνει με την προσθήκη λειτουργιών και περισσότερο με την εξάλειψη ασυμφωνιών. Μια εργαστηριακή δραστηριότητα παραγωγής ιατρικών σωληνώσεων στην Ιρλανδία απέσπασε επτά μήνες προσπαθώντας να προσαρμόσει ένα τυπικό επίπεδο εκτυπωτικό μηχάνημα για την εκτύπωση τμημάτων σιλικόνης καθετήρων, προτού εγκαταστήσει μηχάνημα που είχε σχεδιαστεί γύρω από μεταφορικό άξονα με κενό και επιφάνεια επαφής χαμηλής σκληρότητας. Η προσαρμοσμένη γραμμή άρχισε να παράγει εντός τριών ημερών από την εγκατάστασή της. Αυτό δεν είναι μια ιστορία για μια καλύτερη κεφαλή εκτύπωσης. Είναι μια ιστορία για ένα σύστημα μεταφοράς που κατανοούσε το υλικό.
Η ενσωμάτωση διηγείται την ίδια ιστορία με ηλεκτρικούς όρους. Οι περισσότερες βιομηχανικές εγκαταστάσεις δεν λειτουργούν μια εκτυπωτική μηχανή απομονωμένα. Οι προηγούμενες γεμιστικές μηχανές, οι επόμενες μηχανές συσκευασίας σε κουτιά και οι ελεγκτές γραμμής χρειάζονται όλοι να ανταλλάσσουν σήματα επιβεβαίωσης και καταστάσεις βλαβών χωρίς τη χρήση πρόσθετων μετατροπέων σημάτων. Μια τυποποιημένη μηχανή συνήθως παραδίδεται με ένα γενικό μπλοκ εισόδου/εξόδου (I/O) και μια προκαθορισμένη λίστα πρωτοκόλλων. Όταν ο ελεγκτής γραμμής της εγκατάστασης υποστηρίζει EtherCAT, ενώ η εκτυπωτική μηχανή προσφέρει μόνο διακριτές εισόδους/εξόδους (discrete I/O), η ενσωμάτωση μετατρέπεται σε ένα ενδεχομένως ασταθές σύνολο λύσεων, το οποίο δημιουργεί ασαφείς συνθήκες βλάβης μήνες μετά την παράδοση και την εκκίνηση της λειτουργίας. Μια προσαρμοσμένη κατασκευή εξασφαλίζει από την αρχή την αντιστοιχία της ηλεκτρικής αρχιτεκτονικής της μηχανής με το σύνολο αυτοματισμού της εγκατάστασης, ώστε η εκτυπωτική μηχανή να λειτουργεί ως εγγενής σταθμός της γραμμής, αντί για ξένη συσκευή που απαιτεί μετάφραση.
| Παράγοντας Ενσωμάτωσης | Τυποποιημένος Εκτυπωτής Έτοιμος για Χρήση | Προσαρμοσμένος Εκτυπωτής |
|---|---|---|
| Ταίριασμα Πρωτοκόλλων | Περιορίζεται στις ενσωματωμένες επιλογές, συνήθως μόνο διακριτές είσοδοι/έξοδοι | Σύμφωνα με το πρότυπο του εργοστασίου (EtherCAT, Profinet, EtherNet/IP) |
| Ώρες μηχανικής ολοκλήρωσης | τυπικά 40–120 ώρες | τυπικά 10–20 ώρες |
| Υλικό μετατροπής σημάτων | Απαιτούνται συχνά εξωτερικές πύλες | Κανένα, νατιβ πρωτόκολλο |
| Ρύθμιση εκκίνησης μετά την ενσωμάτωση | 2–5 ημέρες | Λιγότερο από 1 ημέρα |
Οι αριθμοί σε αυτόν τον πίνακα προέρχονται από γραμμές συσκευασίας και μετατροπής μεσαίου βαθμού πολυπλοκότητας και εξηγούν γιατί η τιμή αγοράς αποτελεί κακό δείκτη της πραγματικής επένδυσης. Οι ώρες μηχανικής και η ρύθμιση κατά την έναρξη λειτουργίας δεν εμφανίζονται ως ξεχωριστά στοιχεία σε μια προσφορά, αλλά εμφανίζονται στο χρονοδιάγραμμα του έργου και κατά τον πρώτο μήνα παραγωγής.
Το συνολικό κόστος κατοχής εξαρτάται από τη διαθεσιμότητα (uptime) και τα καταναλώσιμα υλικά
Η αδυναμία λειτουργίας (downtime) είναι το σημείο όπου οι αριθμητικοί υπολογισμοί γίνονται δύσκολοι. Η έρευνα της Senseye για το Πραγματικό Κόστος της Αδυναμίας Λειτουργίας (True Cost of Downtime) εκτιμά ότι μία μόνη χαμένη ώρα παραγωγής ανέρχεται σε περίπου 39.000 USD στον τομέα των αγαθών κατανάλωσης με γρήγορη κυκλοφορία (fast-moving consumer goods) και σε περισσότερο από 2 εκατομμύρια USD στην αυτοκινητοβιομηχανία. Ένας εκτυπωτής που απαιτεί δύο επιπλέον ώρες επίλυσης προβλημάτων ενσωμάτωσης κατά την έναρξη λειτουργίας, ή που αναγκάζει μείωση της ταχύτητας για να επιτύχει σωστή ξήρανση παχιάς λευκής υποβάσεως, δεν αποδίδει απλώς χειρότερα σε θεωρητικούς υπολογισμούς. Αντιθέτως, μειώνει επανειλημμένα αυτό το ποσό.
Η εξάρτηση από καταναλωτικά υλικά λειτουργεί με τον ίδιο τρόπο. Οι συνηθισμένοι εκτυπωτές συχνά παραδίδονται με μια στενή, επίσημα εγκεκριμένη λίστα υλικών, η οποία δημιουργεί εξάρτηση από έναν μόνο προμηθευτή για μελάνια, καθαριστικά και ανταλλακτικά. Μια προσαρμοσμένη προδιαγραφή μπορεί να περιλαμβάνει ένα πρόγραμμα πιστοποίησης μελανιών που εγκρίνει έναν δεύτερο προμηθευτή κατά τη φάση κατασκευής. Σε μία εργασία συσκευασίας με σύμβαση, αυτό το βήμα μείωσε τις ετήσιες δαπάνες για μελάνια κατά περίπου 22 τοις εκατό πριν ακόμη η μηχανή αποσταλεί, μια δυνατότητα που δεν προσέφερε η συνηθισμένη εγκεκριμένη λίστα.
Ο υπολογισμός του συνολικού κόστους κατοχής πρέπει επίσης να περιλαμβάνει το εργατικό δυναμικό που συνδέεται με τον εκτυπωτή. Η προεπεξεργασία, η επιλογή, η ενδογραμμική επιθεώρηση και η ταξινόμηση συχνά αντιπροσωπεύουν μεγαλύτερο μερίδιο του συνολικού κόστους του συστήματος από τον ίδιο τον εκτυπωτικό κινητήρα, και μια μηχανή που ενσωματώνεται ομαλά με αυτούς τους σταθμούς προστατεύει την απόδοση επένδυσης (ROI) ολόκληρου του κελιού, όχι μόνο του εκτυπωτικού βήματος.
Μια πραγματική γραμμή παραγωγής όπου δύο διαδικασίες συγχωνεύτηκαν σε μία
Η ανάγκη εξατομίκευσης γίνεται πιο ξεκάθαρη όταν μία γραμμή διαχειρίζεται δύο ασύμβατες διαδικασίες. Ένας κατασκευαστής διπλωμένων κουτιών PP στην κεντρική Κίνα εκτυπωνόταν μεγάλες εικόνες προϊόντων με σειρά και μεταβλητούς κωδικούς εξακρίβωσης με ξεχωριστή μονάδα CIJ. Δύο ρυθμίσεις, δύο βήματα ευθυγράμμισης και ποσοστό ελαττωμάτων κοντά στο 15 τοις εκατό. Η καθημερινή ζήτηση ήταν 100 κουτιά· η παλιά γραμμή μπορούσε να παραδώσει 60 σε μια καλή μέρα.
Η εξατομικευμένη λύση δεν ήταν ένας ταχύτερος αυτόνομος εκτυπωτής. Ήταν μία ευρείας μορφής UV inkjet γραμμή με μονάδα εκτύπωσης 1,8 μέτρων που κάλυπτε ένα κουτί διαστάσεων 1,2 επί 4 μέτρα σε μία μόνο διέλευση, εκτυπώνοντας την εικόνα και τον μεταβλητό κωδικό μαζί, με ευθυγράμμιση μέσω CCD για διατήρηση της σωστής συναλλοίωσης. Το κουτί ολόκληρο περνούσε σε λιγότερο από δύο λεπτά, συγχρονισμένο με τον υφιστάμενο ρυθμό της ταινίας μεταφοράς. Τα απορρίμματα μειώθηκαν και η γραμμή μπόρεσε τελικά να ικανοποιήσει τα παραθυρά παράδοσης κατά την αιχμή της εποχής.
Αυτό το σενάριο δεν είναι ασυνήθιστο στη συσκευασία και τη βιομηχανική σήμανση, όπου το βήμα της εκτύπωσης είναι πραγματικά ένα βήμα επεξεργασίας δεδομένων. Μόλις ο εκτυπωτής επιλεγεί με βάση την πλακέτα, την ταινία μεταφοράς και την απαίτηση εξακολούθησης της πορείας, η συμβιβαστική προσέγγιση με δύο διαδικασίες εξαφανίζεται. Η επενδυτική αιτιολόγηση στηρίζεται στην εξάλειψη της χειροκίνητης χειριστικής εργασίας, στην εξάλειψη των σφαλμάτων ευθυγράμμισης και στην ανάκτηση χωρητικότητας, όχι σε μια δήλωση για την ποιότητα εκτύπωσης που περιέχεται σε ένα φυλλάδιο.
Όπου η προσαρμογή δεν είναι η κατάλληλη επιλογή
Η προσαρμογή δεν είναι πάντα καλύτερη και η αντιμετώπισή της ως προεπιλογή είναι ένας καλός τρόπος να ξοδέψει κανείς περισσότερα από το αναγκαίο. Έχει υψηλότερο αρχικό κόστος, απαιτεί περισσότερο χρόνο για την παράδοση και απαιτεί από τον αγοραστή να γνωρίζει επαρκώς τη διαδικασία, ώστε να καθορίσει με ακρίβεια τις απαιτήσεις. Ένα εργαστήριο που αγοράζει για πρώτη φορά ψηφιακό εκτυπωτή και εξακολουθεί να πειραματίζεται με υποστρώματα ενδέχεται να εξυπηρετείται καλύτερα από ένα τυποποιημένο μηχάνημα που προσφέρει μια γνωστή βάση λειτουργίας, κοινά ανταλλακτικά και μια ομάδα υποστήριξης που έχει συναντήσει ακριβώς την ίδια διαμόρφωση εκατοντάδες φορές.
Η απόφαση εξαρτάται από το κατά πόσο η διαφορά μεταξύ της μηχανής και της εφαρμογής θα καλυφθεί κατά τη διάρκεια ζωής του ενεργητικού μέσω ωρών μηχανικού, αποβλήτων και χαμένης παραγωγικότητας. Όταν είναι γνωστό το υπόστρωμα, ο όγκος είναι σταθερός και το κόστος αντιμετώπισης μιας αντιστοίχισης που δεν είναι ιδανική είναι μετρήσιμο, το πρόσθετο κόστος για μια προσαρμοσμένη κατασκευή είναι συνήθως η φθηνότερη λύση. Όταν αυτές οι συνθήκες απουσιάζουν, μια τυποποιημένη μηχανή είναι η ειλικρινής επιλογή.
Για παραγωγικά περιβάλλοντα που βρίσκονται στο μεταξύ, μια προσέγγιση «διαμόρφωσης κατά παραγγελία» μπορεί να συνδέσει τα ακραία. NOVA Inkjet Technology κατασκευάζει προσαρμοσμένες βιομηχανικές inkjet πλατφόρμες γύρω από περιστροφικές, single-pass και scanning αρχιτεκτονικές, με διαδικασίες κατασκευής και ελέγχου ποιότητας που προσαρμόζονται στη συγκεκριμένη διαμόρφωση, αντί να υποχρεώνουν κάθε γραμμή να τοποθετηθεί στο ίδιο πλαίσιο. Η αξία φαίνεται κατά τη φάση μηχανικού σχεδιασμού, όπου οι επιλογές για τον εκτυπωτικό κινητήρα, την επεξεργασία και τη μεταφορά εξαρτώνται από τη γραμμή πριν από την κοπή του χάλυβα, καθώς και στην πειθαρχία της αλυσίδας εφοδιασμού που εμποδίζει μια προσαρμοσμένη κατασκευή να μετατραπεί σε ένα μοναδικό επιστημονικό πρόγραμμα.
Περιεχόμενα
- Το κρυφό κόστος ενός εκτυπωτή που σχεδόν ταιριάζει
- Γιατί η ενσωμάτωση του υποστρώματος και της γραμμής καθορίζει την πραγματική απόδοση
- Το συνολικό κόστος κατοχής εξαρτάται από τη διαθεσιμότητα (uptime) και τα καταναλώσιμα υλικά
- Μια πραγματική γραμμή παραγωγής όπου δύο διαδικασίες συγχωνεύτηκαν σε μία
- Όπου η προσαρμογή δεν είναι η κατάλληλη επιλογή