
 EN
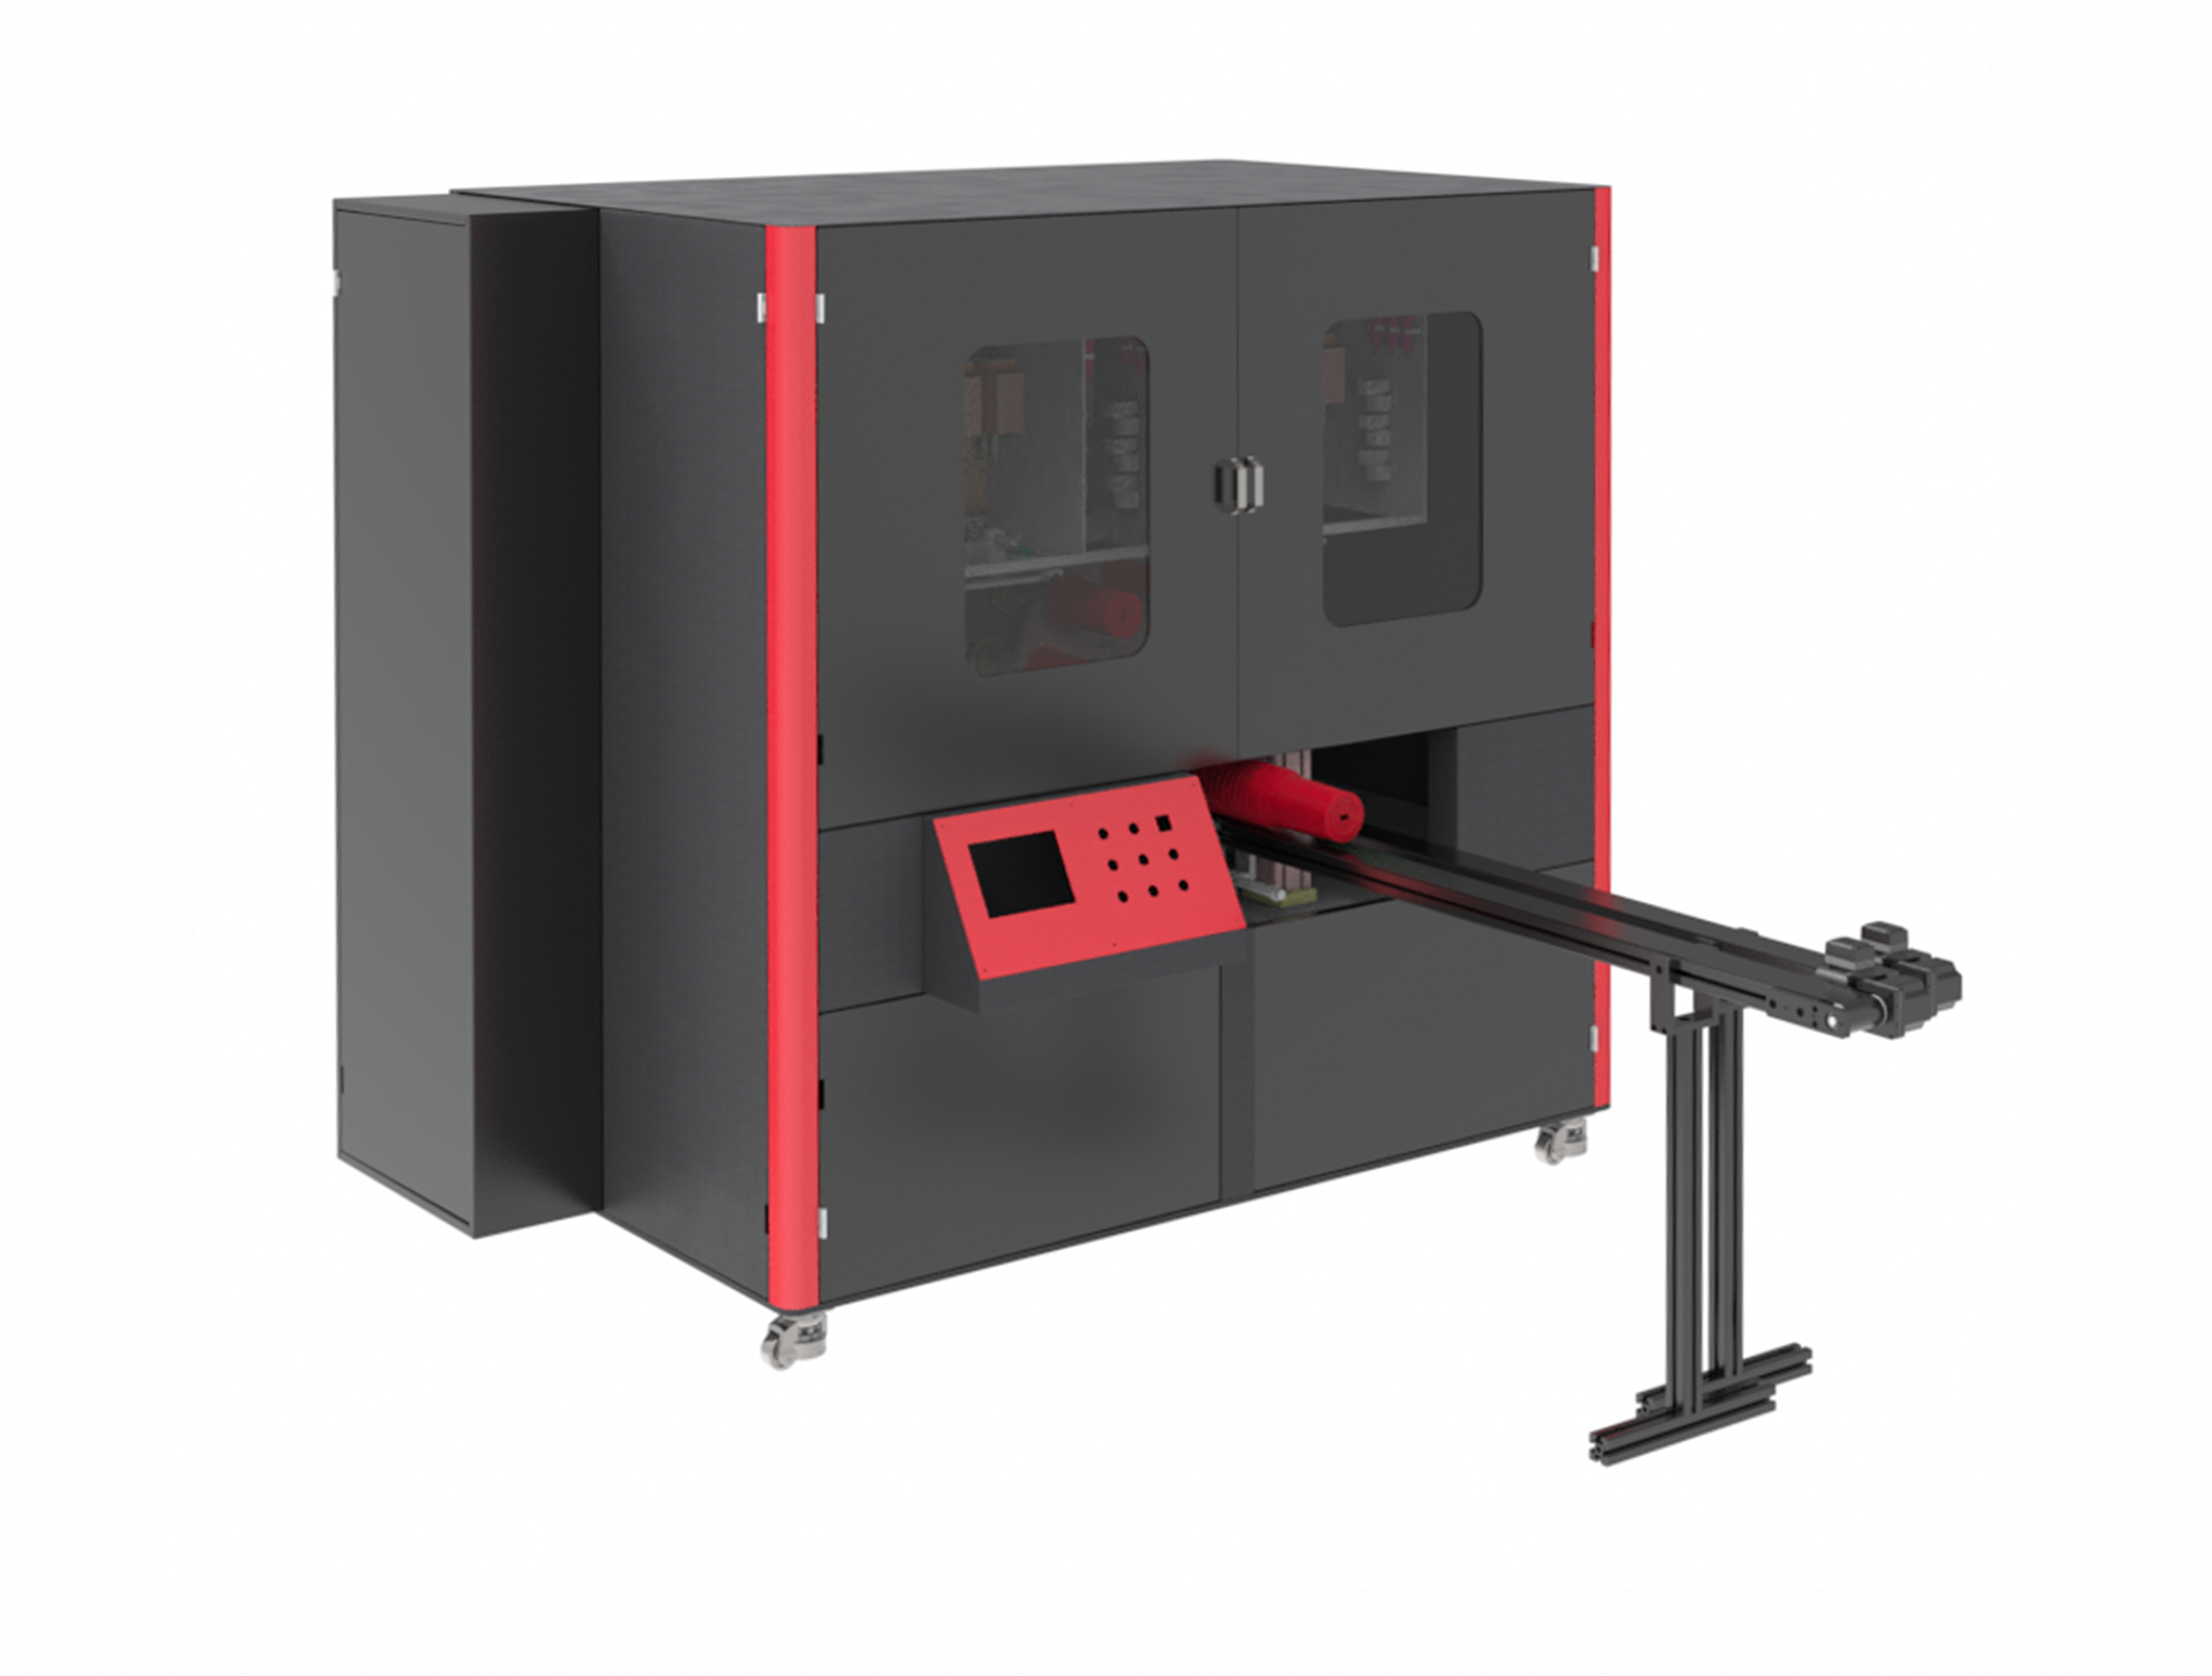
প্রতিটি স্ট্যান্ডার্ড শিল্প প্রিন্টার তার ডিজাইনে নীরব ধরনের কিছু ধারণা নিয়ে শিপ করা হয়। প্রিন্টহেডের ধরন, কিউরিং তরঙ্গদৈর্ঘ্য, কনভেয়ারের উচ্চতা, যোগাযোগ প্রোটোকল—সবকিছুই বাজারের সবচেয়ে বড় অংশটি যা প্রয়োজন হতে পারে তার উপর ভিত্তি করে নির্বাচন করা হয়। একটি লাইনে যেখানে একটি সাবস্ট্রেট, একটি গতিতে এবং একটি ইঙ্ক রসায়ন ব্যবহার করা হয়, সেখানে ওই ধারণাগুলো প্রায় সঠিক হতে পারে। কিন্তু একটি নির্দিষ্ট উৎপাদন সমস্যা সমাধানের জন্য তৈরি করা লাইনে সেগুলো প্রায়শই সঠিক হয় না, এবং সেই ফারাকটি প্রতিটি শিফটে ছোট, কিন্তু দৃঢ় উপায়ে প্রতিদিন পরিশোধ করতে হয়।
যে প্রিন্টারটি প্রায় মানানসই—তার লুকানো খরচ
একটি কিউরিং ল্যাম্প যা প্রিন্ট জোন থেকে বিশ মিলিমিটার দূরে স্থাপন করা হয়েছে। একটি ফিড টেবিল যার ঘর্ষণ বিন্দুগুলো লেপযুক্ত অ্যালুমিনিয়ামকে আঁচড়ে। একটি ইঙ্ক সিস্টেম যা এমন একটি স্নিগ্ধতা পরিসরের জন্য টিউন করা হয়েছে যা কোটিং লাইন দ্বারা ইতিমধ্যে যাচাই করা হয়নি। এই সমস্যাগুলোর কোনোটিই উৎপাদন বন্ধ করে না। ঠিক এটাই সমস্যা। অপারেটররা এদের সাথে কাজ করার উপায় শিখে নেয়, লাইন গতি কমিয়ে দেয়, একটি হাতে করা পরীক্ষা পদ্ধতি যোগ করে, এবং এমন একটি ত্রুটির হার মেনে নেয় যা শুধুমাত্র তখনই গ্রহণযোগ্য হয় যখন মেশিনটি সেই নির্দিষ্ট কাজের জন্য কখনও তৈরি করা হয়নি। এই আপোষটি ক্যাপিটাল রিকোয়েস্ট ফর্মে অদৃশ্য হয়ে যায়, কিন্তু লাইন থেকে বের হওয়া প্রতিটি বর্গমিটারে এটি ক্রমাগত বৃদ্ধি পায়।
কাস্টমাইজেশন শুরু হয় সাবস্ট্রেট থেকে বাইরের দিকে। পার্ট হ্যান্ডলিং, প্রিন্টহেড স্ট্যান্ডঅফ, কিউরিং কনফিগারেশন এবং মোশন কন্ট্রোল—সবগুলোই নির্দিষ্ট করা হয় উপাদান এবং লাইনের আসল উৎপাদন তাল অনুযায়ী, ডেটাশিটে মুদ্রিত কোনো সাধারণ ডিউটি সাইকেলের ভিত্তিতে নয়। প্রকৌশল প্রচেষ্টা স্থানান্তরিত হয় আগের দিকে, ডিজাইন পর্বের মধ্যে, যাতে প্রতিদিনের অপারেশনে সামঞ্জস্য করার শ্রম এবং বর্জ্য হিসেবে এটি ফুটে না ওঠে।
কেন সাবস্ট্রেট এবং লাইন ইন্টিগ্রেশন প্রকৃত থ্রুপুট নির্ধারণ করে
একটি অনন্য উৎপাদন লাইনের জন্য কাস্টমাইজড প্রিন্টার বেশি ফিচার যোগ করার বিষয় নয়, বরং অসামঞ্জস্যগুলো সরানোর বিষয়। আয়ারল্যান্ডে একটি মেডিকেল টিউবিং অপারেশন সাত মাস ধরে সিলিকন ক্যাথেটার সেকশনগুলো চালানোর জন্য একটি স্ট্যান্ডার্ড ফ্ল্যাটবেড প্রিন্টারকে সামঞ্জস্য করার চেষ্টা করেছিল, যার পরে একটি ভ্যাকুয়াম ম্যান্ড্রেল ট্রান্সপোর্ট এবং কম-ডিউরোমিটার কনট্যাক্ট সারফেসের চারপাশে তৈরি করা মেশিনটি চালু করা হয়েছিল। কাস্টমাইজড লাইনটি ইনস্টলেশনের তিন দিনের মধ্যেই উৎপাদন শুরু করেছিল। এটি কোনো ভালো প্রিন্টহেডের গল্প নয়। এটি একটি ট্রান্সপোর্ট সিস্টেমের গল্প, যেটি উপাদানটিকে বুঝতে পেরেছিল।
একীকরণ বৈদ্যুতিক শব্দে একই গল্প বলে। অধিকাংশ কারখানাই একটি প্রিন্টারকে পৃথকভাবে চালায় না। উচ্চ-প্রবাহ ফিলার, নিম্ন-প্রবাহ কার্টনার এবং লাইন কন্ট্রোলার—সবগুলোকে সংকেত রূপান্তরকারী জটিল ব্যবস্থার ছাড়াই হ্যান্ডশেক এবং ত্রুটি অবস্থা আদান-প্রদান করতে হয়। একটি স্ট্যান্ডার্ড মেশিন সাধারণত একটি সাধারণ I/O ব্লক এবং একটি নির্দিষ্ট প্রোটোকল তালিকা নিয়ে সরবরাহ করা হয়। যখন কারখানার লাইন কন্ট্রোলার EtherCAT ভাষায় কথা বলে এবং প্রিন্টারে শুধুমাত্র বিচ্ছিন্ন I/O সমর্থন থাকে, তখন একীকরণ একটি অসংগত সংযোজনে পরিণত হয়, যা চালুকরণের মাস পরেও অস্পষ্ট ত্রুটির অবস্থা সৃষ্টি করে। একটি কাস্টমাইজড বিল্ড শুরু থেকেই প্লান্টের অটোমেশন স্ট্যাকের সাথে বৈদ্যুতিক আর্কিটেকচারকে মেল করে, যাতে প্রিন্টারটি লাইনের একটি স্বদেশী স্টেশনের মতো আচরণ করে, না হয়ে অনুবাদের প্রয়োজন হয় এমন একটি বিদেশি ডিভাইসের মতো।
| একীভবন ফ্যাক্টর | স্ট্যান্ডার্ড অফ-দ্য-শেল্ফ প্রিন্টার | কাস্টমাইজড প্রিন্টার |
|---|---|---|
| প্রোটোকল মিলিয়ে নেওয়া | নির্মিত বিকল্পগুলির সীমাবদ্ধ, প্রায়শই শুধুমাত্র বিচ্ছিন্ন I/O | প্লান্ট মানের সাথে মিলিত (ইথারক্যাট, প্রোফিনেট, ইথারনেট/আইপি) |
| একীকরণ প্রকৌশল ঘন্টা | সাধারণত ৪০–১২০ ঘন্টা | সাধারণত ১০–২০ ঘন্টা |
| সংকেত রূপান্তর হার্ডওয়্যার | বহিরাগত গেটওয়েগুলি প্রায়শই প্রয়োজন হয় | কোনোটিই নেই, নেটিভ প্রোটোকল |
| একীভূতকরণের পর স্টার্টআপ টিউনিং | 2–5 দিন | ১ দিনের কম |
ওই সারণিতে যে সংখ্যাগুলো রয়েছে, সেগুলো মধ্যম-জটিলতা বিশিষ্ট প্যাকেজিং ও কনভার্টিং লাইন থেকে এসেছে, এবং এগুলো ব্যাখ্যা করে কেন ক্রয়মূল্য প্রকৃত বিনিয়োগের জন্য একটি দুর্বল প্রতিনিধিত্ব করে। প্রকৌশল ঘণ্টা এবং চালুকরণের সময় সামঞ্জস্য করা—এগুলো কোনো উদ্ধৃতির আইটেম হিসেবে তালিকাভুক্ত হয় না, কিন্তু প্রকল্পের সময়সূচীতে এবং উৎপাদনের প্রথম মাসে এগুলো স্পষ্টভাবে দেখা যায়।
মোট মালিকানা খরচ মেশিনের অবিরাম কার্যক্রম এবং খরচযোগ্য উপকরণের উপর নির্ভর করে।
অপারেশন বন্ধ হওয়ার সময় গণিতটি অস্বস্তিকর হয়ে ওঠে। সেন্সে কর্তৃক পরিচালিত 'ডাউনটাইমের প্রকৃত খরচ' গবেষণা অনুযায়ী, দ্রুত গতিতে বিক্রয়যোগ্য ভোক্তা পণ্যের ক্ষেত্রে এক ঘণ্টা উৎপাদন হারানোর খরচ প্রায় ৩৯,০০০ মার্কিন ডলার, আর গাড়ি উৎপাদনের ক্ষেত্রে তা ২ মিলিয়ন মার্কিন ডলারের বেশি। একটি প্রিন্টার যার চালুকরণের সময় অতিরিক্ত দুই ঘণ্টা ইন্টিগ্রেশন সমস্যা নিরাকরণের প্রয়োজন হয়, অথবা যা একটি ঘন সাদা আন্ডারবেস শুকানোর জন্য গতি কমিয়ে দিতে বাধ্য করে, তা শুধু কাগজে কম কার্যকর হয় না—এটি সেই সংখ্যাটিকে বারবার কমিয়ে দেয়।
ব্যবহারযোগ্য সামগ্রীর বন্ধন একইভাবে কাজ করে। স্ট্যান্ডার্ড প্রিন্টারগুলি প্রায়শই একটি সীমিত অনুমোদিত উপকরণের তালিকা সহ চালু হয়, যা কালি, পরিষ্কারক এবং স্পেয়ার পার্টসের জন্য একক-উৎস নির্ভরতা তৈরি করে। একটি কাস্টমাইজড স্পেসিফিকেশনে একটি কালি যোগ্যতা প্রোগ্রাম অন্তর্ভুক্ত করা যেতে পারে যা নির্মাণ পর্যায়ে দ্বিতীয় সরবরাহকারীকে সার্টিফাই করে। একটি চুক্তিভিত্তিক প্যাকেজিং অপারেশনে, সেই পদক্ষেপটি মেশিনটি শিপ করার আগেই বার্ষিক কালি ব্যয় প্রায় ২২ শতাংশ কমিয়েছিল, যা স্ট্যান্ডার্ড অনুমোদিত তালিকা দ্বারা অনুমোদিত ছিল না।
মোট মালিকানা খরচের গণনায় প্রিন্টারের সাথে সম্পর্কিত শ্রম খরচও অন্তর্ভুক্ত করতে হবে। প্রি-ট্রিটমেন্ট, পিকিং, ইন-লাইন পরীক্ষা এবং সর্টিং প্রায়শই সিস্টেমের মোট খরচের একটি বড় অংশ গঠন করে—প্রিন্ট ইঞ্জিনটির চেয়েও বেশি—এবং যে মেশিনটি সেই স্টেশনগুলির সাথে সহজে একীভূত হয়, তা শুধুমাত্র প্রিন্টিং পদক্ষেপের নয়, বরং সম্পূর্ণ সেলের রিটার্ন অন ইনভেস্টমেন্ট (আরওআই) রক্ষা করে।
একটি প্রকৃত উৎপাদন লাইন যেখানে দুটি প্রক্রিয়া একটি হয়ে গেছে
দুটি অসামঞ্জস্যপূর্ণ প্রক্রিয়া একই লাইনে চালানোর ক্ষেত্রে কাস্টমাইজেশনের প্রয়োজনীয়তা আরও স্পষ্ট হয়ে ওঠে। মধ্য চীনের একটি পিপি কারুগত বাক্স উৎপাদনকারী কোম্পানি বড় পণ্যের ছবি স্ক্রিন প্রিন্টিং-এর মাধ্যমে এবং পরিবর্তনশীল ট্রেসেবিলিটি কোডগুলি আলাদা সিআইজেড ইউনিট দিয়ে ছাপছিল। এতে দুটি সেটআপ, দুটি রেজিস্ট্রেশন ধাপ এবং প্রায় ১৫ শতাংশ ত্রুটির হার দেখা গিয়েছিল। দৈনিক চাহিদা ছিল ১০০টি বোর্ড; পুরনো লাইনটি ভালো দিনে ৬০টি বোর্ড সরবরাহ করতে পারত।
কাস্টমাইজড সমাধানটি কোনো দ্রুত স্ট্যান্ডঅ্যালোন প্রিন্টার ছিল না। এটি ছিল একটি ওয়াইড-ফরম্যাট ইউভি ইঙ্কজেট লাইন, যার ১.৮ মিটার প্রিন্ট ইউনিট একটি ১.২ বাই ৪ মিটার বোর্ডকে একটি একক পাসে কভার করতে পারত, এবং ছবি ও পরিবর্তনশীল কোড উভয়কে একসাথে আউটপুট করত—সিসিডি রেজিস্ট্রেশন ব্যবহার করে উভয়ের সঠিক সমান্তরাল রাখা হত। সমগ্র বোর্ডটি দুই মিনিটের কম সময়ে লাইন দিয়ে পাস হত, যা বিদ্যমান কনভেয়ারের গতির সাথে সমান ছিল। বর্জ্য হ্রাস পেল, এবং লাইনটি অবশেষে শীর্ষ-মৌসুমী ডেলিভারি সময়সীমা পূরণ করতে সক্ষম হলো।
এই পরিস্থিতি প্যাকেজিং এবং শিল্প মার্কিং-এ অস্বাভাবিক নয়, যেখানে প্রিন্টিং ধাপটি আসলে একটি ডেটা ধাপ। একবার প্রিন্টারটি বোর্ড, কনভেয়ার এবং ট্রেসাবিলিটির প্রয়োজনীয়তা অনুযায়ী নির্দিষ্ট করা হয়ে গেলে, দুটি-প্রক্রিয়া সমঝোতা বিলুপ্ত হয়ে যায়। বিনিয়োগের যুক্তি প্রিন্ট-মানের দাবির চেয়ে বরং হ্যান্ডলিং বাদ দেওয়া, রেজিস্ট্রেশন ত্রুটি বাদ দেওয়া এবং ক্ষমতা পুনরুদ্ধারের উপর ভিত্তি করে।
যেখানে কাস্টমাইজেশন সঠিক সিদ্ধান্ত নয়
কাস্টমাইজেশন সর্বত্র শ্রেষ্ঠ নয়, এবং এটিকে ডিফল্ট হিসেবে গ্রহণ করা অতিরিক্ত ব্যয় করার একটি ভালো উপায়। এটি প্রাথমিকভাবে বেশি খরচ করে, ডেলিভারির জন্য দীর্ঘ সময় নেয় এবং ক্রেতাকে প্রক্রিয়াটি ভালোভাবে জানতে হয় যাতে প্রয়োজনীয়তাগুলি সঠিকভাবে নির্দিষ্ট করা যায়। একটি দোকান যে তার প্রথম ডিজিটাল প্রিন্টার কিনছে এবং এখনও সাবস্ট্রেটগুলির সাথে পরীক্ষা-নিরীক্ষা করছে, সেটি একটি স্ট্যান্ডার্ড মেশিন দ্বারা ভালোভাবে সেবা পেতে পারে যা একটি পরিচিত বেসলাইন প্রদান করে, সাধারণ স্পেয়ার পার্টস সরবরাহ করে এবং একটি সাপোর্ট টিম যারা ঠিক ওই কনফিগারেশনটি শতবার দেখেছে।
সিদ্ধান্তটি নির্ভর করে যন্ত্র এবং অ্যাপ্লিকেশনের মধ্যেকার ফাঁকটি সম্পত্তির জীবনকালে ইঞ্জিনিয়ারিং ঘণ্টা, বর্জ্য এবং হারানো উৎপাদন ক্ষমতা দিয়ে পরিশোধ করা হবে কিনা তার উপর। যখন সাবস্ট্রেট জানা থাকে, ভলিউম স্থিতিশীল হয় এবং মিসম্যাচের সাথে কাজ করার খরচ পরিমাপযোগ্য হয়, তখন কাস্টমাইজড বিল্ডের জন্য অতিরিক্ত খরচ সাধারণত সস্তা পথ হয়ে ওঠে। যখন ঐসব শর্ত অনুপস্থিত থাকে, তখন স্ট্যান্ডার্ড যন্ত্রটি সত্যিকারের পছন্দ হয়।
যেসব উৎপাদন পরিবেশ এই দুটির মাঝামাঝি অবস্থানে থাকে, সেখানে কনফিগার-টু-অর্ডার পদ্ধতি চরম অবস্থাগুলোর মধ্যে সেতুবন্ধন গড়ে তুলতে পারে। NOVA Inkjet Technology ঘূর্ণনযুক্ত, সিঙ্গেল-পাস এবং স্ক্যানিং আর্কিটেকচারের চারপাশে কাস্টমাইজড ঔদ্যোগিক ইঙ্কজেট প্ল্যাটফর্ম তৈরি করে, যেখানে উৎপাদন ও মান নিয়ন্ত্রণ প্রক্রিয়াগুলো কনফিগারেশনের সাথে সমংজস্যপূর্ণ হয়—প্রতিটি লাইনকে একই চ্যাসিসে ফোর্স করার পরিবর্তে। এর মূল্য ইঞ্জিনিয়ারিং পর্যায়ে প্রকাশ পায়, যেখানে প্রিন্ট ইঞ্জিন, কিউরিং এবং পরিবহন বিকল্পগুলো স্টিল কাটার আগেই লাইনের সাথে মিলিয়ে নেওয়া হয়, এবং সরবরাহ শৃঙ্খলের শৃঙ্খলাবদ্ধতা কাস্টমাইজড বিল্ডটিকে একটি একক বিজ্ঞান প্রকল্পে পরিণত না হতে দেয়।