
 EN
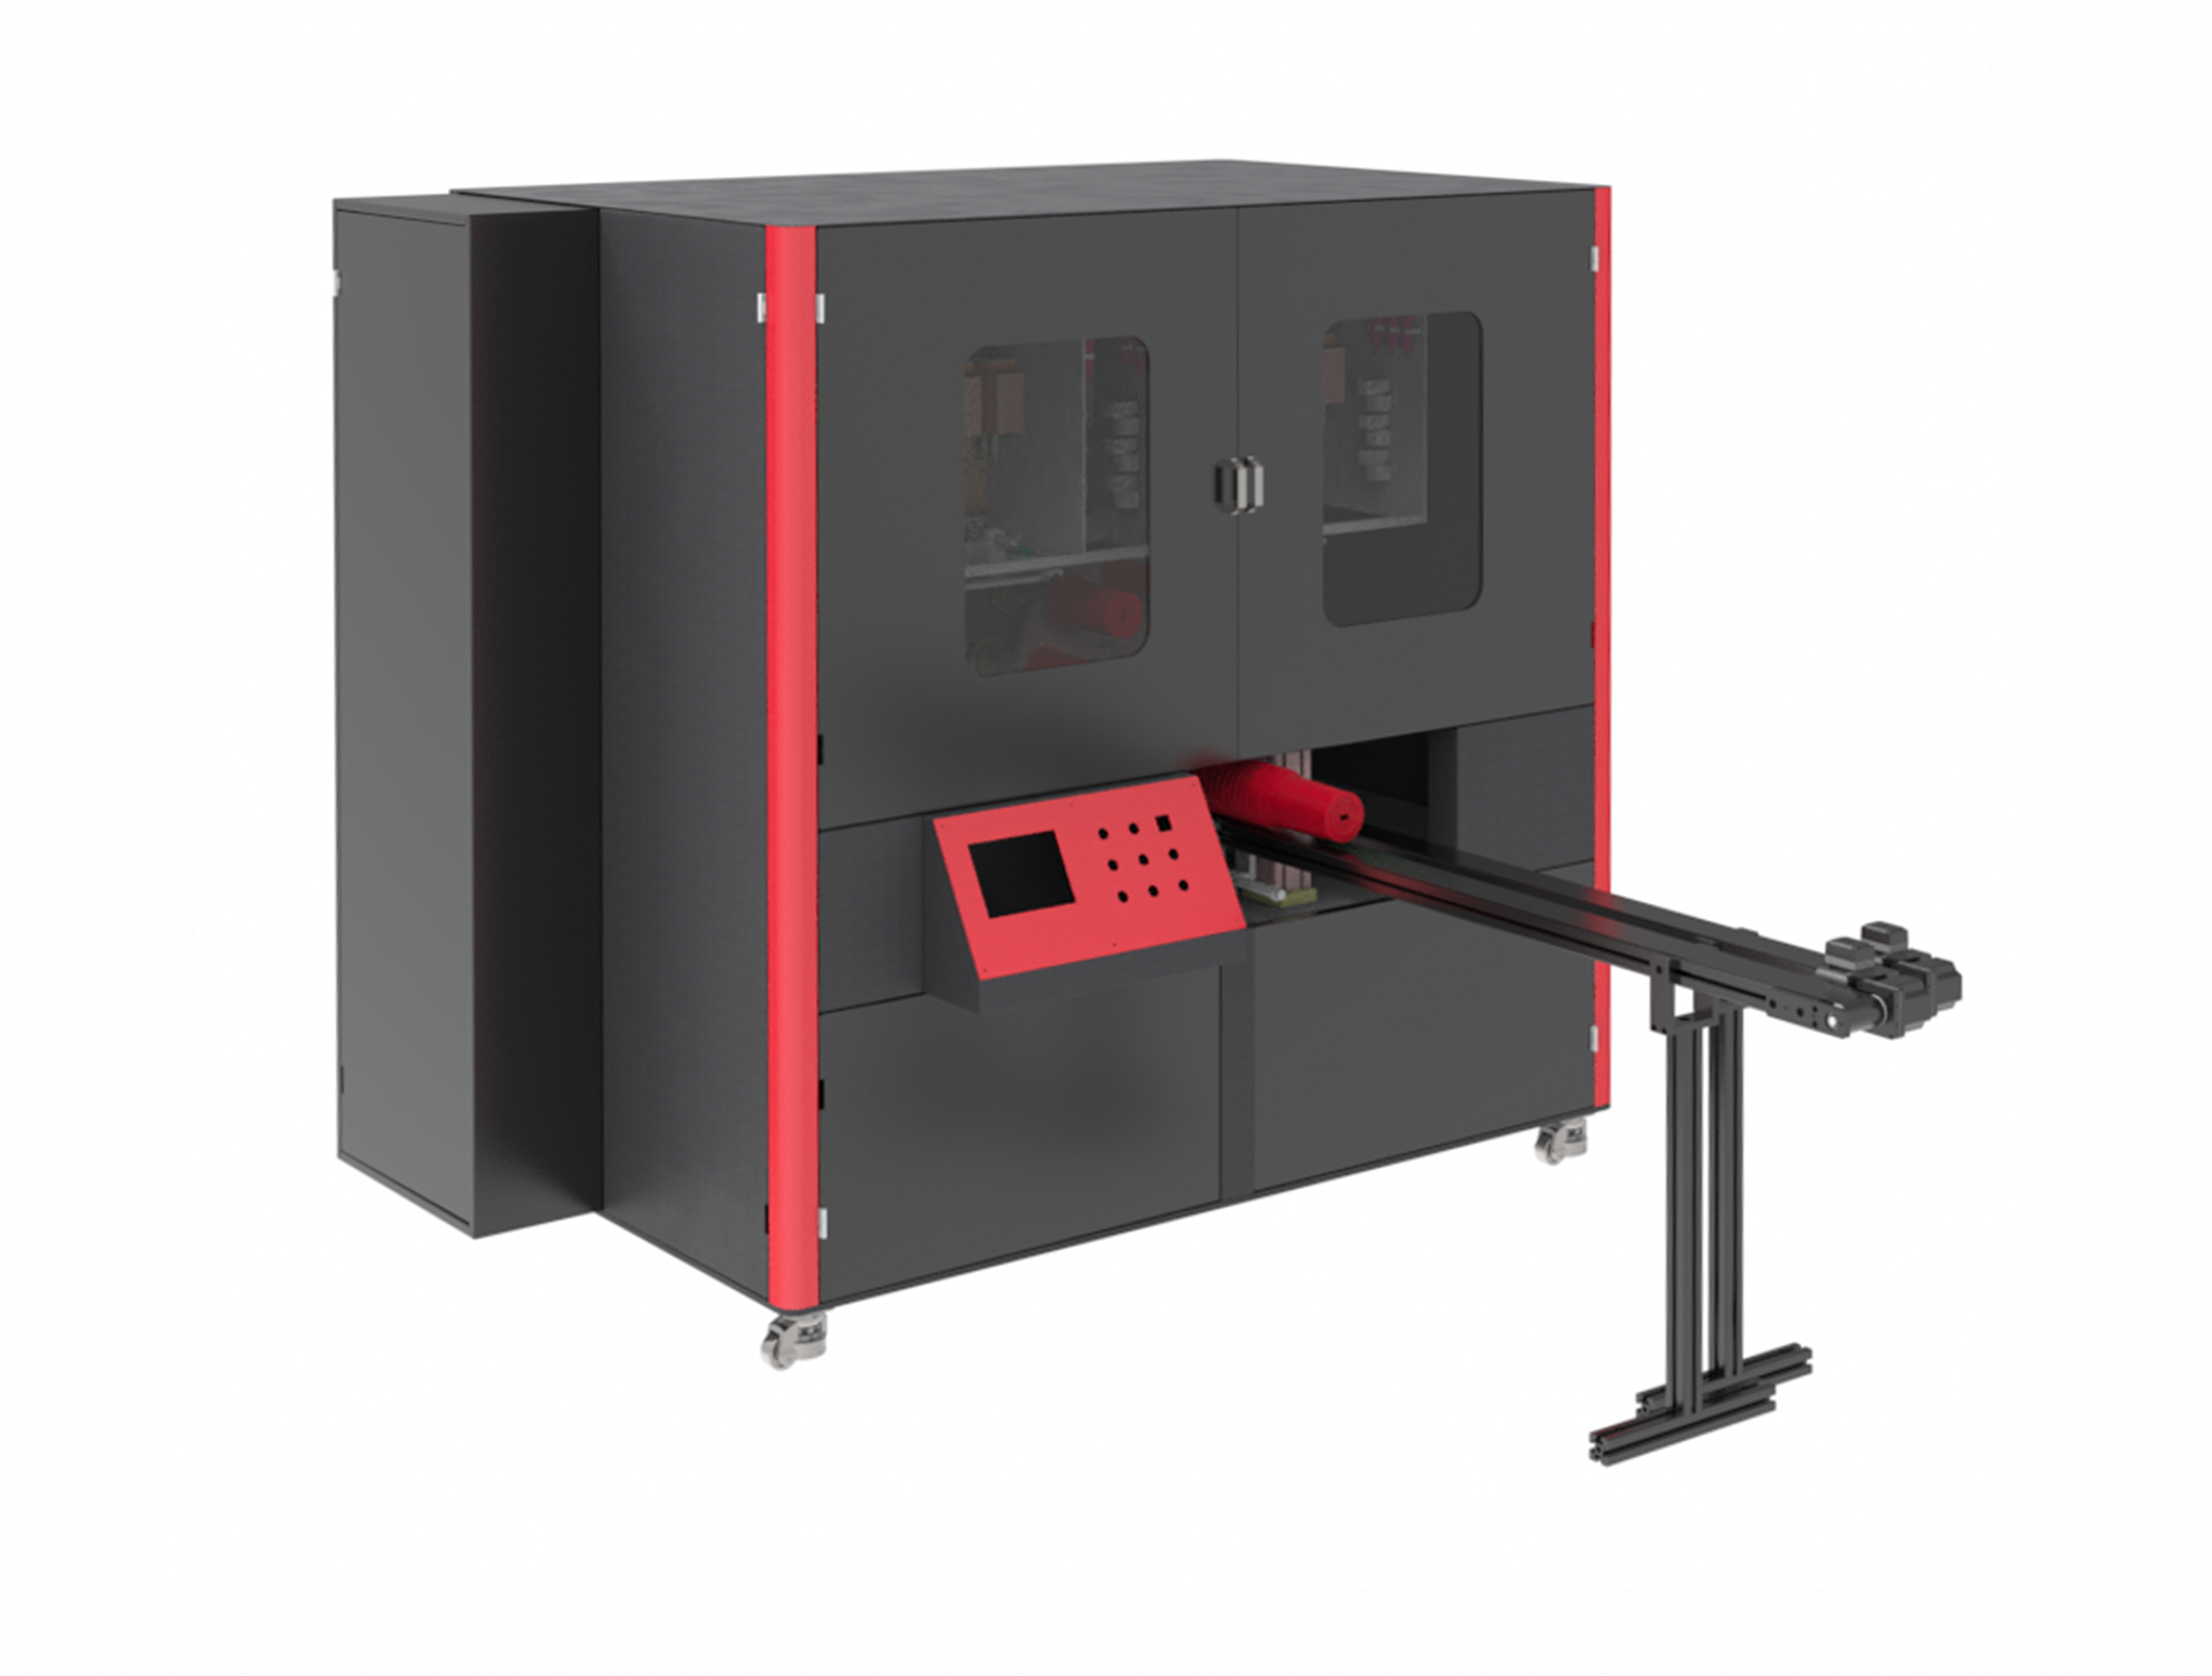
تُرسَل كل طابعة صناعية قياسية مع مجموعة هادئة من الافتراضات المُدمجة في تصميمها. فنوع رأس الطباعة، وطول موجة التصلب، وارتفاع الناقل، وبروتوكول الاتصال: كلُّ هذه العناصر تم اختيارها بناءً على ما قد يحتاجه أكبر شريحة ممكنة من السوق. وعلى خط إنتاجٍ يُشغَّل مادةً واحدةً وبسرعة واحدةٍ وكيمياء حبر واحدة، قد تكون هذه الافتراضات قريبة بما يكفي من المتطلبات الفعلية. أما على خط إنتاجٍ بُنِيَ لحلِّ مشكلة إنتاجية محددة، فغالبًا لا تكون كذلك، ويُدفع ثمن الفجوة في كل ورديةٍ بطرق صغيرةٍ لكنها عنيدة.
التكلفة الخفية لطابعةٍ تقترب من الملاءمة دون أن تحققها تمامًا
مصباح تجفيف مُركَّب على بُعد عشرين ملليمترًا أكثر من اللازم عن منطقة الطباعة. طاولة تغذية تحتوي على نقاط احتكاك تُحدث خدوشًا في الألومنيوم المطلي. نظام حبر مُهيَّأ لمدى لزوجة يقع مباشرةً خارج النطاق الذي سبق أن أُقرَّتْه خطوط الطلاء. ولا توقف أيًّا من هذه المشكلات عملية الإنتاج. وهذا بالضبط هو المشكلة. فالعاملون يتعلَّمون التكيُّف معها، فيقلِّلون سرعة الخط، ويضيفون خطوة فحص يدوي، ويتقبَّلون معدل العيوب الذي لا يكون مقبولًا إلا لأن الجهاز لم يُصمَّم قط لهذا المهمة بالتحديد. وتغدو المساومة غير مرئية في نموذج طلب رأس المال، ومع ذلك فإن آثارها تتراكم على كل متر مربع يخرج من الخط.
تبدأ التخصيص من الركيزة وتمتد نحو الخارج. ويُحدَّد التعامل مع الأجزاء، والمسافة بين رأس الطباعة والركيزة، وتكوين عملية التصلب، والتحكم في الحركة وفقًا للمادة ومعدل الإنتاج الفعلي للخط، وليس وفق دورة عمل نموذجية مطبوعة في ورقة مواصفات تقنية. وينتقل الجهد الهندسي إلى المرحلة التصميمية المبكرة بدلًا من أن يتسرب إلى العمليات اليومية على هيئة عمالة تُستَخدم في التعديلات وهدر المواد.
لماذا تحدد الركيزة وتكامل الخط الإنتاجي الإنتاجية الفعلية
الطابعة المخصصة لخط إنتاج فريد لا تتعلق كثيرًا بإضافة ميزات، بل بالأحرى بإزالة أوجه عدم التوافق. فعلى سبيل المثال، استغرق تشغيل خط لإنتاج أنابيب طبية في أيرلندا سبعة أشهر في محاولةٍ لتعديل طابعة مسطحة قياسية لتشغيل أقسام قساطير السيليكون قبل أن يُطلَب تركيب جهاز مبني حول نظام نقل باستخدام مشبك فراغي وسطح تماس منخفض الصلادة. وبدأ الخط المخصص بالإنتاج خلال ثلاثة أيام فقط من التركيب. وهذه ليست قصة عن رأس طباعة أفضل، بل هي قصة عن نظام نقل فهم خصائص المادة.
التكامل يروي القصة نفسها بلغة كهربائية. فمعظم المصانع لا تشغّل الطابعة بشكل منعزل. فالوحدات المُعبِّئة في المرحلة السابقة، ووحدات تغليف العلب في المرحلة اللاحقة، ووحدات التحكم في الخط تحتاج جميعها إلى تبادل إشارات التأكيد والتنبيهات الخاصة بالأعطال دون اللجوء إلى محولات إشارات غير متجانسة. وغالبًا ما تُورَّد الآلة القياسية مع وحدة إدخال/إخراج عامة وقائمة بروتوكولات ثابتة. وعندما يتواصل وحدة التحكم في خط الإنتاج باستخدام بروتوكول إيثركات (EtherCAT)، بينما تدعم الطابعة فقط إدخال/إخراج منفصل (discrete I/O)، يصبح التكامل عملية ترقيعية تؤدي إلى ظهور أعطال غامضة بعد أشهر من التشغيل الأولي. أما التصنيع المخصّص فيتماشى منذ البداية مع البنية الكهربائية للخط مع هيكل أتمتة المصنع، مما يجعل الطابعة تتصرف وكأنها محطة أصلية ضمن الخط بدلًا من أن تكون جهازًا أجنبيًّا يحتاج إلى ترجمة.
| عامل التكامل | طابعة قياسية جاهزة للاستخدام | طابعة مُخصصة |
|---|---|---|
| تطابق البروتوكول | محدودة بالخيارات المدمجة، وغالبًا ما تكون إدخال/إخراج منفصل فقط | متوافق مع المعيار المعملي (إيثر كات، بروفينت، إيثرنت/آي بي) |
| ساعات هندسة التكامل | 40–120 ساعة عادةً | 10–20 ساعة عادةً |
| أجهزة تحويل الإشارات | غالبًا ما تكون بوابات خارجية مطلوبة | لا يوجد، بروتوكول أصلي |
| ضبط إعدادات التشغيل بعد التكامل | 2–5 أيام | أقل من يوم واحد |
الأرقام الواردة في تلك الجدول تعود إلى خطوط التغليف والتحويل متوسطة التعقيد، وهي توضح سبب كون سعر الشراء مؤشّرًا ضعيفًا على الاستثمار الفعلي. فساعات الهندسة وضبط التشغيل الأولي ليست بنودًا منفصلة في عرض الأسعار، لكنها تظهر في جدول المشروع وفي الشهر الأول من الإنتاج.
إجمالي تكلفة الملكية يتأثر مباشرةً بنسبة التشغيل الفعلي واستهلاك المواد.
الوقت الضائع هو الموضع الذي تصبح فيه الحسابات غير مريحة. وتُقدّر دراسة «سينساي» حول التكلفة الحقيقية للوقت الضائع أن ساعة إنتاج واحدة ضائعة تُكلّف نحو ٣٩٠٠٠ دولار أمريكي في قطاع السلع الاستهلاكية سريعة الدوران، وأكثر من مليوني دولار أمريكي في قطاع تصنيع المركبات. فالطابعة التي تتطلب ساعتين إضافيتين لاستكشاف الأخطاء وإصلاحها أثناء التشغيل الأولي، أو التي تجبر المشغل على خفض السرعة لتجفيف طبقة بيضاء سميكة تحتية، لا تؤدي أداءً دون المستوى فقط على الورق، بل تُقلّص تلك القيمة مرارًا وتكرارًا.
يعمل قفل الاستهلاك بنفس الطريقة. فغالبًا ما تُورَّد الطابعات القياسية مع قائمة ضيِّقة من المواد المعتمدة، ما يخلق اعتمادًا أحاديًّا على مورِّدين محدَّدين للحبر والمنظِّفات وقطع الغيار. ويمكن أن تتضمَّن المواصفات المخصَّصة برنامجًا لاعتماد الحبر يُؤهِّل مورِّدًا ثانيًا أثناء مرحلة التصنيع. وفي إحدى عمليات التغليف التعاقدية، خفَّض هذا الإجراء نفقات الحبر السنوية بنسبة تقارب ٢٢٪ قبل شحن الجهاز حتى، وهي خيارة لم تسمح بها القائمة القياسية للمواد المعتمدة.
ويجب أن تشمل حسابات التكلفة الإجمالية لملكية النظام أيضًا العمالة المرتبطة بالطابعة. فعمليات المعالجة المسبقة واختيار القطع والتفتيش أثناء التشغيل والفرز غالبًا ما تمثِّل نسبةً أكبر من تكلفة النظام مقارنةً بتكلفة محرك الطباعة نفسه، كما أن الجهاز الذي يتكامل بسلاسة مع هذه المحطات يحمي العائد على الاستثمار (ROI) للخلية بأكملها، وليس فقط لخطوة الطباعة وحدها.
خط إنتاج فعلي حيث اندمجت عمليتان في عملية واحدة
يصبح التبرير لاعتماد الحلول المخصصة أوضح عندما تنقل خط الإنتاج عمليتين غير متوافقتين. فعلى سبيل المثال، كان مصنع في وسط الصين متخصصًا في إنتاج علب المموج المصنوعة من البولي بروبيلين (PP)، وكان يطبع صور المنتجات الكبيرة باستخدام طريقة الشاشة الحريرية، بينما كان يُطبّع رموز التتبع المتغيرة بواسطة وحدة مستقلة للطابعات النفاثة ذات الحبر المستمر (CIJ). وقد تطلّب ذلك إعدادين منفصلين وخطوتَي تسجيل، مع معدل عيوب بلغ نحو ١٥٪. أما الطلب اليومي فقد كان يبلغ ١٠٠ لوحة، وكانت القدرة الإنتاجية للخط القديم لا تتجاوز ٦٠ لوحة في أفضل الأحوال.
أما الحل المخصّص الذي تم اعتماده فلم يكن طابعة مستقلة أسرع، بل كان خط طباعة نفاثة واسع النطاق باستخدام حبر الأشعة فوق البنفسجية (UV)، ومزود بوحدة طباعة عرضها ١,٨ متر، تستطيع تغطية لوحة بمقاس ١,٢ × ٤ أمتار في عملية واحدة، وتُخرِج الصورة والرمز المتغير معًا، مع استخدام نظام تسجيل بالكاميرا الرقمية (CCD) لضمان محاذاة دقيقة بينهما. وبذلك، تمر اللوحة بأكملها عبر الخط في أقل من دقيقتين، بما يتناغم تمامًا مع إيقاع الناقل الموجود. وانخفضت نسبة الهدر، وأصبح الخط قادرًا أخيرًا على الوفاء بمواعيد التسليم خلال موسم الذروة.
هذا السيناريو ليس غير مألوف في مجال تغليف المنتجات والوسم الصناعي، حيث تُعَد خطوة الطباعة في الحقيقة خطوة لمعالجة البيانات. وبمجرد تحديد الطابعة وفقًا للوح التحكم والناقل ومتطلبات إمكانية التتبع، يزول الحل الوسط المتمثل في عمليتين. ويستند مبرر الاستثمار إلى إزالة التعامل اليدوي، وإزالة أخطاء التسجيل، واستعادة الطاقة الإنتاجية، وليس إلى ادعاءٍ بشأن جودة الطباعة واردٍ في كتيب تسويقي.
حين لا يكون التخصيص الخيار المناسب
التخصيص ليس دائمًا الأفضل على الإطلاق، بل إن اعتباره الخيار الافتراضي يُعد طريقة جيدة للإنفاق الزائد. فهو يتطلب تكلفة أولية أعلى، ويستغرق وقتًا أطول في التسليم، ويفرض على المشتري أن يكون على دراية كافية بالعملية ليتمكن من تحديد المتطلبات بدقة. فقد يكون من الأفضل لمحلٍّ يشتري طابعته الرقمية الأولى وما زال يجرب مختلف المواد الأساسية أن يكتفي بطابعة قياسية توفر أساسًا معروفًا، وقطع غيار شائعة، وفريق دعمٍ سبق له التعامل مع هذه التكوينة بالضبط مئات المرات.
يتعلَّق القرار بما إذا كان الفارق بين الجهاز والتطبيق سيُغطَّى على مدار عمر الأصل من حيث ساعات الهندسة، والمخلفات، وفقدان الإنتاجية. وعندما يكون نوع المادة الأساسية معروفًا، ويكون الحجم مستقرًّا، وتكون تكلفة التكيُّف مع عدم التطابق قابلة للقياس، فإن الدفع مقابل بناءٍ مخصَّصٍ يُعدُّ عادةً الخيار الأقل تكلفةً. أما عندما تنعدم هذه الشروط، فإن استخدام جهاز قياسي هو الخيار الصادق.
أما بالنسبة إلى بيئات الإنتاج التي تقع في منتصف المسافة بين هذين الطرفين، فيمكن لنهج «التكوين حسب الطلب» سدّ الفجوة بينهما. تِكنولوجيا نُوفا لِلطَباعَة بِالرَشّ تُنشئ منصات طباعة صناعية نافثة للحبر مُخصَّصة حول هياكل دوَّارة، وأحادية المرور، ومسحّة، مع عمليات تصنيع ومراقبة جودة تتماشى مع التكوين المحدَّد بدلًا من إجبار كل خطٍّ على نفس الهيكل. ويظهر هذا القيمة في مرحلة الهندسة، حيث تُختار محركات الطباعة، ووحدات التصلُّب، وأنظمة النقل لتتناسب مع الخط قبل قطع الفولاذ، وكذلك في انضباط سلسلة التوريد الذي يمنع التحويل من بناء مخصَّص إلى مشروع علمي فردي.