
 EN
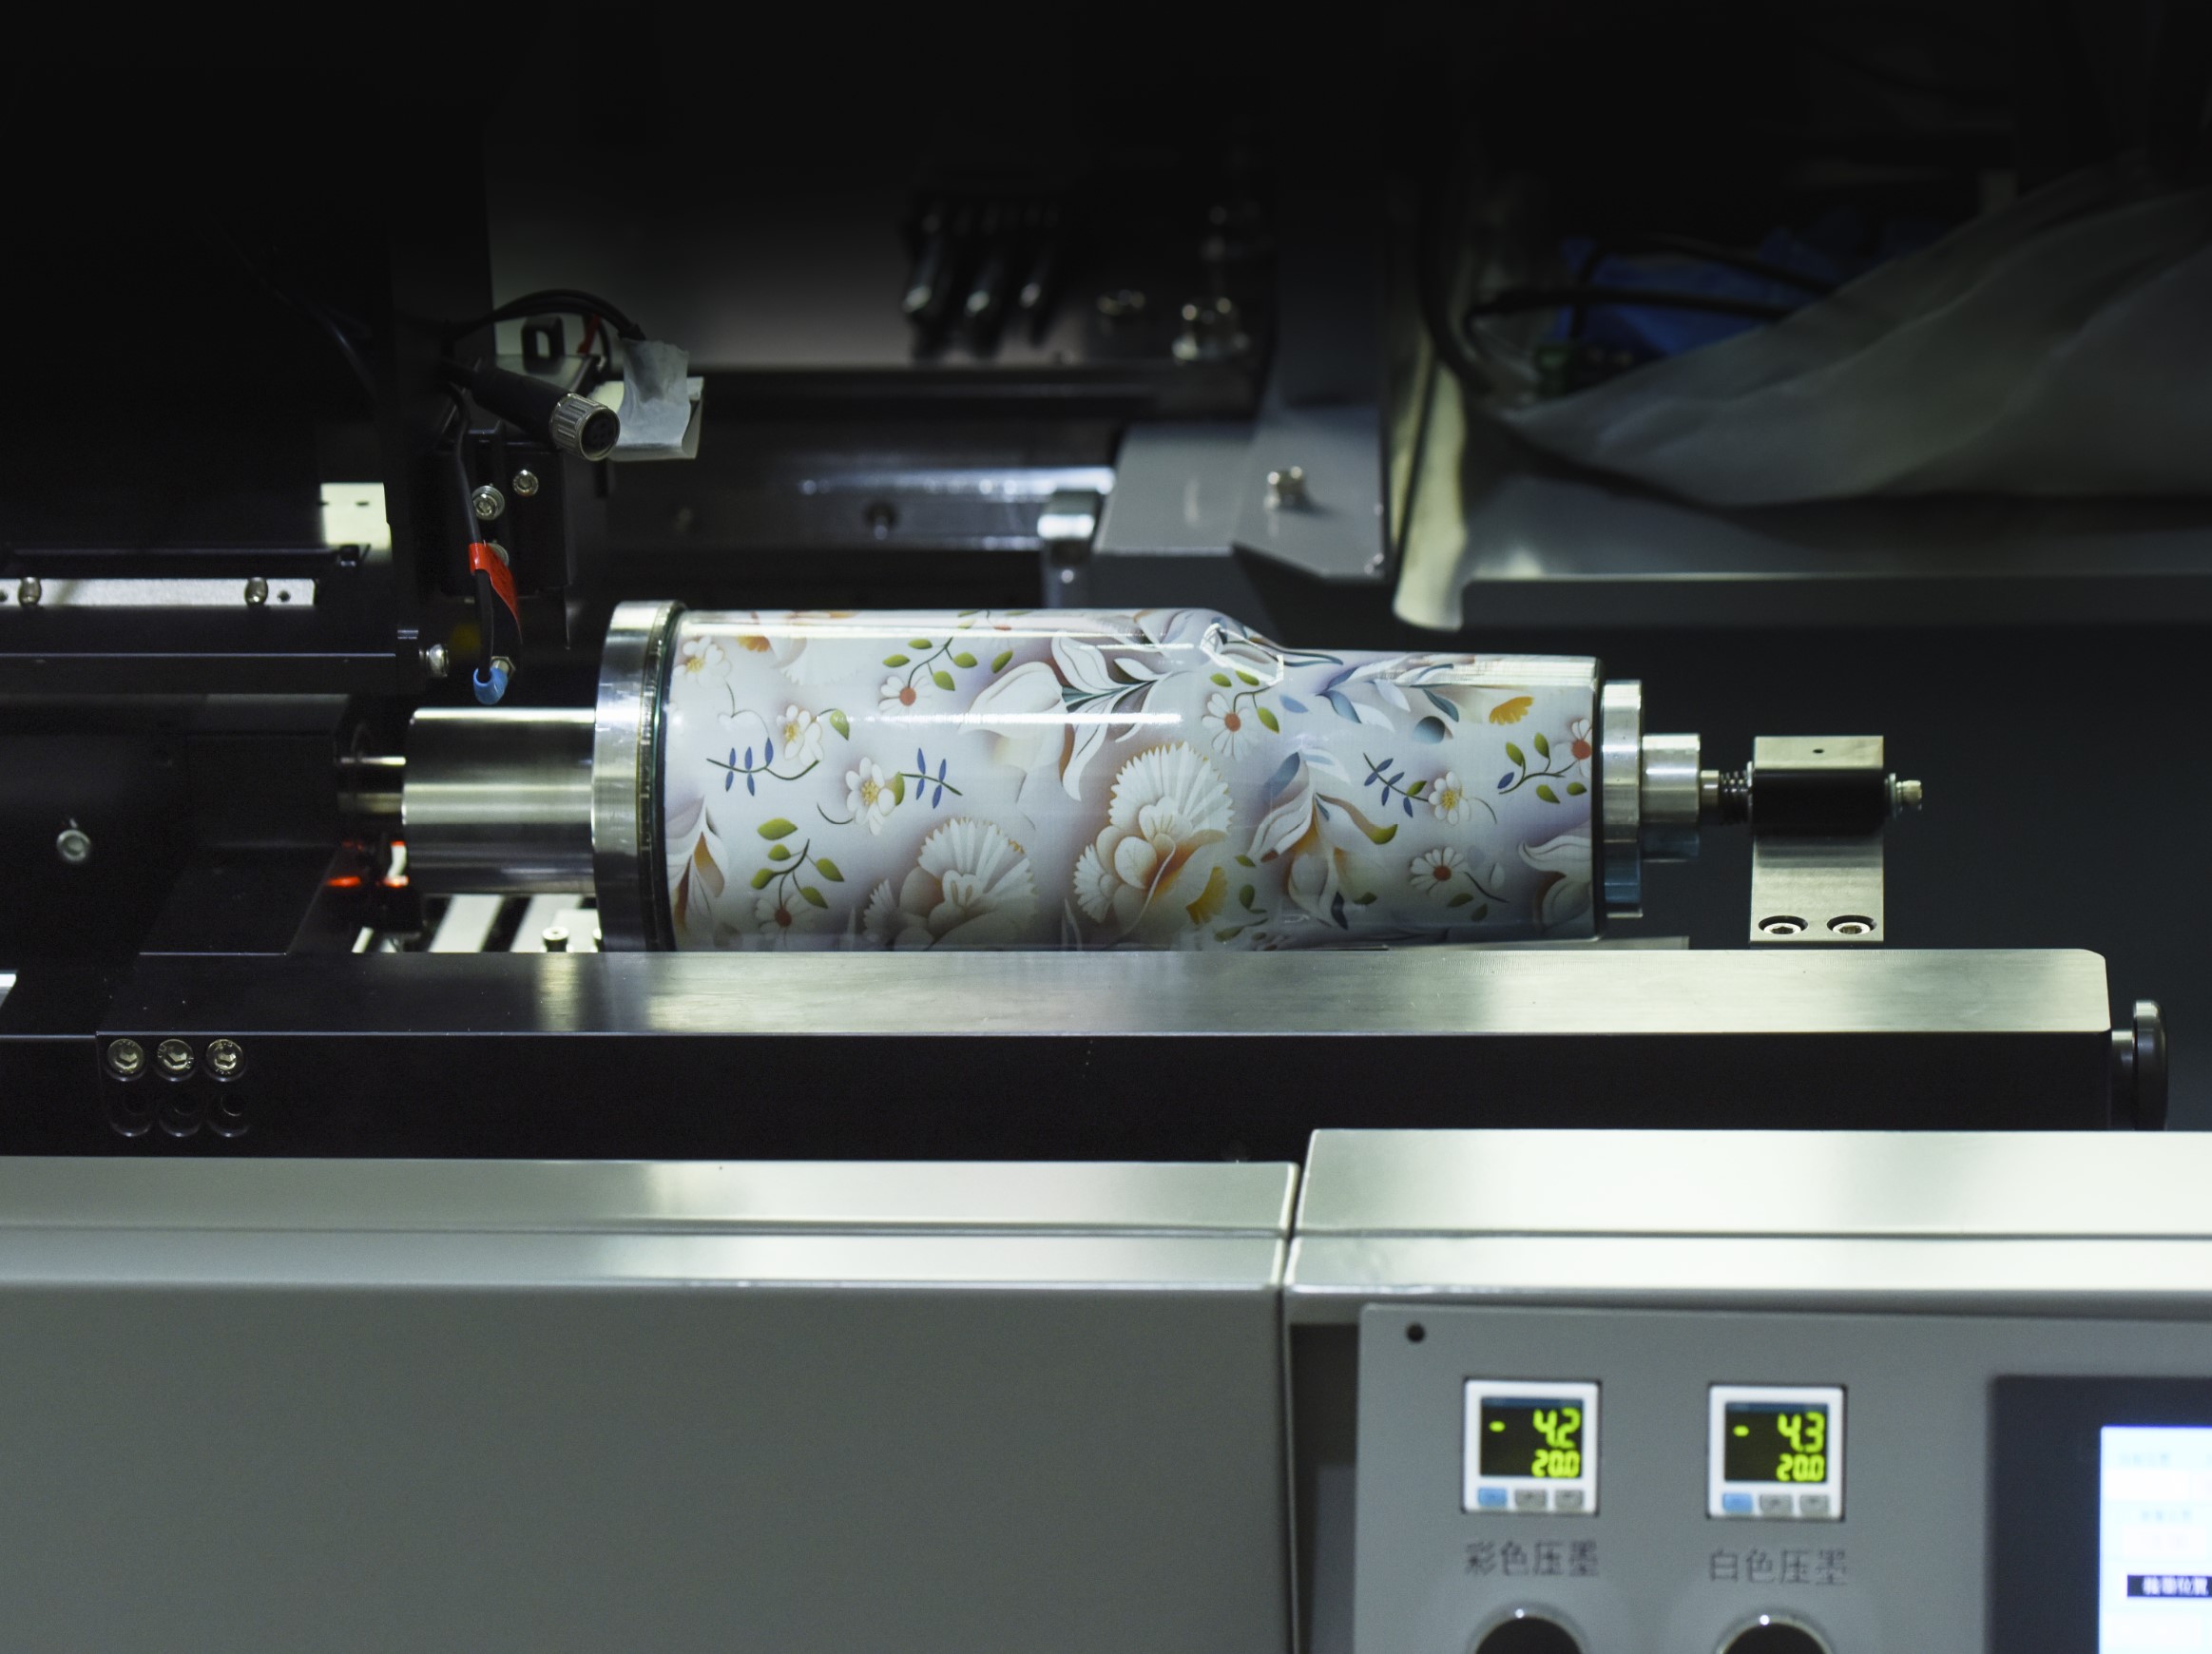
En printer som behandlar flaskan som underlaget, inte etiketten
De flesta förpackningsdekorationer bygger fortfarande på en tvåstegslogik: tillverka behållaren, sedan applicera något på den. En tryckkänslig etikett, en krympmanschett, ett skärmskrivet lager färg, ett stämpelskrivet logotyp. Flaskan tillverkas, och dekorationen anländer efteråt som en separat process med egen inställningstid, egen avfallsström och eget minimibeställningskvantitet.
En flaska-inkjetprintersystem kollapsar den sekvensen. Det är ett digitalt direkt-till-objekt-trycksystem som är konstruerat för att skjuta ut bläck direkt på behållarens böjda yttre yta medan behållaren roterar i en kontrollerad fästning under en printnozzel. Ingen tryckplåt, inget silkskärmsfilter, ingen etikettpappersbotten. Bilden finns i en fil, och maskinen översätter den filen till droppar som är synkroniserade med delens rotation.
För förpackningslag som är vana vid verktygsdriven dekorering handlar förändringen mindre om tryckkvalitet och mer om vad som händer innan den första säljbara enheten lämnar produktionslinjen.
Mekaniken: rotation, tidsinställning och en printnozzel som aldrig nuddar ytan
Det centrala ingenjörsproblemet är bedrövligt enkelt: en flaska är rund, och en printnozzel är platt. Lösningen är inte att göra flaskan platt, utan att röra den på ett sätt som gör att en stationär rad munstycken kan lägga ner en sammanhängande bild över en cylindrisk yta.
En typisk roterande installation håller behållaren på en mandrel eller en uppsättning rullar. Tryckhuvudet sitter på ett fast avstånd, vanligtvis några millimeter från ytan, och sprutar ut färg när delen roterar. Maskinens styrunit synkroniserar munstyckets utskrift med flaskans vinkelposition, så att ingen söm syns där motivet möts. På UV-härdande system härdas färgen av en LED-lampa inom millisekunder efter att den landat, vilket innebär att flera lager (grundfärg, vitt lager, färg, lack) kan appliceras i ett enda genomlöp utan att delen behöver lämna fästet.
Begreppet »inkjet« är viktigare än begreppet »flaska« för vem som helst som utvärderar tekniken. Drop-on-demand-tryckhuvuden kan placera droppar i pikoliterstorlek med tillräcklig precision för att återge tongradsförändringar, fin text och variabel data som skiljer sig åt mellan varje enhet. En QR-kod på flaska nummer ett kan exempelvis skilja sig från QR-koden på flaska nummer fyrtusen, utan att någon verktygsändring krävs.
Där ekonomin faktiskt vänder – och där den inte gör det
Kostnadsdiskussionen kring flaska-inkjettryck är ofta överförenklad till uttrycket «digitalt är billigare för korta upplag». Detta påstående är riktigt i stort sett, men den användbara versionen har mer nyans. Digital cylindertryckning på flaskor eliminerar plåten eller skärmen som krävs för silkskärms- och stämpeltryck, vilket innebär att installationskostnaden sjunker nästan till noll. Silkskärmstryck sprider däremot en fast förberedelsekostnad över hela upplagan, vilket innebär att kostnaden per enhet sjunker när volymen ökar. Övergångspunkten är inte ett enskilt tal, utan ett intervall som formas av konstverkets komplexitet, antalet färger och hur ofta designen ändras.
Ett praktiskt jämförelseexempel från produktionsinriktad inköpsvägledning ser ut så här:
| Faktor | Digitalt inkjettryck på flaskor | Silkskärmstryck på flaskor |
|---|---|---|
| Installation per design | Läs in fil, läs in del | Tillverkning av silkskärm, färgblandning, justering |
| Ekonomiskt optimal volym | Ungefär 1–2 000 enheter | 2 000 enheter och uppåt |
| Designändring | Omedelbar, ingen verktygstillverkning | Nya skärmar krävs |
| Variabel data per enhet | Inbyggd funktionalitet | Opraktiskt i en per-skärm-arbetsflöde |
| Färgområde | CMYK plus vitt och lack, nyanser och foton | Specialfärger, begränsade av antalet skärmar |
| Täckande egenskaper hos färglagret | Tunt, beror på grundfärg och lack | Tjockt, i sig självt slitstarkt |
Den ärliga tolkningen är att dessa inte tävlar om samma arbetsuppgift. En dryckeslinje som kör en etikettdesign på hundratusentals identiska glasflaskor väljer vanligtvis skärmskrivning eller keramisk dekorering, eftersom kostnaden per enhet gynnar upprepning. En co-packer som hanterar säsongsspecifika artiklar, begränsade upplagor, personliga presentuppsättningar eller regionala testbatchar befinner sig i en annan ekonomisk verklighet – och det är där direkt digital flaskskrivning får sin plats.
Problemet som ingen varnar för: glas är inte en perfekt cylinder
Brochureversionen av flaska med bläckstråleskrivning förutsätter en ren geometrisk cylinder. Verkliga behållare samarbetar inte. Glasflaskor har särskilt måtttoleranser från formningsprocessen som är osynliga för ögat men betydelsefulla vid utskriftsupplösning. Yttre omkrets varierar och flaskans mynningscentrum är inte alltid perfekt koncentriskt med flaskkroppen. När en flaska med excentricitet roterar framför en skrivhuvud, är ytens hastighet i utskriftsområdet inte konstant. Vissa delar av sidoväggen passerar munstyckena snabbare än andra, vilket leder till bandbildning, densitetsförskjutningar eller en utskrift som ser bra ut på ena sidan men suddig på den andra.
Ett fall från en ombyggnad av glasflaskdekoration på en anläggning i södra Kina illustrerar punkten. Projektet startade med ett enkelt uppdrag: ersätta en etikettapplikator med direkt UV-inkjetskrivning på en 360-graders roterande fästning. De första provexemplaren såg utmärkta ut på laborationsbänken, där flaskorna valdes ut för hand och snurrades med en jämn hastighet. På produktionslinjen, med flaskor från samma leverantör men från en annan pall, gav samma printfil synliga densitetsvariationer på ungefär var sjunde flaska. Problemet var inte tryckhuvudet eller bläcket. Det var toleransstacken: fästningen roterade med en fast vinkelhastighet, men glasytan presenterade olika linjär hastighet till munstyckena beroende på lokal radie i tryckzonen.
Lösningen krävde att maskinen mätte ythastigheten vid tryckpositionen och justerade avfyrningstiden i realtid, istället för att anta en perfekt cylinder. Den typen av sluten-styrning-kompensation ingår nu i de mer avancerade roterande plattformarna, men det påminner oss om att etikettering av flaskor med inkjet är lika mycket en hanteringsdisciplin som en tryckdisciplin. Behållare som inte är rotationssymmetriska, eller som har sömmar, delningslinjer eller markanta koniska former, ökar svårighetsgraden ytterligare.
Material, adhesion och den reglerande lag som ligger under trycket
Ett tryck som ser skarpt ut den första dagen är inte detsamma som ett tryck som överlever fyllning, påkapsling, etikettering, frakt och en kyld butiksdisplayskiva. Adhesion är den tysta variabeln som skiljer en demonstrationsprocess från en produktionsprocess.
UV-LED-inkjet är den dominerande metoden för cylindriska objekt eftersom den härdar omedelbart och kan formuleras för olika underlag, från glas och metall till PET och PP. Glas kräver vanligtvis en flambehandling eller en grundfärg för att uppnå en beständig bindning. Plaster med låg ytenergi, såsom PET och PP, kräver ofta plasma- eller koronabehandling innan färgen fastnar ordentligt. Grundfärgs- och lackskikten i en digital arbetsflöde är inte kosmetiska extrafunktioner. De utför en del av den adhesion och hållbarhet som en tjock skärmskriven färgfilm hanterar genom sin rena filmtjocklek.
Regleringslagret lägger till en annan dimension, särskilt för behållare för livsmedel, drycker och läkemedel. I USA godkänner Food and Drug Administration inte specifika tryckfärger som produkter. Istället utvärderas färgkomponenter som kan bli indirekta livsmedelstillsatser mot bestämmelserna om livsmedelstillsatser i titel 21 i Code of Federal Regulations, ungefär delar 170–190. För förpackningsteam innebär detta i praktiken att dokumentation från färgleverantören och processkontroller från konverterarna är lika viktiga som tryckmaskinens specifikationer. En maskin som kan uppnå 1200 dpi är inte automatiskt en maskin som är lämplig för en förpackningslinje för livsmedelskontakt.
Vad denna teknik är bra på, och var ett annat verktyg fortfarande vinner
Fläsketikettering med bläckstrålsutskrift är starkast när arbetet innebär förändring. Korta upplag, flera SKU:er, regionala varianter, kampanjförpackningar, serialiserade koder och personliga behållare utnyttjar alla styrkorna i en digital direkt-till-objekt-arbetsflöde. Att det inte krävs tryckplåtar eller skärmar innebär att en designändring endast kräver en filredigering, inte en ny verktygsprocess. Variabel data är inbyggd snarare än tillagd som ett extra lager.
Begränsningarna förtjänar lika mycket uppmärksamhet. Genomströmningen på en enskild roterande fästpunkt är inte jämförbar med en höghastighets-skrivmaskin som kör samma design i månader. Hållbarheten hos bläcklagret beror i stor utsträckning på underlagets förberedelse och val av grundfärg, och vissa aggressiva fyllnings- eller steriliseringsprocesser kan fortfarande föredra en tjock skrivmaskinstryckad eller keramisk dekorering. Inte alla flaskgeometrier är lämpliga. Markanta axlar, djupa koniska former och handtag skapar förändringar i avståndet till tryckytan, vilket utmanar även ett välinställt roterande system.
För förpackningsoperationer som befinner sig i gränslandet mellan massupprepning och ständig variation är en digital flaschskrivare mindre en ersättning för konventionell dekorering än en andra produktionsmodell. Den hanterar arbetsuppgifter som inte kan motivera verktygsutrustning, och gör det med en tryckkvalitet som inte längre kräver någon förbehållsfull formulering.
På utrustningssidan har NOVA byggt sina flasch-inkjetplattformar kring just denna spänning mellan flexibilitet och produktionssäkerhet, med roterande, enkelpass- och AI-stödda skanningskonfigurationer som riktar sig mot olika behållarfamiljer. Tillverknings- och kvalitetskontrollsidan av verksamheten är avgörande här, eftersom en direkt-till-objekt-skrivare bara är lika konsekvent som fästet som håller flaskan och leveranskedjan bakom bläcket och reservdelarna. För team som utvärderar en första eller andra digital linje är denna operativa djupnivå ofta skillnaden mellan en maskin som körs och en maskin som står oanvänd.
Innehållsförteckning
- En printer som behandlar flaskan som underlaget, inte etiketten
- Mekaniken: rotation, tidsinställning och en printnozzel som aldrig nuddar ytan
- Där ekonomin faktiskt vänder – och där den inte gör det
- Problemet som ingen varnar för: glas är inte en perfekt cylinder
- Material, adhesion och den reglerande lag som ligger under trycket
- Vad denna teknik är bra på, och var ett annat verktyg fortfarande vinner