
 EN
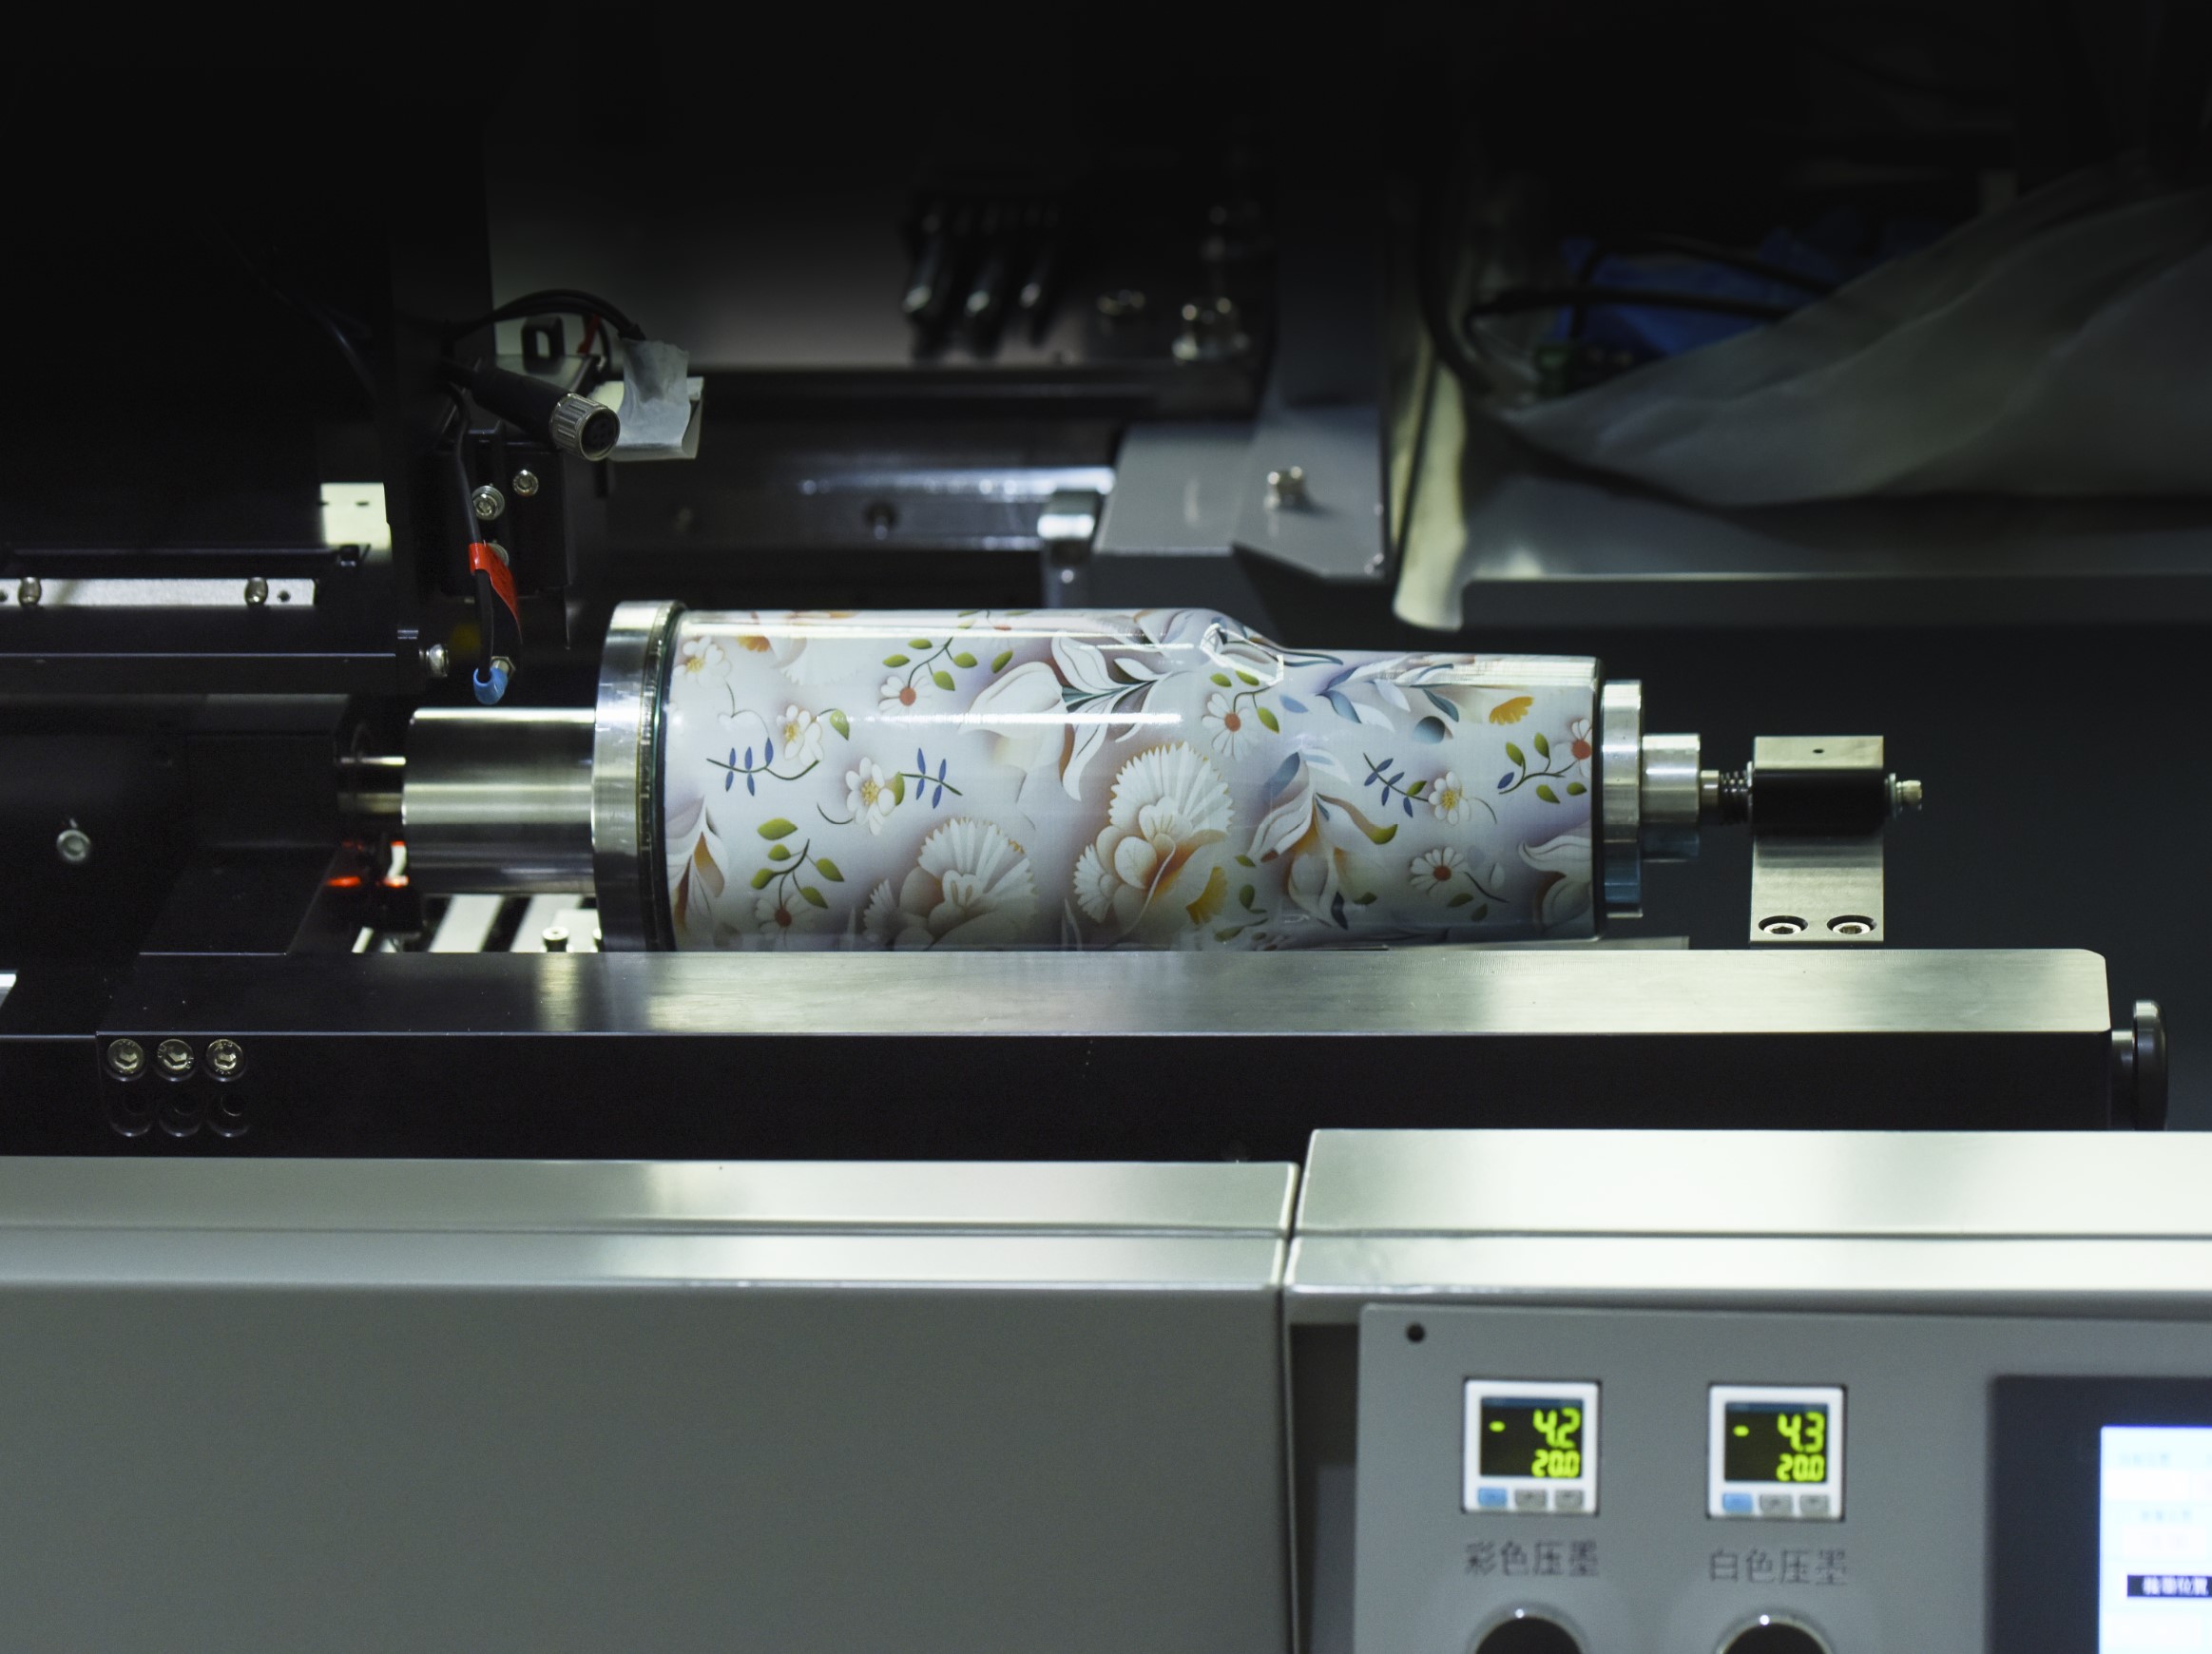
O imprimantă care tratează sticla ca pe un substrat, nu ca pe o etichetă
Majoritatea tehnologiilor actuale de decorare a ambalajelor se bazează încă pe o logică în două etape: producerea recipientului, apoi aplicarea unui element suplimentar pe acesta. O etichetă autocolantă, o manșetă termoretractabilă, un strat de cerneală aplicat prin serigrafie sau un logo aplicat prin tampografie. Sticla este fabricată mai întâi, iar decorarea este adăugată ulterior ca o operație separată, care necesită propriul timp de configurare, propriul flux de deșeuri și propria cantitate minimă de comandă.
O imprimantă cu jet de cerneală pentru sticle colapsează acea secvență. Este un sistem digital de tip direct-pe-obiect, conceput pentru a aplica cerneala direct pe suprafața curbată a unui recipient, în timp ce recipientul se rotește într-un dispozitiv controlat situat sub capul de imprimare. Nici o placă, nici un ecran, nici un suport pentru etichete. Imaginea este stocată într-un fișier, iar mașina traduce acel fișier în picături sincronizate cu rotația piesei.
Pentru echipele responsabile cu ambalarea, care sunt obișnuite cu decorarea bazată pe utilaje, schimbarea este mai puțin legată de calitatea imprimării și mai mult de ceea ce se întâmplă înainte ca prima unitate comercializabilă să părăsească linia de producție.
Mecanica: rotația, sincronizarea și un cap de imprimare care nu atinge niciodată suprafața
Problema de bază de inginerie pare deceptiv de simplă: o sticlă este rotundă, iar un cap de imprimare este plan. Soluția nu constă în a împiedica rotunjimea sticlei, ci în a o mișca astfel încât o linie staționară de duze să poată aplica o imagine coerentă pe o suprafață cilindrică.
O configurație tipică rotativă ține recipientul pe un mandrin sau pe un set de role. Capul de imprimare este plasat la o distanță fixă, de obicei la câțiva milimetri de suprafață, și emite cerneală în timp ce piesa se rotește. Controlerul mașinii sincronizează declanșarea duzelor cu poziția unghiulară a sticlei, astfel încât să nu apară o linie vizibilă acolo unde se închide desenul. În sistemele cu cerneală care se întărește sub radiație UV, o lampă LED întărește cerneala în câteva milisecunde după depunere, ceea ce înseamnă că mai multe straturi (grund, alb, culoare, lac) pot fi aplicate într-o singură trecere, fără ca piesa să părăsească dispozitivul de fixare.
Partea «jet de cerneală» este mai importantă decât partea «sticlă», pentru oricine evaluează această tehnologie. Capetele de imprimare cu declanșare la cerere pot plasa picături de dimensiunea picolitrilor cu o precizie suficientă pentru a reproduce degradeuri, caractere fine și date variabile care se schimbă de la o unitate la alta. Un cod QR de pe sticla numărul unu poate fi diferit de cel de pe sticla numărul patru mii, iar nicio modificare a sculelor nu este necesară.
Unde economia se schimbă efectiv și unde nu se schimbă
Discuția privind costurile în legătură cu imprimarea inkjet pe sticle este adesea simplificată excesiv în expresia «digitalul este mai ieftin pentru tiraje mici». Această afirmație este orientativ corectă, dar varianta utilă are o structură mai detaliată. Imprimarea digitală pe cilindri elimină placa sau ecranul necesare imprimării serigrafice și imprimării prin tampografie, astfel încât costul de configurare scade aproape la zero. Imprimarea serigrafică, dimpotrivă, distribuie un cost fix de pregătire pe întreg tirajul, ceea ce înseamnă că costul pe unitate scade pe măsură ce volumul crește. Punctul de intersecție nu este un singur număr, ci un interval care depinde de complexitatea graficului, de numărul de culori și de frecvența modificărilor designului.
O comparație practică, extrasă din ghidul de achiziții orientat spre producție, arată astfel:
| Factor | Imprimare inkjet digitală pe sticle | Imprimare serigrafică pe sticle |
|---|---|---|
| Configurare pe fiecare design | Încărcare fișier, încărcare piesă | Realizare ecran, amestecare culori, reglare poziționare |
| Intervalul de volum economic optim | Aproximativ 1–2.000 de bucăți | 2.000 de unități și peste |
| Schimbare de design | Instantaneu, fără scule | Ecrane noi necesare |
| Date variabile pe unitate | Capacitate nativă | Impractic într-un flux de lucru pe ecran |
| Gama de culori | CMYK plus alb și vernis, degradeuri și fotografii | Culori locale, limitate de numărul de ecrane |
| Caracterul stratului de cerneală | Subțire, depinde de grund și vernis | Gros, durabil în mod natural |
Interpretarea corectă este că acestea nu concurează pentru aceeași sarcină. O linie de băuturi care rulează un singur design de etichetă pe sute de mii de sticle de sticlă identice rămâne, de obicei, la decorarea prin serigrafie sau ceramică, deoarece economia pe unitate favorizează repetiția. Un co-pachetizator care gestionează SKU-uri sezoniere, ediții limitate, seturi cadou personalizate sau loturi de testare regionale se află într-o realitate economică diferită, iar acolo este locul unde imprimarea digitală directă pe sticle își câștigă poziția.
Problema despre care nimeni nu vă avertizează: sticla nu este un cilindru perfect
Versiunea broșurii pentru imprimarea cu jet de cerneală pe sticlă presupune un cilindru geometric curat. Recipientele reale nu cooperează. Sticlele din sticlă, în special, prezintă toleranțe dimensionale provenite din procesul de formare, care sunt invizibile ochiului uman, dar semnificative la rezoluția de imprimare. Circumferința exterioară variază, iar gâtul sticlei nu este întotdeauna perfect concentric cu corpul acesteia. Când o sticlă cu excentricitate se rotește în fața unui cap de imprimare, viteza suprafeței în zona de imprimare nu este constantă. Unele porțiuni ale pereților laterali trec mai repede decât altele pe lângă duze, iar rezultatul este apariția unor benzi, modificări ale densității sau o imprimare care pare corectă pe o parte și neclară pe cealaltă.
Un caz dintr-un proiect de modernizare a decorării sticlelor într-o instalație din sudul Chinei ilustrează acest punct. Proiectul a început cu o cerință simplă: înlocuirea unui aplicator de etichete cu o imprimare directă prin jet de cerneală UV pe un dispozitiv rotativ cu 360 de grade. Primele mostre arătau excelent pe bancul de laborator, unde sticlele erau selectate manual și rotite cu o viteză constantă. Pe linia de producție, folosind sticle provenite de la același furnizor, dar de pe o paletă diferită, același fișier de imprimare a produs variații vizibile de densitate la aproximativ una din șapte sticle. Problema nu era legată de capul de imprimare sau de cerneală. Era vorba despre acumularea toleranțelor: dispozitivul se rotea cu o viteză unghiulară fixă, dar suprafața sticlei transmitea o viteză liniară diferită la duze, în funcție de raza locală din zona de imprimare.
Corectarea a necesitat ca mașina să măsoare viteza de suprafață la poziția de imprimare și să ajusteze în timp real momentul declanșării, în loc să presupună un cilindru perfect. Acest tip de compensare în buclă închisă face acum parte din platformele rotative mai performante, dar reprezintă o amintire că imprimarea inkjet pe sticle este la fel de mult o disciplină de manipulare, cât și o disciplină de imprimare. Recipientele care nu sunt simetrice rotational, sau care au cusături, linii de separare sau tapers pronunțate, ridică în continuare gradul de dificultate.
Materialele, adeziunea și stratul reglementar situat sub imprimare
O imprimare care pare clară în prima zi nu este același lucru cu o imprimare care rezistă umplerii, închiderii, etichetării, transportului și expunerii pe un raft refrigerat din comerțul cu amănuntul. Adeziunea este variabila ascunsă care separă o demonstrație de un proces de producție.
Tehnologia UV-LED cu jet de cerneală este abordarea dominantă pentru piesele cilindrice, deoarece usucă instantaneu și poate fi formulată pentru o gamă largă de substraturi, de la sticlă și metal până la PET și PP. Sticla necesită, în mod obișnuit, o tratare cu flacără sau un grund pentru a obține o legătură durabilă. Plasticul cu energie superficială scăzută, cum ar fi PET și PP, necesită adesea o tratare cu plasmă sau corona înainte ca cerneala să adere corespunzător. Stratul de grund și cel de lac dintr-un flux de lucru digital nu sunt elemente pur estetice. Aceste straturi contribuie la aderență și durabilitate, funcții pe care un strat gros de cerneală aplicat prin serigrafie le îndeplinește datorită grosimii proprii a filmului.
Stratul reglementar adaugă o altă dimensiune, în special pentru containerele destinate alimentelor, băuturilor și produselor farmaceutice. În Statele Unite ale Americii, Administratia pentru Alimente și Medicamente (Food and Drug Administration) nu „aprobă” anumite vopsele de imprimare ca produse specifice. În schimb, componentele vopselelor care ar putea deveni aditivi alimentari indirecti sunt evaluate în conformitate cu prevederile privind aditivii alimentari din Titlul 21 al Codului de Reglementări Federale, aproximativ din Partea 170 până la Partea 190. Pentru echipele responsabile cu ambalaje, implicația practică este că documentația furnizată de producătorul de vopsele și controalele de proces aplicate de transformatori au aceeași importanță ca și specificațiile imprimantei. O mașină capabilă să atingă o rezoluție de 1200 dpi nu este, în mod automat, o mașină potrivită pentru o linie de ambalare destinată contactului cu alimente.
Ce face bine această tehnologie și unde un instrument diferit încă obține rezultate superioare
Imprimarea cu jet de cerneală pe sticle este cea mai eficientă atunci când lucrarea implică modificări. Tirajele scurte, multiplele SKU-uri, variantele regionale, ambalajele promoționale, codurile serializate și containerele personalizate valorifică în mod deosebit avantajele unui flux de lucru digital direct pe obiect. Absența costurilor legate de plăci sau ecrane înseamnă că o revizuire a designului presupune doar o editare de fișier, nu un ciclu de prelucrare a sculelor. Datele variabile sunt native, nu adăugate ulterior.
Limitările merită o atenție egală. Randamentul unei singure instalații rotative nu este comparabil cu cel al unei linii rapide de serigrafie care rulează un singur design timp de luni întregi. Durabilitatea stratului de cerneală depinde în mare măsură de pregătirea substratului și de alegerea primerului, iar unele procese agresive de umplere sau sterilizare pot încă favoriza o decorare groasă prin serigrafie sau ceramică. Nu toate geometriile sticlelor se potrivesc bine. Umărurile pronunțate, tăieturile conice profunde și mânerul creează variații ale distanței de imprimare care pun la încercare chiar și un sistem rotativ bine reglat.
Pentru operațiunile de ambalare care se află în spațiul dintre repetiția masivă și variația constantă, o imprimantă digitală pentru sticle este mai degrabă un mod suplimentar de producție decât o înlocuire a decorării convenționale. Aceasta acoperă sarcinile care nu justifică costurile legate de realizarea unor matrițe, iar calitatea imprimării nu mai necesită nicio rezervă.
La nivelul echipamentelor, NOVA a conceput platformele sale de imprimare inkjet pentru sticle exact în jurul acestei tensiuni între flexibilitate și fiabilitatea producției, oferind configurații rotative, cu trecere unică și cu scanare asistată de inteligență artificială, adaptate diferitelor familii de recipiente. Partea de fabricație și control al calității este esențială aici, deoarece o imprimantă direct pe obiect este la fel de constantă ca și dispozitivul care fixează sticla, precum și lanțul de aprovizionare pentru cerneală și piese de schimb. Pentru echipele care evaluează achiziționarea unei prime sau a unei a doua linii digitale, această adâncime operațională face adesea diferența între o mașină care funcționează și una care rămâne nefolosită.
Cuprins
- O imprimantă care tratează sticla ca pe un substrat, nu ca pe o etichetă
- Mecanica: rotația, sincronizarea și un cap de imprimare care nu atinge niciodată suprafața
- Unde economia se schimbă efectiv și unde nu se schimbă
- Problema despre care nimeni nu vă avertizează: sticla nu este un cilindru perfect
- Materialele, adeziunea și stratul reglementar situat sub imprimare
- Ce face bine această tehnologie și unde un instrument diferit încă obține rezultate superioare