
 EN
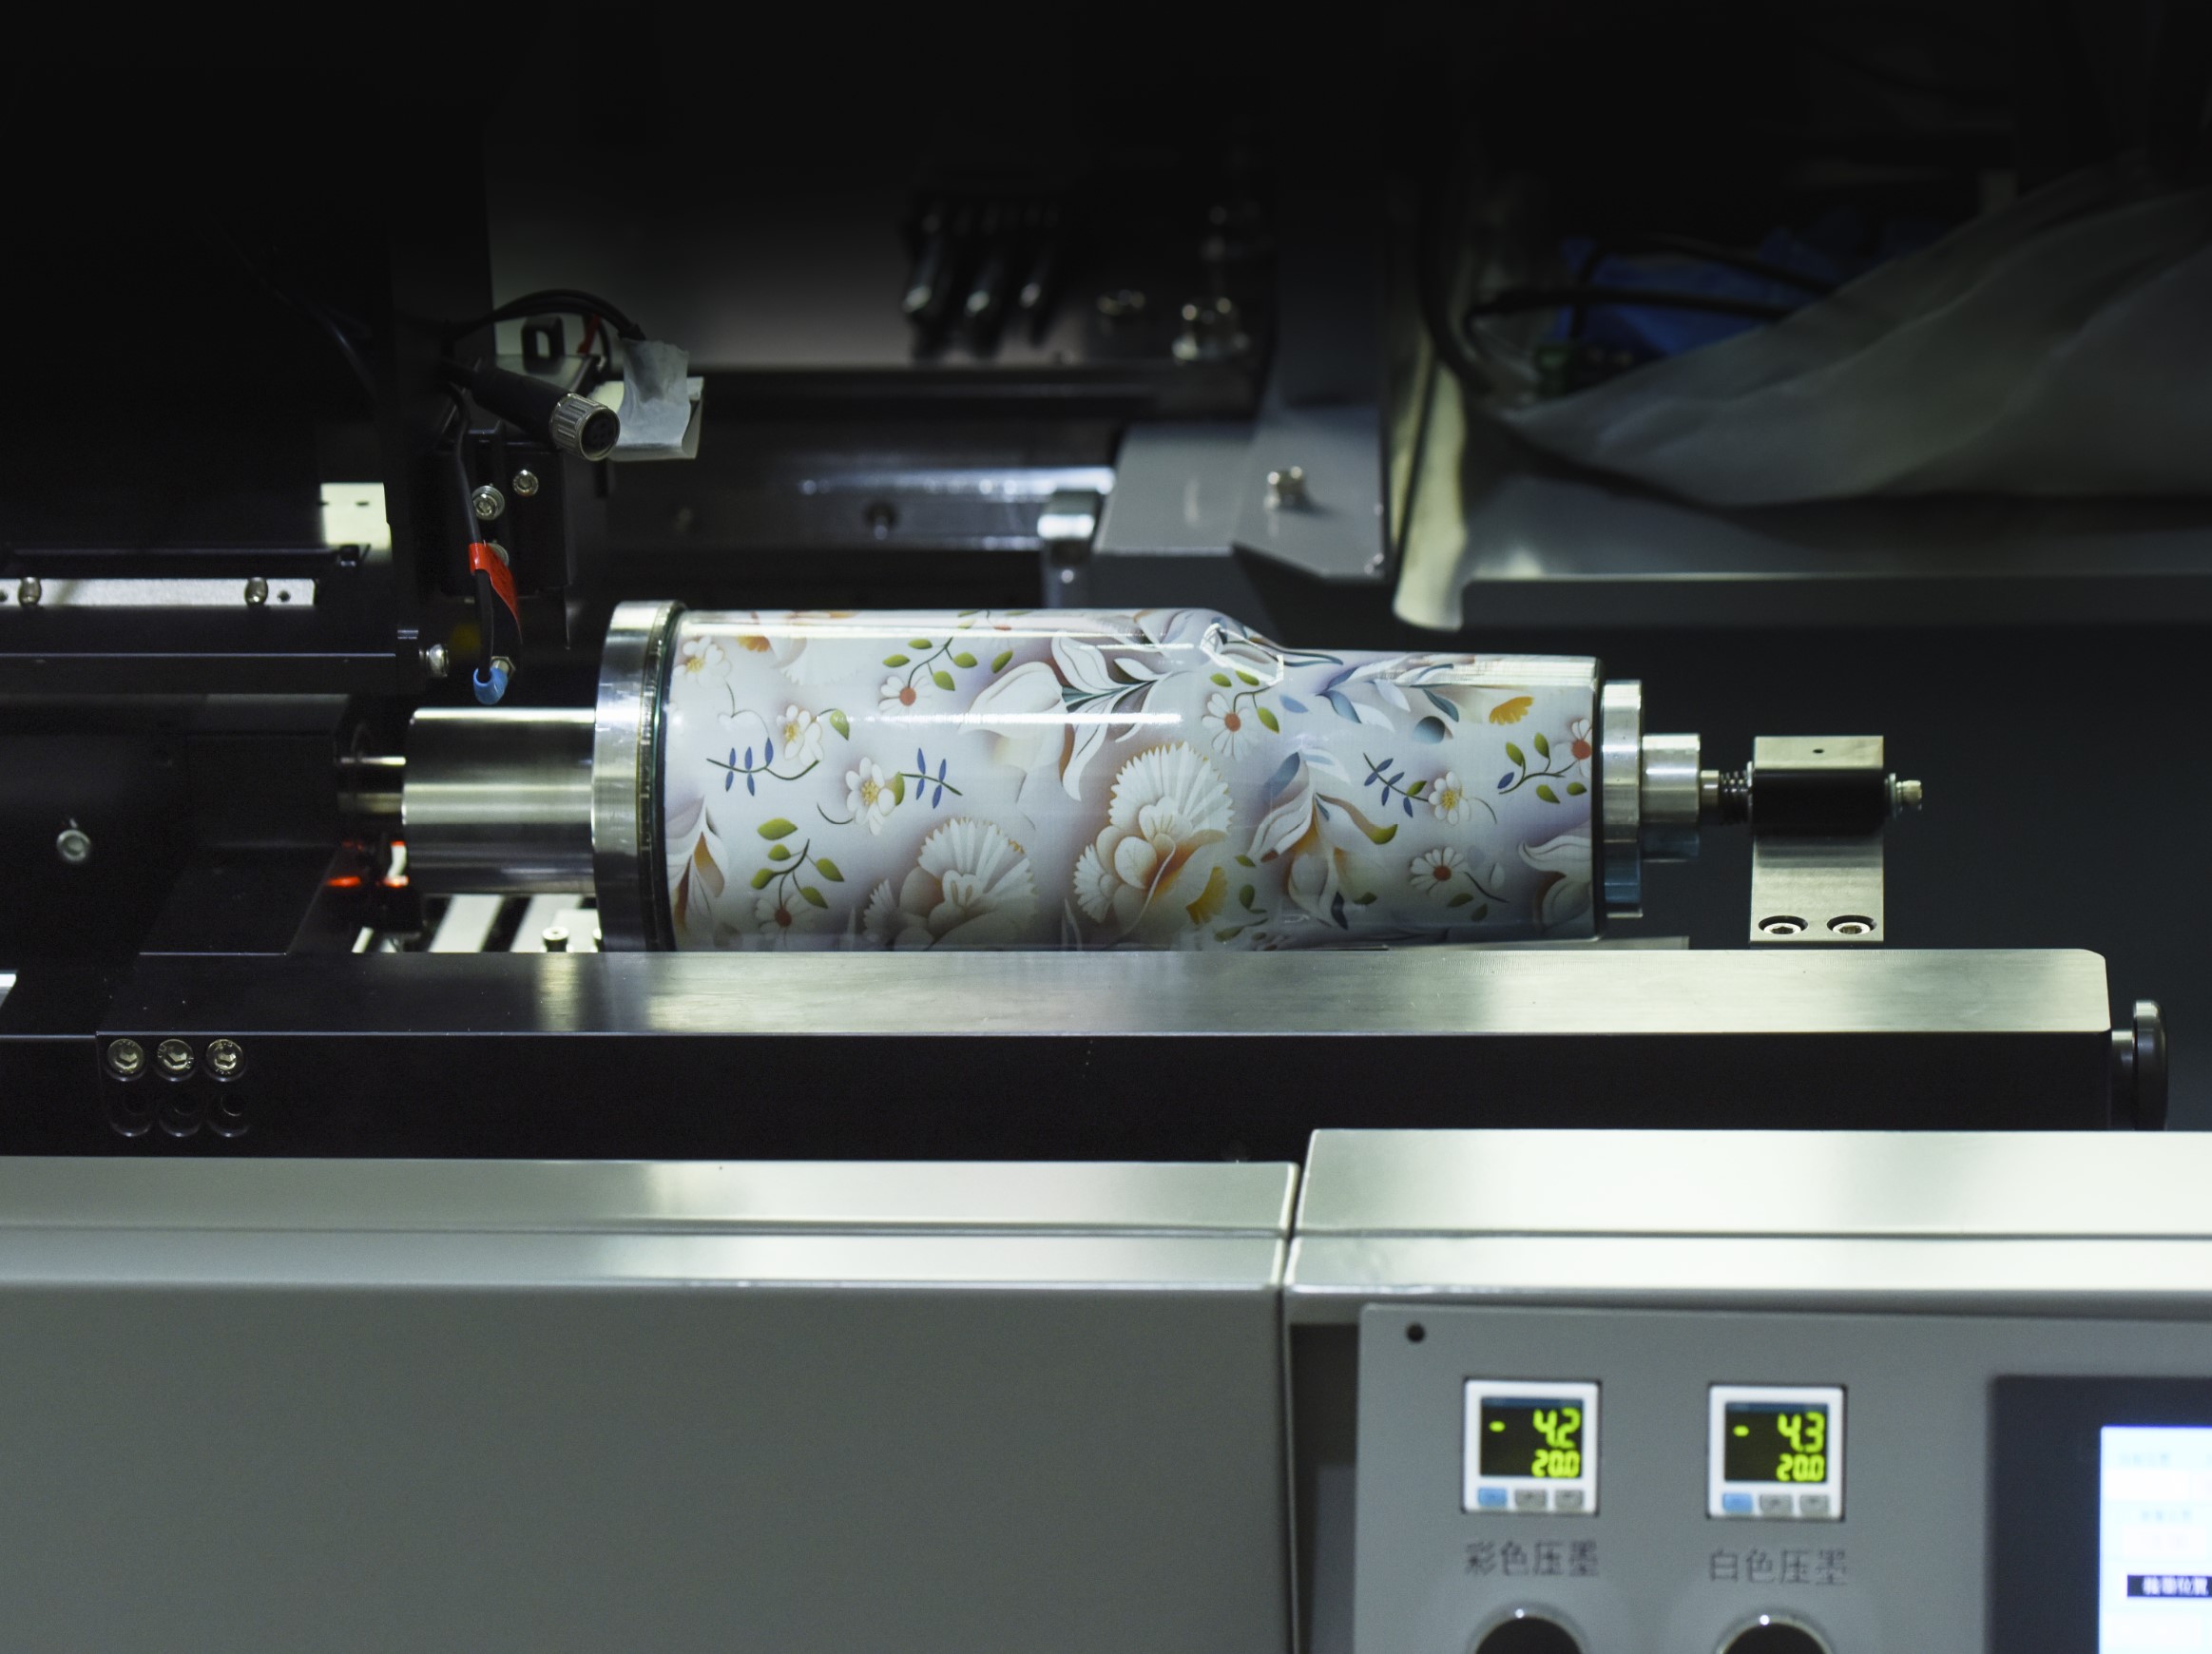
Drukarka traktująca butelkę jako podłoże, a nie etykietę
Większość dekoracji opakowań nadal opiera się na logice dwuetapowej: najpierw produkuje się pojemnik, a następnie nanosi się na niego coś dodatkowego – etykietę samoprzylepną, owijkę termokurczalną, warstwę farby naniesioną sitodrukiem lub logo naniesione drukiem tamponowym. Butelka jest produkowana oddzielnie, a jej dekoracja następuje później jako osobna operacja z własnym czasem przygotowania, własnym strumieniem odpadów oraz własną minimalną wielkością zamówienia.
Drukarka atramentowa do butelek redukuje ten proces do jednego etapu. Jest to cyfrowy system drukowania bezpośredniego na przedmiotach, zaprojektowany tak, aby strzelać atramentem bezpośrednio na zakrzywioną zewnętrzną powierzchnię pojemnika podczas jego obrotu w kontrolowanym uchwycie umieszczonym pod głowicą drukującą. Bez płytek, bez sit, bez podkładki etykiet. Obraz znajduje się w pliku, a maszyna przekształca ten plik w krople atramentu zsynchronizowane z obrotem elementu.
Dla zespołów odpowiedzialnych za opakowania, przyzwyczajonych do dekoracji opartej na narzędziach, zmiana dotyczy mniej jakości druku niż tego, co dzieje się przed wyprodukowaniem pierwszej jednostki nadającej się do sprzedaży.
Mechanika: obrót, synchronizacja czasu oraz głowica drukująca, która nigdy nie styka się z powierzchnią
Podstawowy problem inżynieryjny wydaje się pozornie prosty: butelka jest okrągła, a głowica drukująca – płaska. Rozwiązaniem nie jest spłaszczanie butelki, lecz jej ruch w taki sposób, aby nieruchoma linia dysz mogła nanosić spójny obraz na powierzchni cylindrycznej.
Typowy układ obrotowy mocuje pojemnik na wałku lub zestawie rolek. Głowa drukująca znajduje się w stałej odległości, zwykle kilku milimetrów od powierzchni, i strzela atramentem podczas obrotu przedmiotu. Sterownik maszyny synchronizuje wystrzały dysz z kątową pozycją butelki, dzięki czemu nie powstaje szew tam, gdzie grafika się łączy. W systemach utwardzanych UV lampa LED utwardza atrament w ciągu ułamków milisekundy po jego osiadaniu, co pozwala nakładać wiele warstw (podkład, biały, kolor, lakier) w jednym przejściu bez konieczności usuwania przedmiotu z uchwytu.
Część „jet” w określeniu „inkjet” ma większe znaczenie niż część „bottle” dla każdej osoby oceniającej tę technologię. Głowy drukujące typu drop-on-demand mogą umieszczać krople o objętości w skali pikolitrów z taką precyzją, że umożliwiają odtwarzanie gradientów, drobnej czcionki oraz zmiennych danych, które różnią się od jednostki do jednostki. Kod QR na butelce numer jeden może się różnić od kodu QR na butelce numer cztery tysiące, a żadna zmiana narzędzi nie jest wymagana.
Tam, gdzie ekonomia rzeczywiście się zmienia, i tam, gdzie się nie zmienia
Rozmowa na temat kosztów drukowania atramentowego butelek jest często nadmiernie uproszczona do stwierdzenia „cyfrowe drukowanie jest tańsze przy krótkich seriiach”. To stwierdzenie jest kierunkowo poprawne, ale jego użyteczna wersja ma bardziej złożoną strukturę. Cyfrowe drukowanie na cylindrach eliminuje matrycę lub sitodrukową formę wymaganą przy sitodruku i druku tampograficznym, dzięki czemu koszty przygotowania spadają niemal do zera. Sitodruk natomiast rozprowadza stały koszt przygotowania na całą serię, co oznacza, że jego koszt jednostkowy maleje wraz ze wzrostem objętości produkcji. Przecięcie nie jest pojedynczą liczbą, lecz zakresem kształtowanym przez złożoność grafiki, liczbę kolorów oraz częstotliwość zmian projektu.
Praktyczne porównanie oparte na wskazówkach zakupowych skierowanych na produkcję wygląda następująco:
| Czynnik | Cyfrowe drukowanie atramentowe na butelkach | Sitodruk na butelkach |
|---|---|---|
| Przygotowanie na jeden projekt | Wczytanie pliku, załadowanie elementu | Wykonanie sita, mieszanie kolorów, rejestracja |
| Optymalny zakres ilościowy pod względem ekonomicznym | Około 1 do 2 000 sztuk | 2000 jednostek i więcej |
| Zmiana projektu | Natychmiastowe, bez konieczności stosowania narzędzi | Wymagane są nowe sitodruki |
| Zmienna zawartość danych dla każdej jednostki | Wbudowana funkcjonalność | Nierealne w ramach procesu pracy z osobnymi sitodrukami |
| Zakres kolorów | Kolorystyka CMYK plus biały i lakier, gradienty i zdjęcia | Kolorystyka specjalna, ograniczona liczbą sitodruków |
| Charakter warstwy farby | Cienka, zależy od podkładu i lakieru | Gruba, z natury trwała |
Bezstronna interpretacja brzmi tak, że te technologie nie konkurują o to samo zastosowanie. Linia napojowa drukująca jedno logo na setkach tysięcy identycznych butelek szklanych zwykle pozostaje przy dekoracji sitodrukowej lub ceramicznej, ponieważ koszty przypadające na jednostkę sprzyjają powtarzalności. Natomiast producent przetwarzający zamówienia z sezonowymi SKU, edycjami limitowanymi, zestawami upominkowymi z personalizacją lub partiami testowymi dla poszczególnych regionów działa w innej rzeczywistości ekonomicznej – i właśnie tam druk cyfrowy bezpośrednio na butelkach znajduje swoje zastosowanie.
Problem, o którym nikt Cię nie ostrzega: szkło nie jest idealnym walcem
Wersja drukowania atramentowego na butelkach przeznaczona do broszek zakłada czysty, geometryczny walec. Rzeczywiste pojemniki nie współpracują. Szklenne butelki w szczególności posiadają tolerancje wymiarowe wynikające z procesu formowania – niewidoczne gołym okiem, ale istotne przy rozdzielczości druku. Obwód zewnętrzny ulega zmianie, a otwór butelki nie zawsze jest idealnie współśrodkowy z jej korpusem. Gdy butelka o ekscentrycznym kształcie obraca się przed głowicą drukującą, prędkość powierzchni w strefie druku nie jest stała. Niektóre fragmenty bocznej ścianki przesuwają się szybciej niż inne przed dyszami, co skutkuje pasami, przesunięciami gęstości lub drukiem, który wygląda dobrze z jednej strony, a rozmyty – z drugiej.
Przypadek modernizacji dekoracji butelek szklanych w zakładzie położonym w południowych Chinach ilustruje ten punkt. Projekt rozpoczął się od prostego zlecenia: wymiana aplikatora etykiet na bezpośredni druk atramentem UV w technologii inkjet przy użyciu obrotowego uchwytu o kącie obrotu 360 stopni. Pierwsze próbki wyglądały doskonale na stole laboratoryjnym, gdzie butelki były dobierane ręcznie i obracane ze stałą prędkością kątową. Na linii produkcyjnej, przy użyciu butelek pochodzących od tego samego dostawcy, lecz z innego palety, ten sam plik do druku powodował widoczną zmienność gęstości druku mniej więcej na jednej butelce na siedem. Problem nie dotyczył głowicy drukującej ani atramentu. Był to problem tolerancji skumulowanych: uchwyt obracał się ze stałą prędkością kątową, ale powierzchnia szklana prezentowała różną prędkość liniową względem dysz w zależności od lokalnego promienia w strefie druku.
Zastosowanie rozwiązania wymagało, aby maszyna mierzyła prędkość powierzchni w miejscu druku i dostosowywała w locie moment wystrzału, zamiast zakładać idealny kształt cylindra. Tego typu kompensacja w pętli zamkniętej jest obecnie częścią bardziej zaawansowanych platform obrotowych, ale przypomina nam, że druk atramentowy na butelkach to nie tylko dyscyplina drukarska, lecz także dyscyplina obsługi. Pojemniki, które nie są geometrycznie symetryczne względem osi obrotu lub które mają szwy, linie rozdzielenia form lub wyraźne stożkowe zwężenia, dodatkowo zwiększają stopień trudności.
Materiały, przyczepność oraz warstwa regulacyjna znajdująca się pod warstwą druku
Druk wyglądający ostro w dniu pierwszym nie jest tym samym co druk, który wytrzymuje napełnianie, zakręcanie korków, etykietowanie, transport oraz przechowywanie na chłodzonej półce detalicznej. Przyczepność to cicha zmienna, która oddziela pokaz demonstracyjny od procesu produkcyjnego.
Druk atramentowy UV-LED jest dominującą metodą dla przedmiotów cylindrycznych, ponieważ utwardza się natychmiastowo i może być formułowany do różnych podłoży – od szkła i metalu po PET i PP. Szkło zwykle wymaga obróbki płomieniem lub zastosowania gruntu, aby uzyskać trwałe połączenie. Plastiki o niskiej energii powierzchniowej, takie jak PET i PP, często wymagają wstępnego przetwarzania plazmą lub koroną, by atrament prawidłowo przyczepił się do podłoża. Warstwy gruntu i lakieru w cyfrowym procesie drukowania nie są jedynie elementami estetycznymi. Pełnią one część funkcji związanych z przyczepnością i trwałością, które w przypadku grubego warstwowego druku sitowego realizowane są dzięki samej grubości warstwy atramentu.
Warstwa regulacyjna wprowadza kolejny wymiar, szczególnie w przypadku pojemników na produkty spożywcze, napoje i leki. W Stanach Zjednoczonych Administracja Żywności i Leków (FDA) nie „zatwierdza” konkretnych farb drukarskich jako gotowych produktów. Zamiast tego składniki farb, które mogą stać się pośrednimi dodatkami do żywności, są oceniane pod kątem przepisów dotyczących dodatków do żywności zawartych w Tytule 21 Kodeksu Federalnych Przepisów (CFR), mniej więcej w częściach od 170 do 190. Dla zespołów zajmujących się opakowaniami praktycznym wnioskiem jest to, że dokumentacja dostawcy farb oraz kontrole procesowe konwerterów mają takie samo znaczenie jak specyfikacje drukarki. Maszyna zdolna do osiągnięcia rozdzielczości 1200 dpi nie jest automatycznie maszyną odpowiednią do linii produkcyjnych opakowań kontaktujących się z żywnością.
To, czym ta technologia się wyróżnia, oraz tam, gdzie inny narzędzie nadal odnosi zwycięstwo
Druk atramentowy na butelkach jest najskuteczniejszy w przypadku zadań wymagających zmian. Krótkie serie, wiele SKU, wersje regionalne, opakowania promocyjne, kodowane sekwencyjnie oraz spersonalizowane pojemniki idealnie wykorzystują zalety cyfrowego procesu druku bezpośrednio na obiekcie. Brak kosztów matryc lub sit oznacza, że zmiana projektu to prosta edycja pliku, a nie cykl produkcji narzędzi. Dane zmienne są wbudowane, a nie dodawane jako dodatkowa funkcja.
Ograniczenia również zasługują na równą uwagę. Wydajność pojedynczego uchwytu obrotowego nie jest porównywalna z wydajnością szybkiej linii sitodruku produkującej jeden projekt przez miesiące. Trwałość warstwy farby zależy w dużej mierze od przygotowania podłoża i wyboru gruntu, a niektóre intensywne procesy napełniania lub sterylizacji nadal mogą preferować grube druki sitodrukowe lub dekoracje ceramiczne. Nie każda geometria butelki jest odpowiednia. Wyraźne barki, głębokie stożkowe zwężenia oraz uchwyty powodują zmiany odległości druku, co stanowi wyzwanie nawet dla dobrze dostrojonego systemu obrotowego.
Dla operacji pakowania, które znajdują się pomiędzy masową powtarzalnością a ciągłą zmiennością, cyfrowy drukarka butelek to mniej zastępstwo konwencjonalnej dekoracji niż dodatkowy tryb produkcji. Obsługuje zadania, dla których nie opłaca się tworzenia narzędzi, zapewniając przy tym jakość druku, która już nie wymaga zastrzeżeń.
Z punktu widzenia sprzętu NOVA opracowała swoje platformy atramentowe do drukowania na butelkach właśnie w oparciu o tę konkretną sprzeczność między elastycznością a niezawodnością produkcyjną, oferując konfiguracje obrotowe, jednoprzelotowe oraz wspierane sztuczną inteligencją skanowanie, dostosowane do różnych rodzin pojemników. Strona produkcji i kontroli jakości ma tutaj kluczowe znaczenie, ponieważ drukarka bezpośredniego druku na obiektach jest tak spójna, jak mocowanie utrzymujące butelkę oraz łańcuch dostaw materiałów eksploatacyjnych i części zamiennych. Dla zespołów oceniających zakup pierwszej lub drugiej linii cyfrowej ta głębokość operacyjna często decyduje o tym, czy maszyna będzie działać, czy pozostanie nieużywana.
Spis treści
- Drukarka traktująca butelkę jako podłoże, a nie etykietę
- Mechanika: obrót, synchronizacja czasu oraz głowica drukująca, która nigdy nie styka się z powierzchnią
- Tam, gdzie ekonomia rzeczywiście się zmienia, i tam, gdzie się nie zmienia
- Problem, o którym nikt Cię nie ostrzega: szkło nie jest idealnym walcem
- Materiały, przyczepność oraz warstwa regulacyjna znajdująca się pod warstwą druku
- To, czym ta technologia się wyróżnia, oraz tam, gdzie inny narzędzie nadal odnosi zwycięstwo