
 EN
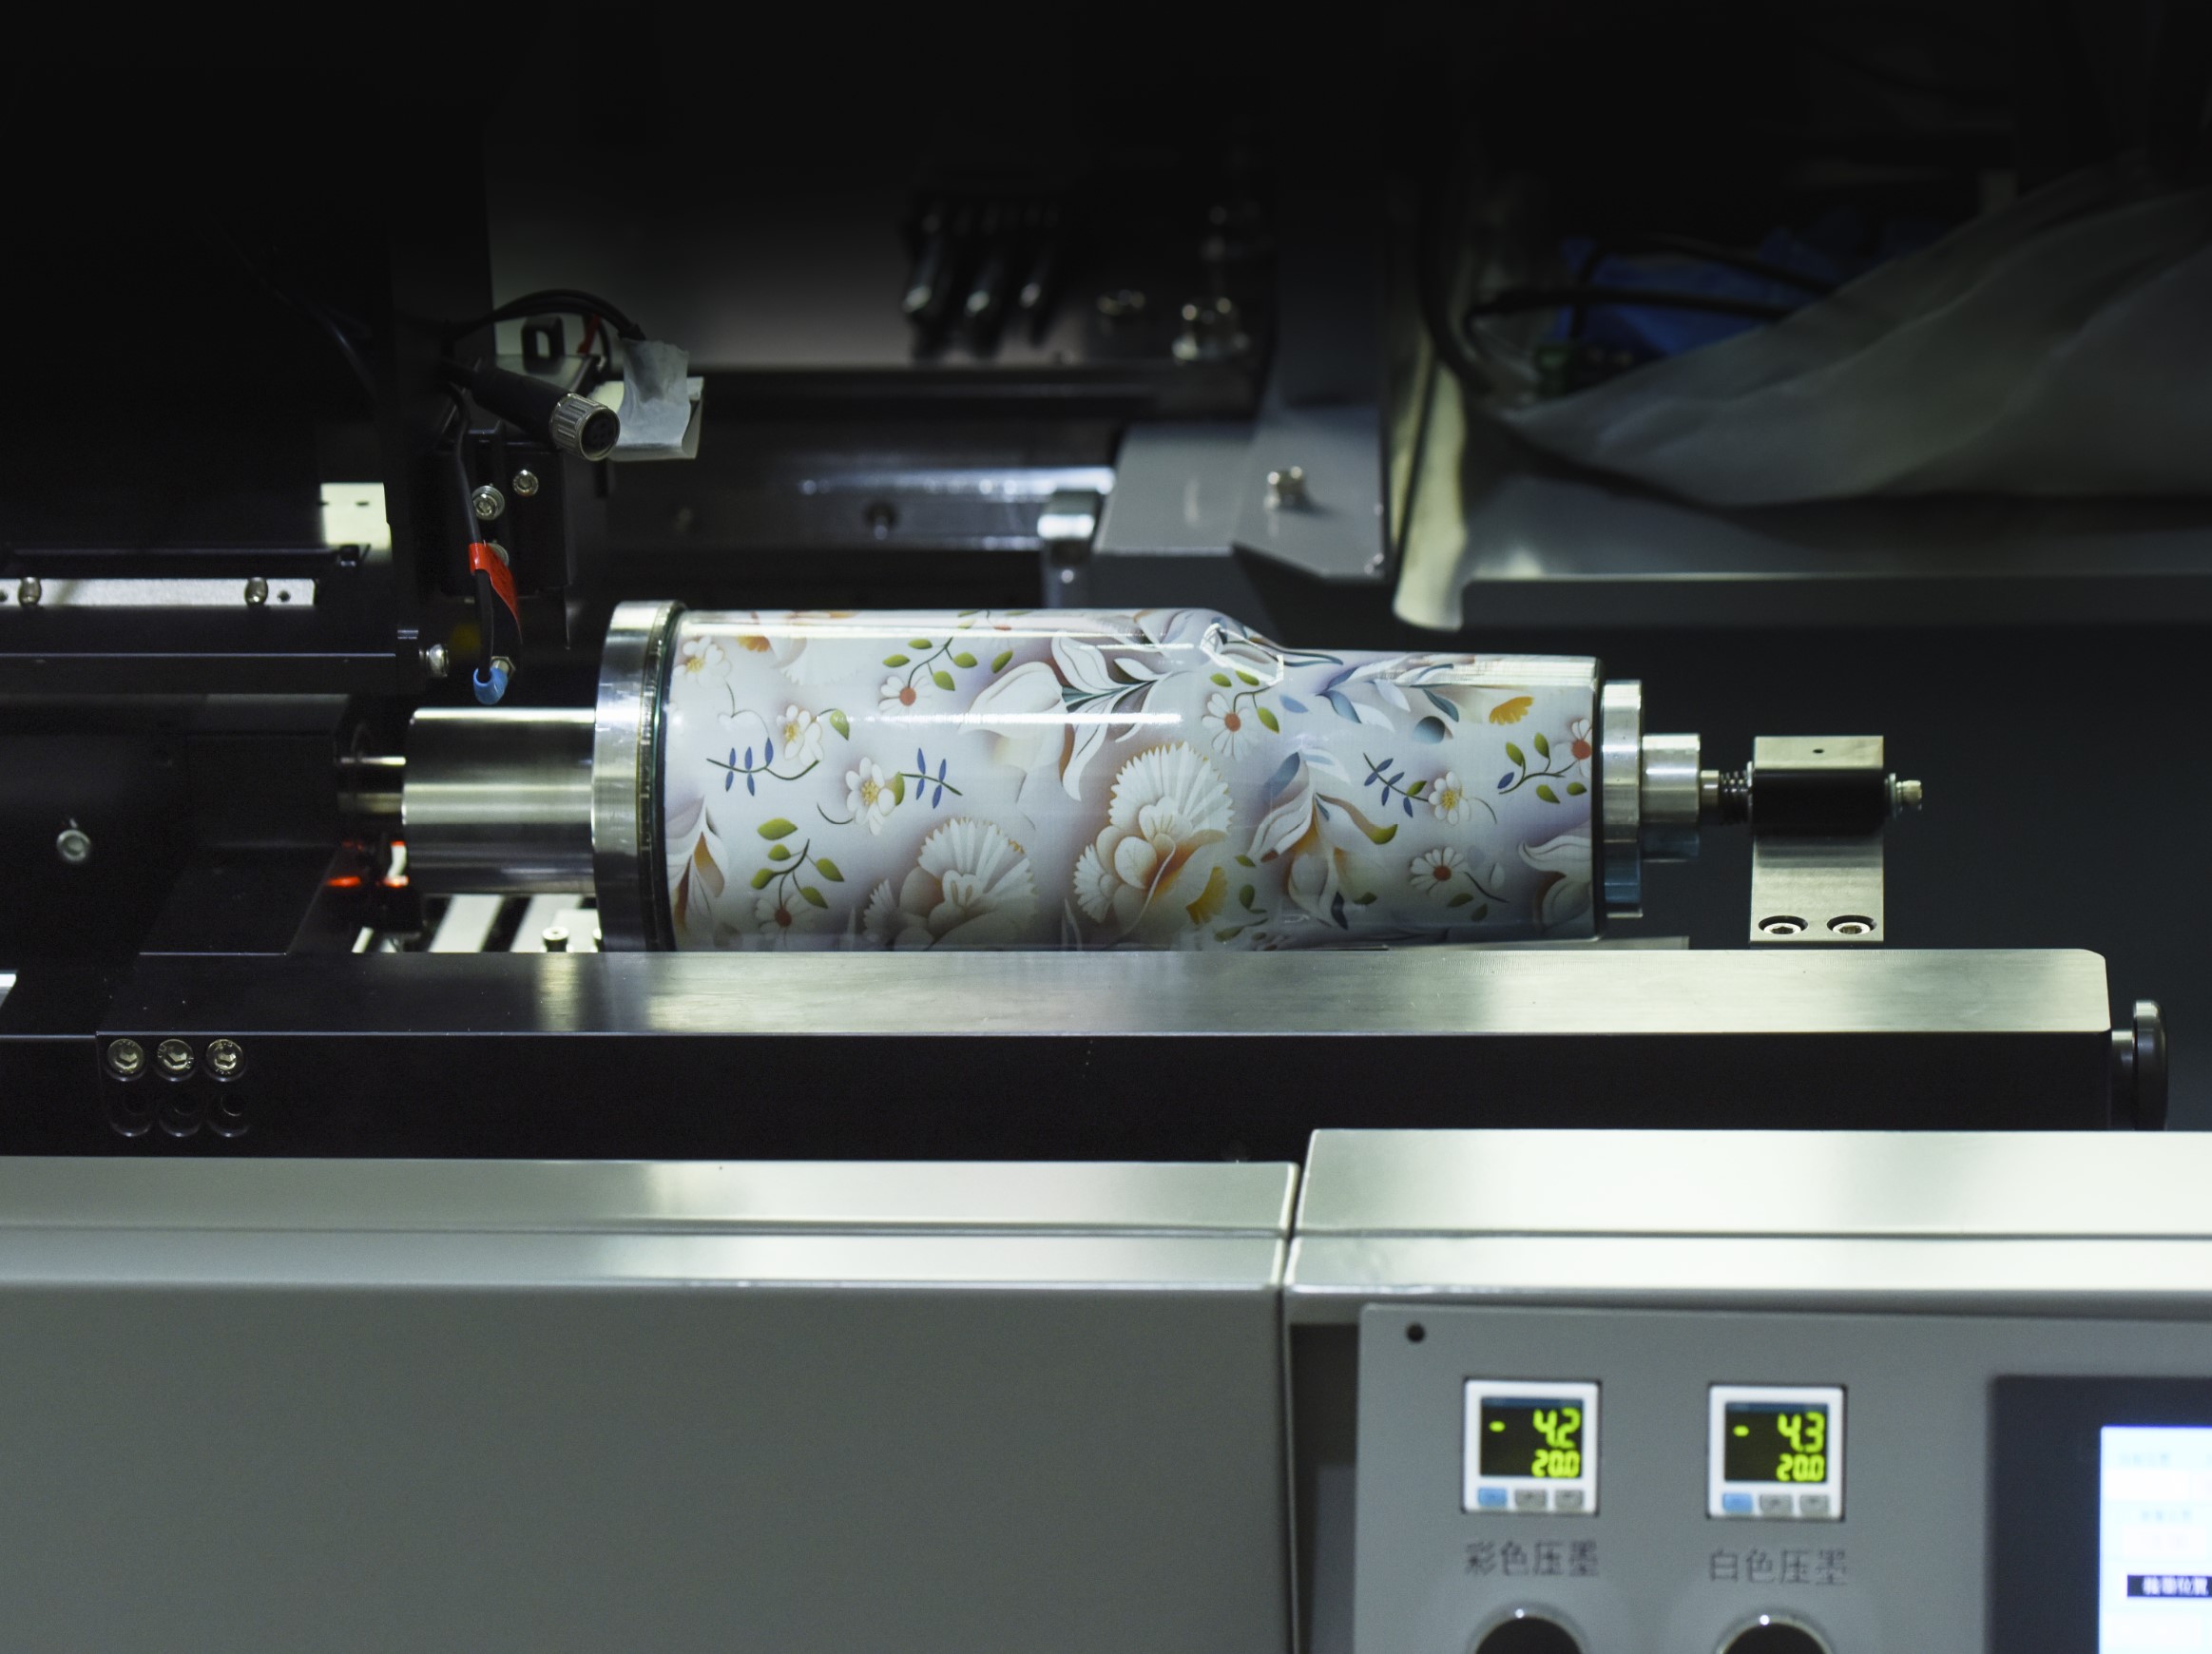
Egy olyan nyomtató, amely az üveget – nem a címke anyagaként kezeli
A legtöbb csomagolás-díszítés továbbra is egy kétfázisú logikán alapul: először elkészítik a tartályt, majd valamit ráhelyeznek. Egy nyomásérzékeny címke, egy zsugorburkolat, egy fémnyomtatással alkalmazott festékréteg vagy egy tamponnyomtatással készült logó. Az üveget gyártják, és a díszítés külön műveletként érkezik utána – saját beállítási idejével, saját hulladékáramával és saját minimális rendelési mennyiségével.
Egy üveg-inkjetnyomtató összeomlasztja ezt a sorozatot. Ez egy közvetlen tárgyra történő digitális nyomtatási rendszer, amelyet úgy terveztek, hogy a tintát közvetlenül a tartály görbült külső felületére juttassa, miközben a tartály egy vezérelt rögzítőberendezésben forog a nyomtatófej alatt. Nincs nyomólemez, nincs fémháló, nincs címkevédő réteg. A kép egy fájlban él, és a gép ezt a fájlt cseppformájú tintává alakítja, amelyek szinkronban vannak a tárgy forgásával.
A csomagolási csapatok számára, akik hozzászoktak a formázási eszközökhöz kapcsolódó díszítéshez, ez az áttörés kevésbé a nyomtatási minőségről, hanem inkább arról szól, mi történik az első értékesíthető egység gyártásának megkezdése előtt.
A mechanika: forgás, időzítés és egy olyan nyomtatófej, amely soha nem érinti a felületet
A fő mérnöki probléma látszólag egyszerű: egy üveg kerek, és egy nyomtatófej sík. A megoldás nem az üveg síkká alakítása, hanem olyan mozgatása, amely lehetővé teszi, hogy egy álló fúvókasor összefüggő képet nyomtasson egy hengeres felületre.
Egy tipikus forgó berendezés a tartályt egy mandrelre vagy egy hengerpárra helyezi. A nyomtatófej rögzített távolságra, általában néhány milliméterre helyezkedik el a felülettől, és a darab forgása közben juttatja fel az inkát. A gép vezérlőegysége szinkronizálja a fúvókák működését a palack szögelfordulásával, így nem keletkezik varrat a grafikai elem záródási pontján. UV-keményedő rendszerek esetén egy LED-lámpa az inkát a felületre érkezést követő ezredmásodpercek alatt keményíti meg, így több réteg (alapozó, fehér, szín, lakk) egyszerre rakható fel anélkül, hogy a darabot ki kellene venni a rögzítőből.
A technológia értékelésekor az „inkjet” rész fontosabb, mint a „bottle” rész. A csepp-alapú nyomtatófejek pikoliter méretű cseppeket tudnak olyan pontossággal elhelyezni, hogy árnyalatátmeneteket, finom betűtípusokat és egységenként változó adatokat is reprodukálnak. Az első palackon lévő QR-kód eltérhet a négyszázadik palackon lévő QR-kódtól, és ehhez nem szükséges szerszámcsere.
Ahol a gazdasági mutatók ténylegesen megváltoznak, és ahol nem
A palackra nyomtatott tintasugaras nyomtatás költségeiről folyó beszélgetés gyakran túlságosan leegyszerűsített: „a digitális nyomtatás olcsóbb rövid sorozatok esetén.” Ez az állítás irányító jellegűen helyes, de a hasznosabb változat részletgazdagabb. A digitális hengeres nyomtatás kiküszöböli a fémlemezt vagy a rácsot, amelyekre a fémrácsos és a tampónnyomtatás szükséges, így a beállítási költség majdnem nullára csökken. A fémrácsos nyomtatás viszont egy fix előkészítési költséget oszt el az egész sorozaton, ami azt jelenti, hogy az egységköltség a mennyiség növekedésével csökken. A két technológia közötti átmeneti pont nem egyetlen szám, hanem egy tartomány, amelyet az illusztráció bonyolultsága, a színek száma és a tervezés gyakorisága határoz meg.
Egy gyakorlatias összehasonlítás, amely a termelésorientált beszerzési iránymutatásból származik, így néz ki:
| Tényező | Digitális palack-tintasugaras nyomtatás | Fémrácsos nyomtatás palackokra |
|---|---|---|
| Beállítás darabonként | Fájl betöltése, alkatrész betöltése | Fémrács készítése, színkeverés, regisztráció |
| Gazdaságilag optimális mennyiség | Kb. 1–2 000 darab | 2000 egység és több |
| Tervezési változtatás | Azonnali, nincs szükség szerszámra | Új képernyők szükségesek |
| Változó adat egységenként | Beépített képesség | Gyakorlatlan egy képernyőnkénti munkafolyamatban |
| Színválaszték | CMYK plusz fehér és lakk, árnyalatok és fényképek | Folt színek, a képernyők számával korlátozva |
| Tinta réteg jellege | Vékony, függ az alapozótól és a laktól | Vastag, természetes tartósságú |
Az őszinte értelmezés az, hogy ezek nem ugyanazt a feladatot töltik be. Egy italként működő gyártósor, amely egyetlen címkatervezést alkalmaz százezernyi azonos üvegpalackon, általában marad a fóliás vagy kerámiás díszítésnél, mert az egységenkénti gazdasági mutatók a ismétlődést jutalmazzák. Ezzel szemben egy közös csomagoló vállalat, amely szezonális SKUs-okat, korlátozott kiadású termékeket, személyre szabott ajándékcsomagokat vagy régióspecifikus tesztadagokat kezel, más gazdasági valóságban működik – és pont itt nyeri el helyét a közvetlen digitális üvegpalack-nyomtatás.
A probléma, amiről senki sem figyelmeztet: az üveg nem tökéletes henger
A brosúra változatban alkalmazott üvegpalackos tintasugaras nyomtatás egy tiszta, geometrikus hengert feltételez. A valós tárolóedények azonban nem ilyen együttműködők. A palackok – különösen az üvegpalackok – a gyártási folyamat során olyan méreti tűréseket mutatnak, amelyek szabad szemmel nem láthatók, de a nyomtatási felbontás szempontjából jelentősek. A külső kerület változó, és a palack szája nem mindig tökéletesen koncentrikus a testtel. Amikor egy excentrikus palack elfordul egy nyomtatófej előtt, a nyomtatási zónában a felületi sebesség nem állandó. A palack oldalfalának egyes részei gyorsabban haladnak el a fúvókák előtt, mint más részei, és ennek eredményeként sávozás, sűrűségeltolódás vagy olyan nyomtatás keletkezik, amely az egyik oldalon jónak tűnik, míg a másikon elmosódott.
Egy üvegpalack-díszítési felújítási projekt példája egy dél-kínai gyárból illusztrálja ezt a kérdést. A projekt egy egyszerű feladattal kezdődött: címkefelhelyező gép lecserélése közvetlen UV-inkjet nyomtatással, 360 fokos forgó rögzítőberendezésen. Az első minták kiváló minőséget mutattak a laborasztalon, ahol a palackokat kézzel válogatták ki, és állandó sebességgel forgatták. A gyártósoron ugyanarról a szállítótól származó, de más palettáról származó palackok használata esetén ugyanazzal a nyomtatási fájllal kb. minden hetedik palackon látható sűrűségváltozás jelent meg. A probléma nem a nyomtatófejben vagy a festékben rejlett. Hanem a tűréshalmazban: a rögzítőberendezés állandó szögsebességgel forgott, az üvegfelület azonban a nyomtatási zónában a helyi sugár függvényében eltérő lineáris sebességet biztosított a fúvókák számára.
A javításhoz a gépnek mérnie kellett a felületi sebességet a nyomtatási pozícióban, és valós időben kellett igazítania a tüzelés időzítését, ahelyett, hogy feltételezte volna a tökéletes hengert. Ezt a zárt hurkú kompenzációt ma már a hatékonyabb forgó platformok részeként alkalmazzák, de emlékeztet arra, hogy a palackra nyomtatás ugyanolyan kezelési szakma, mint nyomtatási szakma. Azok a tárolók, amelyek nem forgásszimmetrikusak, vagy varratokat, elválasztási vonalakat vagy erősen lejtő alakot mutatnak, tovább növelik a nehézséget.
Az anyagok, az tapadás és a nyomtatás alatt elhelyezkedő szabályozási réteg
Egy nyomtatás, amely az első napon élesnek tűnik, nem azonos azzal a nyomtatással, amely kibírja a töltést, a kupakolást, a címkézést, a szállítást és a hűtött kiskereskedelmi polcot. Az tapadás a csendes változó, amely elválasztja a bemutatót a gyártási folyamattól.
Az UV-LED tintasugaras nyomtatás a hengeres alkatrészek fő eljárása, mert azonnal megkeményedik, és különféle alapanyagokhoz – üvegtől és fémig PET-ig és PP-ig – is alkalmazható formulációban készíthető. Az üveg általában lángkezelést vagy alapozót igényel, hogy tartós kötést érjen el. A kis felületi energiájú műanyagok, például a PET és a PP gyakran plazma- vagy korona-kezelést igényelnek, mielőtt a festék megfelelően rögzülne. Az alapozó és a lakkrétegek a digitális munkafolyamatban nem csupán esztétikai kiegészítések. Ezek részben elvégzik az ragasztósság és a tartósság biztosítását, amit egy vastag, képernyős nyomtatással készült festékfólia a fóliaréteg vastagságából adódóan teljesít.
A szabályozási réteg egy további dimenziót ad hozzá, különösen az élelmiszer-, ital- és gyógyszer-csomagolóedények esetében. Az Egyesült Államokban az Élelmiszer- és Gyógyszerfelügyelet (FDA) nem „jóváhagyja” a nyomófestékek konkrét típusait termékként. Ehelyett azokat a festékalkotókat értékelik, amelyek közvetett élelmiszer-adalékanyagként kerülhetnek be az élelmiszerbe, és ezt a 21. számú Szövetségi Szabályzati Kódex élelmiszer-adalékanyagokra vonatkozó rendelkezéseivel – durván a 170–190. részekkel – vetítik össze. A csomagolási csapatok számára a gyakorlati következmény az, hogy a festékellátó dokumentációja és a konvertálók folyamatirányítási intézkedései ugyanolyan fontosak, mint a nyomtató műszaki specifikációja. Egy olyan gép, amely 1200 dpi felbontást ér el, nem feltétlenül alkalmas élelmiszerrel érintkező csomagolóvonalra.
Ez a technológia miben jeleskedik, és hol nyer még mindig egy másik eszköz
A palackra történő tintasugaras nyomtatás akkor a legerősebb, amikor a feladat változást igényel. Rövid sorozatok, több SKU, régióspecifikus változatok, promóciós csomagolás, szerializált kódok és személyre szabott tartályok mind a digitális, tárgyra közvetlenül történő munkafolyamat erősségeit hangsúlyozzák. A nyomdakép- vagy fémháló-költségek hiánya miatt egy tervezési módosítás egyszerű fájlszerkesztést jelent, nem pedig új szerszámozási ciklust. A változó adatok natív módon érhetők el, nem pedig külön hozzáadott funkcióként.
A korlátozások ugyanolyan hangsúlyt érdemelnek. Egyetlen forgó rögzítőegység teljesítménye nem hasonlítható össze egy nagysebességű fémhálós nyomóvonaléval, amely hónapokig ugyanazt a dizájnt nyomtatja. A festékfilm tartóssága erősen függ az alapanyag előkészítésétől és az alapozó kiválasztásától, és egyes agresszív töltési vagy szterilizációs folyamatok továbbra is inkább a vastag fémhálós nyomtatáshoz vagy kerámia díszítéshez igazodnak. Nem minden palackgeometria alkalmas erre a nyomtatási módszerre. Kiemelkedő vállak, mély kúpos formák és fogantyúk olyan nyomtávolság-változásokat okoznak, amelyek még egy jól beállított forgó rendszert is kihívás elé állítanak.
A csomagolási műveletek számára, amelyek a tömeges ismétlődés és a folyamatos változatosság határán helyezkednek el, a digitális üvegnyomtató kevésbé a hagyományos díszítési módszerek kiváltását jelenti, mint inkább egy második gyártási mód bevezetését. Olyan feladatokat lát el, amelyek nem igazolják a szerszámok beszerzését, és ezt olyan nyomtatási minőséggel teszi, amely már nem igényel kiegészítő megjegyzést.
A berendezés oldalán a NOVA éppen ezt a rugalmasság és a gyártási megbízhatóság közötti feszültséget vette alapul üveg-inkjet platformjainak kialakításakor: forgó, egyszeres áthaladásos és mesterséges intelligenciával támogatott szkennelési konfigurációkat fejlesztett ki különböző edény-családokhoz. A gyártási és minőségellenőrzési folyamatok itt különösen fontosak, mivel egy tárgyra közvetlenül nyomtatást végző gép annyira egyenletes, amennyire az a tartóberendezés, amely az üveget rögzíti, illetve az a beszerzési lánc, amely az festéket és a pótalkatrészeket szállítja. Azoknak a csapatoknak, amelyek első vagy második digitális vonal bevezetését értékelik, ez a működési mélység gyakran azt jelenti, hogy egy gép folyamatosan üzemel, vagy éppen áll.
Tartalomjegyzék
- Egy olyan nyomtató, amely az üveget – nem a címke anyagaként kezeli
- A mechanika: forgás, időzítés és egy olyan nyomtatófej, amely soha nem érinti a felületet
- Ahol a gazdasági mutatók ténylegesen megváltoznak, és ahol nem
- A probléma, amiről senki sem figyelmeztet: az üveg nem tökéletes henger
- Az anyagok, az tapadás és a nyomtatás alatt elhelyezkedő szabályozási réteg
- Ez a technológia miben jeleskedik, és hol nyer még mindig egy másik eszköz