
 EN
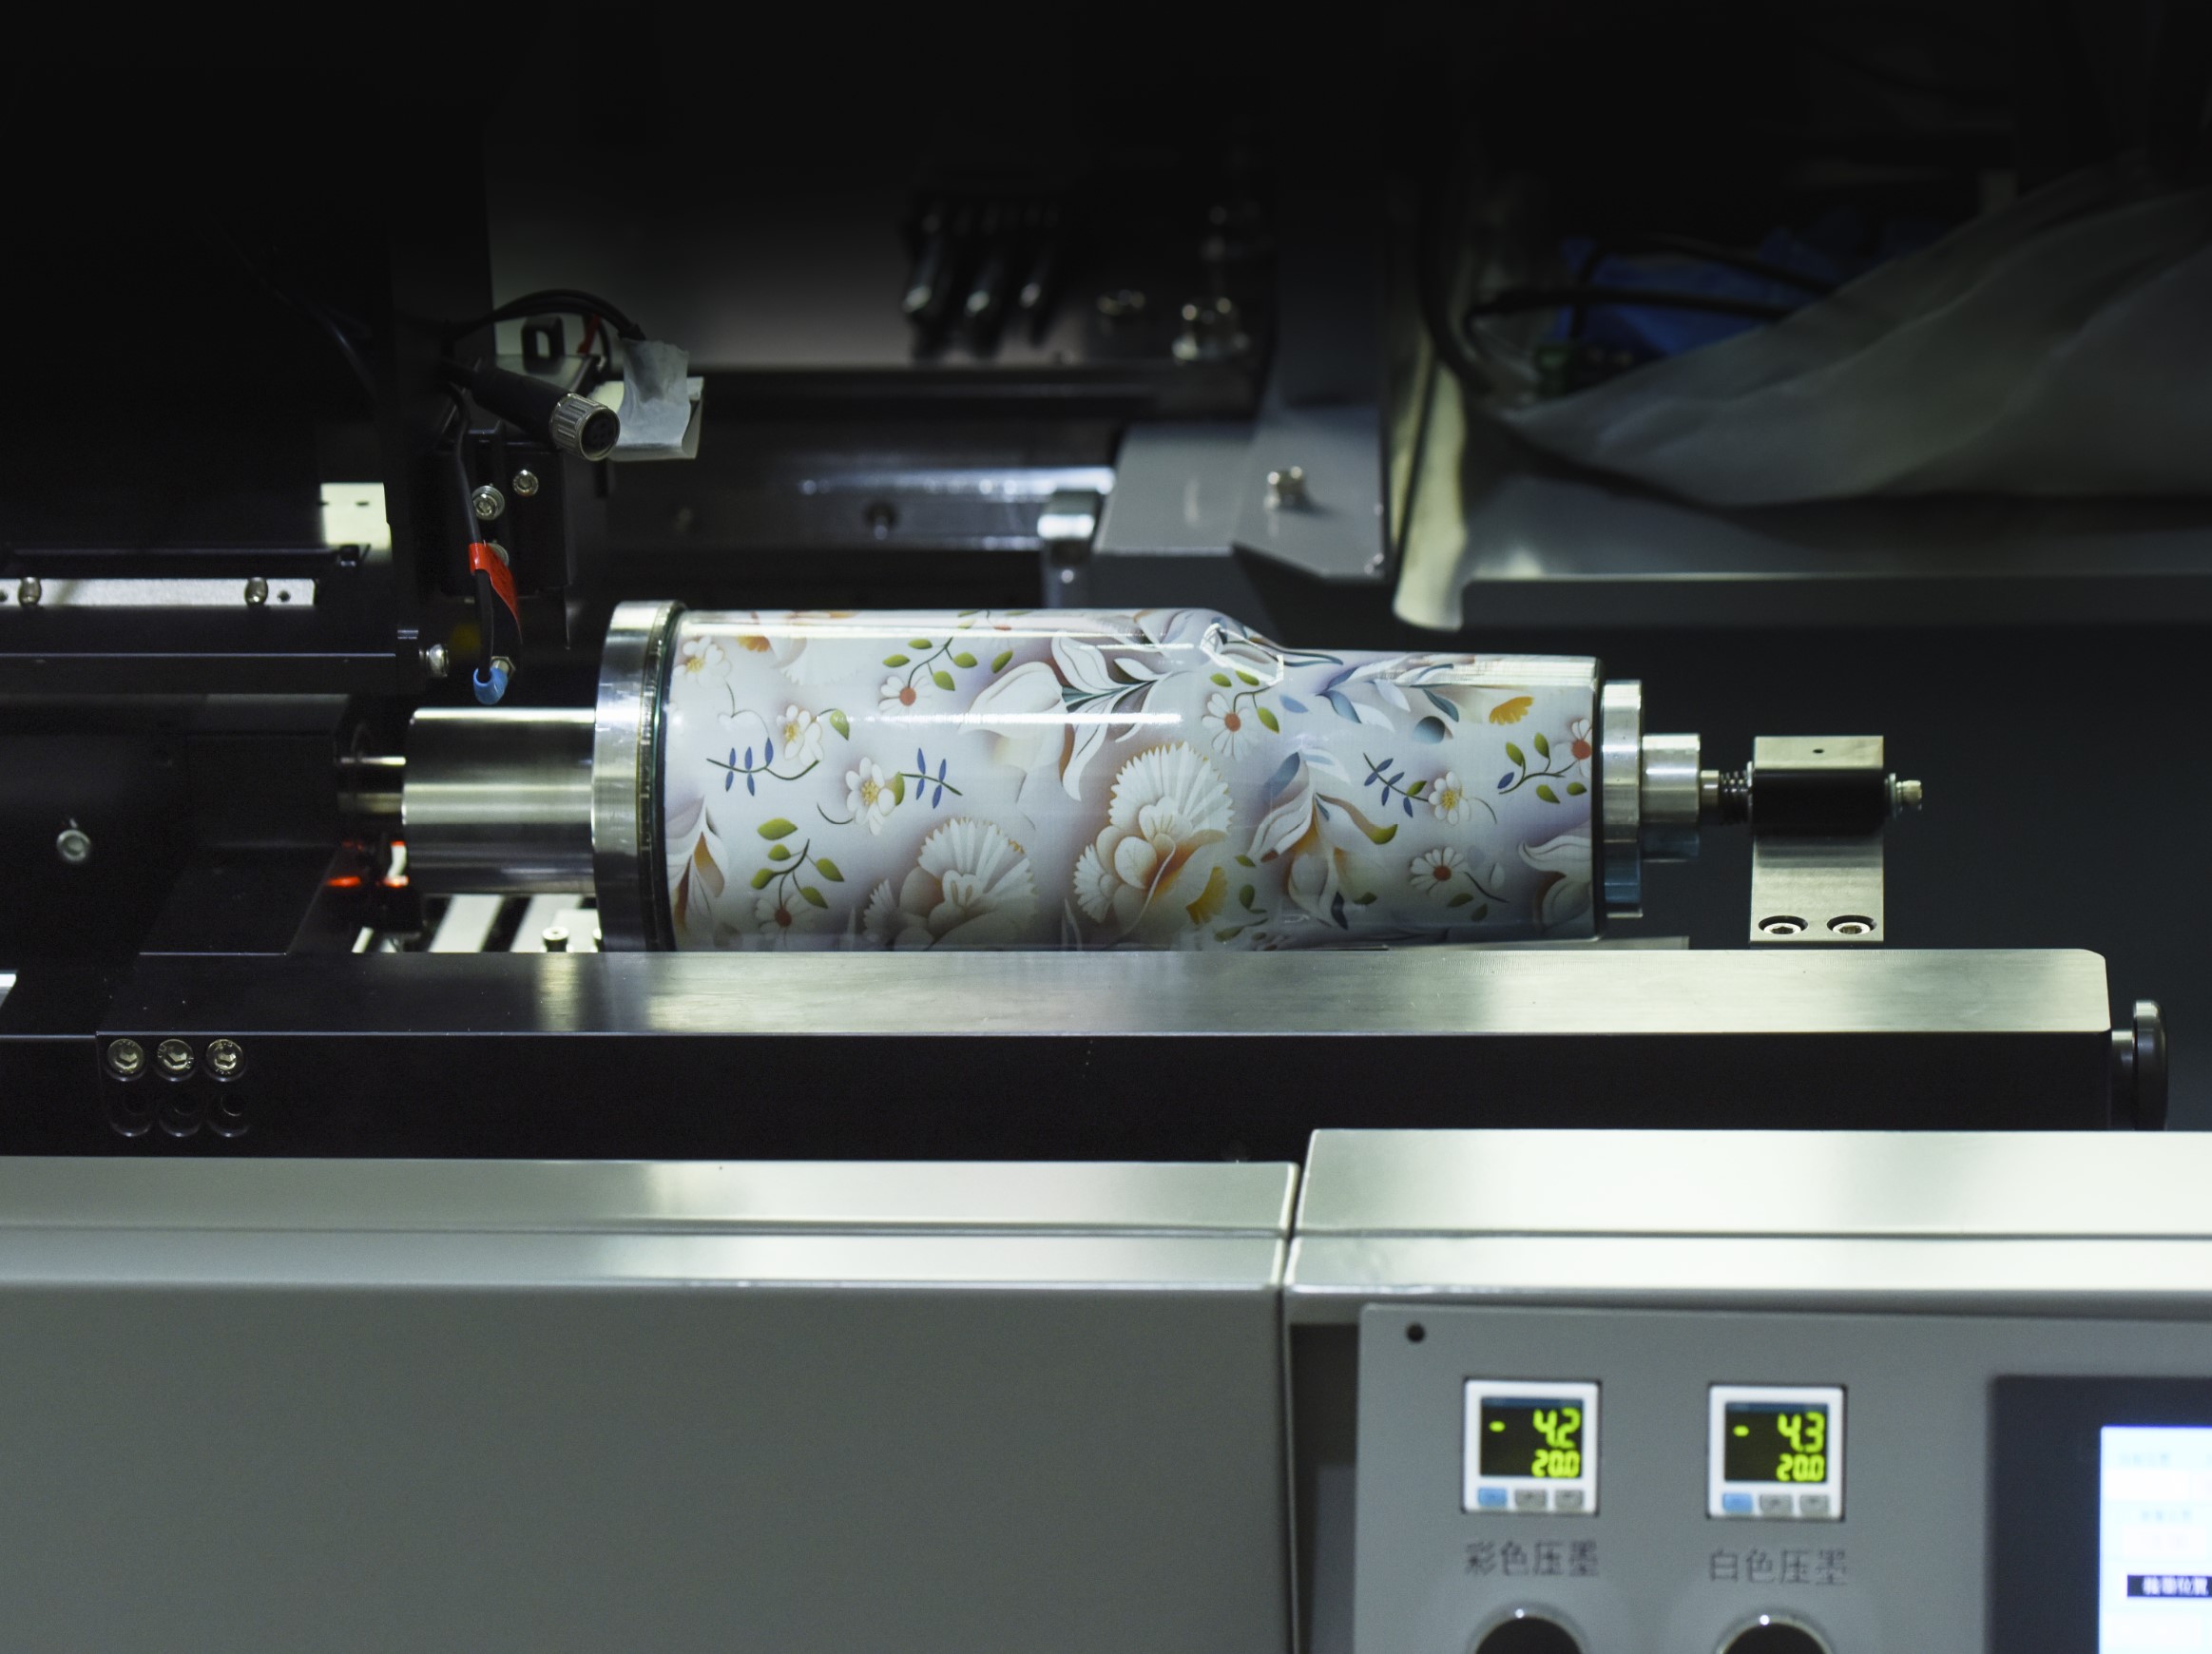
Ein Drucker, bei dem die Flasche als Substrat behandelt wird – nicht das Etikett
Die meisten Verpackungsdekorationen folgen immer noch einer zweistufigen Logik: Erst wird der Behälter hergestellt, dann wird etwas darauf aufgebracht – ein klebendes Etikett, eine Schrumpfhülle, eine siebgedruckte Farbschicht oder ein tampondrucktes Logo. Die Flasche wird produziert, und die Dekoration erfolgt anschließend als separate Operation mit eigenem Rüstzeitbedarf, eigener Abfallmenge und eigener Mindestbestellmenge.
Ein Flaschen-Tintenstrahldrucker komprimiert diese Abfolge. Es handelt sich um ein digitales Direktdrucksystem, das so konstruiert ist, dass Tinte direkt auf die gekrümmte Außenfläche eines Behälters gespritzt wird, während dieser in einer gesteuerten Halterung unter einem Druckkopf rotiert. Keine Druckplatte, kein Sieb, keine Etiketten-Trägerfolie. Das Bild befindet sich in einer Datei, und die Maschine übersetzt diese Datei in Tintentropfen, die mit der Rotation des Teils synchronisiert sind.
Für Verpackungsteams, die an werkzeugbasierte Dekoration gewöhnt sind, geht es bei diesem Wandel weniger um die Druckqualität als vielmehr um die Vorgänge vor dem ersten verkaufsfähigen Produkt, das die Fertigungsstraße verlässt.
Die Mechanik: Rotation, Timing und ein Druckkopf, der die Oberfläche niemals berührt
Das zentrale technische Problem ist täuschend einfach: Eine Flasche ist rund, und ein Druckkopf ist flach. Die Lösung besteht nicht darin, die Flasche zu entformen, sondern sie so zu bewegen, dass eine stationäre Düsenreihe ein kohärentes Bild auf einer zylindrischen Fläche erzeugt.
Eine typische Drehanordnung hält den Behälter auf einem Dorn oder einer Rolle. Der Druckkopf befindet sich in einem festen Abstand, üblicherweise wenige Millimeter über der Oberfläche, und gibt Tinte ab, während das Teil rotiert. Die Steuerung der Maschine synchronisiert das Auslösen der Düsen mit der Winkelposition der Flasche, sodass keine Naht an der Stelle entsteht, an der das Motiv schließt. Bei UV-härtbaren Systemen härtet eine LED-Lampe die Tinte innerhalb weniger Millisekunden nach dem Auftragen aus – das bedeutet, dass mehrere Schichten (Grundierung, Weiß, Farbe, Lack) in einem einzigen Durchlauf gestapelt werden können, ohne dass das Teil die Halterung verlassen muss.
Der Begriff „Inkjet“ ist für alle, die diese Technologie bewerten, wichtiger als der Begriff „Flasche“. Drop-on-Demand-Druckköpfe können Tröpfchen im Pikoliter-Bereich mit ausreichender Präzision platzieren, um Verläufe, feine Schrift und variablen Datendruck – also Daten, die von einem Exemplar zum nächsten wechseln – wiederzugeben. Ein QR-Code auf Flasche Nummer eins kann sich vom QR-Code auf Flasche Nummer viertausend unterscheiden; dazu ist keine Werkzeugänderung erforderlich.
Wo die Wirtschaftlichkeit tatsächlich umschlägt – und wo nicht
Die Kosten-Diskussion rund um Flaschen-Tintenstrahldruck wird oft zu stark vereinfacht auf die Aussage reduziert: „Digital ist bei kurzen Auflagen günstiger.“ Diese Aussage ist grundsätzlich richtig, doch die praxisrelevante Version ist differenzierter. Beim digitalen Zylinderdruck entfallen die Druckplatte oder der Siebdruckschirm, die beim Siebdruck und beim Tampondruck erforderlich sind; dadurch sinken die Rüstungskosten nahezu auf null. Beim Siebdruck hingegen verteilt sich ein fester Vorbereitungsaufwand auf die gesamte Auflage – das heißt, die Stückkosten sinken mit steigendem Volumen. Der Schnittpunkt ist keine einzelne Zahl, sondern ein Bereich, der von der Komplexität des Motivs, der Anzahl der Farben und der Häufigkeit von Designänderungen geprägt wird.
Ein praktischer Vergleich aus produktionsorientierter Beschaffungsempfehlung sieht wie folgt aus:
| Faktor | Digitaler Flaschen-Tintenstrahldruck | Siebdruck auf Flaschen |
|---|---|---|
| Rüstung pro Motiv | Datei laden, Teil laden | Siebherstellung, Farbmischung, Registerausgleich |
| Wirtschaftliches Volumen – Optimalbereich | Ungefähr 1 bis 2.000 Einheiten | 2.000 Einheiten und mehr |
| Konstruktionsänderung | Sofort verfügbar, ohne Werkzeugkosten | Neue Siebdruckvorlagen erforderlich |
| Variabler Datensatz pro Einheit | Native Funktionalität | In einem pro-Vorlage-Arbeitsablauf unpraktisch |
| Farbbereich | CMYK plus Weiß und Lack, Verläufe und Fotos | Sonderfarben, begrenzt durch die Anzahl der Vorlagen |
| Tintenfilm-Charakteristik | Dünn, hängt von Grundierung und Lack ab | Dick, von Natur aus langlebig |
Die ehrliche Einschätzung lautet, dass diese Verfahren nicht um denselben Einsatz konkurrieren. Eine Getränkelinie, die ein einziges Etikettendesign auf Hunderttausende identischer Glasflaschen anwendet, bleibt in der Regel bei Siebdruck oder keramischer Dekoration, weil die Stückkostenrechnung Wiederholung belohnt. Ein Co-Packer, der saisonale SKUs, limitierte Editionen, personalisierte Geschenksets oder regionale Testchargen verarbeitet, befindet sich in einer anderen wirtschaftlichen Realität – und genau dort findet der direkte digitale Flaschendruck seine Berechtigung.
Das Problem, vor dem niemand Sie warnt: Glas ist kein perfekter Zylinder
Die Broschürenversion des Flaschen-Inkjetdrucks geht von einem sauberen, geometrischen Zylinder aus. Reale Behälter kooperieren jedoch nicht. Insbesondere Glasflaschen weisen durch den Formgebungsprozess Maßtoleranzen auf, die für das bloße Auge unsichtbar, aber bei Druckauflösung signifikant sind. Der Außenumfang variiert, und der Flaschenhals ist nicht immer perfekt konzentrisch zum Körper ausgerichtet. Wenn eine exzentrische Flasche vor einem Druckkopf rotiert, ist die Oberflächengeschwindigkeit im Druckbereich nicht konstant. Einige Abschnitte der Seitenwand passieren die Düsen schneller als andere, was zu Banding-Effekten, Dichteverschiebungen oder einem Druck führt, der auf der einen Seite gut aussieht und auf der anderen Seite unscharf wirkt.
Ein Fall aus einer Nachrüstung zur Glasflaschenverzierung in einer Anlage im Süden Chinas verdeutlicht diesen Punkt. Das Projekt begann mit einer klaren Aufgabenstellung: einen Etikettierer durch einen direkten UV-Tintenstrahldruck auf einer 360-Grad-Drehvorrichtung zu ersetzen. Die ersten Muster sahen im Labor hervorragend aus, wo Flaschen manuell ausgewählt und mit konstanter Drehgeschwindigkeit gedreht wurden. In der Serienfertigung jedoch – unter Verwendung von Flaschen desselben Lieferanten, aber von einer anderen Palette – führte dieselbe Druckdatei bei etwa jeder siebten Flasche zu sichtbaren Dichteunterschieden. Die Ursache lag weder am Druckkopf noch an der Tinte. Sie lag vielmehr in der Toleranzkette: Die Vorrichtung drehte sich mit fester Winkelgeschwindigkeit, doch die Glasoberfläche bot den Düsen je nach lokalem Radius im Druckbereich eine unterschiedliche lineare Geschwindigkeit.
Die Korrektur erforderte, dass die Maschine die Oberflächengeschwindigkeit an der Druckposition misst und die Auslösezeit dynamisch anpasst, anstatt von einem perfekten Zylinder auszugehen. Diese Art der geschlossenen Regelung gehört mittlerweile zu den leistungsfähigeren rotierenden Plattformen, doch sie erinnert daran, dass der Inkjetdruck auf Flaschen ebenso sehr eine Handhabungsdisziplin wie eine Druckdisziplin ist. Behälter, die nicht rotationssymmetrisch sind oder Nahtstellen, Trennlinien oder ausgeprägte Konusformen aufweisen, erhöhen die Schwierigkeit weiter.
Materialien, Haftung und die regulatorische Schicht unterhalb des Drucks
Ein Druck, der am ersten Tag scharf aussieht, ist nicht dasselbe wie ein Druck, der das Abfüllen, Verschließen, Etikettieren, Versenden und ein gekühltes Verkaufsregal übersteht. Die Haftung ist die unauffällige Variable, die eine Demonstration von einem Produktionsprozess unterscheidet.
UV-LED-Tintenstrahl ist der dominierende Ansatz für zylindrische Werkstücke, da die Tinte sofort aushärtet und für eine Vielzahl von Substraten – von Glas und Metall bis hin zu PET und PP – formuliert werden kann. Glas erfordert üblicherweise eine Flammenbehandlung oder eine Grundierung, um eine dauerhafte Haftung zu erreichen. Kunststoffe mit niedriger Oberflächenenergie wie PET und PP benötigen häufig vor dem Bedrucken eine Plasma- oder Corona-Behandlung, damit die Tinte ordnungsgemäß haftet. Die Grundierungs- und Lackierungsschichten in einem digitalen Workflow sind keine kosmetischen Zusatzleistungen. Sie übernehmen einen Teil der Haftungs- und Haltbarkeitsaufgaben, die bei einem dick aufgetragenen Siebdrucktintenfilm allein durch die Schichtdicke bewältigt werden.
Die regulatorische Ebene fügt eine weitere Dimension hinzu, insbesondere bei Behältnissen für Lebensmittel, Getränke und Pharmazeutika. In den Vereinigten Staaten „genehmigt“ die Food and Drug Administration (FDA) keine spezifischen Druckfarben als Produkte. Stattdessen werden Farbbestandteile, die möglicherweise zu indirekten Lebensmittelzusatzstoffen werden, anhand der Bestimmungen zu Lebensmittelzusatzstoffen im Titel 21 des Code of Federal Regulations bewertet – grob gesprochen in den Abschnitten 170 bis 190. Für Verpackungsteams bedeutet dies praktisch, dass die Dokumentation des Farblieferanten sowie die Prozesskontrollen der Konverter genauso wichtig sind wie die Druckerspezifikation. Eine Maschine mit einer Auflösung von 1200 dpi ist nicht automatisch für eine Verpackungslinie mit Lebensmittelkontakt geeignet.
Wofür diese Technologie gut geeignet ist – und wo ein anderes Werkzeug nach wie vor überlegen ist
Der Tintenstrahldruck auf Flaschen ist besonders effizient, wenn häufige Änderungen erforderlich sind. Kurze Auflagen, zahlreiche SKUs, regionale Varianten, Werbeverpackungen, serialisierte Codes und personalisierte Behälter nutzen die Stärken eines digitalen Direct-to-Object-Workflows optimal aus. Da keine Druckplatten oder Siebe benötigt werden, bedeutet eine Designanpassung lediglich eine Dateiänderung – kein neuer Werkzeugzyklus. Variable Daten sind integraler Bestandteil des Systems und nicht nachträglich hinzugefügt.
Die Einschränkungen verdienen gleiche Beachtung. Die Durchsatzleistung einer einzelnen rotierenden Vorrichtung ist nicht mit der einer Hochgeschwindigkeitssiebdrucklinie vergleichbar, die monatelang ein einziges Design druckt. Die Haltbarkeit der Tintenschicht hängt stark von der Substratvorbehandlung und der Wahl des Primers ab; bei besonders aggressiven Abfüll- oder Sterilisationsverfahren können immer noch dicker aufgetragene Siebdrucke oder keramische Dekorationen die bessere Wahl sein. Nicht jede Flaschenform eignet sich gleichermaßen. Deutliche Schultern, starke Konik und Griffe erzeugen Veränderungen im Druckabstand, die selbst ein gut justiertes Rotationssystem vor Herausforderungen stellen.
Für Verpackungsoperationen, die sich zwischen massenhafter Wiederholung und ständiger Variation bewegen, ist ein digitaler Flaschendrucker weniger ein Ersatz für herkömmliche Dekoration als vielmehr ein zweiter Produktionsmodus. Er übernimmt Aufträge, bei denen sich der Einsatz von Werkzeugen nicht rechnet – und das mit einer Druckqualität, die keinerlei Einschränkung mehr erfordert.
Auf der Geräteseite hat NOVA seine Flaschen-Inkjet-Plattformen genau auf diese Spannung zwischen Flexibilität und Produktionssicherheit ausgerichtet: Dreh-, Einzeldurchlauf- und KI-unterstützte Scankonfigurationen zielen jeweils auf unterschiedliche Behälterfamilien ab. Die Fertigungs- und Qualitätskontrollseite spielt hier eine entscheidende Rolle, denn ein Direct-to-Object-Drucker ist nur so konsistent wie die Halterung, die die Flasche fixiert, und die Lieferkette hinter Tinte und Ersatzteilen. Für Teams, die eine erste oder zweite digitale Anlage evaluieren, macht diese operative Tiefe oft den Unterschied zwischen einer Maschine, die läuft, und einer Maschine, die ungenutzt steht.
Inhaltsverzeichnis
- Ein Drucker, bei dem die Flasche als Substrat behandelt wird – nicht das Etikett
- Die Mechanik: Rotation, Timing und ein Druckkopf, der die Oberfläche niemals berührt
- Wo die Wirtschaftlichkeit tatsächlich umschlägt – und wo nicht
- Das Problem, vor dem niemand Sie warnt: Glas ist kein perfekter Zylinder
- Materialien, Haftung und die regulatorische Schicht unterhalb des Drucks
- Wofür diese Technologie gut geeignet ist – und wo ein anderes Werkzeug nach wie vor überlegen ist