
 EN
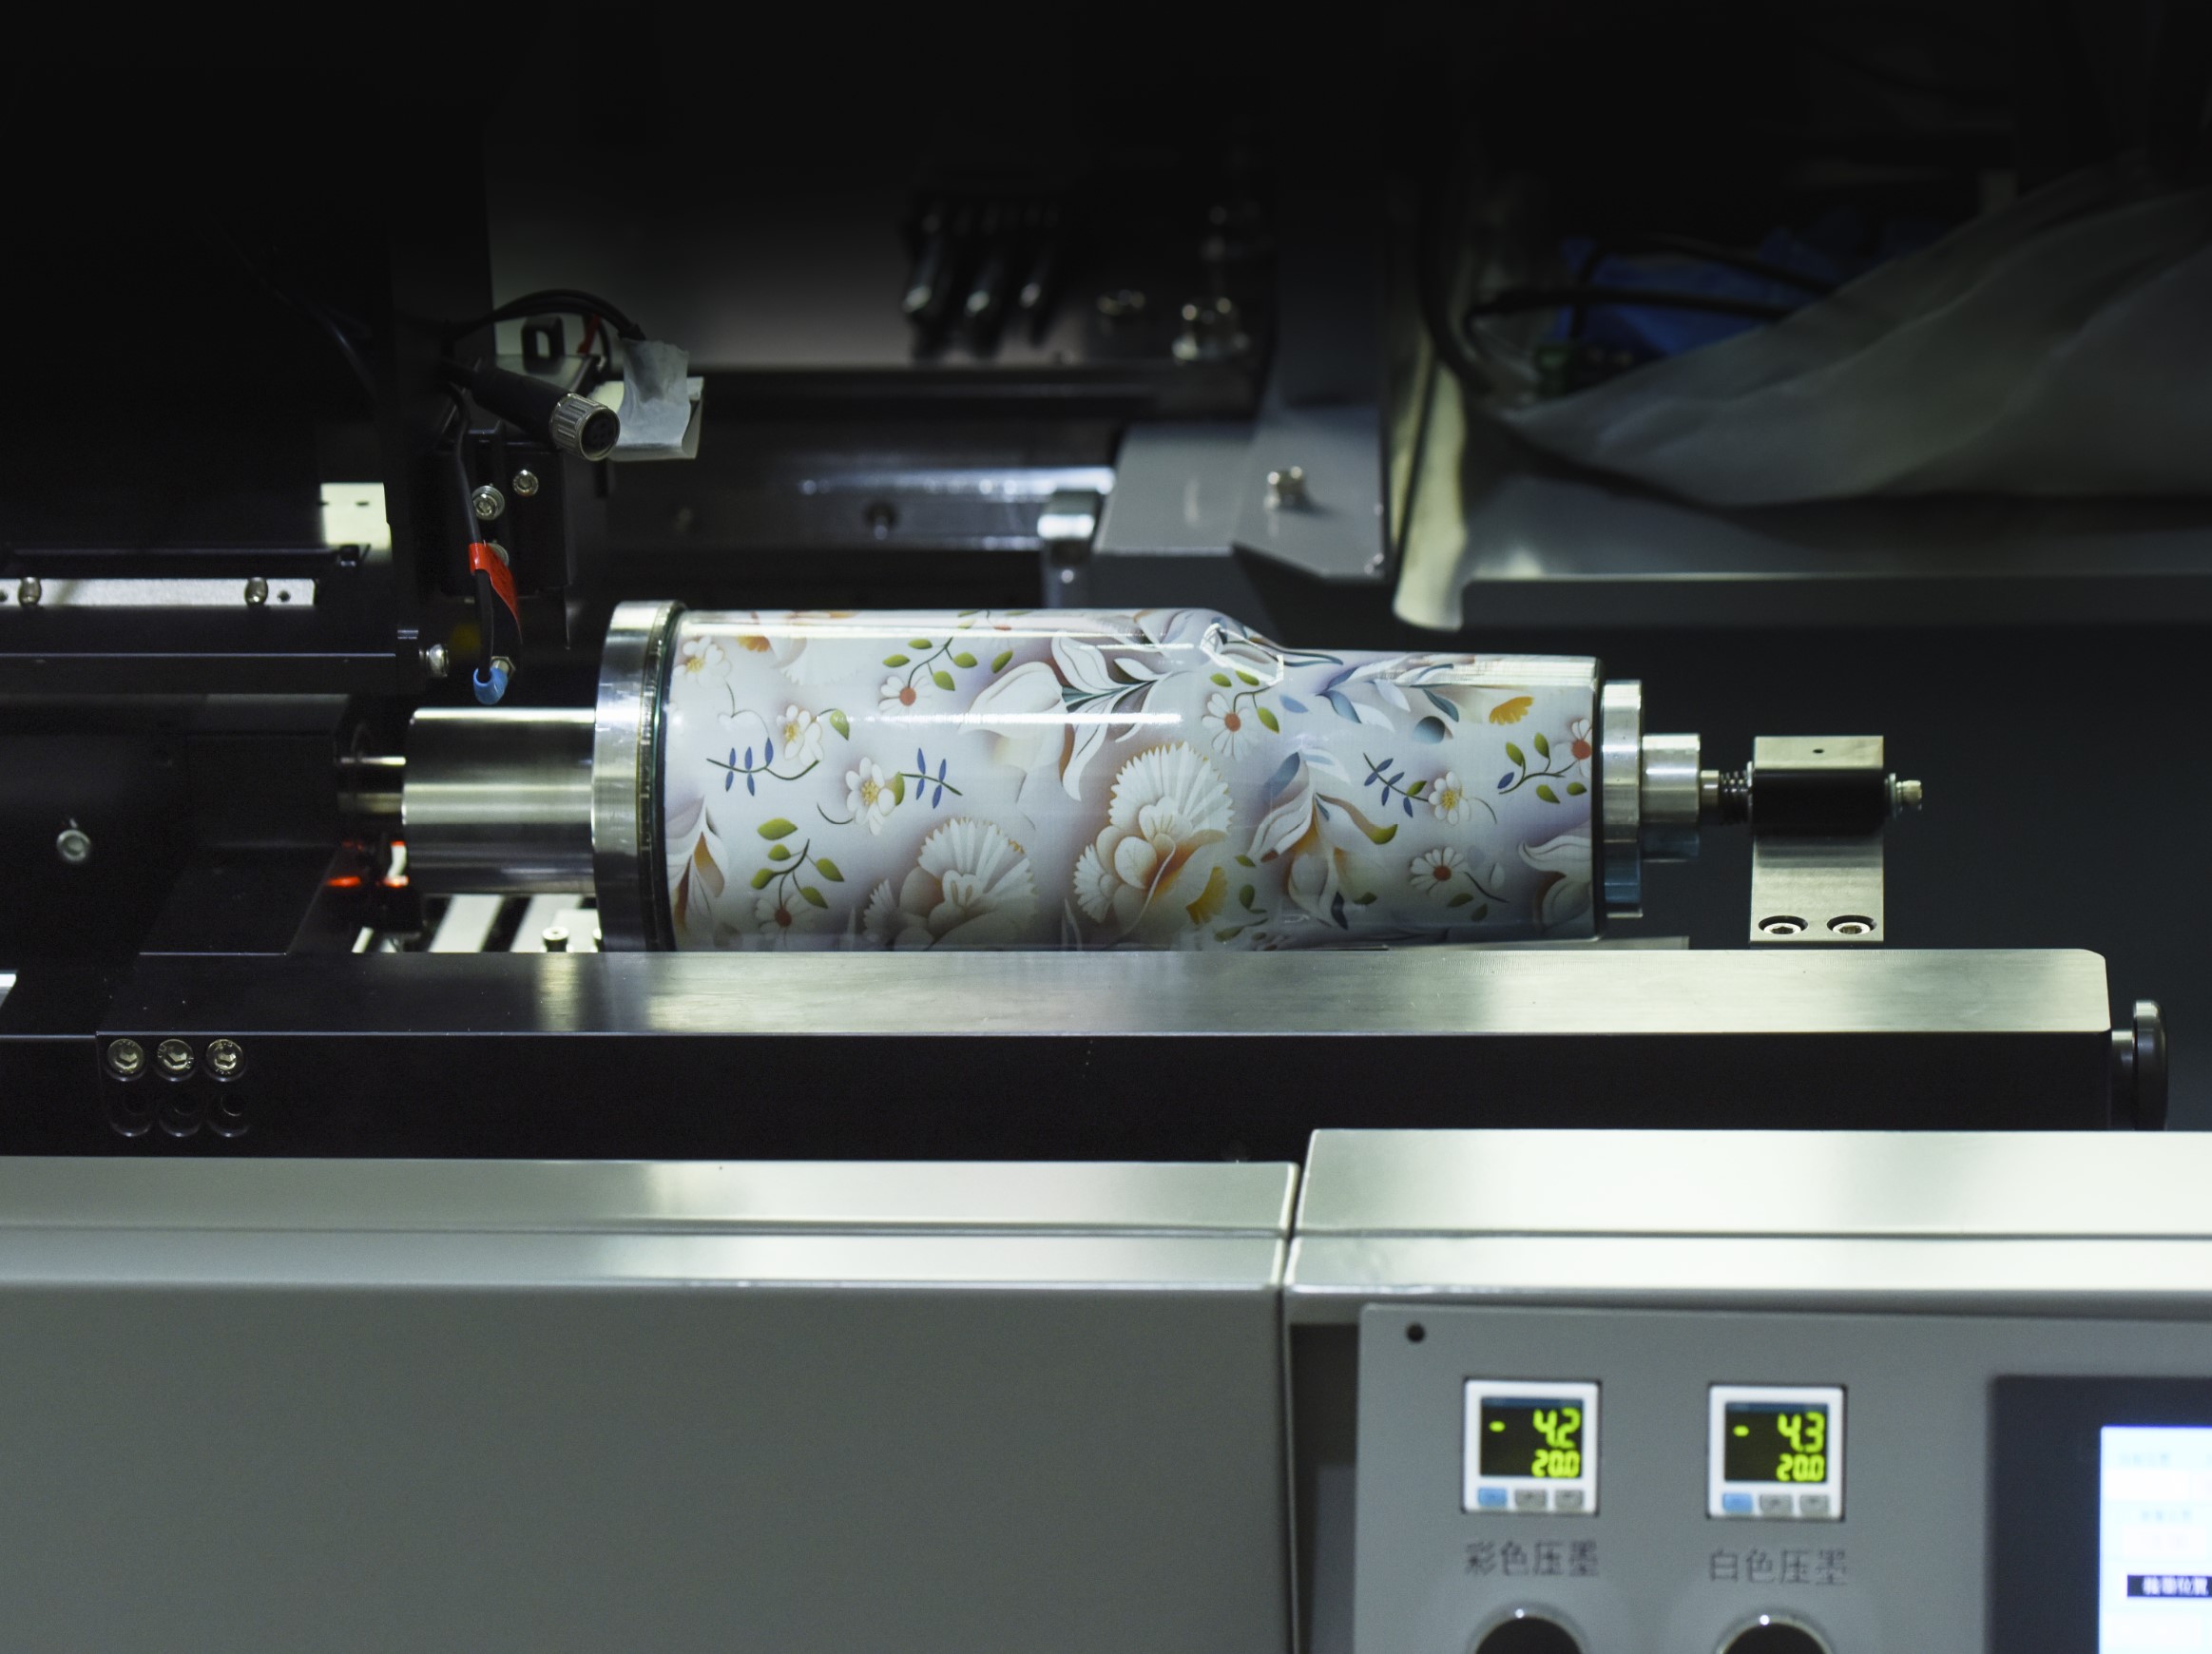
Uma impressora que trata a garrafa como substrato, não como rótulo
A maioria das técnicas de decoração de embalagens ainda se baseia em uma lógica de duas etapas: produzir o recipiente e, depois, aplicar algo nele. Um rótulo autoadesivo, uma manga retrátil, uma camada de tinta serigrafada ou um logotipo impresso por tampografia. A garrafa é fabricada, e a decoração é aplicada posteriormente como uma operação separada, com seu próprio tempo de preparação, sua própria geração de resíduos e sua própria quantidade mínima de pedido.
Uma impressora jato de tinta para garrafas elimina essa sequência. Trata-se de um sistema digital de impressão direta em objetos, projetado para disparar tinta diretamente sobre a superfície curva externa de um recipiente enquanto este gira em um suporte controlado sob uma cabeça de impressão. Sem placas, sem telas, sem forro de etiquetas. A imagem reside num ficheiro, e a máquina converte esse ficheiro em gotículas sincronizadas com a rotação da peça.
Para equipas de embalagem habituadas à decoração baseada em ferramentas, essa mudança diz menos respeito à qualidade de impressão e mais ao que ocorre antes da primeira unidade comercializável sair da linha.
A mecânica: rotação, sincronização e uma cabeça de impressão que nunca toca a superfície
O problema essencial de engenharia é enganosamente simples: uma garrafa é redonda, e uma cabeça de impressão é plana. A solução não consiste em tornar a garrafa plana, mas sim em movimentá-la de modo a permitir que uma fila estacionária de bocais imprima uma imagem coerente sobre uma superfície cilíndrica.
Uma configuração rotativa típica mantém o recipiente em um mandril ou num conjunto de rolos. A cabeça de impressão fica a uma distância fixa, normalmente alguns milímetros da superfície, e dispara tinta enquanto a peça gira. O controlador da máquina sincroniza o disparo dos bicos com a posição angular do frasco, evitando assim a formação de uma linha de emenda onde o design se fecha. Em sistemas com tinta curável por UV, uma lâmpada LED cura a tinta em poucos milissegundos após seu depósito, o que permite empilhar múltiplas camadas (primer, branco, cor, verniz) numa única passagem, sem que a peça precise sair do suporte.
A parte «jato de tinta» é mais relevante do que a parte «frasco» para quem avalia essa tecnologia. As cabeças de impressão do tipo drop-on-demand conseguem depositar gotículas na escala de picolitros com precisão suficiente para reproduzir gradientes, tipografias finas e dados variáveis que mudam de uma unidade para outra. Um código QR no frasco número um pode ser diferente do código QR no frasco número quatro mil, sem necessidade de qualquer alteração nas ferramentas.
Onde a economia realmente muda e onde não muda
A conversa sobre custos em impressão jato de tinta em garrafas é frequentemente simplificada demais como 'a digital é mais barata para tiragens curtas'. Essa afirmação é, de forma geral, correta, mas a versão útil tem mais nuances. A impressão digital em cilindros elimina a matriz ou tela exigidas pela serigrafia e pela impressão por tampografia, reduzindo assim o custo de preparação quase a zero. Já a serigrafia distribui um custo fixo de preparação ao longo da tiragem, o que significa que seu custo por unidade diminui à medida que o volume aumenta. O ponto de cruzamento não é um único número, mas uma faixa determinada pela complexidade da arte-final, pelo número de cores e pela frequência de alterações no design.
Uma comparação prática, baseada em orientações de compra voltadas à produção, é a seguinte:
| Fator | Impressão jato de tinta digital em garrafas | Serigrafia em garrafas |
|---|---|---|
| Preparação por design | Carregar arquivo, carregar peça | Fabricação da tela, mistura de cores, registro |
| Ponto ideal de volume econômico | Aproximadamente de 1 a 2.000 unidades | 2.000 unidades ou mais |
| Alteração de projeto | Instantâneo, sem necessidade de ferramentas | Telas novas exigidas |
| Dados variáveis por unidade | Capacidade nativa | Impraticável em um fluxo de trabalho por tela |
| Faixa de cores | CMYK mais branco e verniz, gradientes e fotografias | Cores especiais, limitadas pela quantidade de telas |
| Característica da camada de tinta | Fina, depende do primer e do verniz | Espessa, inerentemente durável |
A leitura honesta é que estes não competem pelo mesmo trabalho. Uma linha de bebidas que utiliza um único design de rótulo em centenas de milhares de garrafas de vidro idênticas normalmente permanece com a serigrafia ou a decoração cerâmica, pois a economia por unidade recompensa a repetição. Já um co-empacotador que lida com SKUs sazonais, edições limitadas, conjuntos de presentes personalizados ou lotes experimentais regionais opera numa realidade econômica distinta — e é exatamente nesse contexto que a impressão digital direta em garrafas justifica sua aplicação.
O problema de que ninguém o avisa: o vidro não é um cilindro perfeito
A versão da brochura para impressão jato de tinta em garrafas assume um cilindro geométrico limpo. Recipientes reais não colaboram. Garrafas de vidro, em particular, apresentam tolerâncias dimensionais provenientes do processo de moldagem que são invisíveis a olho nu, mas significativas na resolução de impressão. A circunferência externa varia, e a boca da garrafa nem sempre é perfeitamente concêntrica com o corpo. Quando uma garrafa com excentricidade gira diante de uma cabeça de impressão, a velocidade da superfície na zona de impressão não é constante. Algumas partes da parede lateral passam pelas bocais mais rapidamente do que outras, resultando em faixas, deslocamentos de densidade ou numa impressão que parece boa de um lado e desfocada do outro.
Um caso de modernização da decoração de garrafas de vidro em uma instalação no sul da China ilustra esse ponto. O projeto começou com um escopo simples: substituir um aplicador de etiquetas por jato de tinta UV direto em um suporte rotativo de 360 graus. As primeiras amostras pareciam excelentes na bancada de laboratório, onde as garrafas eram selecionadas manualmente e giradas a uma velocidade constante. Na linha de produção, utilizando garrafas do mesmo fornecedor, mas de um pallet diferente, o mesmo arquivo de impressão gerou variação visível de densidade em aproximadamente uma em cada sete garrafas. O problema não estava na cabeça de impressão nem na tinta. Tratava-se da acumulação de tolerâncias: o suporte girava a uma velocidade angular fixa, mas a superfície de vidro apresentava uma velocidade linear distinta aos bicos, dependendo do raio local na zona de impressão.
A correção exigiu que a máquina medisse a velocidade da superfície na posição de impressão e ajustasse, em tempo real, o momento de disparo, em vez de presumir um cilindro perfeito. Esse tipo de compensação em malha fechada agora faz parte das plataformas rotativas mais avançadas, mas serve como lembrete de que a impressão jato de tinta em garrafas é tanto uma disciplina de manuseio quanto uma disciplina de impressão. Recipientes que não são simétricos em rotação, ou que apresentam juntas, linhas de separação ou reduções acentuadas, aumentam ainda mais a dificuldade.
Materiais, aderência e a camada regulatória subjacente à impressão
Uma impressão que parece nítida no primeiro dia não equivale a uma impressão que resiste ao enchimento, ao fechamento, à rotulagem, ao transporte e à exposição em prateleiras refrigeradas no varejo. A aderência é a variável silenciosa que distingue uma demonstração de um processo produtivo.
A jato de tinta UV-LED é a abordagem dominante para trabalhos cilíndricos, pois cura instantaneamente e pode ser formulada para uma variedade de substratos, desde vidro e metal até PET e PP. O vidro normalmente exige um tratamento com chama ou uma camada de primer para garantir uma ligação durável. Plásticos com baixa energia superficial, como PET e PP, frequentemente exigem tratamento por plasma ou corona antes que a tinta adira adequadamente. As camadas de primer e verniz em um fluxo de trabalho digital não são meros recursos cosméticos. Elas desempenham parte do trabalho de adesão e durabilidade que uma película espessa de tinta serigráfica realiza simplesmente pelo volume da própria camada.
A camada regulatória acrescenta outra dimensão, especialmente para recipientes de alimentos, bebidas e produtos farmacêuticos. Nos Estados Unidos, a Food and Drug Administration (FDA) não "aprova" tintas de impressão específicas como produtos. Em vez disso, os componentes das tintas que possam se tornar aditivos indiretos em alimentos são avaliados com base nas disposições relativas a aditivos alimentares do Título 21 do Código de Regulamentos Federais, aproximadamente nas Partes 170 a 190. Para as equipes responsáveis por embalagens, a implicação prática é que a documentação fornecida pelo fabricante de tintas e os controles de processo dos conversores têm tanta importância quanto as especificações da impressora. Uma máquina capaz de atingir 1200 dpi não é, automaticamente, uma máquina adequada para uma linha de embalagens em contato com alimentos.
O que essa tecnologia faz bem e onde outra ferramenta ainda se sobressai
A impressão jato de tinta em garrafas é mais eficaz quando o trabalho envolve alterações. Tiragens curtas, múltiplos SKUs, variantes regionais, embalagens promocionais, códigos serializados e recipientes personalizados exploram plenamente as vantagens de um fluxo de trabalho digital direto ao objeto. A ausência de custos com placas ou telas significa que uma revisão de design corresponde a uma edição de arquivo, não a um ciclo de ferramental. Os dados variáveis são nativos, não adicionados posteriormente.
As limitações merecem atenção equivalente. O desempenho em uma única unidade rotativa não é comparável ao de uma linha de serigrafia de alta velocidade operando com um único design por meses. A durabilidade da película de tinta depende fortemente da preparação do substrato e da seleção do primer, e alguns processos agressivos de enchimento ou esterilização ainda podem favorecer uma decoração serigráfica espessa ou cerâmica. Nem toda geometria de garrafa é adequada. Ombros proeminentes, reduções acentuadas e alças geram variações na distância de impressão que desafiam até mesmo um sistema rotativo bem ajustado.
Para operações de embalagem que ocorrem no espaço entre repetição em massa e variação constante, uma impressora digital para garrafas é menos uma substituição para a decoração convencional do que um segundo modo de produção. Ela cobre os trabalhos que não justificam a fabricação de ferramentas, fazendo-o com uma qualidade de impressão que já não exige ressalvas.
Na extremidade dos equipamentos, a NOVA desenvolveu suas plataformas de impressão inkjet para garrafas em torno dessa exata tensão entre flexibilidade e confiabilidade na produção, com configurações rotativas, de passagem única e de varredura assistida por IA, voltadas para diferentes famílias de recipientes. O lado da fabricação e do controle de qualidade da operação é relevante aqui, pois uma impressora direta em objeto é tão consistente quanto o suporte que segura a garrafa e a cadeia de suprimentos por trás da tinta e das peças de reposição. Para equipes que avaliam uma primeira ou segunda linha digital, essa profundidade operacional muitas vezes representa a diferença entre uma máquina que opera e uma máquina que permanece ociosa.
Sumário
- Uma impressora que trata a garrafa como substrato, não como rótulo
- A mecânica: rotação, sincronização e uma cabeça de impressão que nunca toca a superfície
- Onde a economia realmente muda e onde não muda
- O problema de que ninguém o avisa: o vidro não é um cilindro perfeito
- Materiais, aderência e a camada regulatória subjacente à impressão
- O que essa tecnologia faz bem e onde outra ferramenta ainda se sobressai