
 EN
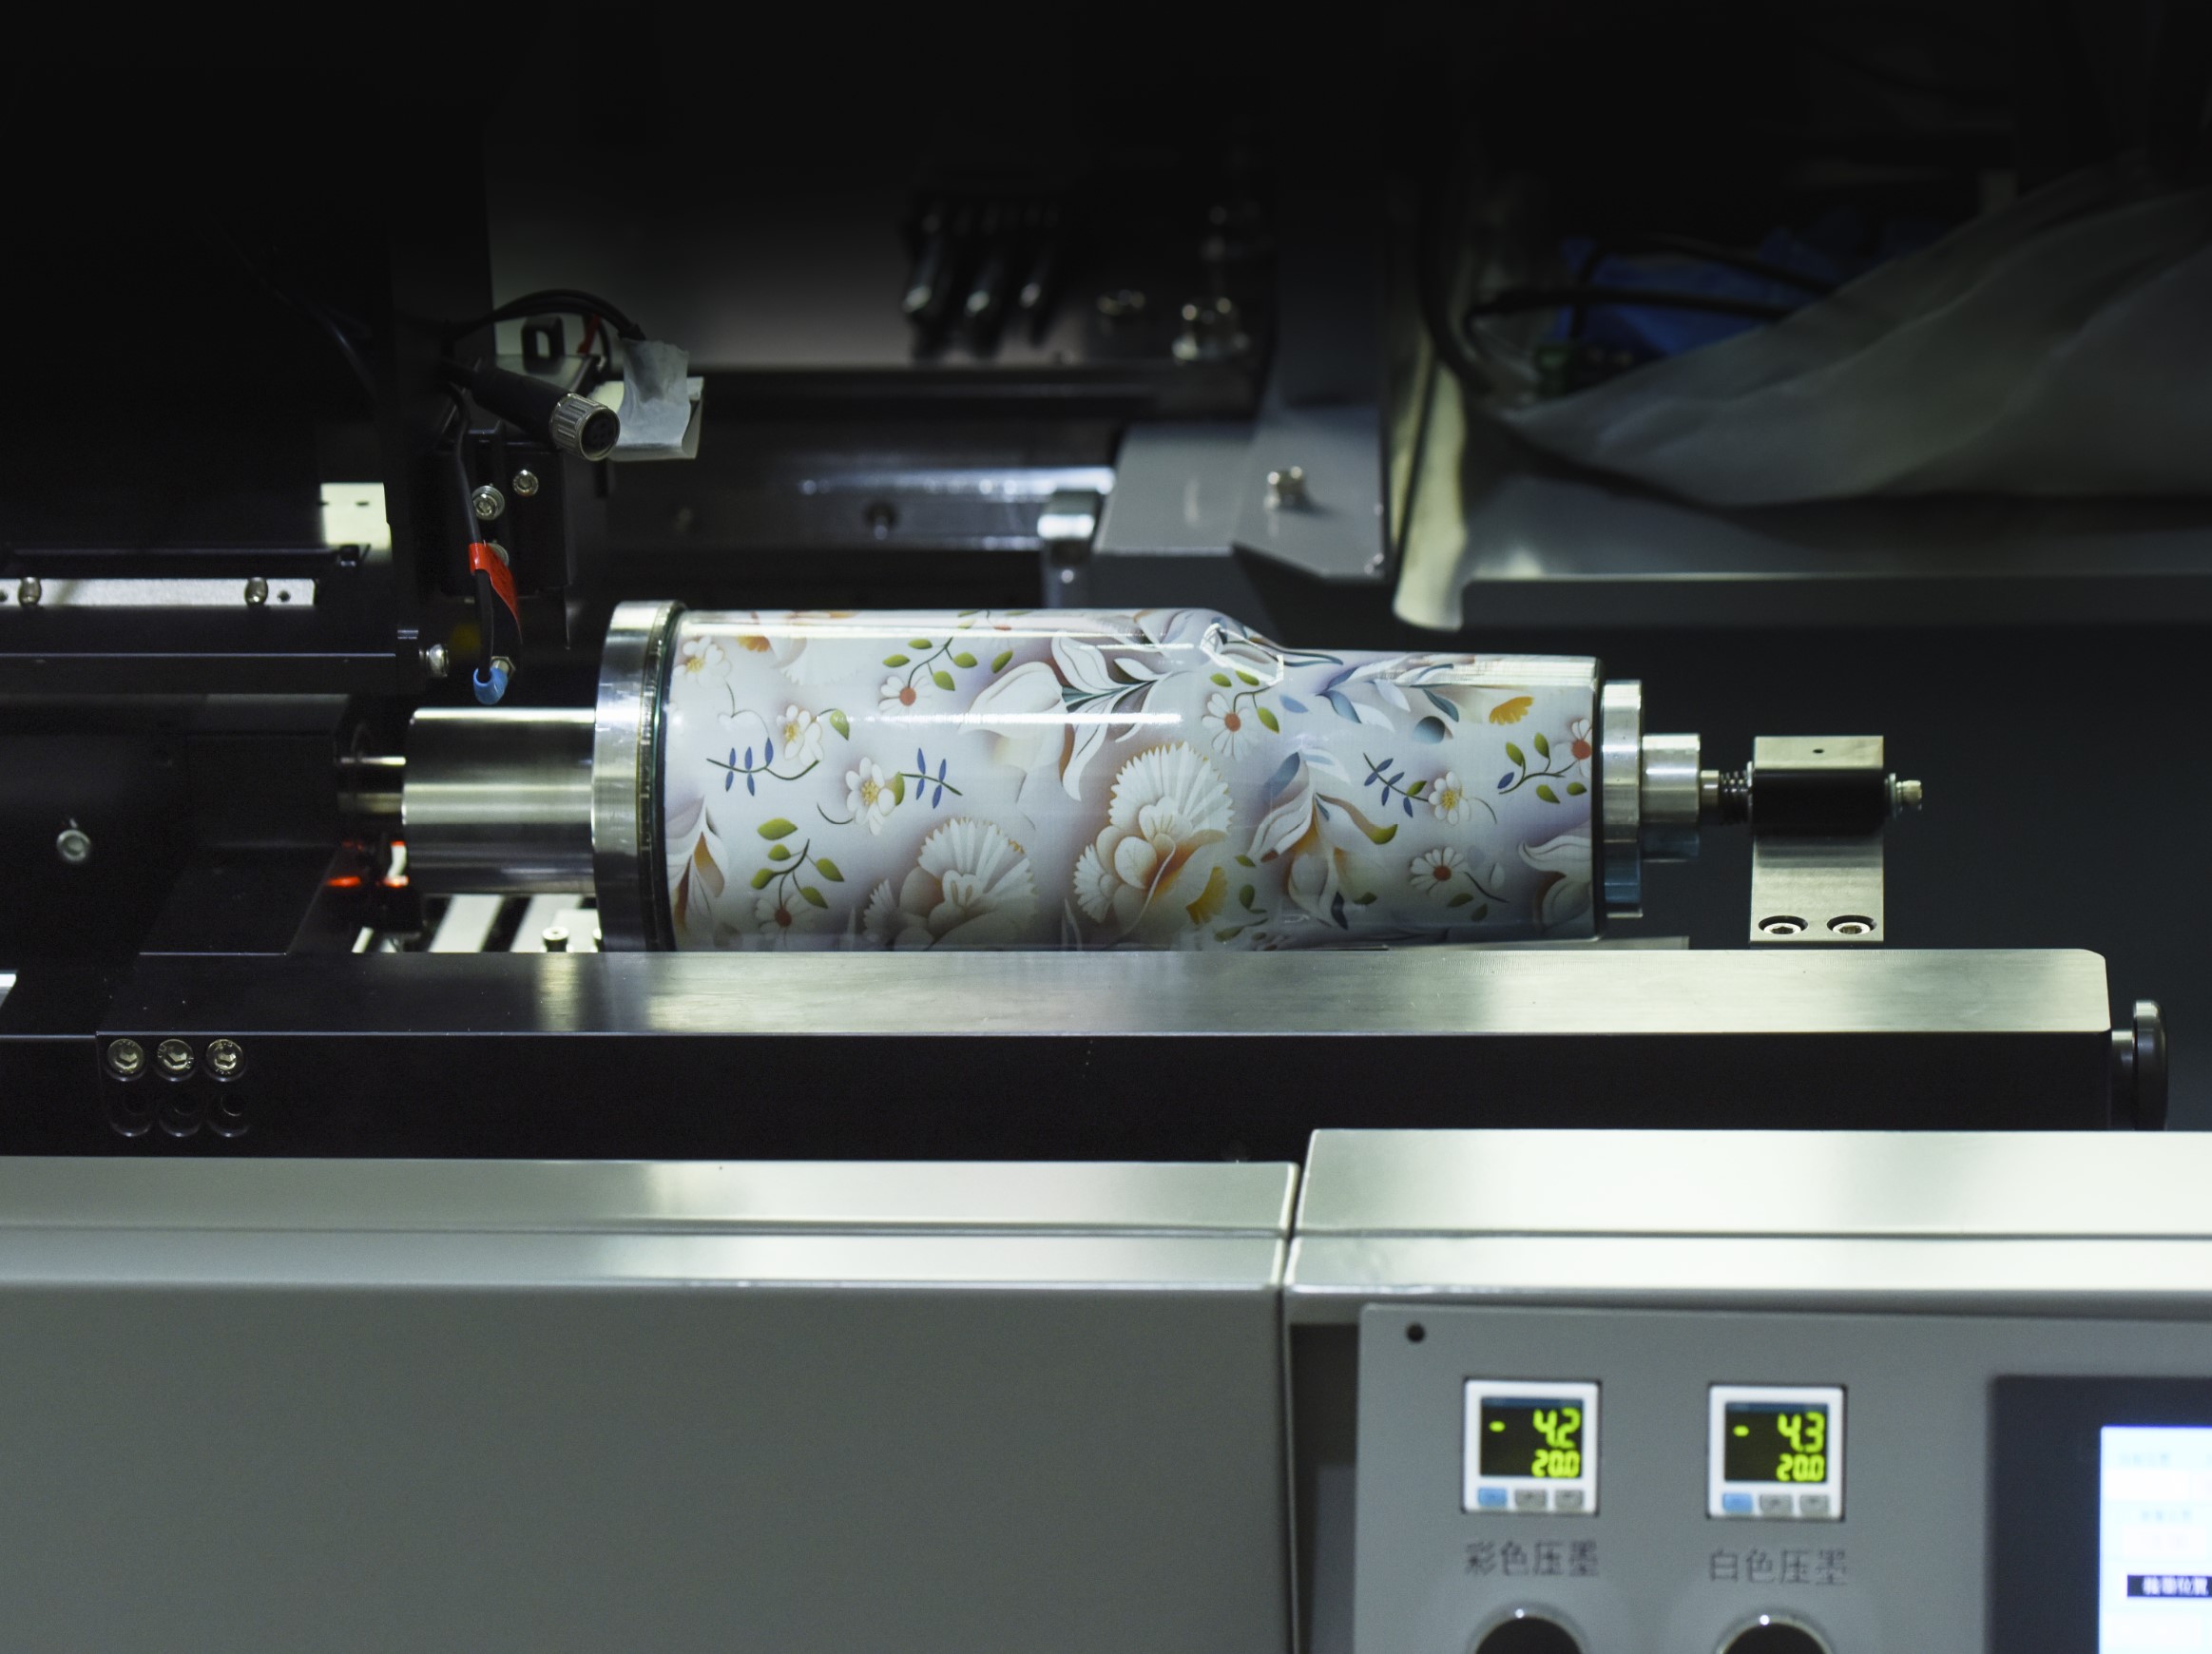
Une imprimante qui traite la bouteille comme un substrat, et non comme une étiquette
La décoration d’emballages repose encore majoritairement sur une logique en deux étapes : produire le contenant, puis y appliquer un élément décoratif. Une étiquette auto-adhésive, une gaine thermorétractable, une couche d’encre sérigraphiée ou un logo tampographié. La bouteille est fabriquée, puis la décoration est ajoutée ultérieurement, dans une opération distincte comportant son propre temps de préparation, son propre flux de déchets et sa propre quantité minimale de commande.
Une imprimante à jet d’encre pour bouteilles simplifie cette séquence. Il s’agit d’un système d’impression numérique directement sur objet, conçu pour projeter l’encre directement sur la surface courbe d’un récipient pendant que ce dernier tourne dans un support contrôlé situé sous une tête d’impression. Aucune plaque, aucun écran, aucune doublure d’étiquette. L’image est stockée dans un fichier, et la machine traduit ce fichier en gouttelettes synchronisées avec la rotation de la pièce.
Pour les équipes chargées de l’emballage, habituées à une décoration pilotée par des outillages, cette transition porte moins sur la qualité d’impression que sur ce qui se produit avant que la première unité commercialisable ne quitte la ligne.
Le mécanisme : rotation, synchronisation et une tête d’impression qui ne touche jamais la surface
Le problème fondamental d’ingénierie est trompeusement simple : une bouteille est ronde, tandis qu’une tête d’impression est plate. La solution ne consiste pas à aplatir la bouteille, mais à la faire bouger de façon à permettre à une rangée fixe de buses de déposer une image cohérente sur une surface cylindrique.
Un dispositif rotatif typique maintient le contenant sur une mandrin ou un ensemble de rouleaux. La tête d’impression reste à une distance fixe, généralement de quelques millimètres de la surface, et projette de l’encre pendant que la pièce tourne. Le contrôleur de la machine synchronise la pulvérisation des buses avec la position angulaire du flacon, afin qu’aucune ligne de jointure n’apparaisse là où le motif se referme. Sur les systèmes à encre durcissable par UV, une lampe LED polymérise l’encre en quelques millisecondes après son dépôt, ce qui permet d’empiler plusieurs couches (amorce, blanc, couleur, vernis) en un seul passage, sans que la pièce ne quitte le dispositif de fixation.
La partie « jet d’encre » revêt plus d’importance que la partie « flacon » pour toute personne évaluant cette technologie. Les têtes d’impression à commande pulsée peuvent déposer des gouttelettes à l’échelle du picolitre avec une précision suffisante pour reproduire des dégradés, des caractères fins et des données variables changeant d’une unité à l’autre. Un code QR sur le flacon numéro un peut différer de celui sur le flacon numéro quatre mille, sans qu’aucun changement d’outillage ne soit requis.
L’endroit où l’équilibre économique bascule effectivement, et celui où il ne bascule pas
La discussion sur les coûts liés à l’impression jet d’encre sur bouteilles est souvent trop simplifiée en « le numérique est moins coûteux pour les petites séries ». Cette affirmation est globalement exacte, mais la version utile est plus nuancée. L’impression numérique sur cylindres élimine la plaque ou l’écran requis par la sérigraphie et la tampographie, ce qui réduit quasiment à zéro le coût de préparation. En revanche, la sérigraphie répartit un coût fixe de préparation sur toute la série, ce qui signifie que son coût unitaire diminue à mesure que le volume augmente. Le point de croisement n’est pas une valeur unique, mais une fourchette influencée par la complexité du graphisme, le nombre de couleurs et la fréquence des modifications du design.
Une comparaison pratique issue de recommandations d’achat orientées production se présente ainsi :
| Facteur | Impression jet d’encre numérique sur bouteilles | Sérigraphie sur bouteilles |
|---|---|---|
| Préparation par graphisme | Chargement du fichier, chargement de la pièce | Fabrication de l’écran, mélange des couleurs, réglage du positionnement |
| Volume économique optimal | Environ 1 à 2 000 unités | 2 000 unités et plus |
| Changement de conception | Immédiat, sans outillage | Nouveaux écrans requis |
| Données variables par unité | Capacité native | Impraticable dans un flux de travail par écran |
| Gamme de couleurs | CMJN plus blanc et vernis, dégradés et photos | Couleurs directes, limitées par le nombre d’écrans |
| Caractère de l’épaisseur de la couche d’encre | Fine, dépend de l’apprêt et du vernis | Épaisse, intrinsèquement durable |
L’interprétation honnête est que ces deux méthodes ne se font pas concurrence pour la même tâche. Une ligne de boissons appliquant un seul motif d’étiquette sur des centaines de milliers de bouteilles en verre identiques optera généralement pour la sérigraphie ou la décoration céramique, car l’économie unitaire favorise la répétition. En revanche, un sous-traitant conditionnant des références saisonnières, des éditions limitées, des coffrets cadeaux personnalisés ou des lots-tests régionaux opère dans une réalité économique différente — c’est précisément là que l’impression numérique directe sur bouteille trouve sa justification.
Le problème dont personne ne vous avertit : le verre n’est pas un cylindre parfait
La version de la brochure pour l’impression jet d’encre sur bouteilles suppose un cylindre géométrique parfaitement régulier. Les récipients réels ne s’y prêtent pas. En particulier, les bouteilles en verre présentent des tolérances dimensionnelles issues du procédé de formage : imperceptibles à l’œil nu, elles sont toutefois significatives à la résolution d’impression. La circonférence extérieure varie, et le goulot de la bouteille n’est pas toujours parfaitement concentrique avec le corps. Lorsqu’une bouteille présentant une excentricité tourne devant une tête d’impression, la vitesse de surface dans la zone d’impression n’est pas constante. Certaines parties de la paroi latérale passent devant les buses plus rapidement que d’autres, ce qui entraîne des bandes, des variations de densité ou une impression qui paraît nette d’un côté et floue de l’autre.
Un cas provenant d’une rénovation de décoration de bouteilles en verre dans une usine du sud de la Chine illustre ce point. Le projet a commencé avec une consigne simple : remplacer un dispositif d’application d’étiquettes par une impression jet d’encre UV directe sur un support rotatif à 360 degrés. Les premiers échantillons semblaient excellents sur le banc d’essai du laboratoire, où les bouteilles étaient sélectionnées manuellement et tournées à vitesse constante. Sur la ligne de production, en utilisant des bouteilles provenant du même fournisseur mais d’une palette différente, le même fichier d’impression produisait une variation visible de densité sur environ une bouteille sur sept. Le problème ne venait ni de la tête d’impression ni de l’encre. Il résidait dans l’accumulation des tolérances : le support tournait à une vitesse angulaire fixe, mais la surface en verre présentait aux buses une vitesse linéaire différente selon le rayon local dans la zone d’impression.
La correction nécessitait que la machine mesure la vitesse de surface à la position d’impression et ajuste en temps réel le moment de déclenchement des têtes, plutôt que de supposer un cylindre parfait. Ce type de compensation en boucle fermée fait désormais partie des plates-formes rotatives les plus performantes, mais il rappelle que l’impression jet d’encre sur bouteilles est tout autant une discipline de manutention qu’une discipline d’impression. Les récipients qui ne sont pas symétriques par rotation, ou qui présentent des soudures, des lignes de joint ou des conicités marquées, augmentent encore la difficulté.
Les matériaux, l’adhérence et la couche réglementaire située sous l’impression
Une impression qui paraît nette le jour un n’est pas équivalente à une impression qui résiste au remplissage, au bouchonnage, à l’étiquetage, à l’expédition et à une exposition sur une étagère réfrigérée en point de vente. L’adhérence est la variable silencieuse qui distingue une démonstration d’un procédé de production.
L’impression jet d’encre UV-LED est l’approche dominante pour les pièces cylindriques, car elle durcit instantanément et peut être formulée pour une variété de supports, du verre et du métal au PET et au PP. Le verre nécessite généralement un traitement à la flamme ou une sous-couche afin d’obtenir une liaison durable. Les plastiques à faible énergie de surface, tels que le PET et le PP, exigent souvent un traitement plasma ou corona avant que l’encre ne s’ancre correctement. Les couches de sous-couche et de vernis dans un flux de travail numérique ne sont pas des éléments cosmétiques supplémentaires. Elles assurent une partie du travail d’adhérence et de durabilité que gère, par simple épaisseur de film, une encre sérigraphiée épaisse.
La couche réglementaire ajoute une autre dimension, en particulier pour les récipients destinés aux aliments, aux boissons et aux produits pharmaceutiques. Aux États-Unis, la Food and Drug Administration (FDA) ne « valide » pas spécifiquement les encres d’impression en tant que produits. En revanche, les composants des encres susceptibles de devenir des additifs alimentaires indirects sont évalués conformément aux dispositions relatives aux additifs alimentaires figurant dans le Titre 21 du Code of Federal Regulations, principalement les parties 170 à 190. Pour les équipes chargées de l’emballage, la conséquence pratique est que la documentation fournie par le fabricant d’encre et les contrôles de processus mis en œuvre par les transformateurs comptent autant que les spécifications de l’imprimeuse. Une machine capable d’atteindre une résolution de 1200 ppp n’est pas, de ce fait, automatiquement adaptée à une ligne d’emballage destinée au contact avec des denrées alimentaires.
Ce que cette technologie fait bien, et où un autre outil reste supérieur
L’impression jet d’encre sur bouteilles est particulièrement performante lorsque le travail implique des changements. Les petites séries, les multiples références (SKU), les variantes régionales, les emballages promotionnels, les codes sérialisés et les récipients personnalisés exploitent pleinement les atouts d’un flux de travail numérique direct sur objet. L’absence de coûts liés aux plaques ou aux écrans signifie qu’une révision de conception se limite à une simple modification du fichier, sans nécessiter un nouveau cycle d’outillage. Les données variables sont prises en charge nativement, et non ajoutées de façon secondaire.
Les limites méritent une attention égale. Le débit obtenu sur un seul poste rotatif n’est pas comparable à celui d’une ligne sérigraphique à haute vitesse produisant un seul motif pendant plusieurs mois. La durabilité du film d’encre dépend fortement de la préparation du substrat et du choix de l’apprêt ; certains procédés de remplissage ou de stérilisation exigeants peuvent encore privilégier une décoration sérigraphique épaisse ou céramique. Toutes les géométries de bouteilles ne conviennent pas. Des épaules marquées, des conicités prononcées et des poignées entraînent des variations de distance d’impression qui mettent à l’épreuve même un système rotatif parfaitement réglé.
Pour les opérations d’emballage situées à la frontière entre la répétition de masse et la variation constante, une imprimante numérique pour bouteilles constitue moins un remplacement des méthodes conventionnelles de décoration qu’un second mode de production. Elle prend en charge les travaux qui ne justifient pas la fabrication d’outillages, et ce avec une qualité d’impression qui ne nécessite plus de réserve.
Du côté des équipements, NOVA a conçu ses plateformes d’impression inkjet pour bouteilles autour de cette tension précise entre flexibilité et fiabilité de production, proposant des configurations rotatives, à passage unique et à balayage assisté par IA, adaptées à différentes familles de récipients. Le volet fabrication et contrôle qualité revêt ici une importance particulière, car une imprimante directe sur objet n’est aussi fiable que le dispositif de fixation de la bouteille et que la chaîne logistique assurant l’approvisionnement en encres et en pièces détachées. Pour les équipes qui évaluent l’acquisition d’une première ou d’une seconde ligne numérique, cette profondeur opérationnelle fait souvent la différence entre une machine pleinement exploitée et une machine inutilisée.
Table des matières
- Une imprimante qui traite la bouteille comme un substrat, et non comme une étiquette
- Le mécanisme : rotation, synchronisation et une tête d’impression qui ne touche jamais la surface
- L’endroit où l’équilibre économique bascule effectivement, et celui où il ne bascule pas
- Le problème dont personne ne vous avertit : le verre n’est pas un cylindre parfait
- Les matériaux, l’adhérence et la couche réglementaire située sous l’impression
- Ce que cette technologie fait bien, et où un autre outil reste supérieur