
 EN
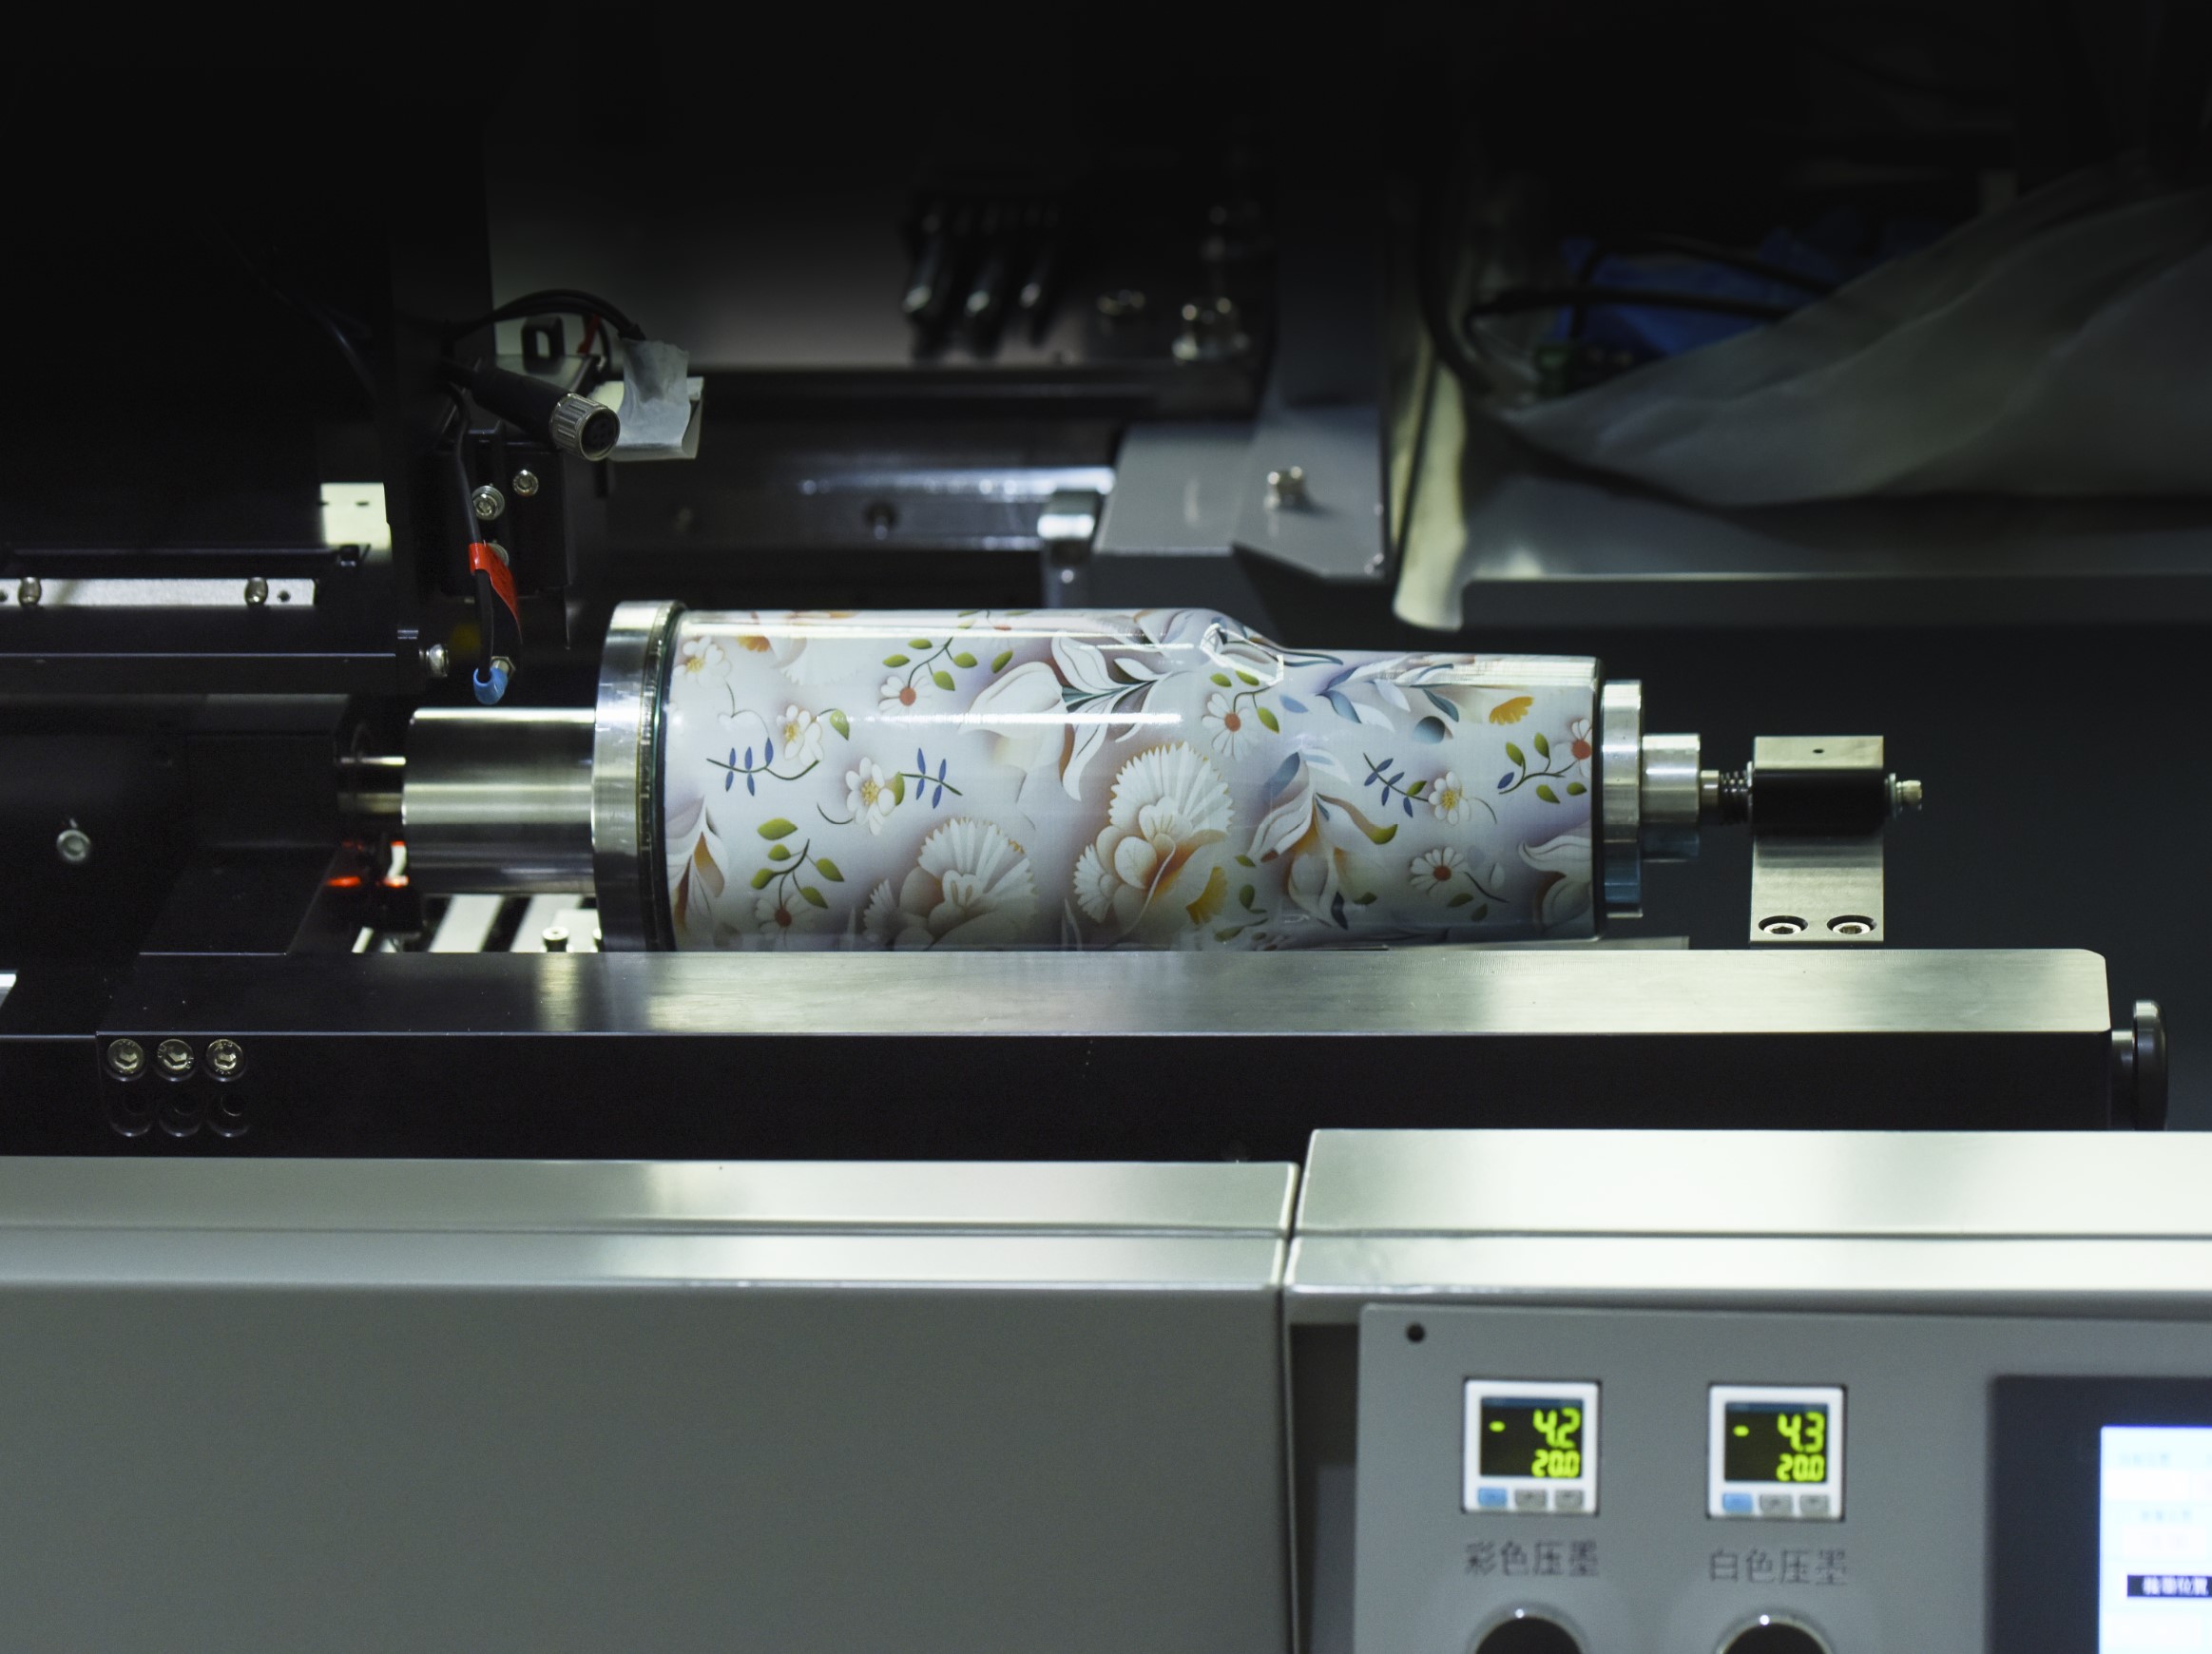
طابعةٌ تتعامل مع الزجاجة كسطح طباعةٍ مباشرٍ، وليس كملصق
لا تزال معظم عمليات تزيين التغليف تعتمد على منهجية من خطوتين: إنتاج الحاوية أولاً، ثم تطبيق عنصر تزيين عليها لاحقاً. فمثلاً: ملصق ذاتي اللصق، أو غلاف انكماشي، أو طبقة حبر مطبوعة بالشاشة، أو شعار مطبوع بالوسادة. وتُنتج الزجاجة أولاً، ثم تُضاف عملية التزيين بعدها كعملية منفصلة تتطلب وقت إعداد خاصاً، وتنشئ تيار نفايات خاصاً، ولها كمية طلب دنيا خاصة بها.
طابعة حبرية زجاجية تُنهي تلك التسلسل. وهي نظام طباعة رقمي مباشر على الجسم، مصمم لإطلاق الحبر مباشرةً على السطح المنحني للعبوة بينما تدور العبوة في تثبيت خاضع للتحكم تحت رأس الطباعة. لا توجد لوحة، ولا شاشة، ولا بطانة لملصق. والصورة موجودة في ملف، وتفسّر الآلة ذلك الملف إلى قطراتٍ متزامنة مع دوران القطعة.
أما بالنسبة لفرق التغليف التي اعتادت الزخرفة المعتمدة على الأدوات، فإن هذا التحوّل يتعلّق أقلّ ما يكون بالجودة الطباعية، بل يركّز أكثر على ما يحدث قبل أن تخرج أول وحدة قابلة للبيع من خط الإنتاج.
الآلية: الدوران، والتوقيت، ورأس طباعة لا يلامس السطح أبداً
وتتمحور المشكلة الهندسية الأساسية حول بساطة خادعة: فالعبوة مستديرة، ورأس الطباعة مسطّح. والحل لا يكمن في جعل العبوة مسطّحة، بل في تحريكها بطريقة تسمح لصفٍ ثابت من الفوهات بأن تُرسِل صورةً مترابطةً على سطح أسطواني.
تَثبُت الترتيبات الدوّارة النموذجية الحاوية على مِحورٍ دوّار أو مجموعة من الأسطوانات. ويقع رأس الطباعة على بُعد ثابت، وعادةً ما يكون بضعة ملليمترات من السطح، وتُطلَق الحبر أثناء دوران القطعة. ويُزامِن وحدة التحكم في الجهاز إطلاق الفوهة مع الموضع الزاوي للزجاجة، لذا لا يظهر خط توصيل عند نقطة اكتمال التصميم. وفي أنظمة التصلّب بالأشعة فوق البنفسجية، تُثبّت لمبة الـLED الحبر خلال جزء من الألف من الثانية بعد سقوطه، ما يعني إمكان تراكُب طبقات متعددة (مثل طبقة التمهيد، والطبقة البيضاء، والطبقة الملوّنة، والطبقة الواقية) في مرحلة واحدة دون الحاجة إلى إخراج القطعة من التثبيت.
إن جزء «الطباعة النفاثة» أهم من جزء «الزجاجة» بالنسبة لأي شخصٍ يقيّم هذه التقنية. فرؤوس الطباعة التي تعمل بتقنية الإطلاق حسب الطلب قادرة على وضع قطراتٍ بحجم بيكومتر بدقة كافية لإعادة إنتاج التدرجات اللونية، والنصوص الدقيقة، والبيانات المتغيرة التي تختلف من وحدةٍ إلى أخرى. فرمز الاستجابة السريعة (QR) على الزجاجة رقم واحد قد يختلف عن رمز الاستجابة السريعة على الزجاجة رقم أربعة آلاف، دون الحاجة إلى أي تغيير في القوالب.
المكان الذي تتحوَّل فيه الجدوى الاقتصادية فعليًّا، والمكان الذي لا تتحوَّل فيه
غالبًا ما تُبسَّط مناقشة التكلفة المتعلِّقة بالطباعة النفاثة على الزجاجات بشكل مفرط إلى عبارة «الرقمية أرخص للطلبيات الصغيرة». هذه العبارة صحيحة اتجاهيًّا، لكن النسخة المفيدة منها أكثر تفصيلًا. فالطباعة الرقمية على الأسطوانات تلغي الحاجة إلى القوالب أو الشاشات التي تتطلبها كلٌّ من الطباعة بالشاشة والطباعة بالوسادة، وبالتالي تنخفض تكلفة الإعداد إلى ما يقارب الصفر. أما الطباعة بالشاشة فهي، على العكس، توزِّع تكلفة إعداد ثابتة على كامل الكمية المطلوبة، ما يعني أن تكلفة الوحدة الواحدة تنخفض مع ازدياد الحجم. ونقطة التحوُّل ليست رقمًا واحدًا، بل نطاقًا يتشكَّل تبعًا لتعقيد التصميم وعدد الألوان ومدى تكرار تغيير التصميم.
مقارنة عملية مستمدة من إرشادات الشراء المرتكزة على الإنتاج تبدو كالتالي:
| عامل | الطباعة النفاثة الرقمية على الزجاجات | الطباعة بالشاشة على الزجاجات |
|---|---|---|
| إعداد كل تصميم | تحميل الملف، وتحميل القطعة | تصنيع الشاشة، وخلط الألوان، وضبط المحاذاة |
| نطاق الحجم الاقتصادي الأمثل | تقريبًا من ١ إلى ٢٠٠٠ وحدة | ٢٠٠٠ وحدة فأكثر |
| تغيير التصميم | فوري، دون الحاجة إلى قوالب | يجب توفير شاشات جديدة |
| بيانات متغيرة لكل وحدة | قدرات أصلية | غير عملي في سير عمل يعتمد على الشاشة الواحدة |
| نطاق الألوان | أربعة ألوان زرقاء-صفراء-حمراء-سوداء بالإضافة إلى اللون الأبيض والورنيش، وتدرجات الألوان والصور | ألوان مخصصة، ومحدودة بعدد الشاشات |
| سمك طبقة الحبر | رفيع، ويعتمد على الطبقة التمهيدية والورنيش | سميك، ومتين بطبيعته |
التفسير الصادق هو أن هذه العمليات لا تتنافس على نفس المهمة. فخط إنتاج المشروبات الذي يستخدم تصميم تسمية واحداً على مئات الآلاف من الزجاجات الزجاجية المتطابقة يميل عادةً إلى البقاء مع طباعة الشاشة أو التزيين السيراميكي، لأن اقتصاديات التكلفة لكل وحدة تشجّع التكرار. أما المُصنّع التعاوني الذي يتعامل مع وحدات تخزين قصيرة الأجل (SKUs) موسمية، أو إصدارات محدودة، أو علب هدايا مخصصة، أو دفعات تجريبية إقليمية، فيعيش واقعاً اقتصادياً مختلفاً تماماً، وهنا بالضبط تجد الطباعة الرقمية المباشرة على الزجاجات مكانها المبرَّر.
المشكلة التي لا يحذّرك منها أحد: الزجاج ليس أسطوانة مثالية
تفترض نسخة الكتيب الخاصة بالطباعة النفاثة على الزجاجات أسطوانة هندسية نظيفة. أما الحاويات الفعلية فلا تتعاون. فزجاجات الزجاج، على وجه الخصوص، تحمل تفاوتات أبعاد ناتجة عن عملية التشكيل لا تُرى بالعين المجردة لكنها ذات أهمية كبيرة عند دقة الطباعة. ويختلف المحيط الخارجي من زجاجة إلى أخرى، كما أن فتحة الزجاجة ليست دائمًا متحدة المركز تمامًا مع جسمها. وعندما تدور زجاجة ذات انحراف مركزي أمام رأس الطباعة، فإن سرعة السطح في منطقة الطباعة ليست ثابتة. فتمر بعض أجزاء الجدار الجانبي أمام الفوهات بسرعة أكبر من الأجزاء الأخرى، ما يؤدي إلى ظهور خطوط أفقية (باندينج)، أو تغيرات في الكثافة، أو طباعة تبدو جيدة من جانبٍ واحد بينما تبدو باهتة من الجانب الآخر.
يوضّح مشروعٌ لتعديل زينة عبوات الزجاج في منشأة تقع في جنوب الصين هذه النقطة. وبدأ المشروع بطلبٍ بسيطٍ واضحٍ: استبدال جهاز تطبيق الملصقات بجهاز طباعة حبر أوفست بالأشعة فوق البنفسجية مباشرةً على قاعدة دوّارة بزاوية ٣٦٠ درجة. وبَدَت العيّنات الأولى ممتازةً على طاولة المختبر، حيث كانت العبوات تُختار يدويًّا وتُدار بمعدل ثابت. أما على خط الإنتاج، فعند استخدام عبوات من نفس المورِّد لكن من باليت مختلف، أدّى ملف الطباعة نفسه إلى ظهور تبايُنٍ مرئيٍّ في كثافة الطباعة على نحو عبوة واحدة من أصل سبع عبوات تقريبًا. ولم تكن المشكلة ناجمةً عن رأس الطباعة أو الحبر. بل كانت ناتجةً عن تراكم التسامحات: فالقاعدة الدوّارة كانت تدور بسرعة زاوية ثابتة، لكن سطح الزجاج كان يقدّم سرعة خطية مختلفة أمام الفوهات اعتمادًا على نصف القطر المحلي في منطقة الطباعة.
تطلّب الإصلاح أن تقوم الآلة بقياس سرعة السطح عند موضع الطباعة وضبط توقيت إطلاق الحبر فورياً، بدل افتراض أن الأسطوانة مثالية. وتُعدّ هذه النوعية من التعويضات المغلقة جزءاً الآن من المنصّات الدوّارة الأكثر تقدّماً، لكنها تذكّرنا بأن طباعة الزجاجات بالحبر النفاث هي فنٌّ في التعامل مع العبوات بقدر ما هي فنٌّ في الطباعة. فالتعبئات غير المتماثلة دورانياً، أو التي تحتوي على وصلات أو خطوط فصل أو انحدارات واضحة، ترفع من درجة الصعوبة أكثر فأكثر.
المواد والالتصاق والطبقة التنظيمية الواقعة أسفل الطباعة
الطباعة التي تبدو حادة في اليوم الأول لا تعني بالضرورة أنها ستتحمل عمليات التعبئة والغطاء والملصقات والشحن والتخزين على رفوف البيع الباردة. فالالتصاق هو العامل الخفي الذي يفصل بين العرض التوضيحي وعملية الإنتاج الفعلية.
تُعَدّ تقنية طباعة الحبر النفاث المُشغَّلة بواسطة أشعة فوق البنفسجية-الليد (UV-LED) النهج السائد لطباعة الأسطوانات، لأنها تجفّ فورًا ويمكن تركيبها لتناسب مجموعة واسعة من المواد الأساسية، بدءًا من الزجاج والمعادن ووصولًا إلى البولي إيثيلين تيريفثاليت (PET) والبولي بروبيلين (PP). وعادةً ما يحتاج الزجاج إلى معالجة باللهب أو تطبيق مادة أولية (برايمر) لتحقيق رابطة متينة. أما البلاستيكيات ذات طاقة السطح المنخفض مثل PET وPP، فهي غالبًا ما تتطلب معالجةً بالبلازما أو التفريغ الكوروني قبل أن يثبت الحبر عليها بشكلٍ سليم. ولا تُعتبر طبقتا المادة الأولية (البرايمر) والطلاء الواقي (الفارنيش) في سير العمل الرقمي مجرد إضافات تجميلية؛ بل تقومان جزئيًّا بوظائف الالتصاق والمتانة التي تؤديها طبقة الحبر السميكة في طباعة الشاشة من خلال كثافة الطبقة نفسها.
يُضيف البُعد التنظيمي بُعدًا إضافيًّا، وخصوصًا بالنسبة لعبوات الأغذية والمشروبات والأدوية. ففي الولايات المتحدة، لا «تُقرِّ» إدارة الأغذية والأدوية (FDA) ألوان الطباعة المحددة كمنتجاتٍ بذاتها. بل تُقيَّم مكوِّنات الحبر التي قد تصبح مُضِيفات غذائية غير مباشرة وفق أحكام المُضِيفات الغذائية الواردة في العنوان ٢١ من قانون اللوائح الفيدرالية، وبشكل تقريبي الأجزاء من ١٧٠ إلى ١٩٠. أما بالنسبة لفرق التغليف، فالنتيجة العملية هي أن وثائق مورِّد الحبر وضوابط العمليات لدى المُحوِّلين تكتسب أهميةً مساويةً لمواصفات الطابعة. فالآلة القادرة على تحقيق دقة ١٢٠٠ نقطة في البوصة ليست بالضرورة آلةً مناسبة تلقائيًّا لخط تغليف يتصل مباشرةً بالغذاء.
ما تتفوق فيه هذه التكنولوجيا، وما تظل فيه أداةٌ مختلفةٌ رابحة
يكون طباعة الحبر بالحقن على الزجاجات أقوى ما تكون عندما تتضمَّن المهمة تغييرات. فالطباعة بكميات قصيرة، والمنتجات المتعددة (SKUs)، والمتغيرات الإقليمية، والتغليف الترويجي، والأكواد المتسلسلة، والعبوات المخصصة كلُّها تبرز مزايا سير العمل الرقمي المباشر إلى الجسم. وبما أنَّه لا توجد تكاليف مرتبطة بالصفائح أو الشاشات، فإنَّ تعديل التصميم يقتصر على تحرير الملف فقط، وليس إعادة دورة الأدوات. كما أنَّ البيانات المتغيرة مدمجة أصلاً في النظام، وليست ملحقةً لاحقاً.
وتستحق القيود اهتماماً مماثلاً. فمعدل الإنتاج على وحدة دوَّارة واحدة لا يُقارن بمعدل خط الشاشة عالي السرعة الذي يعمل لأشهرٍ متواصلةٍ على تصميمٍ واحد. وتعتمد متانة طبقة الحبر بشكلٍ كبيرٍ على إعداد السطح الأساسي واختيار المادة الأولية (البرايمر)، وقد تظل بعض عمليات التعبئة العنيفة أو التعقيم تفضِّل الطباعة بالشاشة ذات الطبقة السميكة أو الزخرفة الخزفية. وليس كل أشكال الزجاجات مناسبة للطباعة؛ إذ إنَّ الكتفين البارزين، والانحناءات الحادة، والمقبضَ تؤدي إلى تغيُّرات في المسافة بين رأس الطباعة والزجاجة، مما يشكِّل تحدياً حتى أمام أنظمة الدوران المُضبوطة بدقة.
لِعَمَليَّات التَّغليف التي تَقع في الفَراغ بين التَّكرار الجَماعي والمتغيِّرات الدَّائمة، يُعَدُّ طابعة الزُّجاجات الرَّقميَّة أقرب إلى كَونِها وسيلة إنتاجٍ ثانيةٍ بدلًا من أن تكون بديلًا عن طُرُق التَّزيين التقليديَّة. فهي تُنفِّذ المهام التي لا تبرِّر تكلفة صُنع القوالب، وبجودة طباعةٍ لم تعد تتطلَّب أيَّ تحفُّظات.
من ناحية المعدَّات، بَنَت شركة NOVA منصَّات الطَّباعة النفَّاثة للزُّجاجات حول هذا التَّوتُّر بالذَّات بين المرونة وموثوقية الإنتاج، مع تكوينات دوَّارة، وتَمريرٍ واحدٍ، ومسحٍ مدعومٍ بالذَّكاء الاصطناعي، موجَّهةً إلى عائلات الحاويات المختلفة. ويكتسب جانب التَّصنيع ومراقبة الجودة أهميَّةً هنا، لأنَّ الطابعة المباشرة على الكائن لا تكون متسقةً إلا بمقدار اتساق التَّثبيت الذي يثبت الزُّجاجة، وسلسلة التوريد التي تزوِّد الحبر وقطع الغيار. وللفِرق التي تقيِّم خطًّا رقميًّا أول أو ثاني، فإنَّ هذا العمق التشغيلي غالبًا ما يكون الفارق بين آلةٍ تعمل بكفاءةٍ وأخرى تظلُّ راكدةً دون استخدام.
جدول المحتويات
- طابعةٌ تتعامل مع الزجاجة كسطح طباعةٍ مباشرٍ، وليس كملصق
- الآلية: الدوران، والتوقيت، ورأس طباعة لا يلامس السطح أبداً
- المكان الذي تتحوَّل فيه الجدوى الاقتصادية فعليًّا، والمكان الذي لا تتحوَّل فيه
- المشكلة التي لا يحذّرك منها أحد: الزجاج ليس أسطوانة مثالية
- المواد والالتصاق والطبقة التنظيمية الواقعة أسفل الطباعة
- ما تتفوق فيه هذه التكنولوجيا، وما تظل فيه أداةٌ مختلفةٌ رابحة