
 EN
'n Printer wat die fles as die substraat behandel, nie die etiket nie
Die meeste verpakkingversiering draai steeds om 'n twee-stap-logika: vervaardig die houer, dan pas iets daarop toe. 'n Drukgevoelige etiket, 'n krimpsnyser, 'n skerm-gedrukte laag ink, 'n stempel-gedrukte logo. Die fles word vervaardig, en versiering kom daarna as 'n afsonderlike operasie met sy eie opsteltyd, sy eie afvalstroom en sy eie minimum bestelhoeveelheid.
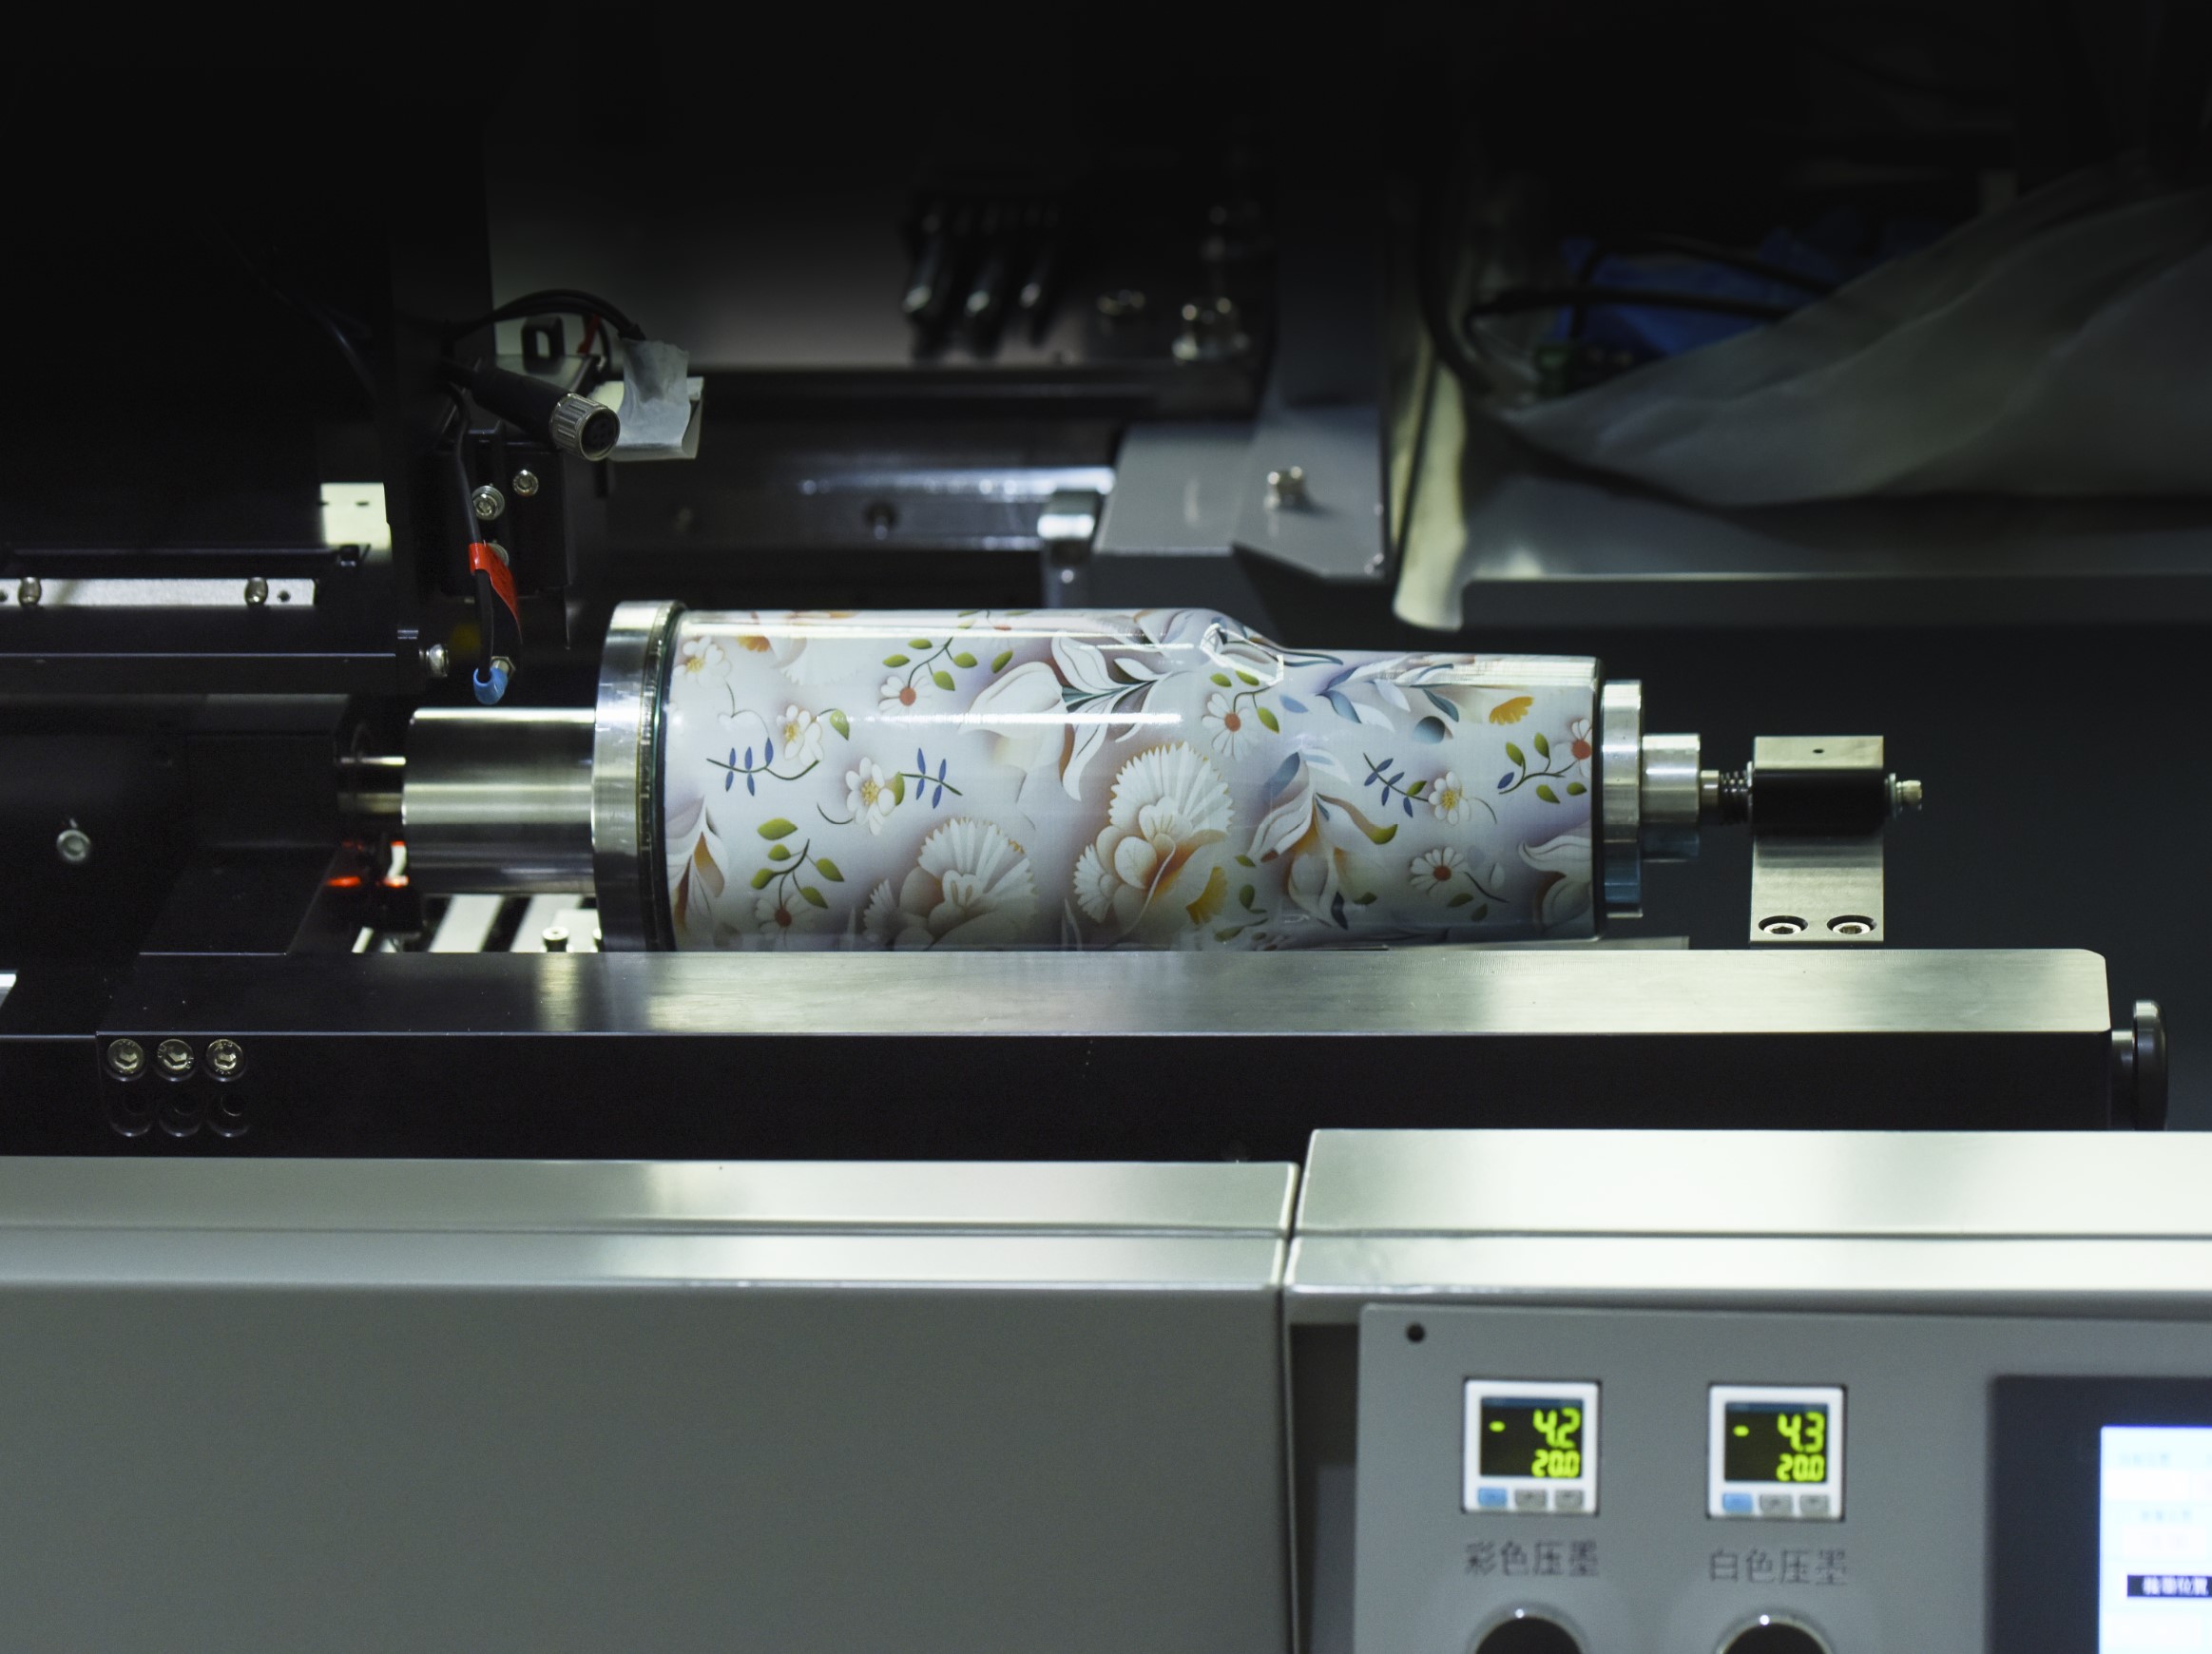
’n Flesinkjetprinter laat daardie volgorde inkrimp. Dit is ’n direk-na-voorwerp-digitale drukstelsel wat ontwerp is om ink regstreeks op die gekromde buitekant van ’n houer te spuit terwyl die houer in ’n beheerde vaslegging onder ’n drukkop draai. Geen plaat, geen skerm, geen etiketdraer nie. Die beeld bestaan in ’n lêer, en die masjien vertaal daardie lêer in druppels wat gesinchroniseer is met die rotasie van die onderdeel.
Vir verpakkingspanne wat gewoond is aan gereedskap-gedrewe versiering, gaan die skuif minder oor drukkwaliteit en meer oor wat voor die eerste verkoopbare eenheid van die lyn afkomstig is.
Die meganika: rotasie, tydsinspanning en ’n drukkop wat nooit die oppervlak raak nie
Die kern-ingenieursprobleem lyk misleidend eenvoudig: ’n fles is rond, en ’n drukkop is plat. Die oplossing is nie om die fles plat te maak nie, maar om dit op ’n manier te beweeg wat ’n stilstaande ry nopels toelaat om ’n samehangende beeld oor ’n silindriese oppervlak neer te lê.
’n Tipiese rotêre-opstelling hou die houer op ’n mandrel of ’n stel rolle vas. Die drukkop sit op ’n vaste afstand, gewoonlik ’n paar millimeter vanaf die oppervlak, en spuit ink uit terwyl die voorwerp draai. Die masjien se beheerder sinkroniseer die opening van die spuitgate met die hoekposisie van die fles, sodat geen naad verskyn waar die kunswerk afsluit nie. Op UV-herstelbare stelsels verhard ’n LED-lamp die ink binne millisekondes nadat dit geland het, wat beteken dat verskeie lae (voorbehandeling, wit, kleur, vernis) in een enkele deurgang gestapel kan word sonder dat die voorwerp die vaslegging verlaat.
Die „inkjet“-deel is belangriker as die „fles“-deel vir enigiemand wat die tegnologie evalueer. Druppel-op-aanvraag-druk koppe kan pikoliter-grootte druppels met genoeg presisie plaas om gradiënte, fyn skrif en veranderlike data wat van een eenheid na die volgende verander, te herproduseer. ’n QR-kode op fles nommer een kan verskil van die QR-kode op fles nommer vierduisend, en geen gereedskapverandering is nodig nie.
Waar die ekonomie werklik draai, en waar dit nie doen nie
Die koste-gesprek rondom fles-inkjetdruk word dikwels oorvereenvoudig na 'n stelling soos “digitale druk is goedkoper vir kort opnames.” Daardie stelling is rigtingskorrek, maar die nuttige weergawe het meer kompleksiteit. Digitale silinderdruk verwyder die plaat of skerm wat skermdruk en stempeldruk vereis, dus daal die opstelkoste tot naby nul. Skermdruk, daarteenoor, versprei 'n vasgestelde voorbereidingskoste oor die hele opname, wat beteken dat sy koste per eenheid daal soos die volume styg. Die kruispunt is nie 'n enkele getal nie, maar 'n reeks wat gevorm word deur die kunswerk-kompleksiteit, die aantal kleure, en hoe gereeld die ontwerp verander.
'n Praktiese vergelyking vanaf produksie-georiënteerde koopriglyne lyk soos volg:
| Faktor | Digitale fles-inkjet | Skermdruk op flesse |
|---|---|---|
| Opstel per ontwerp | Laaie lêer, laai onderdeel | Skermskepping, kleurmenging, registrasie |
| Ekonomiese volume-sweet spot | Ruwlik 1 tot 2 000 eenhede | 2 000 eenhede en meer |
| Ontwerpverandering | Oombliklik, geen gereedskap nodig nie | Nuwe skerms benodig |
| Veranderlike data per eenheid | Eie vermoë | Onprakties in ’n per-skermswerkproses |
| Kleurreeks | CMYK plus wit en vernis, gradiënte en foto’s | Spesiale kleure, beperk deur die aantal skerms |
| Inkfilmkarakter | Dun, hang af van die grondlaag en vernis | Dik, van nature duursaam |
Die eerlike lees is dat hierdie nie vir dieselfde taak kompeteer nie. 'n Dranklyn wat een etiketontwerp oor honderdduisende identiese glasflessies loop, sal gewoonlik by skerm- of keramiese versiering bly omdat die koste per eenheid herhaling beloon. 'n Saamverpakker wat seisoenale SKU's, beperkte editions, gepersonaliseerde geskenkstelle of streektoetspartye hanteer, sit in 'n ander ekonomiese werklikheid, en dit is waar direkte digitale flesdruk sy plek verdien.
Die probleem waarvan niemand jou waarsku nie: glas is nie 'n perfekte silinder nie
Die brosjuurweergawe van flessie-inkjetdruk veronderstel ’n skoon, geometriese silinder. Werklike houers wil egter nie saamwerk nie. Glasflessies het veral dimensietoleransies van die vormproses wat onsigbaar vir die oog is, maar beduidend is by drukresolusie. Die buite-omtrek wissel, en die flessieopening is nie altyd perfek konsentries met die liggaam nie. Wanneer ’n flessie met eksentrisiteit voor ’n drukkop draai, is die oppervlakspoed by die drukgebied nie konstant nie. Sekere dele van die sywand beweeg vinniger as ander verby die spuitgate, en die gevolg is bandvorming, digtheidsverskuiwings of ’n druk wat aan die een kant goed lyk maar aan die ander kant vaag is.
’n Geval van ’n glasfles-versieringsverfrissingsprojek by ’n fasiliteit in suidelike China illustreer die punt. Die projek het met ’n eenvoudige opdrag begin: vervang ’n etikettoepasser met direkte UV-inkjetdruk op ’n 360-gradus-roterende monteerstuk. Die eerste monsters het uitstekend gelyk op die laboratoriumbank, waar flessies met die hand gekies en teen ’n konstante tempo gedraai is. Op die vervaardigingslyn, met flessies van dieselfde verskaffer maar ’n ander pallet, het dieselfde druklêer sigbare digtheidsvariasie op ongeveer een uit sewe flessies veroorsaak. Die probleem was nie die drukkop of die ink nie. Dit was die toleransie-opstapelingsprobleem: die monteerstuk het teen ’n vasgeleë hoeksnelheid geroteer, maar die glasoppervlak het ’n verskillende lineêre spoed aan die spuitgate voorgelê, afhangende van die plaaslike radius by die drukgebied.
Die verbetering het vereis dat die masjien die oppervlakspoed by die drukposisie meet en die vuurtydsinstelling op die vlug aanpas, eerder as om ‘n perfekte silinder te aanvaar. Daardie soort geslote-luskompensasie is nou deel van die meer vermoëvolle rotêre platforms, maar dit is ‘n herinnering dat flesinkjetdruk ‘n hanteringsdisipline is net soveel as ‘n drukdisipline. Houers wat nie rotasiesimmetries is nie, of wat nate, skeidingslyne of uitgesproke konings het, verhoog die moeilikheid verder.
Materiale, hegting en die regulêre laag wat onder die druk lê
‘n Druk wat skerp lyk op dag een, is nie dieselfde as ‘n druk wat die vulsel, dopplasing, etikettering, versending en ‘n gekoelte kleinhandelskassie oorleef nie. Hegting is die stil veranderlike wat ‘n demonstrasie van ‘n produksieproses skei.
UV-LED-inkjet is die dominante benadering vir silindriese werk omdat dit onmiddellik hard word en vir 'n verskeidenheid ondergrondes geformuleer kan word, van glas en metaal tot PET en PP. Glas het gewoonlik 'n vlambehandeling of 'n primer nodig om 'n duurzaam binding te verseker. Lae-oppervlak-energie-plastieke soos PET en PP vereis dikwels plasma- of korona-behandeling voordat die ink reg vasgeanker kan word. Die primer- en vernislae in 'n digitale werkvloei is nie net kosmetiese toevoegings nie. Hulle doen 'n deel van die hegtings- en duurzaamheidswerk wat 'n dik skermgedrukte inkfilm deur sy eie dikte hanteer.
Die regulêre laag voeg ’n ander dimensie by, veral vir voedsel-, drank- en farmaseutiesehouers. In die Verenigde State keur die Food and Drug Administration nie spesifieke drukinkte as produkte goed nie. In plaas daarvan word inkbestanddele wat moontlik indirekte voedseladditiewe kan word, geëvalueer teen die voedseladditiefbepalings in Titel 21 van die Code of Federal Regulations, hoofsaaklik dele 170 tot 190. Vir verpakkingspanne beteken dit in die praktyk dat die dokumentasie van die inkverskaffer en die proseskontroles van die omskakelaars net so belangrik is soos die drukspesifikasie. ’n Masjien wat 1200 dpi kan bereik, is nie outomaties ’n masjien wat op ’n voedselkontakverpakkingslyn behoort nie.
Waar hierdie tegnologie uitstaan, en waar ’n ander werktuig steeds wen
Flesinkjetdruk is die sterkste wanneer die werk verandering behels. Kort opnames, verskeie SKU’s, streekspesifieke weergawes, bevorderingverpakking, geserialiseerde kode en gepersonaliseerde houers speel almal in op die sterkpunte van ’n digitale direk-na-voorwerp-werkvloei. Die afwesigheid van plaat- of skermkoste beteken dat ’n ontwerpwysiging net ’n lêerverandering is, nie ’n gereedskapveranderingsiklus nie. Veranderlike data is inherente, nie bygevoeg nie.
Die beperkings verdien ewe veel aandag. Deurset op ’n enkele rotêre montasie is nie vergelykbaar met ’n hoëspoed-skermlyn wat een ontwerp vir maande afdruk nie. Die duursaamheid van die inklaag hang sterk af van die voorbereiding van die substraat en die keuse van primer, en sommige aggressiewe vul- of sterilisasieprosesse mag steeds ’n dik skermgedrukte of keramiese versiering verkies. Nie elke flesvorm is ’n goeie pas nie. Duidelike skouers, diep koniese vorms en handvatsels veroorsaak veranderings in drukafstand wat selfs ’n goed afgestelde rotêre stelsel uitdaag.
Vir verpakkingbewerkings wat in die ruimte tussen massa-herhaling en konstante variasie bestaan, is ’n digitale flessiedrukmas minder ’n vervanging vir konvensionele versiering as ’n tweede produksiemodus. Dit hanteer die take wat nie ’n gereedskap-investering regvaardig nie, en dit doen dit met ’n drukkwaliteit wat nie meer ’n voorbehoud vereis nie.
Aan die toestelkant het NOVA sy flessie-inkjetplatforms gebou rondom hierdie presiese spanning tussen aanpasbaarheid en produksiebetroubaarheid, met rotêre, een-deur-druk- en KI-geassisteerde skandeerkonfigurasies wat op verskillende houerfamilies gemik is. Die vervaardigings- en gehaltebeheerkant van die bewerking is hier belangrik omdat ’n direkte-na-voorwerp-drukmas net so konsekwent is as die vaslegging wat die fles vaslê en die voorsieningsketting agter die ink en vervangstukke. Vir spanne wat ’n eerste of tweede digitale lyn evalueer, is daardie bedryfsdiepte dikwels die verskil tussen ’n masjien wat loop en ’n masjien wat stilstaan.
Tabel van inhoud
- 'n Printer wat die fles as die substraat behandel, nie die etiket nie
- Die meganika: rotasie, tydsinspanning en ’n drukkop wat nooit die oppervlak raak nie
- Waar die ekonomie werklik draai, en waar dit nie doen nie
- Die probleem waarvan niemand jou waarsku nie: glas is nie 'n perfekte silinder nie
- Materiale, hegting en die regulêre laag wat onder die druk lê
- Waar hierdie tegnologie uitstaan, en waar ’n ander werktuig steeds wen