
 EN
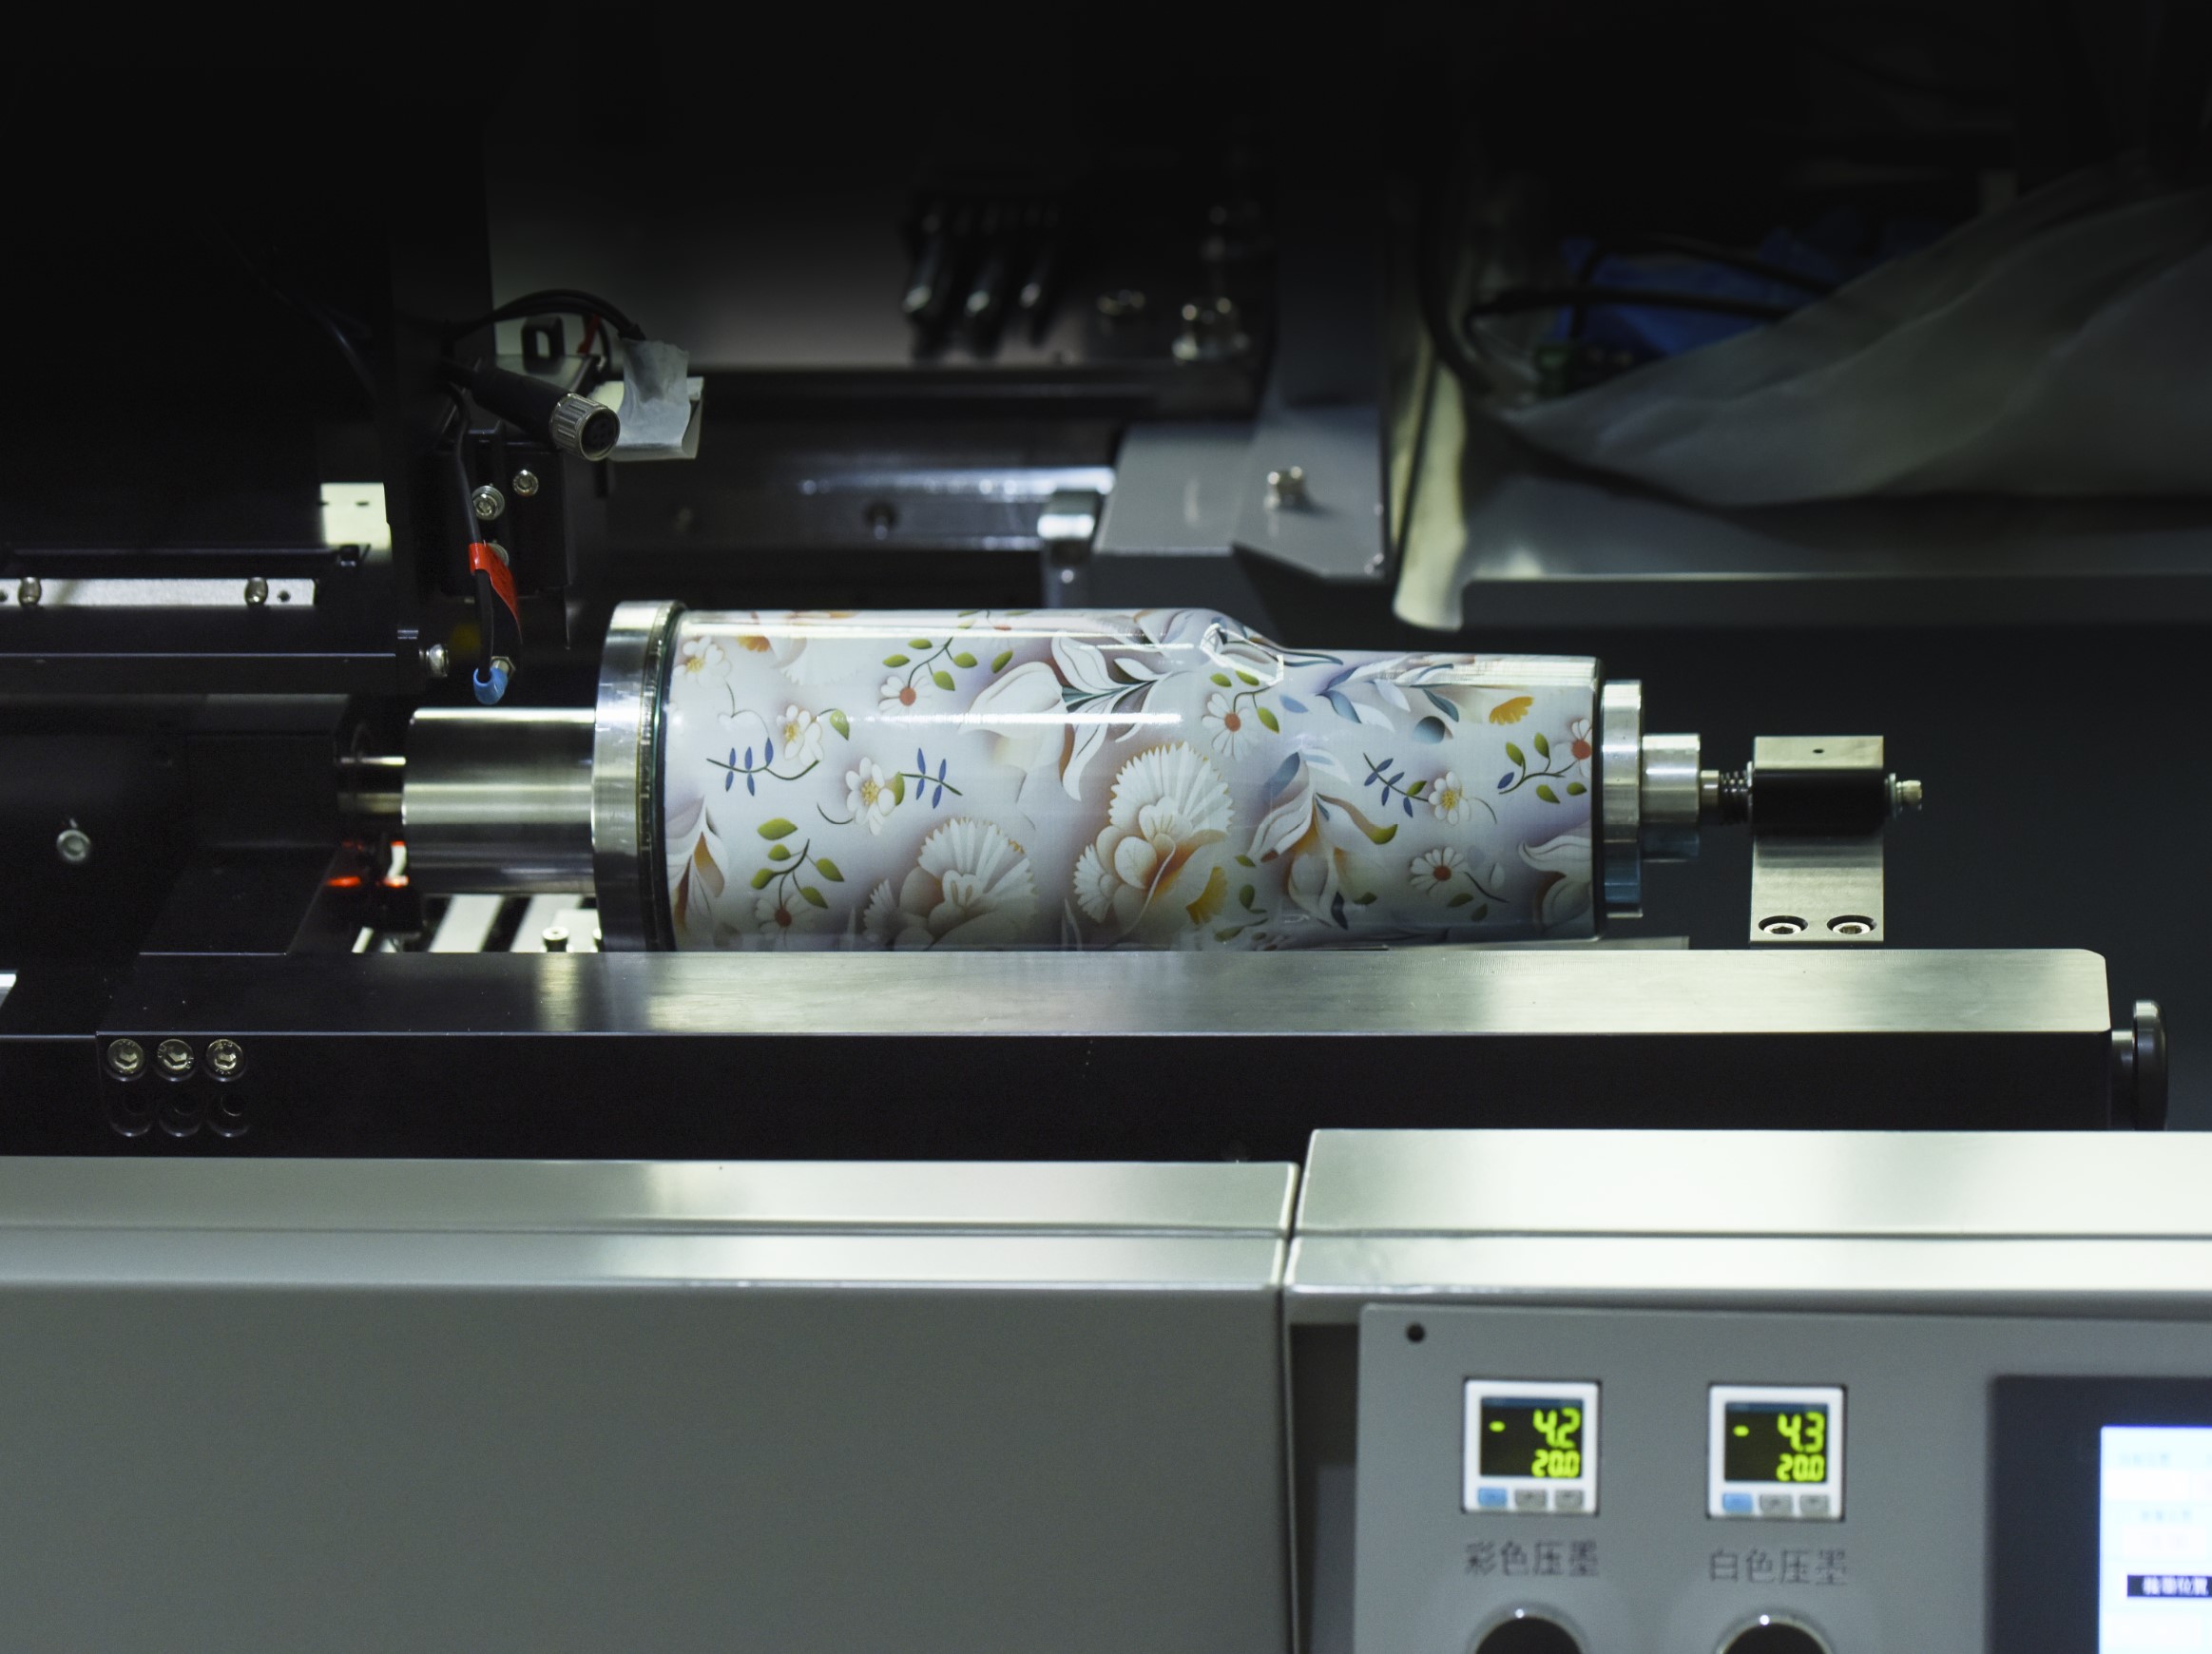
Принтер, для которого бутылка выступает в роли субстрата, а не этикетка
Большинство методов декорирования упаковки по-прежнему основаны на двухэтапной логике: сначала производится контейнер, затем на него наносится что-либо — самоклеящаяся этикетка, термоусадочная этикетка, слой чернил, нанесённый тампонной или трафаретной печатью, логотип, напечатанный методом тампонной печати. Бутылка изготавливается отдельно, а декорирование выполняется позже как самостоятельная операция со своим временем наладки, собственным потоком отходов и собственным минимальным объёмом заказа.
Струйный принтер для бутылок упрощает эту последовательность. Это цифровая система прямой печати на объект, предназначенная для нанесения чернил непосредственно на изогнутую внешнюю поверхность ёмкости во время её вращения в контролируемом креплении под печатающей головкой. Без печатной формы, без трафарета, без подложки этикетки. Изображение хранится в файле, а станок преобразует этот файл в капли, синхронизированные с вращением изделия.
Для команд, отвечающих за упаковку и привыкших к декорированию с использованием оснастки, смена парадигмы связана меньше с качеством печати и больше с тем, что происходит до выпуска первой товарной единицы.
Механика: вращение, точное синхронизированное время и печатающая головка, которая никогда не касается поверхности
Основная инженерная задача выглядит обманчиво простой: бутылка круглая, а печатающая головка — плоская. Решение заключается не в том, чтобы сделать бутылку плоской, а в том, чтобы перемещать её таким образом, чтобы неподвижный ряд сопел наносил целостное изображение на цилиндрическую поверхность.
Типичная ротационная установка удерживает контейнер на оправке или наборе роликов. Печатающая головка располагается на фиксированном расстоянии — обычно в несколько миллиметров от поверхности — и наносит чернила по мере вращения изделия. Контроллер станка синхронизирует срабатывание сопел с угловым положением бутылки, чтобы избежать видимого шва в месте замыкания изображения. В системах с УФ-отверждением светодиодная лампа отверждает чернила в течение нескольких миллисекунд после их нанесения, что позволяет наносить несколько слоёв (грунт, белый слой, цветной слой, лак) за один проход без снятия изделия с крепления.
Для любого специалиста, оценивающего эту технологию, компонент «струйная печать» важнее компонента «бутылка». Принт-головки с управляемым выбросом капель способны размещать капли объёмом в пиколитры с такой точностью, что воспроизводятся градиенты, мелкий шрифт и переменные данные, отличающиеся от одного изделия к другому. QR-код на первой бутылке может отличаться от QR-кода на четырёхтысячной бутылке, и для этого не требуется замена оснастки.
Там, где экономика действительно меняется, и там, где она не меняется
Разговор о стоимости струйной печати на бутылках часто упрощается до утверждения «цифровая печать дешевле при малых тиражах». Это утверждение в целом верно, но полезная формулировка требует большей детализации. Цифровая цилиндрическая печать исключает необходимость в формах или шаблонах, требуемых при трафаретной и тампопечати, поэтому стоимость подготовки снижается почти до нуля. При трафаретной печати, напротив, фиксированная стоимость подготовки распределяется на весь тираж, а значит, себестоимость единицы падает по мере роста объёма. Точка пересечения — это не одно конкретное число, а диапазон, определяемый сложностью изображения, количеством цветов и частотой смены дизайна.
Практическое сравнение, основанное на рекомендациях для закупок с ориентацией на производство, выглядит следующим образом:
| Фактор | Цифровая струйная печать на бутылках | Трафаретная печать на бутылках |
|---|---|---|
| Подготовка на один дизайн | Загрузка файла, загрузка изделия | Изготовление трафарета, подбор и смешивание красок, регистрация |
| Оптимальный объём с экономической точки зрения | Примерно от 1 до 2000 единиц | 2000 единиц и более |
| Изменение конструкции | Мгновенно, без необходимости в оснастке | Требуются новые печатные формы |
| Переменные данные для каждой единицы | Встроенная возможность | Непрактично при работе с печатными формами поштучно |
| Цветовая гамма | Цветовая модель CMYK плюс белый цвет и лак, градиенты и фотографии | Специальные цвета, ограниченные количеством печатных форм |
| Характер толщины слоя краски | Тонкий, зависит от грунтовки и лака | Толстый, изначально прочный |
Честное толкование заключается в том, что эти технологии не конкурируют за одну и ту же задачу. Линия по производству напитков, выпускающая один дизайн этикетки на сотнях тысяч идентичных стеклянных бутылок, как правило, остаётся на шелкографии или керамическом декоре, поскольку экономика на единицу продукции выгодно вознаграждает повторение. У со-упаковщика, который занимается сезонными артикулами, ограниченными изданиями, персонализированными подарочными наборами или региональными пробными партиями, иная экономическая реальность — именно там прямая цифровая печать на бутылках находит своё применение.
Проблема, о которой никто не предупреждает: стекло — это не идеальный цилиндр
Версия брошюры для струйной печати на бутылках предполагает чистый геометрический цилиндр. Реальные контейнеры не подчиняются этому условию. Стеклянные бутылки, в частности, имеют допуски по размерам, возникающие при формовке: они незаметны невооружённым глазом, но существенны при разрешении печати. Внешняя окружность варьируется, а горлышко бутылки не всегда идеально концентрично относительно корпуса. Когда бутылка с эксцентриситетом вращается перед печатающей головкой, линейная скорость поверхности в зоне печати не остаётся постоянной. Некоторые участки боковой стенки проходят мимо сопел быстрее других, в результате чего возникают полосы, сдвиги плотности или изображение, выглядящее чётким с одной стороны и размытым — с другой.
Случай модернизации декорирования стеклянных бутылок на предприятии в южном Китае иллюстрирует данный момент. Проект начался с простого технического задания: заменить устройство для нанесения этикеток прямой УФ-струйной печатью на 360-градусной поворотной оснастке. Первые образцы выглядели превосходно на лабораторном столе, где бутылки отбирались вручную и вращались с постоянной скоростью. На производственной линии, при использовании бутылок того же поставщика, но с другой паллеты, тот же файл печати давал заметные колебания плотности изображения примерно на каждой седьмой бутылке. Проблема заключалась не в печатающей головке и не в чернилах. Причина — накопление допусков: оснастка вращалась с фиксированной угловой скоростью, однако стеклянная поверхность обеспечивала разную линейную скорость относительно сопел в зависимости от локального радиуса в зоне печати.
Для устранения проблемы требовалось, чтобы машина измеряла скорость поверхности в точке печати и корректировала момент срабатывания струй на лету, а не исходила из предположения о совершенной цилиндрической форме. Такая компенсация в замкнутом контуре теперь входит в состав более продвинутых роторных платформ, однако она напоминает, что струйная печать на бутылках — это столь же дисциплина обращения с изделиями, сколь и дисциплина печати. Ёмкости, не обладающие осевой симметрией, или имеющие швы, линии разъёма либо выраженные конусности, дополнительно повышают сложность процесса.
Материалы, адгезия и нормативный слой, лежащий под печатью
Изображение, выглядящее чётким в первый день, — это не то же самое, что изображение, выдерживающее наполнение, закупорку, нанесение этикеток, транспортировку и хранение на охлаждённой розничной полке. Адгезия — это незаметная, но ключевая переменная, разделяющая демонстрационный образец от промышленного производственного процесса.
UV-LED струйная печать является доминирующим методом для цилиндрических изделий, поскольку чернила мгновенно полимеризуются и могут быть адаптированы для различных материалов — от стекла и металла до ПЭТ и ПП. Для стекла обычно требуется обработка пламенем или нанесение праймера, чтобы обеспечить прочное сцепление. Пластики с низкой поверхностной энергией, такие как ПЭТ и ПП, зачастую нуждаются в плазменной или коронной обработке перед печатью, чтобы чернила надёжно закрепились. Слои праймера и лака в цифровом производственном процессе — это не косметические дополнения. Они выполняют часть функций по обеспечению адгезии и долговечности, которые при трафаретной печати достигаются за счёт значительной толщины слоя краски.
Регуляторный уровень добавляет ещё одно измерение, особенно для упаковки продуктов питания, напитков и фармацевтических препаратов. В Соединённых Штатах Управление по санитарному надзору за качеством пищевых продуктов и лекарств (FDA) не «утверждает» конкретные печатные краски как готовые изделия. Вместо этого компоненты красок, которые потенциально могут стать непрямыми пищевыми добавками, оцениваются в соответствии с положениями о пищевых добавках, содержащимися в Разделе 21 Кодекса федеральных нормативных актов (CFR), примерно в частях 170–190. Для команд, отвечающих за упаковку, это означает, что документация поставщика красок и технологические регламенты переработчиков имеют такое же значение, как и технические требования к печатному оборудованию. Машина с разрешением 1200 dpi автоматически не подходит для линий по производству упаковки, контактирующей с пищевыми продуктами.
Сферы, в которых данная технология эффективна, и области, где более предпочтительны другие решения
Струйная печать на бутылках наиболее эффективна при выполнении заданий, предполагающих изменение. Короткие тиражи, множество артикулов (SKU), региональные варианты, рекламная упаковка, сериализованные коды и персонализированные ёмкости — всё это полностью соответствует сильным сторонам цифрового прямого нанесения изображения на объект. Отсутствие затрат на изготовление печатных форм или трафаретов означает, что корректировка дизайна сводится к редактированию файла, а не к циклу изготовления оснастки. Переменные данные поддерживаются «из коробки», а не как дополнительный модуль.
Ограничения также заслуживают внимания. Производительность одного роторного устройства несопоставима с производительностью высокоскоростной трафаретной линии, работающей в течение месяцев по одному дизайну. Прочность чернильного слоя в значительной степени зависит от подготовки субстрата и выбора грунта; некоторые агрессивные процессы наполнения или стерилизации по-прежнему требуют толстого трафаретного или керамического декорирования. Не каждая геометрия бутылки подходит для такой печати. Выраженные плечики, сильные конусности и ручки вызывают изменения расстояния до поверхности печати, что создаёт сложности даже для хорошо отлаженной роторной системы.
Для операций по упаковке, находящихся на стыке массового повторения и постоянного разнообразия, цифровой принтер для бутылок — это скорее не замена традиционным методам декорирования, а дополнительный режим производства. Он охватывает задачи, для которых нецелесообразно изготовление оснастки, и при этом обеспечивает качество печати, которое больше не требует оговорок.
С точки зрения оборудования компания NOVA создала свои платформы для струйной печати на бутылках именно с учётом этого противоречия между гибкостью и надёжностью производства: роторные, однопроходные и конфигурации с ИИ-ассистированным сканированием ориентированы на разные группы контейнеров. На стороне производства и контроля качества здесь особенно важны два аспекта: принтер прямой печати на объекте настолько стабилен в работе, насколько надёжна фиксирующая оснастка для бутылки и цепочка поставок чернил и запасных частей. Для команд, рассматривающих возможность внедрения первой или второй цифровой линии, именно такая операционная глубина зачастую определяет разницу между машиной, которая работает, и машиной, которая простаивает.
Содержание
- Принтер, для которого бутылка выступает в роли субстрата, а не этикетка
- Механика: вращение, точное синхронизированное время и печатающая головка, которая никогда не касается поверхности
- Там, где экономика действительно меняется, и там, где она не меняется
- Проблема, о которой никто не предупреждает: стекло — это не идеальный цилиндр
- Материалы, адгезия и нормативный слой, лежащий под печатью
- Сферы, в которых данная технология эффективна, и области, где более предпочтительны другие решения