
 EN
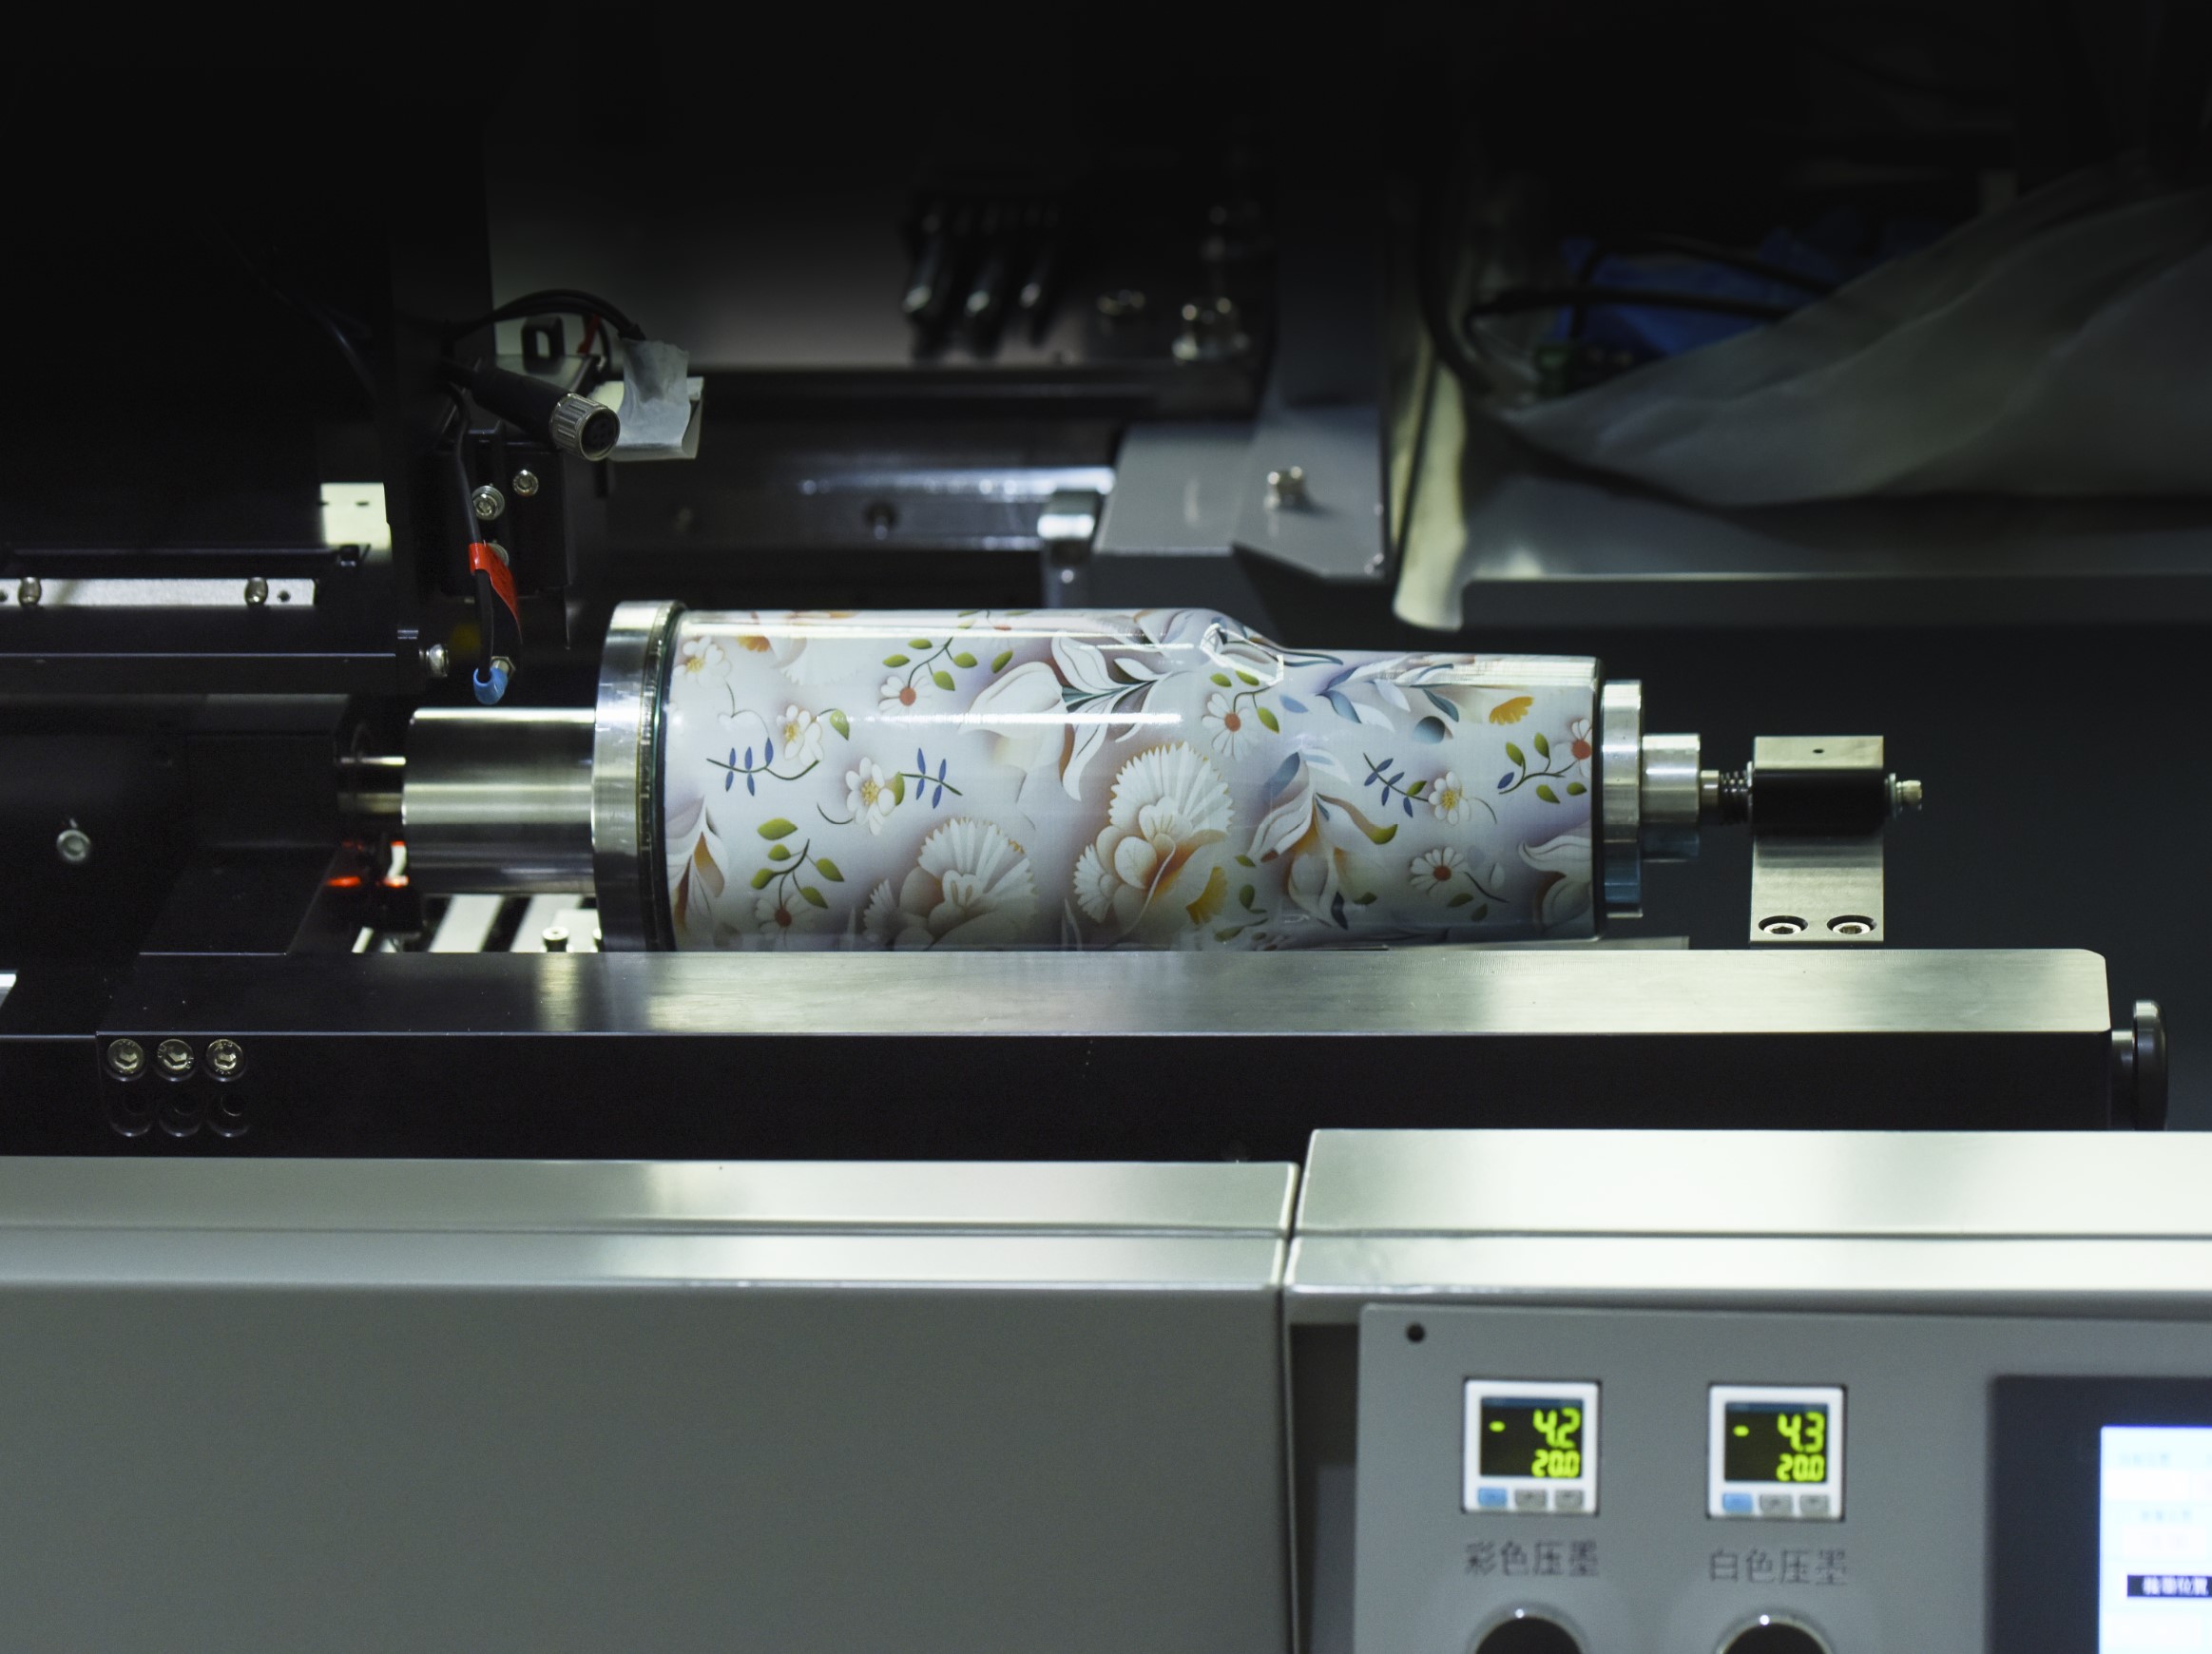
Бұл баспа құрылғысы бутылканы белгілеу үшін пайдаланылатын этикетка емес, өзінің негізі ретінде қарастырады
Көпшілік қаптама безендіруі әлі де екі кезеңді логикаға негізделген: ыдысты өндіру, сосын оған бірдеңе қолдану. Басылымды қысыммен қосатын этикетка, сығылатын қапшық, торлы баспа арқылы салынған бояу қабаты немесе төсек баспа арқылы салынған логотип. Бутылка өндіріледі, ал безендіру одан кейін өзіндік орнату уақытымен, өзіндік қалдық ағынымен және өзіндік ең аз тапсырыс мөлшерімен бөлек операция ретінде келеді.
Сыйымдылыққа бояу құйылатын принтер осы реттілікті жоюға қабілетті. Бұл — сыйымдылықтың иілген сыртқы бетіне баспа басының астында бақыланатын қондырғыда айналатын сыйымдылыққа тікелей бояу шашатын цифрлық баспа жүйесі. Ешқандай пластиналар, ешқандай торлар, ешқандай этикетка қабаттары жоқ. Сурет файлда сақталады, ал машина осы файлды бөліктің айналуымен синхрондалған тамшыларға аударады.
Құралдарға негізделген безендіру әдетіне ие қойма топтары үшін бұл ауысу бірінші сатылатын өнім жолдан шығарылғанға дейінгі процестерге көбірек байланысты, ал баспа сапасына емес.
Механика: айналу, уақыттау және бетке тиеспейтін баспа басы
Негізгі инженерлік мәселе қарапайым сияқты көрінеді: сыйымдылық дөңгелек, ал баспа басы жазық. Шешім — сыйымдылықты жазық етпейді, бірақ оны цилиндрлік бетте үздіксіз сурет қалдыруға мүмкіндік беретіндей қозғалысқа келтіреді, яғни қозғалмайтын тесіктер қатары арқылы.
Типтік айналмалы орнату кезінде ыдыс тірекке немесе роликтер жиынына орнатылады. Басылатын басқарушы бөлім беттен бірнеше миллиметр қашықтықта тұрақты орында орналасады және бөлшек айналған кезде бояу шашады. Машина басқарушысы сорғының бояу шашуын ыдыстың бұрыштық орнымен синхрондайды, сондықтан суреттің соңында қосылу орнында тігіс пайда болмайды. Ультракүлгін сәулелерімен қатаятын жүйелерде LED лампасы бояудың бетке түсуінен кейін миллисекунд ішінде қатайтады, яғни бөлшек құрылғыдан шығып кетпей-ақ бір өтуде бірнеше қабат (бастапқы қабат, ақ, түсті, лак) қабаттаса алады.
Бұл технологияны бағалаған кезде «inkjet» бөлігі «bottle» бөлігіне қарағанда маңыздырақ. Талап бойынша тамшыларды шашатын басылатын басқарушы бөлім градиенттерді, ұсақ мәтінді және бір данадан екінші данаға дейін өзгеретін айнымалы деректерді жеткілікті дәлдікпен көшіре алады. Бірінші ыдыстағы QR коды төрт мыңшы ыдыстағы QR кодынан ерекшеленуі мүмкін, және ол үшін ешқандай құралдарды ауыстыру қажет емес.
Экономика нақты қайда өзгереді және қайда өзгермейді
Бутылкаға басып шығару үшін бояу қолданылатын цифровық принтерлердің құны туралы талқылау көбінесе «цифрлық әдіс аз тираждар үшін арзан» деген қарапайым тұжырымға ыдырайды. Бұл пікір бағытты түрде дұрыс, бірақ пайдалы нұсқасында көп қабаттылық бар. Цифрлық цилиндрлік басып шығару экрандық немесе падтық басып шығарудың қажет ететін пластиналарын немесе экрандарын болдырмайды, сондықтан дайындық құны нөлге жақын. Ал экрандық басып шығару керек дайындық құнын барлық тиражға таратады, яғни бірлікке келетін құны көлемі артқан сайын төмендейді. Өту нүктесі — бір ғана сан емес, бірақ суреттің күрделілігіне, түстер санына және дизайның қанша рет өзгеретіндігіне байланысты диапазон.
Өндірістік бағытталған сатып алу бойынша тәжірибелік салыстыру мынадай:
| Фактор | Цифрлық бутылкаға бояумен басып шығару | Бутылкаларға экрандық басып шығару |
|---|---|---|
| Әрбір дизайн үшін дайындық | Файлды жүктеу, бөлшекті жүктеу | Экран жасау, түстерді араластыру, орналасу ретін қамтамасыз ету |
| Экономикалық тираждың тиімді нүктесі | Шамамен 1-ден 2 000 бірлікке дейін | 2 000 бірлік және одан көп |
| Дизайн өзгерісі | Құрал-саймандарсыз, дереу | Жаңа экрандар қажет |
| Әр бірлік үшін айнымалы деректер | Негізгі мүмкіндік | Экрандық жұмыс істеу процесінде іске аспайды |
| Түс аралығы | CMYK плюс ақ түс пен лак, градиенттер мен суреттер | Сақталған түстер, экран санымен шектелген |
| Бояу қабатының сипаты | Жұқа, грунт пен лакқа тәуелді | Қалың, өзінен-ақ тұрақты |
Шындығын айтсақ, бұлар бірдей жұмыс үшін бәсекелес емес. Жүздеген мыңдаған бірдей шыны ыдыстарға бірдей этикетка дизайнын қолданатын сусын жолы әдетте қайталануға бағытталған бірлік бойынша экономикалық тиімділіктің арқасында торлы немесе керамикалық безендірумен жалғасады. Ал маусымдық SKUs, шектеулі таратылатын нұсқалар, жекелеген сыйлық жинақтары немесе аймақтық сынақ партияларын өңдейтін ортақ өндіруші басқа экономикалық шындықта тұрады, осы жерде тікелей цифрлық ыдыс басылуы өз орнын табады.
Ешкім сізге ескертпеген мәселе: шыны идеалды цилиндр емес
Брошюраның бутылкаға қолданылатын бояулы струялық баспа нұсқасы таза геометриялық цилиндрді көздейді. Ал шынайы ыдыстар оған ықпал етпейді. Әсіресе шыны бутылкаларда пішіндеу процесінен туындайтын өлшемдік ауытқулар болады — олар көзге көрінбейді, бірақ баспа шешімі үшін маңызды. Сыртқы шеңбердің ұзындығы әртүрлі болады, сонымен қатар бутылканың аузы денесімен әрқашан дәл концентрикті болмайды. Эксцентриситеті бар бутылка баспа басының алдында айналған кезде баспа аймағындағы беттің жылдамдығы тұрақты болмайды. Қабырғаның кейбір бөліктері сорғыштардан басқаларына қарағанда тезірек өтеді, нәтижесінде жолақтар пайда болады, тығыздықта ауытқулар болады немесе баспа бір жағынан жақсы көрінеді, ал екінші жағынан — бұрық.
Оңтүстік Қытайдың бір зауытында шыны ыдысқа безендіру жабдығын жаңарту жобасы осы тұжырымды көрсетеді. Жоба қарапайым тапсырма мен басталды: 360-градустық айналмалы қондырғыда этикетка салатын құрылғыны тура УК бояулы инжекторға ауыстыру. Бірінші үлгілер зертханалық стендте өте жақсы көрінді, мұнда ыдыстар қолмен таңдалып, тұрақты жылдамдықпен айналдырылды. Өндіріс сызығында сол құрама ыдыстардың басқа паллетінен алынған ыдыстар қолданылған кезде, сол баспа файлы шамамен жетіден бір ыдыста көрінетін тығыздық айырымын тудырды. Мәселе принттер басында немесе бояуда емес еді. Мәселе дәлірек айтқанда, доптың қатты бұрыштық жылдамдығында айналуына қарамастан, баспа аймағындағы шыны бетінің жергілікті радиусына байланысты форсункаларға әртүрлі сызықтық жылдамдықпен ұсынылуында болды.
Бұл түзету үшін машинаға басылу орнында беттің жылдамдығын өлшеу және цилиндрдің идеалды болуын болжамауға, ал орнына ұшыру уақытын нақты уақытта реттеуге тура келді. Осындай тұйықталған контурлы компенсация қазір көбірек мүмкіндіктерге ие вращающийся платформалардың бөлігі болып табылады, бірақ бұл — шишelerге струялық басып шығару тек басып шығару ғана емес, сонымен қатар ыдыстарды ұстау дағдысы екенін еске түсіртеді. Айналу симметриясы бұзылған, немесе шовтары, бөлу сызықтары немесе айқын конустық формасы бар ыдыстар қиындықты одан әрі арттырады.
Материалдар, адгезия және басып шығарудың астында орналасқан реттеуші қабат
Бірінші күні қатты көрінетін басып шығару — толтыру, қаптау, этикеткалау, жеткізу және суық дүкен полкасында сақтау кезінде сақталатын басып шығарудан айрықша. Адгезия — демонстрацияны өндірістік процестен ажырататын тыныш айнымалы.
UV-LED inkjet – цилиндрлық бұйымдарға басып шығарудың негізгі әдісі, себебі ол лезде қатаяды және шыныдан, металға дейін PET пен PP-ге дейінгі әртүрлі негіздер үшін құрамын реттеуге болады. Тұрақты байланыс қамтамасыз ету үшін шыныға әдетте отпен өңдеу немесе грунттау қажет. PET пен PP сияқты төмен беттік энергиялы пластиктерге бояу дұрыс ілгерілей алу үшін плазма немесе корона өңдеуі керек. Цифрлық жұмыс ағынындағы грунт пен лак қабаттары – бұл тек көркемдік қосымша емес. Олар адгезия мен тұрақтылықты қамтамасыз етудің бір бөлігін атқарады; ал қалың шаблонды басып шығару бояу қабаты осыны тек қабат қалыңдығы арқылы орындайды.
Реттеу қабаты ас, ішімдік және дәрілік ыдыстар үшін әсіресе тағы бір өлшем қосады. АҚШ-та Қиындықтар мен Дәрілер Басқармасы (FDA) баспа бояуларын нақты өнім ретінде «бекітпейді». Орнына тағамға жанама қоспалар болуы мүмкін бояу компоненттері Федералдық Реттеулер Кодексінің 21-тарауындағы тағам қоспалары бойынша ережелерге сәйкес бағаланады, яғни шамамен 170-ден 190-ға дейінгі бөлімдер. Тарылған командалар үшін тәжірибелік салдары — бояу жеткізушісінің құжаттамасы мен түрлендірушілердің өндірістік бақылауы принтердің техникалық сипаттамасынан кем емес маңызды. 1200 dpi дәлдікке ие машина автоматты түрде тағаммен тікелей жанасатын тарылған өнімдер жолында пайдалануға жарамды емес.
Бұл технология қандай жағдайларда жақсы көрсеткіш береді және қандай жағдайларда басқа құрал әлі де жеңіске жетеді
Бутылкаларға басып шығару құрылғысы өзгерістерді қажет ететін жұмыстарда ең тиімді болады. Қысқа тираждар, көптеген SKU-лар, аймақтық нұсқалар, таныстыру қаптамалары, сериялық кодтар және жекелендірілген ыдыстар — барлығы да сандық тікелей-объектілік жұмыс үдерісінің күшті жақтарын көрсетеді. Пластиналар мен торлардың құны жоқ болғандықтан, дизайның өзгерісі — бұл файлды өңдеу, ал құрал-жабдықтарды қайта жасау емес. Айнымалы деректер — бұл қосымша қосылған функция емес, ол әдеттегідей қолданылады.
Шектеулер де осындай маңызды. Бір ғана айналмалы қондырғыдағы өнімділік бір дизайнды айлар бойы жоғары жылдамдықтағы торлы сызықта басып шығарумен салыстырғанда төмен. Бояу қабатының тұрақтылығы негізінен субстратты дайындау мен грунттаушыны таңдауға тәуелді, сонымен қатар кейбір қатаң толтыру немесе стерилизация процестері үшін қалың торлы немесе керамикалық безендіру әлі де тиімді болуы мүмкін. Әрбір бутылканың пішіні басып шығаруға қолайлы емес. Айқын иықтар, терең конустық қиылысулар және қолдықтар басып шығару арақашықтығын өзгертеді, бұл қиындық айналмалы жүйенің жақсы реттелуіне қарамастан да туындайды.
Массалық қайталану мен тұрақты өзгерістер арасындағы кеңістікте жұмыс істейтін орау-қаптау операциялары үшін цифрлық шишке принтері — дәстүрлі безендіру әдістерінің орнына қойылатын құрылғы емес, басқаша айтқанда, екінші өндіріс режимі. Ол құралдарды пайдаланудың тиімділігін қамтамасыз ете алмайтын жұмыстарды орындайды және бұл жағдайда басып шығару сапасы қосымша түсіндірмелерді қажет етпейді.
Құрылғы деңгейінде NOVA компаниясы өзінің шишке инжекциялық принтерлерін иілуі мүмкін және өндірістік сенімділік арасындағы дәл осы кернеуге негізделген: роторлы, бір өткелді және ИИ-қолдаумен жүргізілетін сканирлеу конфигурациялары әртүрлі ыдыс топтарына бағытталған. Бұл жерде өндіріс пен сапаны бақылау жағы маңызды, себебі нысанға тікелей басып шығаратын принтердің тұрақтылығы шишкені ұстайтын құрылғы мен бояу мен сақтап қою бөлшектерінің жеткізу тізбегіне тәуелді. Бірінші немесе екінші цифрлық жолды бағалауға ұмтылатын командалар үшін осы операциялық тереңдік жиі қозғалыста болатын машина мен қозғалмайтын машина арасындағы айырмашылықты құрайды.
Мазмұны
- Бұл баспа құрылғысы бутылканы белгілеу үшін пайдаланылатын этикетка емес, өзінің негізі ретінде қарастырады
- Механика: айналу, уақыттау және бетке тиеспейтін баспа басы
- Экономика нақты қайда өзгереді және қайда өзгермейді
- Ешкім сізге ескертпеген мәселе: шыны идеалды цилиндр емес
- Материалдар, адгезия және басып шығарудың астында орналасқан реттеуші қабат
- Бұл технология қандай жағдайларда жақсы көрсеткіш береді және қандай жағдайларда басқа құрал әлі де жеңіске жетеді