
 EN
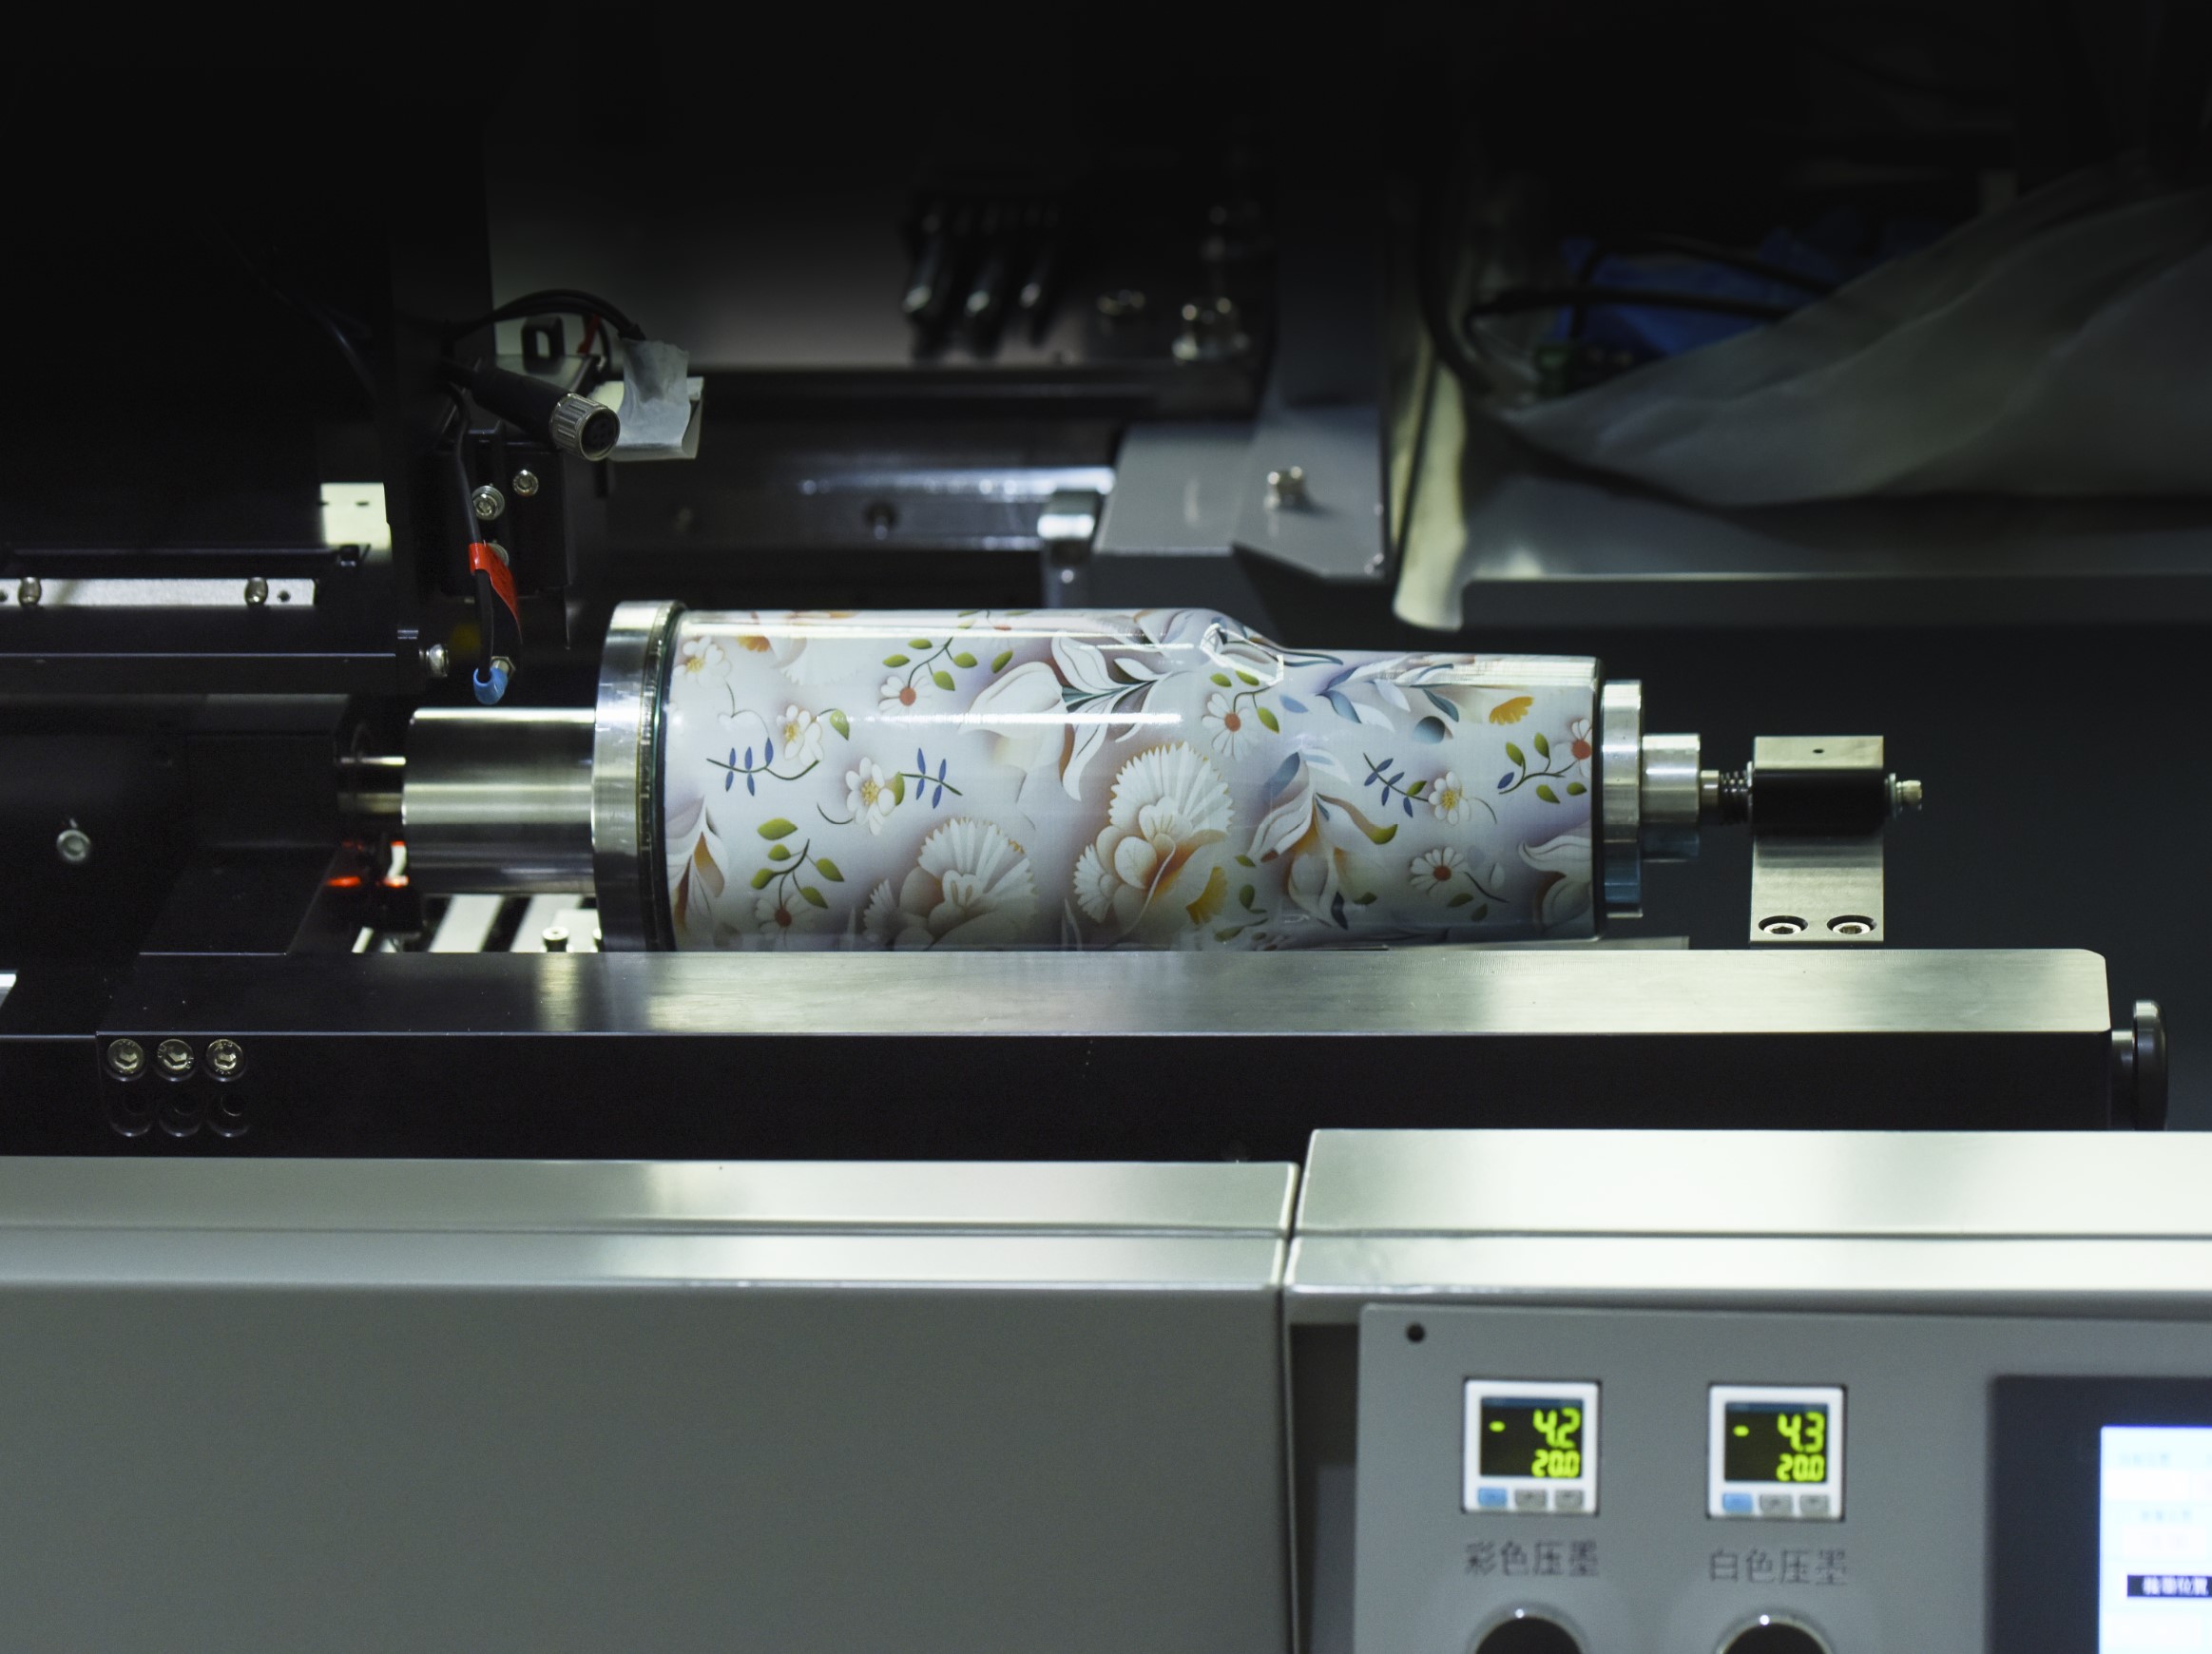
Принтер, що сприймає пляшку як субстрат, а не етикетку
Більшість декорування пакування досі ґрунтується на двоетапній логіці: спочатку виготовлюють контейнер, а потім наносять на нього щось — самоклеючуся етикетку, термоусадкову рукавичку, шовковий друк або тампонний друк логотипу. Пляшку виготовляють окремо, а декорування приходить пізніше як окрема операція з власним часом наладки, власним потоком відходів та власною мінімальною кількістю замовлення.
Принтер із струминним чорнилом у бутлі зменшує цю послідовність. Це цифрова система прямого друку на об’єктах, розроблена для нанесення чорнила безпосередньо на вигнуту зовнішню поверхню контейнера під час його обертання в керованому пристрої під друкуючою головкою. Без пластин, без екранів, без підкладки для етикеток. Зображення зберігається у файлі, а машина перетворює цей файл на краплі, синхронізовані з обертанням деталі.
Для команд з упаковки, які звикли до декорування за допомогою інструментів, цей перехід пов’язаний менше з якістю друку й більше з тим, що відбувається до виходу першої придатної до продажу одиниці з конвеєра.
Механіка: обертання, точне часування й друкуюча головка, яка ніколи не торкається поверхні
Основна інженерна проблема, здавалося б, проста: пляшка кругла, а друкуюча головка — плоска. Рішення полягає не в тому, щоб зробити пляшку плоскою, а в тому, щоб рухати її таким чином, щоб нерухомий ряд сопел наніс цілісне зображення на циліндричну поверхню.
Типовий роторний пристрій тримає контейнер на оправі або наборі роликів. Друкуюча головка розташована на фіксованій відстані, зазвичай кілька міліметрів від поверхні, і наносить фарбу під час обертання виробу. Контролер машини синхронізує спрацьовування сопел із кутовим положенням пляшки, щоб не утворювалася шовна лінія там, де замикається зображення. У системах із УФ-полімеризацією світлодіодна лампа полімеризує фарбу протягом кількох мілісекунд після її нанесення, тож кілька шарів (грунт, білий, кольоровий, лак) можна нанести за один прохід без вилучення виробу з кріплення.
Для будь-кого, хто оцінює цю технологію, частина «струминний друк» важливіша за частину «пляшка». Принти-головки зі змінною подачею крапель можуть розміщувати краплі об’ємом у піколітри з такою точністю, що відтворюють градієнти, тонкі шрифти й змінні дані, які відрізняються від одного виробу до іншого. QR-код на першій пляшці може відрізнятися від QR-коду на чотиритисячній пляшці, і для цього не потрібно змінювати оснащення.
Там, де економіка справді змінюється, і там, де вона не змінюється
Розмови про вартість струминного друку на пляшках часто спрощуються до твердження «цифровий друк дешевший для малих тиражів». Це твердження у загальних рисах правильне, але корисна версія має більше нюансів. Цифровий циліндричний друк усуває форми або екрани, необхідні для трафаретного й тампонного друку, тож витрати на підготовку знижуються майже до нуля. Натомість трафаретний друк розподіляє фіксовані витрати на підготовку на весь тираж, тому вартість одиниці продукції зменшується зі зростанням обсягу. Точка перетину — це не єдине число, а діапазон, що залежить від складності макету, кількості кольорів і частоти змін дизайну.
Практичне порівняння, засноване на рекомендаціях для закупівель, орієнтованих на виробництво, виглядає так:
| Фактор | Цифровий струминний друк на пляшках | Трафаретний друк на пляшках |
|---|---|---|
| Підготовка на кожен дизайн | Завантажити файл, завантажити деталь | Виготовлення трафаретів, підбір кольорів, встановлення регістрації |
| Оптимальний обсяг з економічної точки зору | Приблизно від 1 до 2 000 одиниць | 2000 одиниць і більше |
| Зміна конструкції | Миттєво, без інструментів | Потрібні нові екрани |
| Змінні дані для кожної одиниці | Вбудована здатність | Непрактично в робочому процесі з використанням окремих екранів |
| Колірна гамма | CMYK плюс білий колір та лак, градієнти й фотографії | Спеціальні кольори, обмежені кількістю екранів |
| Характер шару фарби | Тонкий, залежить від грунту та лаку | Товстий, природно стійкий |
Чесне тлумачення полягає в тому, що ці технології не конкурують за одну й ту саму задачу. Лінія з розливу напоїв, яка використовує один дизайн етикетки на сотнях тисяч ідентичних скляних пляшок, зазвичай залишається при шовкографії або керамічному декоруванні, оскільки економіка на одиницю вигідна саме при повторенні. Коперер, який обробляє сезонні артикули, обмежені видання, персоналізовані подарункові набори чи регіональні пробні партії, опиняється в іншій економічній реальності — саме там прямий цифровий друк на пляшках знаходить своє застосування.
Проблема, про яку ніхто вас не попереджає: скло — це не ідеальний циліндр
Версія брошури для струминного друку на пляшках передбачає чистий геометричний циліндр. Реальні контейнери не співпрацюють. Скляні пляшки, зокрема, мають розмірні допуски, що виникають під час формування, — вони непомітні неозброєним оком, але суттєві на рівні друкованого розділення. Зовнішній обвід варіюється, а горловина пляшки не завжди ідеально концентрична щодо корпусу. Коли пляшка з ексцентриситетом обертається перед друкуючою головкою, швидкість поверхні в зоні друку не є постійною. Деякі ділянки бічної стінки проходять повз сопла швидше, ніж інші, і результатом є смугування, зміни щільності або друк, який виглядає добре з одного боку й розмитим — з іншого.
Випадок модернізації декорування пляшок із скла на підприємстві в південному Китаї ілюструє цю проблему. Проект розпочався з простого технічного завдання: замінити апарат для нанесення етикеток на прямий УФ-струминний друк на 360-градусному обертальному пристрої. Перші зразки виглядали чудово на лабораторному столі, де пляшки вибирали вручну й обертали з постійною швидкістю. На виробничій лінії, навіть при використанні пляшок того самого постачальника, але з іншого палета, той самий файл друку давав помітні відмінності щільності зображення приблизно на кожній сьомій пляшці. Проблема була не в друкуючій головці й не в фарбі. Вона полягала в накопиченні допусків: пристрій обертався з фіксованою кутовою швидкістю, але поверхня скляної пляшки надавала соплам різну лінійну швидкість залежно від локального радіуса у зоні друку.
Для усунення цієї проблеми потрібно було, щоб машина вимірювала швидкість поверхні у точці друку та коригувала час спрацювання на льоту, а не припускала ідеальну циліндричну форму. Така компенсація з замкненим контуром тепер є частиною потужніших роторних платформ, але вона нагадує, що струминний друк на пляшках — це також дисципліна обробки, а не лише друку. Ємності, які не мають осьової симетрії, або мають шви, лінії роз’єму чи помітні конусні переходи, ще більше ускладнюють процес.
Матеріали, адгезія та регуляторний шар, що розташований під друкованим шаром
Зображення, яке виглядає чітким у перший день, не те саме, що зображення, яке витримує наповнення, закривання кришкою, нанесення етикеток, транспортування та зберігання на охолодженій роздрібній полиці. Адгезія — це «тиха» змінна, що розділяє демонстрацію від виробничого процесу.
UV-LED струминна друкована технологія є провідним підходом для циліндричних виробів, оскільки вона миттєво полімеризується й може бути розроблена для різноманітних матеріалів — від скла та металу до PET і PP. Для скла зазвичай потрібна обробка полум’ям або нанесення грунту для забезпечення тривалого зчеплення. Пластмаси з низькою енергією поверхні, такі як PET і PP, часто вимагають плазмової або коронної обробки перед друкуванням, щоб фарба надійно закріпилася. Шари грунту та лаку в цифровому робочому процесі — це не косметичні додатки. Вони виконують частину функцій щодо зчеплення та довговічності, які в традиційному шовковому друку забезпечує товста плівка фарби завдяки самій своїй товщині.
Регуляторний рівень додає ще один вимір, особливо для тари під харчові продукти, напої та фармацевтичні засоби. У Сполучених Штатах Америки Управління з контролю за харчами та ліками (FDA) не «схвалює» конкретні друковані фарби як окремі товари. Натомість компоненти фарб, які можуть стати непрямими харчовими добавками, оцінюються відповідно до положень про харчові добавки у Заголовку 21 Кодексу федеральних нормативних актів (приблизно розділи 170–190). Для команд, що займаються упаковкою, практичним наслідком є те, що документація постачальника фарб і технологічний контроль перетворювачів мають таке саме значення, як і специфікації друкарського обладнання. Машина, яка забезпечує роздільну здатність 1200 dpi, автоматично не підходить для лінії виробництва упаковки, що контактує з харчовими продуктами.
Те, що ця технологія робить добре, і та сфера, де інший інструмент досі перемагає
Струминне друкування на пляшках найефективніше, коли завдання передбачає зміни. Короткі тиражі, кілька артикулів (SKU), регіональні варіанти, рекламна упаковка, серійні коди та персоналізовані ємності повністю використовують переваги цифрового безпосереднього друку на об’єктах. Відсутність витрат на пластини чи екрани означає, що зміна дизайну — це редагування файлу, а не цикл виготовлення інструментів. Змінні дані є вбудованими, а не додатковими.
Обмеження також вимагають уваги. Продуктивність одного роторного пристрою не порівнянна з продуктивністю високошвидкісної екранної лінії, яка друкує один дизайн протягом місяців. Стійкість шару фарби значною мірою залежить від підготовки основи та вибору грунту, а деякі агресивні процеси наповнення чи стерилізації все ще можуть вимагати товстого екранного друку або керамічного оздоблення. Не кожна геометрія пляшки підходить для такого друку. Виражені плечі, глибокі конуси та ручки створюють зміни відстані друку, що ускладнює роботу навіть добре налаштованої роторної системи.
Для операцій упакування, що перебувають на межі масового повторення й постійної змінності, цифровий принтер для пляшок — це не стільки заміна традиційному оформленню, скільки другий режим виробництва. Він охоплює завдання, для яких неможливо виправдати витрати на оснащення, і робить це з якістю друку, яка більше не потребує застережень.
З боку обладнання NOVA створила свої платформи для струминного друку на пляшках саме навколо цього протиріччя між гнучкістю й надійністю виробництва: роторні, однопрохідні та конфігурації зі скануванням із підтримкою ШІ, призначені для різних сімейств контейнерів. Тут важливі й виробничий процес, й контроль якості, адже принтер прямого друку на об’єкті такий самий стабільний, як і пристрій, що тримає пляшку, та ланцюг поставок чорнил і запасних частин. Для команд, що оцінюють можливість встановлення першої або другої цифрової лінії, саме така глибина експлуатації часто визначає різницю між обладнанням, яке працює, і тим, що просто стоїть.
Зміст
- Принтер, що сприймає пляшку як субстрат, а не етикетку
- Механіка: обертання, точне часування й друкуюча головка, яка ніколи не торкається поверхні
- Там, де економіка справді змінюється, і там, де вона не змінюється
- Проблема, про яку ніхто вас не попереджає: скло — це не ідеальний циліндр
- Матеріали, адгезія та регуляторний шар, що розташований під друкованим шаром
- Те, що ця технологія робить добре, і та сфера, де інший інструмент досі перемагає