
 EN
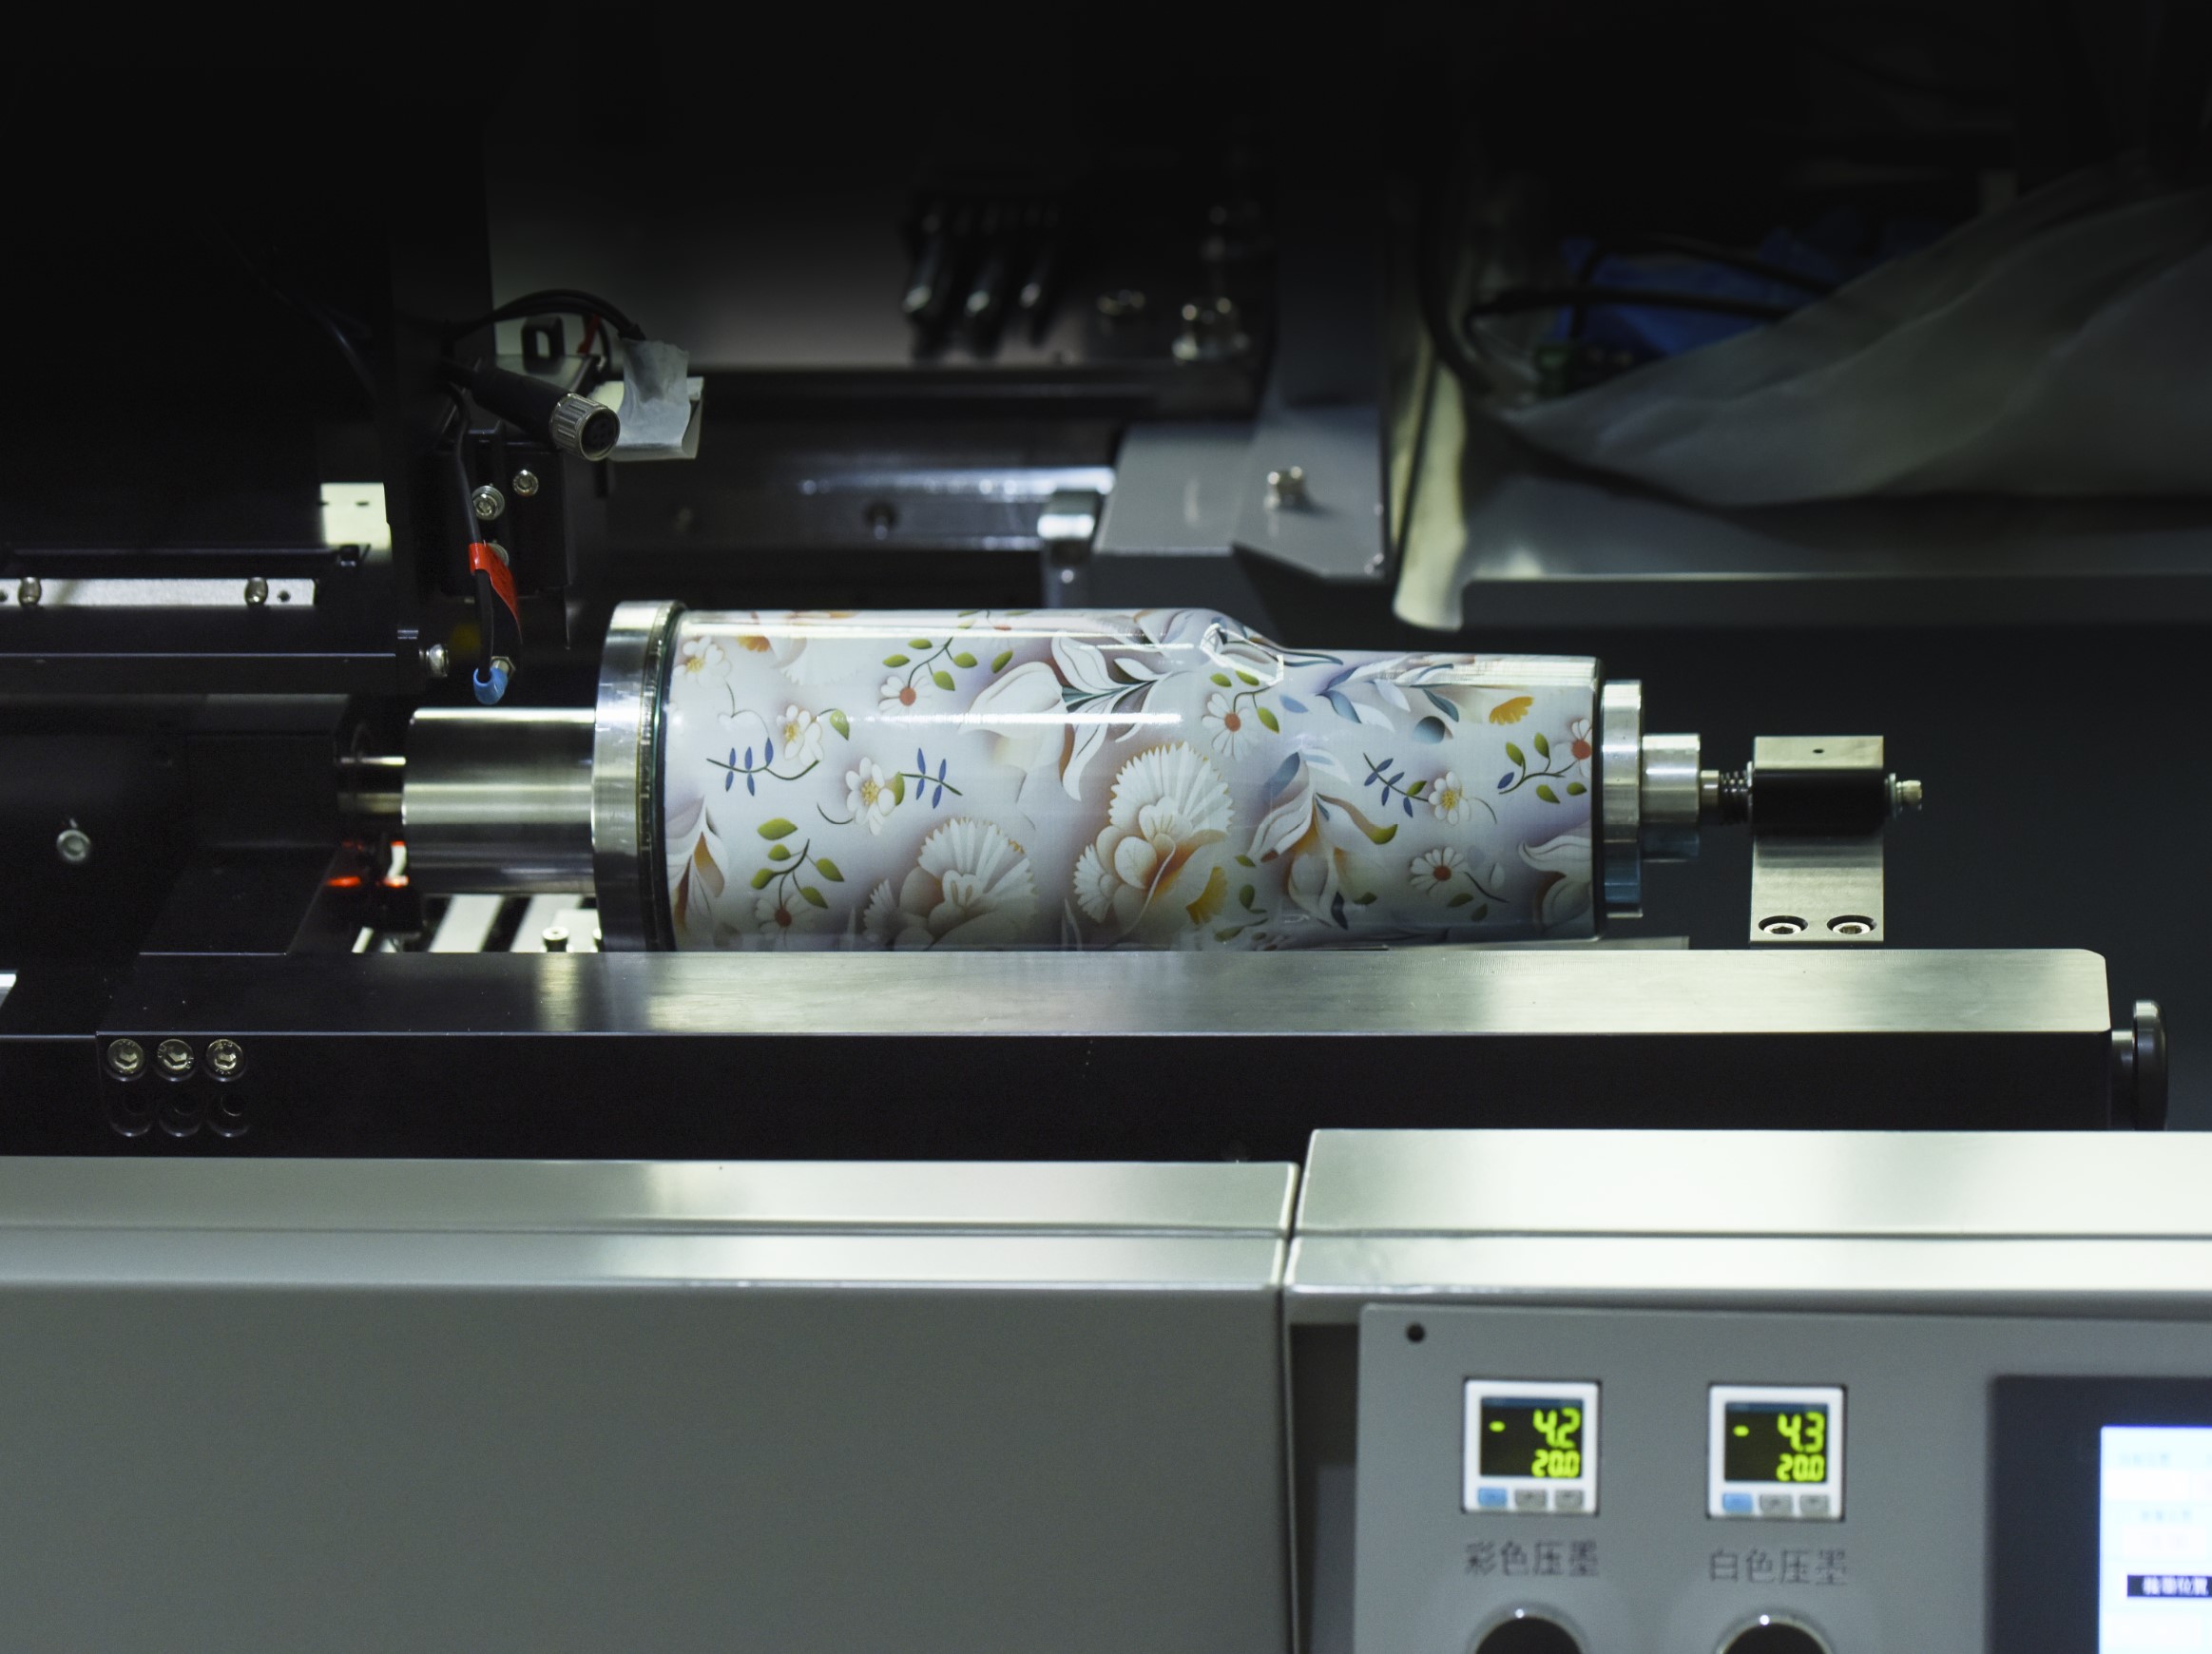
Принтер који третира флашу као субстрат, а не етикету
Већина декорација паковања се још увек врти око двостепене логике: произвести контејнер, а затим на њега применити нешто. Осетљива на притисак етикета, свијач, слој мастила на екрану, логотип на плочи. Боца се производи, а украшавање долази касније као посебна операција са својим временом постављања, својим потоком отпада и сопственом минималном количином наруџбе.
Бутилски инкџејт штампач колапсира тај секвенс. То је дигитални систем за штампу директно на објекат изграђен да би се мастило испунило директно на закривљену спољашњу страницу контејнера док се контејнер окреће у контролисаном уређају испод главе за штампу. Нема плоча, екрана, обојке за етикете. Слика се налази у датотеци, а машина преводи ту датотеку у капљице синхронизоване са ротацијом делова.
За екипе за паковање које су навикли на украшавање засновано на алатима, промена се мање односи на квалитет штампе, већ на оно што се дешава пре него што прва продајна јединица изађе са линије.
Механика: ротација, време и штампачка глава која се никада не додијеља површине
Основни инжењерски проблем је лажно једноставан: шише је округло, а штампачка глава је равна. Решење није да се флашка равнати, већ да се помера на начин који омогућава стационарном низу млазница да се постави кохерентна слика преко цилиндричне површине.
Типична ротациона конфигурација држи контејнер на матрици или налогу ваљака. Глава штампача се налази на фиксираној удаљености, обично на неколико милиметара од површине, и пуца мастило док се дело окреће. Контролар машине синхронизује пуцање млазнице са угловном положбом бочице, тако да се не појављује швак где се уметничко дело затвара. На системима који се могу заздравити УВ-ом, ЛЕД лампа заздравља мастило у року од милисекунде од слетања, што значи да се више слојева (премер, бела, боја, лак) може уставити у једном пролазу без тога да део напусти фиксту.
Инкџет део је важнији од бутилке за свакога ко процењује технологију. Главе за штампање које се могу користити на захтев могу да поставе капљице у пиколитарској мери са довољно прецизношћу да репродукују градијенте, фине типове и променљиве податке који се мењају од једне јединице до друге. КУР код на боци број један може се разликовати од КУР кода на боци број четири хиљаде, и није потребна промена алата.
Где се економија заправо окреће, а где не
Разговор о трошковима око штампе бацима мастила у боци често се превише поједноставља у цифран је јефтинији за кратке издања. Та изјава је у правцу, али корисна верзија има више текстуре. Цифрно штампање цилиндра елиминише плочу или екран који су потребни за шринографију и печатине плоча, тако да се трошкови постављања смањују на скоро нулу. Скрин-принтинг, напротив, распоређује фиксне трошкове припреме током трке, што значи да његова цена по јединици пада с повећањем запремине. Кроссовер није један број, већ опсег који се формира сложеношћу уметничког дела, бројем боја и колико често се мења дизајн.
Практична поређење од производње оријентисаних куповине води тако изгледа:
| Фактор | Цифровски инкџејт за бочице | Скрипним штампањем на флашицама |
|---|---|---|
| Уређивање по дизајну | Файл за оптерећење, део за оптерећење | Снимање екрана, мешање боја, регистрација |
| Економска количина слатка тачка | Око 1 до 2.000 јединица | 2000 јединица и више |
| Промена дизајна | Убрзо, без алата | Потребни су нови екрани |
| Променљиве податке по јединици | Уобичајене способности | Непрактично у радном току по екрану |
| Разнине боја | ЦМЈК плус бела и лак, градијенти и фотографије | Боје пликова, ограничене бројем екрана |
| Лик филма са мастилом | Тнак, зависи од прајмера и лака | Дебљи, сасвим издржљив |
Искрено, они се не такмиче за исти посао. Линија пића која користи један дизајн етикете преко стотина хиљада идентичних стаклених бочица обично ће остати са екраном или керамичком декорацијом јер је економичност по јединици награда за понављање. Ко-пакери који се баве сезонским СКУ-овима, лимитиранним издањима, персонализованим сетовима поклона или регионалним тестовим серијама се налазе у другачијој економској стварности, и то је место где директно дигитално штампање боца заслужује своје место.
Проблем о коме вас нико не упозорава: стакло није савршен цилиндр
Верзија брошуре штампе са бацилом мастилом за боце претпоставља чист геометријски цилиндр. Истински контејнери не сарађују. Стаклене флаше, посебно, имају димензионалне толеранције из процеса обликовања које су невидљиве за око, али значајне у резолуцији штампе. Спољашњи обим варира, а уста боце нису увек савршено концентрична са телом. Када се шише са ексцентричношћу окреће испред главе за штампу, брзина површине у зони штампе није константна. Неки делови бочног зида пролазе кроз млазнице брже од других, а резултат је трака, измењавање густине или штампа који изгледа добро са једне стране и меко са друге.
То показује случај са украшавањем стаклених бочица у једном постројењу на југу Кине. Пројекат је почео са једноставним реком: заменити апликатор за етикете директним УВ инкџетом на ротирајући уређај од 360 степени. Први узорци су изгледали одлично на лабораторијској клупи, где су се боце ручно одабирале и кружиле у сталној брзини. На производњој линији, користећи флаше од истог добављача, али са другачијом палицом, исти печатни фајл је произвео видљиву варијацију густине на отприлике једној од седам флаша. Не би требало да се бавимо штампачем или мастилом. То је био спај толеранције: фиксери се окретали фиксном угловном брзином, али стаклена површина је представљала другачију линеарну брзину за млазнице у зависности од локалног радијуса у зони штампе.
Поправка је захтевала да машина мери брзину површине на положају штампе и прилагоди време пуцања на лету, уместо да претпоставља савршен цилиндр. Оваква компензација затвореног циклуса сада је део способнијих ротационих платформа, али је подсетник да је штампање бацилом мастилово-струном са боце дисциплина руковања колико и штампања. Контејнери који нису ротационално симетрични, или који имају швове, раздвајачке линије или изражене завушастице, додају још потешкоће.
Материјали, адхезија и регулаторни слој који се налази испод штампе
Напис који изгледа оштро првог дана није исти као штампа који преживи пуњење, капирање, етикетирање, испоруку и хладноћа на продавници. Адхезија је тиха променљива која одваја демонстрацију од производње.
УВ-ЛЕД инкџет је доминантан приступ цилиндричном раду јер се одмах зачепи и може се формулисати за низ субстрата, од стакла и метала до ПЕТ-а и ПП-а. Стакло обично треба обрадити пламеном или прајмером како би се постигла трајна веза. Пластике са ниском површинском енергијом као што су ПЕТ и ПП често захтевају плазму или корона пре него што се мастило правилно заглави. Ниски слојеви прајмера и лака у дигиталном радном теку нису козметички додаци. Они раде део дела који се тиче прилепљења и издржљивости, а који дебљи филм са мастилом који се штампа на екрану обавља кроз стварање пликова.
Регулаторни слој додаје још једну димензију, посебно за храну, пиће и фармацеутске контејнере. У Сједињеним Државама, Администрација за храну и лекове не прихвата специфичне штампачке мастиле као производе. Уместо тога, компоненте мастила које могу постати индиректни додаци за храну се процењују према одредбама о додацима за храну у наслову 21 Кодекса федералних прописа, приближно деловима 170 до 190. За екипе за паковање, практична импликација је да документација добављача мастила и контроле процеса преображавача значе исто толико као и спецификација штампача. Машина која може да достигне 1200 дпи-и није аутоматски машина која припада линији за паковање у контакту са храном.
У чему је ова технологија добра, и где још увек побеђује другачији алат
Трпање мастилом у боци је најјаче када посао подразумева промену. Кратке издања, вишеструке СКУ-е, регионалне варијанте, промотивне паковање, серијски кодови и персонализовани контејнери сви играју на снаге дигиталног директног радног тока. Недостатак трошкова плоча или екрана значи да је ревизија дизајна уређивање датотека, а не циклус алата. Подаци променљивих су аутоматски, а не прикључени.
Ограничења заслужују једнако плаћање. Пропускност на једном ротационом уређају није упоредива са брзом линијом екрана која месецима ради на једном дизајну. Издржљивост филма мастила зависи у великој мери од припреме субстрата и избора прајмера, а неки агресивни процеси пуњења или стерилизације и даље могу да фаворизују деблу екранску штампу или керамичку декорацију. Не одговара свака геометрија бочице. Изречена рамена, дубоки кони и ручеви стварају промене у удаљености штампе које изазивају чак и добро подешен ротациони систем.
За операције паковања које живе у простору између масовног понављања и константне варијације, дигитални штампач боце је мање замена за конвенционалну декорацију него други начин производње. Она покрива послове који не могу оправдати алате, и то чини са квалитетом штампе који више не захтева упозорење.
На крају опреме, НОВА је изградила своје платформе за млаз за бацивање мастила у бочице око ове исте тензије између флексибилности и поузданости производње, са ротационим, једнопролазним и AI-асистираним конфигурацијама за скенирање усмереним на различите Производња и контрола квалитета су овде важни јер је штампач који се директно обраћа објекту конзистентан само као и уређај који држи боцу и ланцу снабдевања иза мастила и резервних делова. За тимове који процењују прву или другу дигиталну линију, та оперативна дубина је често разлика између машине која ради и машине која седи.
Садржај
- Принтер који третира флашу као субстрат, а не етикету
- Механика: ротација, време и штампачка глава која се никада не додијеља површине
- Где се економија заправо окреће, а где не
- Проблем о коме вас нико не упозорава: стакло није савршен цилиндр
- Материјали, адхезија и регулаторни слој који се налази испод штампе
- У чему је ова технологија добра, и где још увек побеђује другачији алат