
 EN
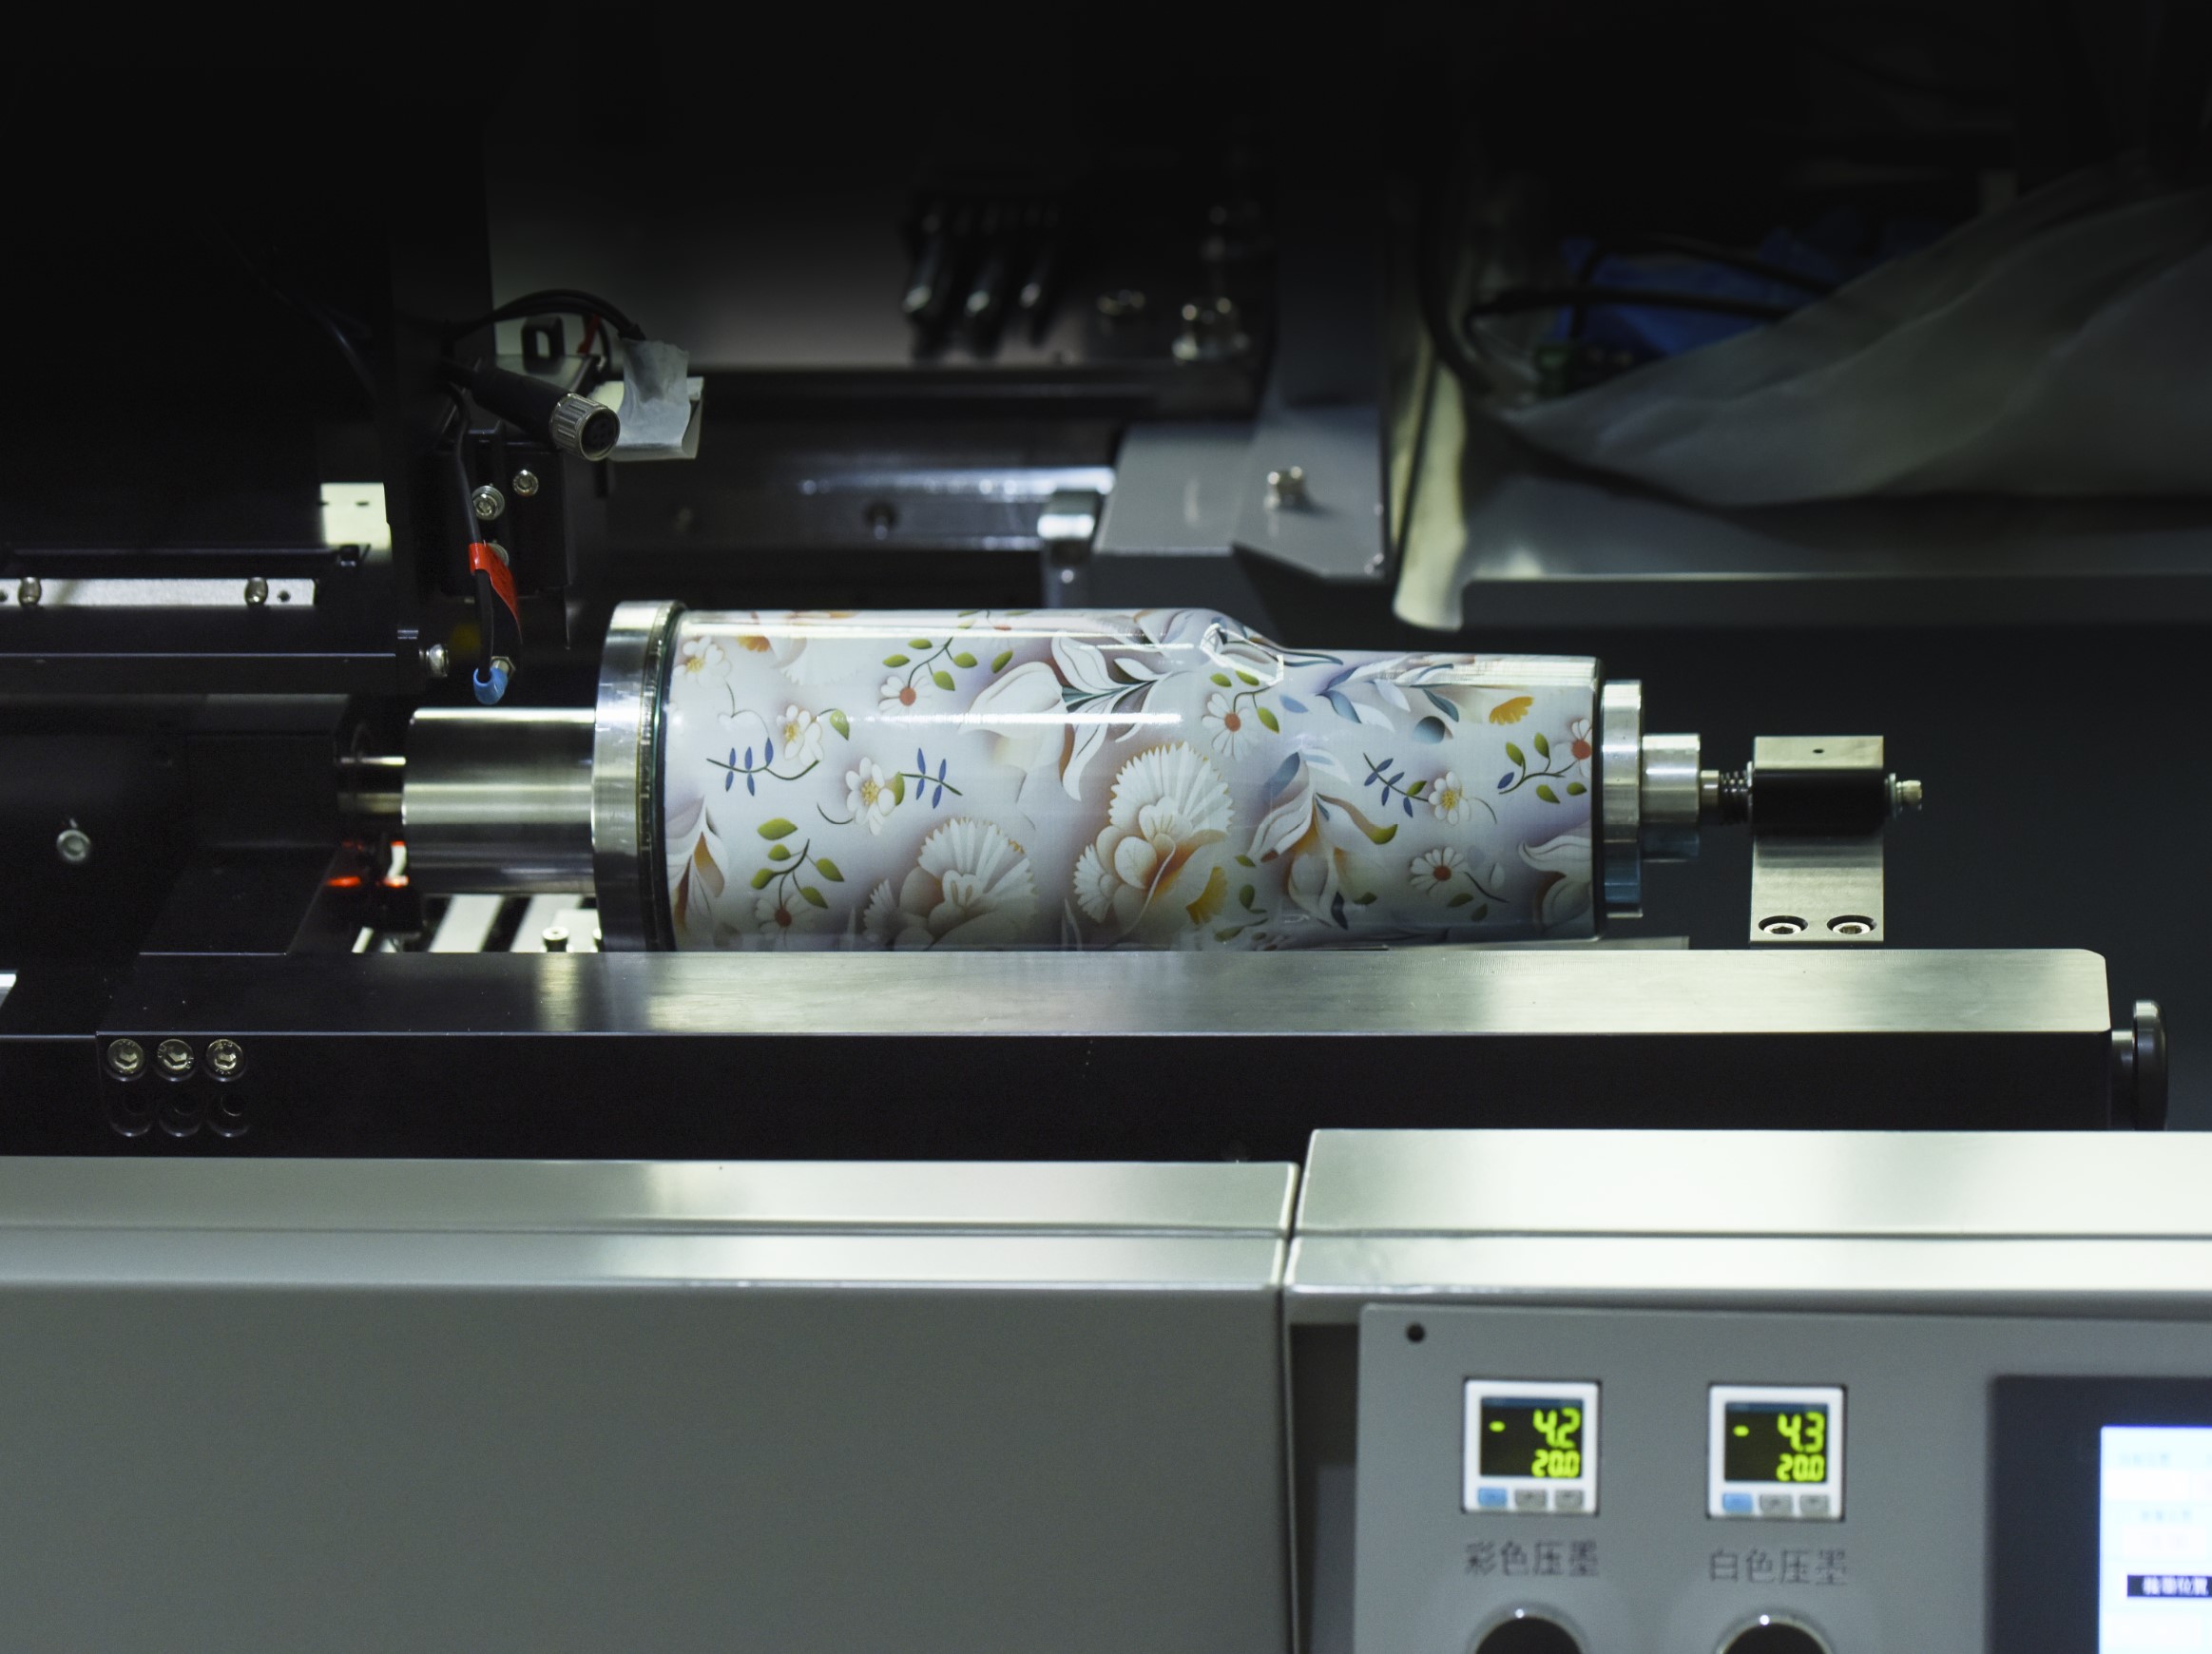
En printer som behandler flasken som underlaget – ikke etiketten
De fleste emballasjedekorasjonsmetoder følger fremdeles en totrinnslogikk: produser beholderen, deretter påfør noe på den. Et trykkfølsomt etikett, en krympesleeve, et silkskjermdrukket lag farge, eller et pad-drukket logo. Flasken produseres først, og dekorasjonen legges til senere som en separat operasjon med egen oppstarts tid, egen avfallsstrøm og egen minimumsbestillingsmengde.
En flaske-inkjetprintersystem kollapser denne sekvensen. Det er et digitalt direkte-til-objekt-printsystem som er bygd for å skyte ut blekk rett på den buede ytre overflaten av en beholder, mens beholderen roterer i en kontrollert feste under en printehode. Ingen plate, ingen silkskjerm, ingen etikettbunn. Bildet ligger i en fil, og maskinen oversetter denne fila til dråper som synkroniseres med rotasjonen av delen.
For emballasje-team som er vant til verktøybasert dekorasjon handler skiftet mindre om trykkvalitet og mer om hva som skjer før den første salgbare enheten går ut av linja.
Mekanikken: rotasjon, tidsstyring og en printehode som aldri berører overflaten
Det grunnleggende ingeniørproblemet er forvillende enkelt: en flaske er rund, og en printehode er flat. Løsningen er ikke å gjøre flasken flat, men å bevege den på en måte som lar en stasjonær rekke med dyser legge ned et sammenhengende bilde på en sylindrisk overflate.
En typisk roterende oppsett holder beholderen på en mandrel eller et sett med ruller. Skriverhodet befinner seg i en fast avstand, vanligvis noen millimeter fra overflaten, og spruter ut blekk mens delen roterer. Maskinens kontroller synkroniserer dyseutløsningen med den vinkelrette posisjonen til flasken, slik at det ikke oppstår en søm der motivet lukkes. På UV-hårdbar-systemer herder en LED-lampe blekket innen millisekunder etter at det har landet, noe som betyr at flere lag (grunnlag, hvitt, farge, lak) kan legges oppå hverandre i én enkelt gjennomgang uten at delen forlater festet.
«Inkjet»-delen er viktigere enn «flaske»-delen for enhver som vurderer teknologien. Drop-on-demand-skriverhoder kan plassere dråper i pikoliter-størrelse med tilstrekkelig presisjon til å gjengi tonoverganger, fin skrift og variabel data som endrer seg fra én enhet til neste. En QR-kode på flaske nummer én kan være annerledes enn QR-koden på flaske nummer fire tusen, og ingen verktøyendring er nødvendig.
Der økonomien faktisk snur, og der den ikke gjør det
Kostnadsdiskusjonen rundt flaske-inkjettrykk er ofte forenklet til «digitalt er billigere for korte opplag». Denne påstanden er retningssiktig, men den nyttige versjonen har mer nuanse. Digital sylindertrykking eliminerer platen eller skjermen som skjermetrykking og stempeltrykking krever, så oppsett-kostnaden faller nesten til null. Skjermetrykking, i motsetning til dette, fordeler en fast forberedelseskostnad over hele opplaget, noe som betyr at kostnaden per enhet synker når volumet øker. Krysningspunktet er ikke ett enkelt tall, men et spekter som formas av motivkompleksitet, antall farger og hvor ofte designet endres.
En praktisk sammenligning fra produksjonsorientert innkjøpsveiledning ser slik ut:
| Faktor | Digital flaske-inkjet | Skjermetrykking på flasker |
|---|---|---|
| Oppsett per design | Laste inn fil, laste inn del | Lage skjerm, blande farger, justere registrering |
| Økonomisk volum-«sweet spot» | Omtrent 1 til 2 000 enheter | 2 000 enheter og mer |
| Designendring | Øyeblikkelig, ingen verktøybehov | Nye skjermer kreves |
| Variabel data per enhet | Innbygd evne | Upraktisk i en per-skjerm-arbeidsflyt |
| Fargespekter | CMYK pluss hvit og lak, toner og bilder | Punktfarger, begrenset av antall skjermer |
| Tynnhet på fargelaget | Tynn, avhenger av grunnfarge og lak | Tykk, naturlig holdbar |
Den ærlige tolkningen er at disse ikke konkurrerer om samme oppgave. En drikkevarelinje som kjører ett etikettutforming over hundretusenvis av identiske glassflasker vil vanligvis holde seg til silkskriver- eller keramisk dekorasjon, fordi kostnadene per enhet belønner gjentakelse. En samlepakker som håndterer sesongrelaterte artikler, begrensede utgaver, personlige gavesett eller regionale testbatcher befinner seg i en annen økonomisk virkelighet – og det er der direkte digital flaskeprinting finner sitt sted.
Problemet ingen advarer deg om: glass er ikke en perfekt sylinder
Brochureversjonen av flaske-inkjettrykk forutsetter en ren, geometrisk sylinder. Faktiske beholdere samarbeider ikke. Glassflasker har spesielt dimensjonstoleranser fra formingsprosessen som er usynlige for øyet, men betydelige ved utskriftsoppløsning. Ytre omkrets varierer, og flaskemunningen er ikke alltid perfekt konsentrisk med flaskens kropp. Når en flaske med eksentrisitet roterer foran en trykkehode, er overflatehastigheten i utskriftssonen ikke konstant. Noen deler av sideveggen passerer dyseåpningene raskere enn andre, og resultatet blir striper, tetthetsendringer eller et utskriftsbilde som ser bra ut på den ene siden, men slapp ut på den andre.
Et tilfelle fra en ombygging av glassflaskedekorasjon i en fabrikk i sørlig Kina illustrerer poenget. Prosjektet startet med et enkelt oppdrag: erstatte en etikettapplikator med direkte UV-inkjet på en 360-graders roterende feste. De første prøvene så utmerket ut på laboratoriebordet, der flaskene ble valgt manuelt og rotert med konstant hastighet. På produksjonslinjen, med flasker fra samme leverandør men fra en annen palle, produserte samme printfil synlig tetthetsvariasjon på omtrent hver syvende flaske. Problemet var ikke printehodet eller blekket. Det var toleransestacken: festet roterte med fast vinkelhastighet, men glassoverflaten presenterte ulik lineær hastighet for dysene avhengig av lokal radius i printsonen.
Løsningen krevde at maskinen målte overflatehastigheten ved trykkestillingen og justerte avfyringstidspunktet i sanntid, i stedet for å anta en perfekt sylinder. Denne typen lukket-løkke-kompensasjon er nå en del av de mer avanserte rotasjonsplattformene, men den påminner oss om at flaske-inkjettrykk er like mye en håndteringsdisiplin som en trykkdisiplin. Beholdere som ikke er rotasjonssymmetriske, eller som har sømmer, skillelinjer eller markerte koniske former, øker utfordringen ytterligere.
Materialer, adhesjon og den regulatoriske laget under trykket
Et trykk som ser skarpt ut første dag er ikke det samme som et trykk som tåler fylling, lokking, etikettering, frakt og kjøling på butikkhylla. Adhesjon er den stille variabelen som skiller en demonstrasjon fra en produksjonsprosess.
UV-LED-inkjet er den dominerende metoden for sylindriske arbeidsstykker fordi den herder øyeblikkelig og kan formuleres for ulike underlag, fra glass og metall til PET og PP. Glass krever vanligvis flammerbehandling eller en grunnfarge for å oppnå en holdbar binding. Plast med lav overflateenergi, som PET og PP, krever ofte plasma- eller koronabehandling før blekket fester ordentlig. Grunnfargelaget og lakklaget i en digital arbeidsflyt er ikke bare kosmetiske tillegg. De utfører deler av adhesjons- og holdbarhetsarbeidet som et tykt skjermdrucket blekklag håndterer gjennom ren lagtykkelse.
Reguleringssjiktet legger til en annen dimensjon, spesielt for emballasje til mat, drikke og legemidler. I USA godkjenner Food and Drug Administration (FDA) ikke spesifikke trykkfarger som produkter. Istedenfor vurderes fargemiddelkomponenter som kan bli indirekte mattilsetninger mot bestemmelsene om mattilsetninger i tittel 21 i Code of Federal Regulations, omtrent del 170 til 190. For emballasjegrupper betyr dette i praksis at dokumentasjon fra fargemiddelleverandøren og prosesskontrollene hos konverterne er like viktige som kravene til trykkmaskinen. En maskin som kan oppnå 1200 dpi er ikke automatisk egnet for en emballasjelinje der emballasjen kommer i kontakt med mat.
Hva denne teknologien er god til, og hvor et annet verktøy fremdeles er best
Flaske-inkjettrykk er sterkest når oppgaven innebär endringer. Korte opplag, flere SKU-er, regionale varianter, promosjonspakninger, serialiserte koder og personlige beholdere utnytter alle styrkene til en digital direkte-til-objekt-arbeidsflyt. Fraværet av plater eller silkskjermkostnader betyr at en designendring bare krever en filredigering, ikke en ny verktøyproduksjon. Variabel data er integrert i systemet, ikke et ekstra tillegg.
Begrensningene fortjener like mye oppmerksomhet. Produksjonshastigheten på én roterende feste er ikke sammenliknbar med en høyhastighets-silkskjermelinje som kjører ett design i månedsvis. Holdbarheten til inktfilmen avhenger sterkt av underlagets forberedelse og valg av primer, og noen aggressive fyllings- eller steriliseringsprosesser kan fortsatt foretrekke tykk silkskjermtrykk eller keramisk dekorasjon. Ikke alle flaskegeometrier passer godt. Tydelige skuldre, sterke koniske former og håndtak skaper endringer i avstanden til trykkeflaten, noe som også utgör en utfordring for et godt innstilt roterende system.
For emballasjeoperasjoner som befinner seg i grensesonen mellom masseproduksjon og konstant variasjon, er en digital flaskeprinter mindre en erstatning for konvensjonell dekorasjon enn en annen produksjonsmodus. Den håndterer oppgaver som ikke kan rettferdiggjøre verktøykostnader, og gjør det med en trykkvalitet som ikke lenger krever forbehold.
På utstyrsiden har NOVA bygd sine flaske-inkjetplattformer rundt denne nøyaktige spenningen mellan fleksibilitet og produksjonspålitelighet, med roterende, enkeltgjennomløps- og AI-assistert skanningskonfigurasjoner som er rettet mot ulike beholderfamilier. Produksjons- og kvalitetskontrollaspektet er avgjørende her, fordi en direkte-til-objekt-printer er like konsekvent som festetøyet som holder flasken – og som forsyningskjeden bak blekket og reservedelene. For team som vurderer en første eller annen digital linje er denne operative dypden ofte forskjellen mellom en maskin som kjører og en maskin som står ubrukt.
Innholdsfortegnelse
- En printer som behandler flasken som underlaget – ikke etiketten
- Mekanikken: rotasjon, tidsstyring og en printehode som aldri berører overflaten
- Der økonomien faktisk snur, og der den ikke gjør det
- Problemet ingen advarer deg om: glass er ikke en perfekt sylinder
- Materialer, adhesjon og den regulatoriske laget under trykket
- Hva denne teknologien er god til, og hvor et annet verktøy fremdeles er best