
 EN
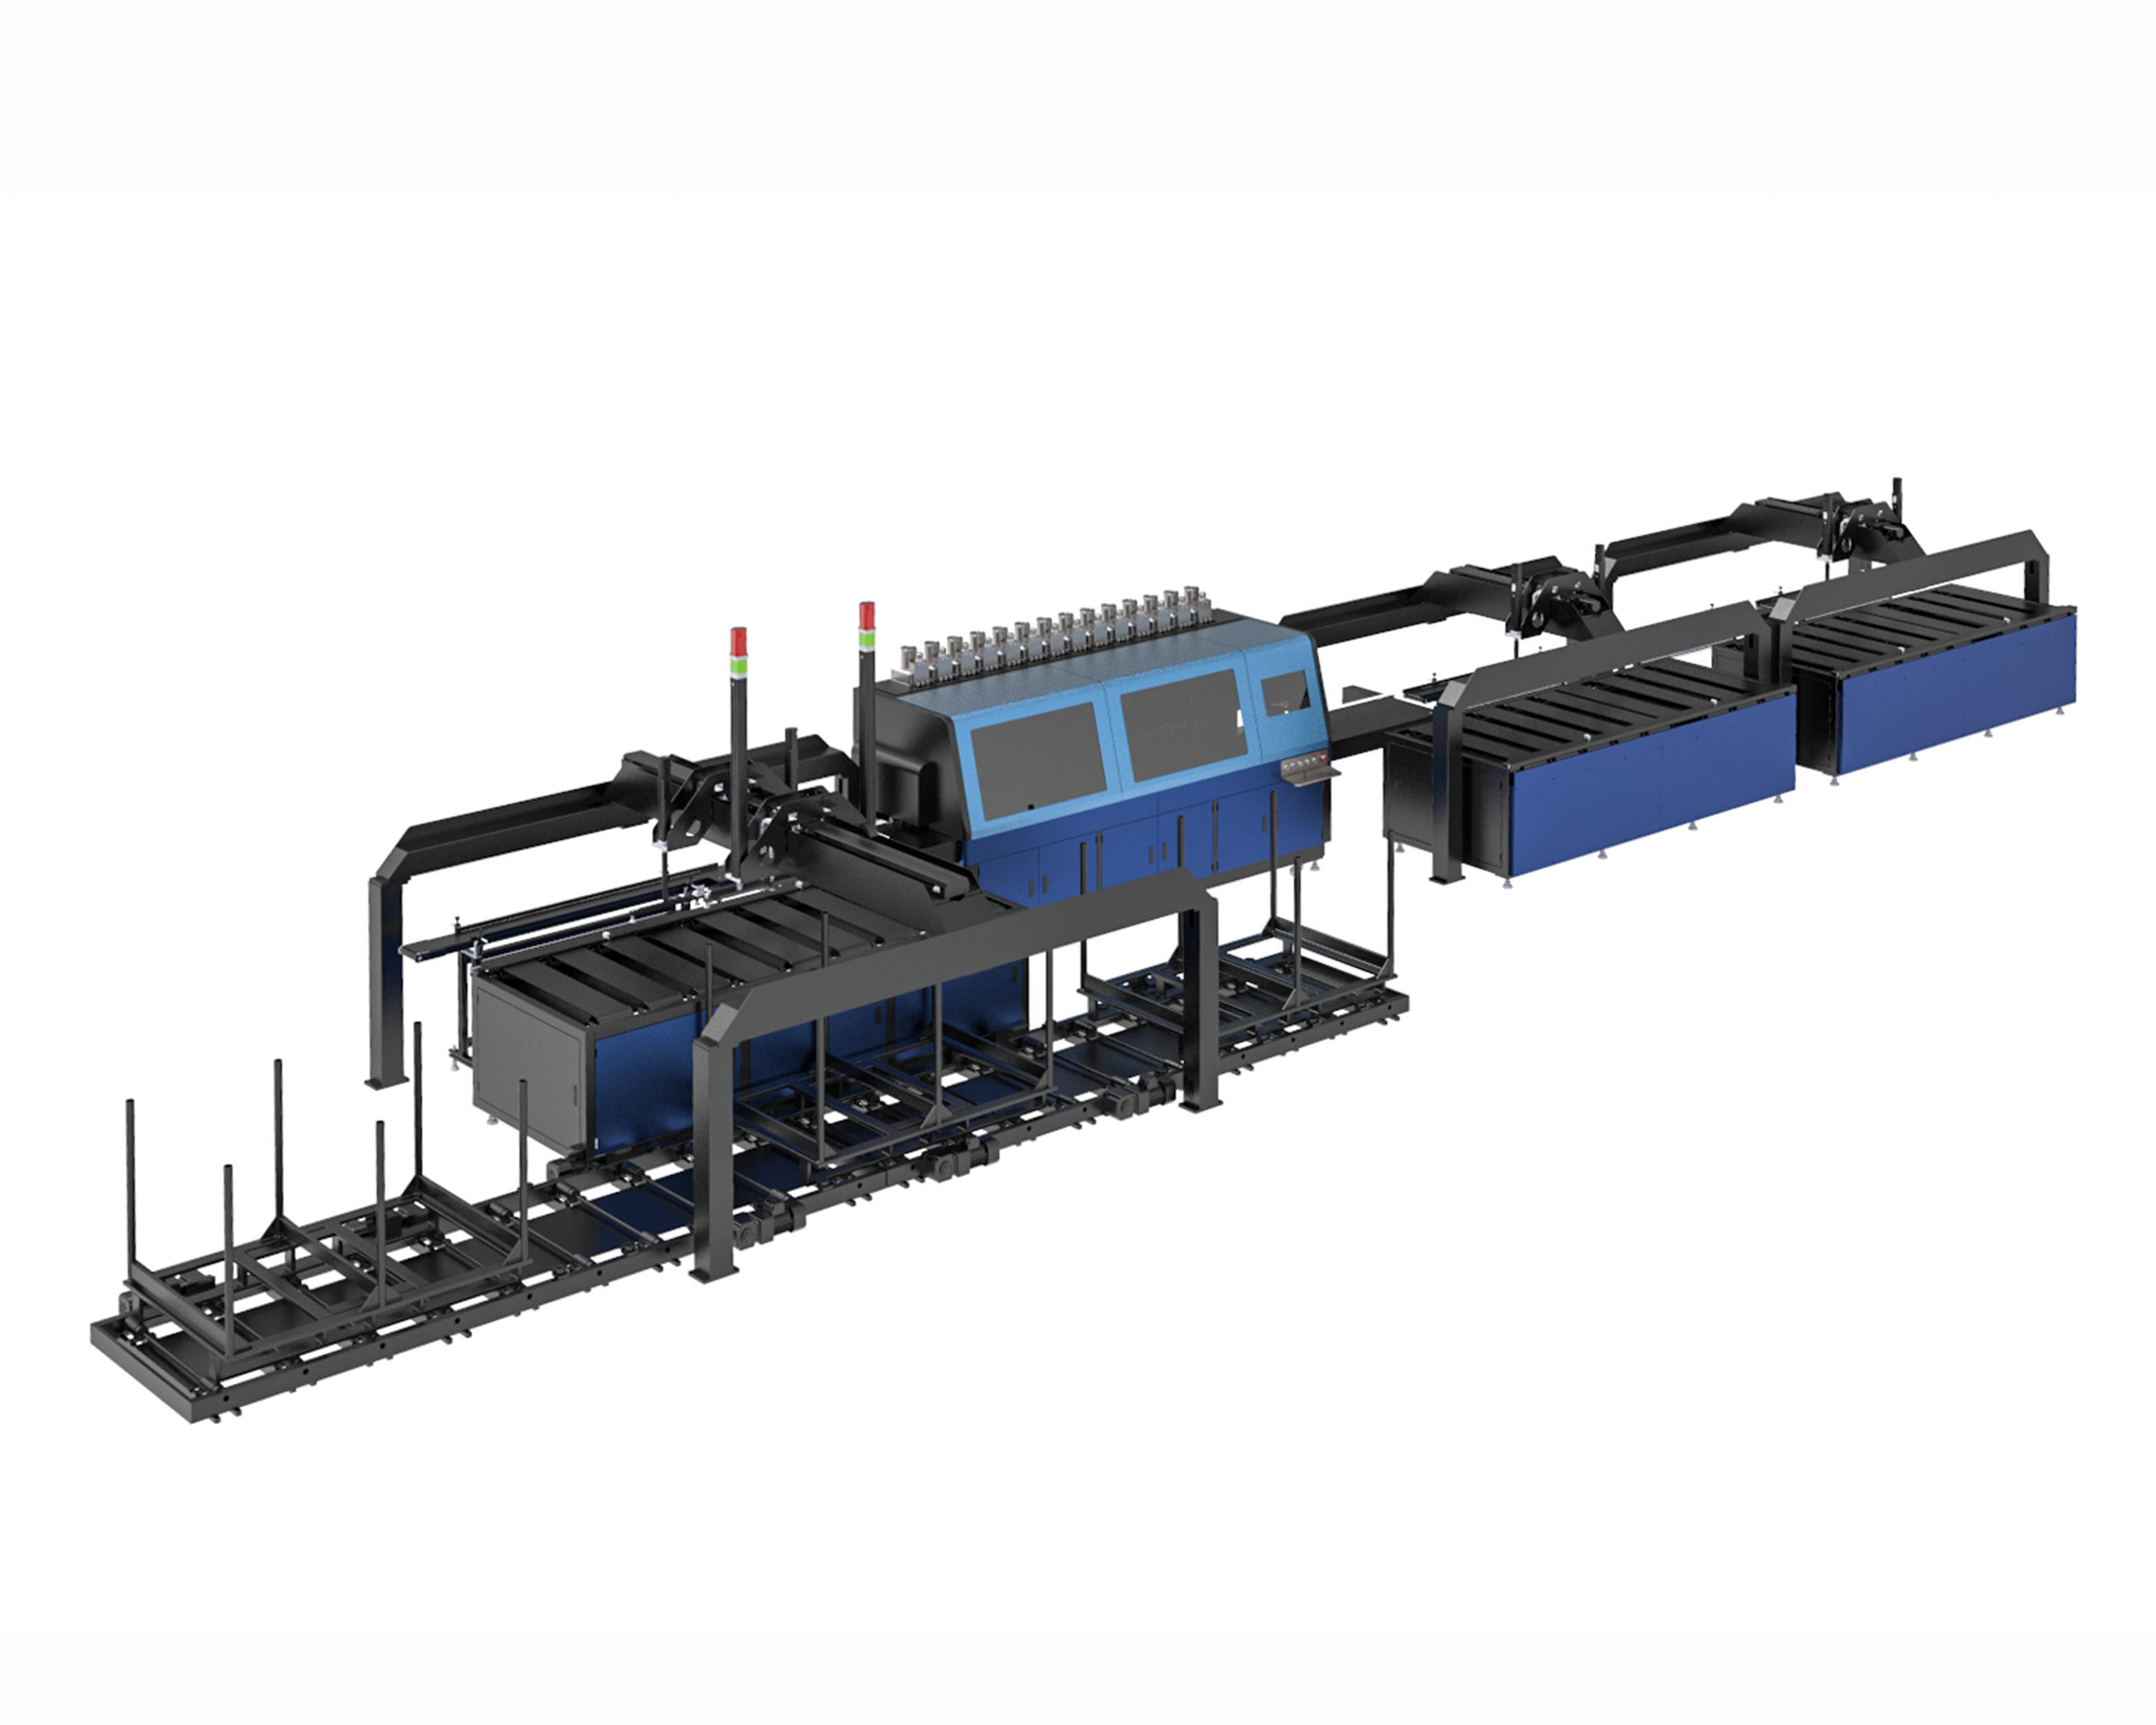
’n Aangepaste drukker is nie ’n standaardmasjien met ’n paar ekstra toevoegings wat net vasgeskroef is nie. Die verskil is belangrik omdat die woord ‘aangepas’ dikwels losweg gebruik word. In die praktyk begin ’n aangepaste drukker vir industriële inkjetwerk by die produksievereiste en werk dan buitwaarts: die substraat, die vervoersisteem, die inkchemie, die verhardingsmetode en die kommunikasioprotokol met die res van die lyn word almal gespesifiseer rondom die taak wat die masjien moet verrig, eerder as rondom ’n vaste onderstel waarvan die koper dan moet probeer werk. Hierdie verskuiwing in beginpunt is wat ’n doelgerigte stelsel van ’n gewysigde kantooraf-standaardeenheid skei, en dit verander die ekonomie van die hele projek.
Hoekom ’n standaarddrukker geld op die tafel laat
Elke standaard industriële drukker draai ’n stel ontwerp-kompromisse wat redelik was vir die wye moontlike mark. Die kophoogte is ingestel vir ’n tipiese substraatdikte. Die hardingslamp is geposisioneer vir ’n tipiese inkbelasting. Die I/O-blok ondersteun die protokolle wat die vervaardiger besluit het is algemeen genoeg om in te sluit. Op ’n lyn wat een bekende materiaal teen een bekende spoed dryf, mag daardie kompromisse naby genoeg wees dat niemand dit opmerk nie. Op ’n lyn wat gebou is om ’n spesifieke produksieprobleem op te los, verskyn die gaping tussen die masjien en die taak op plekke wat nooit op ’n kapitaalversoekvorm verskyn nie: ’n ekstra bediener by die drukker om foute te keer, ’n lynspoed wat met vyftien persent verminder is om die harding binne toleransie te hou, ’n handmatige registrasie-stap wat net bestaan omdat die drukker nie die merk wat die stroomop-masjien reeds gedruk het, kan sien nie.
Geen van hierdie koste is onsigbaar omdat hulle klein is nie. Hulle is onsigbaar omdat hulle in die daaglikse bedrywighede opgeneem word as normaal. Die operateur wat die drukker dophou, word deel van die skifpatroon. Die verminderde lynspoed word die aanvaarde produksietempo. Die handbedryfde stap word 'n werkinstruksie. 'n Aangepaste drukker is 'n poging om hierdie kompromisse uit die lyn te ontwerp voordat die masjien gebou word, eerder as om vir hulle te betaal skif na skif vir die leeftyd van die bate.
Integrasie is waar aanpassing sy waarde bewys
Die elektriese en beheerkant van die integrasie is waar die verskil tussen ’n aangepaste bou en ’n standaardmasjien die mees konkrete word. ’n Fabrieklyn is nie ’n versameling geïsoleerde masjiene wat toevallig naby mekaar staan nie. Die vulmasjien, die etiketmasjien, die houerinpakmasjien en die lynbeheerder ruil voortdurend handdrukke, foutstatusse en produksietellings uit. ’n Standaardprinter kom dikwels met ’n generiese diskrete I/O-blok en ’n vasgestelde protokollys. Wanneer die aanleg se lynbeheerder op EtherCAT loop en die printer slegs diskrete seine praat, word die integrasie ’n lapwerk van poorte en omskakelaars wat goed genoeg werk op dag een, maar ses maande later onduidelike fouttoestande veroorsaak.
’n Aangepaste bou van die drukker pas die beheerargitektuur van die drukker aan by die aanleg se outomatiseringsstapel vanaf die begin. Dit beteken nie dat elke aangepaste masjien EtherCAT of Profinet nodig het nie. Dit beteken dat die keuse van protokol met die lynbeheerder in gedagte gemaak word, nie as ’n nagedagte nie. Dieselfde logika geld vir die fisiese koppelvlak: vervoerhoogte, invoer- en uitvoeroorgange, en die ligging van die drukstasie relatief tot toestelle stroomop en stroomaf word saam gespesifiseer, sodat die drukker soos ’n inheemse stasie op die lyn optree eerder as ’n buitelandse toestel wat vertaling benodig.
| Integrasie Faktor | Standaard, regstreeks beskikbare drukker | Aangepaste drukker |
|---|---|---|
| Protokolbypassing | Beperk tot ingeboude opsies, dikwels slegs diskrete I/O | Aangepas aan die fabriekstandaard (EtherCAT, Profinet, EtherNet/IP) |
| Integrasie-ingenieursure | 40–120 ure tipies | 10–20 ure tipies |
| Seinomsettingshardeware | Eksterne gateways word dikwels vereis | Geen, inheemse protokol |
| Opstartafstemming na integrasie | 2–5 dae | Minder as 1 dag |
Die ure in daardie tabel is nie ’n bemarkingberaming nie. Hulle kom van verpakking- en omskakellinies van middelmatige kompleksiteit, en hulle verduidelik hoekom die koopprys van ’n drukker ’n swak verteenwoordiger is van die werklike belegging. Ingenieursure en opstartinstelling verskyn nie op ’n kwotasie nie, maar hulle verskyn wel op die projekrooster en in die eerste maand van produksie.
Totale eienaarskostes word bepaal deur bedryfsbereidheid en verbruiksgoedere
Stilstand is waar die berekeninge ongemaklik raak. Siemens se Waarheidsgetroue Koste van Stilstand-rapport plaas onbeplande stilstand by ongeveer $36 000 per uur in vinnig-bewegende verbruiksgoedere en tot $2,3 miljoen per uur in motorvervaardiging. ’n Drukmas wat ’n ekstra dag integrasie-probleemoplossing tydens begin nodig het, of wat ’n spoedvermindering dwing om ’n dik inklaag te laat droog word, presteer nie net swakker as wat op die tegniese bladsy aangedui word nie. Dit verminder daardie getal herhaaldelik, elke skof wat die lyn onder sy bedoelde tempo loop.
Verbruikbare vergrendeling volg dieselfde patroon. Standaarddrukmasjiene word dikwels saam met 'n noukeurige lys goedgekeurde materiale verskaf, wat 'n enkelbron-afhanklikheid vir ink, skoonmaakmiddels en vervangstukke skep. 'n Aangepaste spesifikasie kan 'n ink-kwalifikasieprogram insluit wat 'n tweede verskaffer tydens die boufase, voor selfs die installasie van die masjien, sertifiseer. Daardie stap beskerm die bedryf teen prysverhogings en voorsieningsonderbrekings wat heeltemal buite die koper se beheer is sodra die drukmasjien aan een inkverskaffer vasgelê is.
Die totale kostebeeld moet ook die arbeid rondom die drukker insluit. Voorbehandeling, onderdeelhantering, lyninspeksie en sortering dra dikwels ’n groter aandeel by tot die stelselkoste as die drukmasjien self. ’n Masjien wat naadloos met daardie stasies geïntegreer word, beskerm die opbrengs van die hele sel, nie net die drukstap nie. Wanneer ’n drukker vir die lyn gespesifiseer word eerder as vir ’n onderstel, vermeerder die besparings in arbeid en hantering saam met die verbetering in drukkwaliteit.
’n Omskakellingslyn waar die drukker moes pas by die transportband, nie omgekeerd nie
Een verpakkingsomskakelaar wat voukartonne vervaardig, het ’n eenvoudige probleem gehad wat standaardmasjiene nie skoon kon oplos nie. Die bestaande vou- en lymslagmasjien het ’n vasgeveste transportbandgeometrie gehad en ’n lynbeheerder wat Profinet gepraat het, terwyl die kartonmateriaal van ligte gecoate bord tot swaar herwinde grade binne dieselfde skof gewissel het. ’n Standaarddrukmasjien sou ’n aanpassing van die transportband benodig het om by die invoerhoogte te pas, asook ’n protokol-gateway om met die lynbeheerder te kommunikeer. Die aangepaste masjien sou gewerk het, maar elke keer wat die kartongraad verander is, sou die bediener die kopafstand en die uithardingintensiteit met die hand moes herstel.
Die aangepaste bou het die drukstasie rondom die bestaande konveiergeometrie gespesifiseer, die Profinet-koppelvlak op 'n inherente wyse afgestem, en 'n substraatresepisteelsel ingesluit wat die kophoogte, verskroeiingskrag en inkgolfvorm vir elke raadgraad gestoor het. Wisseling het 'n resepkeuse geword eerder as 'n handmatige herinstellingoefening. Dit is nie 'n dramatiese storie oor 'n nuwe drukkop nie. Dit is 'n storie oor die masjien wat ontwerp is om rondom die lyn se bestaande beperkings te werk eerder as om die lyn te vra om die drukker se beperkings te absorbeer.
Waar aanpassing die verkeerde keuse is
Aanpassing is nie universeel beter nie, en om dit as die verstekopsie te behandel, is ’n betroubare manier om te veel uit te gee. ’n Aangepaste masjien kos meer aanvanklik, neem langer om te lewer, en vereis dat die koper die proses goed genoeg ken om die vereistes akkuraat te spesifiseer. ’n Winkel wat sy eerste digitale drukmasjien koop en nog besig is om met substrate te eksperimenteer, kan dalk beter deur ’n standaardmasjien bedien word wat ’n bekende basislyn bied, algemene vervangstukke het en ’n ondersteuningsnetwerk wat die presiese konfigurasie al honderde kere gesien het. Wanneer die toepassing nog in beweging is, kan die vaslê van ’n aangepaste spesifikasie verkeerde veronderstellings in staal vaslê.
Die besluit hang af van of die gaping tussen die standaardmasjien en die toepassing oor die bate se leeftyd betaal sal word in ingenieursure, afvalmateriaal en verlore deurset. Wanneer die substraat bekend is, die volume stabiel is en die koste van om ‘n misverhouding te werk, meetbaar is, is die prysopslag vir ‘n aangepaste bou gewoonlik die goedkoper pad. Wanneer daardie voorwaardes ontbreek, is ‘n standaardmasjien die eerlike keuse. ‘n Konfigureer-om-te-bestel-benadering kan die middelgrond oorbrug deur met ‘n modulêre argitektuur te begin wat in breedte, kleur of prosesvermoë kan uitbrei soos die vervaardigingsvereistes duideliker word, eerder as om op dag een aan ‘n volledig unieke bou te verbind.
Vir bedrywighede in daardie middelgrond vind die konfigurasiewerk plaas voordat die masjien gebou word. NOVA Inkjet-tegnologie benader gepersonaliseerde platforms deur drukkonfigurasietoetse en substraatspesifieke ingenieurswerk te doen, waar die kop-, ink-, verhardings- en vervoerkeuses aan die vervaardigingsvereistes aangepas word eerder as om elke lyn in dieselfde vasgestelde spesifikasie te dwing. Die vervaardigings- en gehaltebeheerprosesse volg die konfigurasie, sodat die aangepaste bou ‘n beheerde ingenieursuitvoering bly eerder as ‘n eenmalige eksperiment.