
 EN
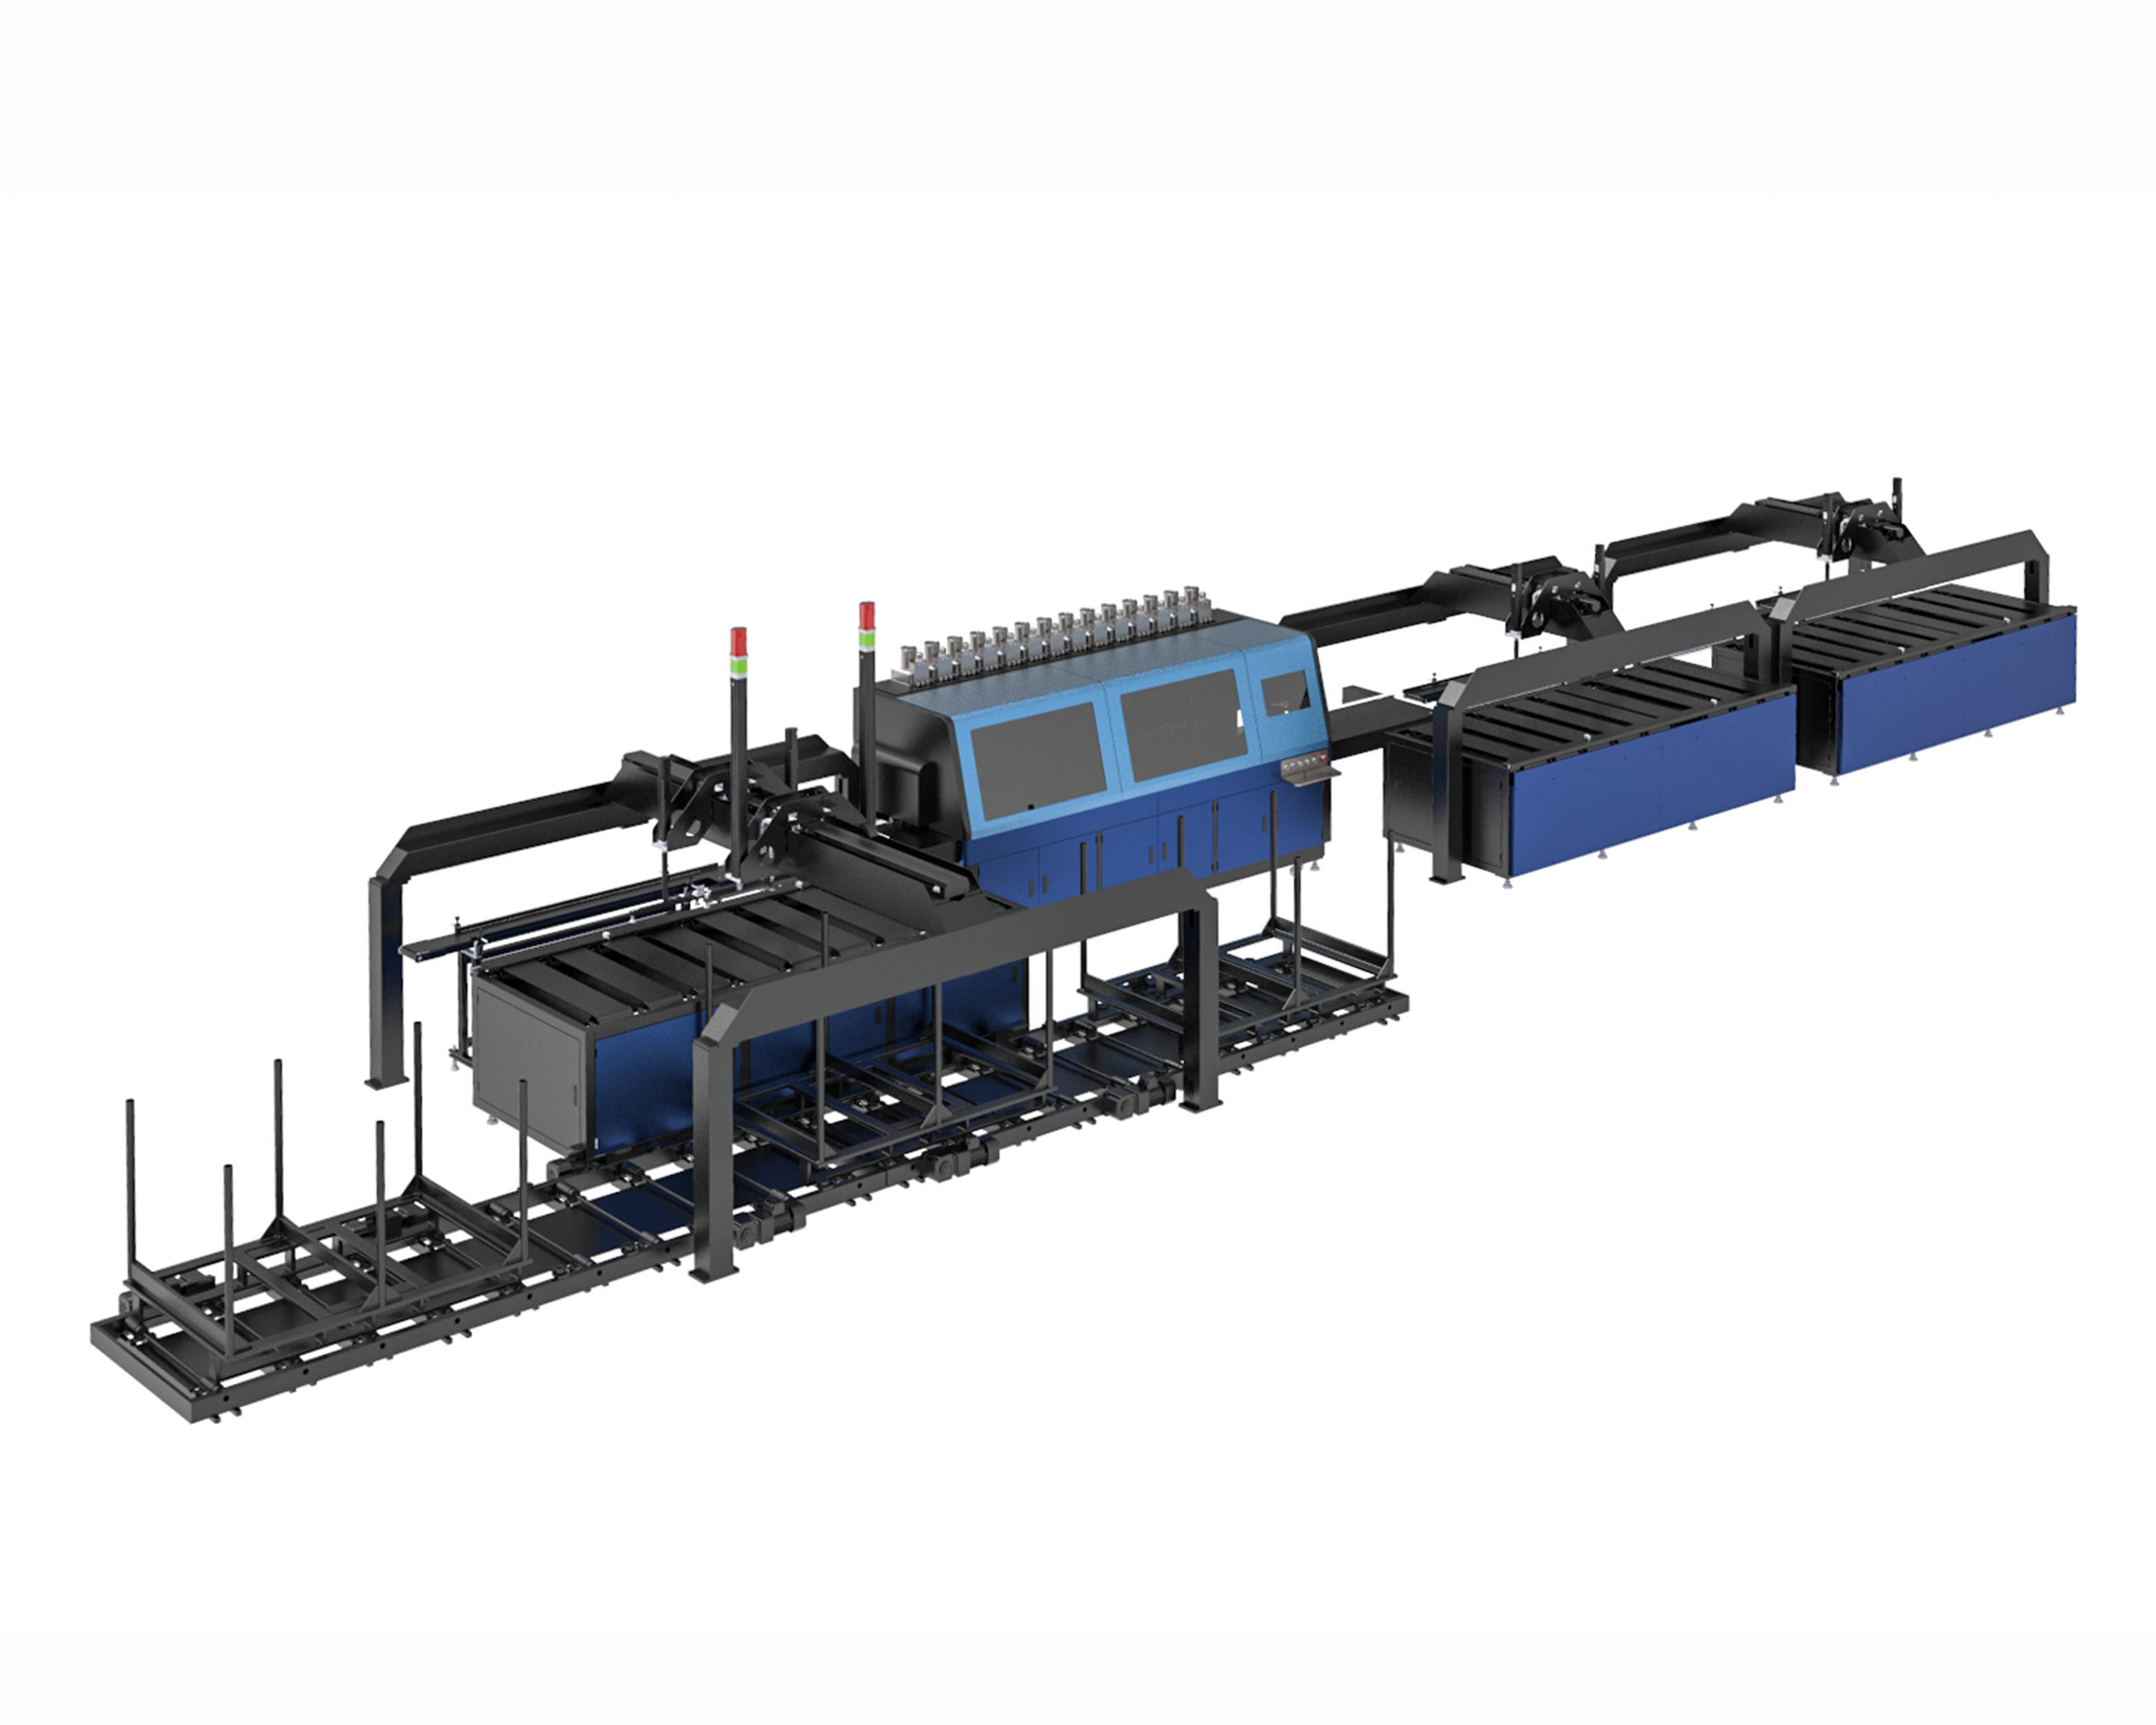
Upravený tiskový stroj není standardní stroj s několika dodatečnými prvky připevněnými zvenku. Tento rozdíl je důležitý, protože slovo „upravený“ se často používá nepřesně. Ve skutečnosti se upravený tiskový stroj pro průmyslový inkoustový tisk vyvíjí od požadavků výroby směrem ven: podklad, dopravní systém, chemie inkoustu, metoda tuhnutí a komunikační protokol se celým výrobním zařízením jsou všechny specifikovány na základě konkrétního úkolu, který má stroj splnit, nikoli na základě pevného rámce, jehož parametry pak zákazník musí přizpůsobovat svým potřebám. Tato změna výchozího bodu odděluje přesně navržený systém od modifikovaného standardního stroje a mění ekonomiku celého projektu.
Proč standardní tiskový stroj zanechává peníze na stole
Každý standardní průmyslový tiskový stroj obsahuje sadu kompromisů v návrhu, které byly rozumné pro nejširší možný trh. Vzdálenost hlavy od podložky je nastavena pro typickou tloušťku substrátu. Poloha světelné jednotky pro utvrzování je určena pro typické množství inkoustu. Blok vstupů a výstupů podporuje protokoly, které výrobce považoval za dostatečně běžné na to, aby je zahrnul. Na linkě, která zpracovává jeden známý materiál při jedné známé rychlosti, tyto kompromisy mohou být dostatečně blízko ideálu, takže si jich nikdo nevšimne. Na lince navržené pro řešení konkrétního výrobního problému se mezera mezi strojem a úkolem projeví na místech, která se nikdy nedostanou do žádosti o kapitálové prostředky: dodatečný operátor u tiskového stroje, který odhaluje vady, snížení rychlosti linky o patnáct procent, aby zůstalo utvrzování v toleranci, ruční krok zarovnání, který existuje pouze proto, že tiskový stroj nemůže rozpoznat značku, kterou již vytiskl předchozí stroj.
Žádné z těchto nákladů není neviditelných kvůli jejich malé velikosti. Jsou neviditelné proto, že se postupně začínají považovat za součást běžných provozních činností. Operátor, který dohlíží na tiskárnu, se stává součástí pracovního plánu směn. Snížená rychlost linky se stává předpokládanou výrobní rychlostí. Ruční krok se stává součástí pracovního pokynu. Přizpůsobená tiskárna je pokusem tyto kompromisy odstranit z linky ještě před tím, než je stroj sestaven, místo aby se za ně platilo směna za směnou po celou dobu životnosti zařízení.
Integrace je to, kde se přizpůsobení opravdu osvědčuje
Elektrická a řídicí stránka integrace je tím, kde se rozdíl mezi přizpůsobenou a standardní strojní sestavou projeví nejkonkrétněji. Výrobní linka není pouze sbírkou izolovaných strojů, které se náhodou nacházejí vedle sebe. Plnící zařízení, etiketovací stroj, balicí stroj do krabic a řídicí systém linky neustále vyměňují potvrzovací signály (handshakes), stavy poruch a počty vyrobených kusů. Standardní tiskárna často dodává obecný blok diskrétních vstupů/výstupů (I/O) a pevný seznam podporovaných komunikačních protokolů. Pokud řídicí systém linky v továrně pracuje na základě EtherCATu, zatímco tiskárna komunikuje pouze pomocí diskrétních signálů, stane se integrace nedílnou součástí sítě brán a převodníků, která funguje uspokojivě první den, avšak šest měsíců později způsobuje nejasné a obtížně diagnostikovatelné poruchové stavy.
Přizpůsobená výstavba přizpůsobuje řídicí architekturu tiskárny automatizačnímu systému závodu od samého začátku. To neznamená, že každý přizpůsobený stroj musí mít EtherCAT nebo Profinet. Znamená to, že volba protokolu se provádí s ohledem na řídicí jednotku linky, nikoli jako dodatečné rozhodnutí. Stejná logika platí i pro fyzické rozhraní: výška dopravníku, přechody na vstupu a výstupu a umístění tiskové stanice vzhledem k zařízením před a za ní se specifikují současně, aby se tiskárna chovala jako nativní stanice na lince, nikoli jako cizí zařízení vyžadující překlad.
| Faktor integrace | Standardní tiskárna z nabídky | Přizpůsobená tiskárna |
|---|---|---|
| Shoda protokolů | Omezeno na vestavěné možnosti, často pouze diskrétní vstupy/výstupy (I/O) | Shodné se standardem závodu (EtherCAT, Profinet, EtherNet/IP) |
| Hodiny pro integrační inženýrství | typicky 40–120 hodin | typicky 10–20 hodin |
| Hardwarové prostředky pro převod signálů | Často jsou vyžadovány externí brány | Žádné, nativní protokol |
| Ladění při spuštění po integraci | 2–5 dnů | Méně než 1 den |
Hodiny uvedené v této tabulce nejsou marketingový odhad. Vycházejí z balicích a převodních linek střední složitosti a vysvětlují, proč je nákupní cena tiskárny špatným ukazatelem skutečné investice. Inženýrské hodiny a ladění při uvedení do provozu se v nabídce neobjevují, ale objevují se v harmonogramu projektu a v prvním měsíci výroby.
Celkové náklady na vlastnictví zahrnují provozní dostupnost a spotřební materiál
Prostoj je oblast, kde se výpočty stávají nepohodlnými. Zpráva Siemensu o skutečných nákladech na prostoj uvádí, že neplánovaný prostoj činí přibližně 36 000 USD za hodinu v odvětví potravinářských a spotřebních zboží s vysokým obratem a až 2,3 milionu USD za hodinu v automobilovém průmyslu. Tiskárna, která potřebuje navíc jeden den pro řešení problémů při integraci při spuštění, nebo která nutí snížit rychlost kvůli vytvrzování silné vrstvy inkoustu, nedosahuje pouze nižších výkonových parametrů uvedených v technické specifikaci. Opakovaně snižuje tuto částku při každé směně, kdy běží výrobní linka pomaleji, než je plánováno.
Závislost na spotřebních materiálech sleduje stejný vzor. Standardní tiskárny často dodávají s úzkým seznamem schválených materiálů, což vytváří závislost na jediném dodavateli inkoustů, čisticích prostředků a náhradních dílů. Přizpůsobená specifikace může zahrnovat program kvalifikace inkoustů, který během fáze výroby certifikuje druhého dodavatele ještě před instalací stroje. Tento krok chrání provoz před cenovými zvýšeními a přerušeními dodávek, které jsou po uzamčení tiskárny na jednoho dodavatele inkoustů zcela mimo kontrolu kupujícího.
Celkový nákladový obraz musí zahrnovat také práci spojenou s tiskárnou. Předúprava, manipulace s díly, průběžní kontrola a třídění často představují větší podíl na celkových nákladech systému než samotný tiskový modul. Stroj, který se bezproblémově integruje s těmito stanicemi, chrání návratnost investice do celé buňky, nikoli jen do tiskového kroku. Pokud je tiskárna navrhována podle linky, nikoli podle podvozku, úspory práce a manipulace se násobí zároveň s vylepšením kvality tisku.
Převodní linka, kde tiskárna musela odpovídat dopravníku, nikoli naopak
Jeden převaděč obalů, který zpracovává skládací krabice, čelil jednoduchému problému, který standardní stroje nedokázaly řešit spolehlivě. Stávající složovač-lepovač měl pevnou geometrii dopravníku a řídící systém linky komunikující protokolem Profinet; dále se během jedné směny střídaly různé druhy lepenkových materiálů – od lehkých potiskových desek po těžší recyklované druhy. Standardní tiskový stroj by vyžadoval úpravu dopravníku pro zarovnání výšky přívodu a také protokolovou bránu pro komunikaci s řídícím systémem linky. Upravený stroj by sice fungoval, avšak při každé změně druhu lepenky by operátor musel ručně znovu nastavit vzdálenost tiskové hlavy od podkladu a intenzitu světelného tuhnutí.
Přizpůsobená sestava stanovila tiskovou stanici kolem stávající geometrie dopravníku, nativně odpovídala rozhraní Profinet a zahrnovala systém receptur pro podkladové materiály, který ukládal výšku hlavy, výkon světelného tuhnutí a průběh napětí tiskového inkoustu pro každý druh desky. Výměna mezi typy desek se tak změnila na výběr receptury místo manuálního doladění. To není dramatický příběh o nové tiskové hlavě. Je to příběh o tom, jak byl stroj navržen tak, aby respektoval stávající omezení linky, nikoli naopak – aby linka přijímala omezení tiskárny.
Tam, kde je přizpůsobení špatnou volbou
Přizpůsobení není vždy lepší řešení a jeho považování za výchozí možnost je spolehlivý způsob, jak překročit rozpočet. Přizpůsobený stroj má vyšší počáteční náklady, delší dodací lhůtu a vyžaduje, aby kupující dobře znal proces, aby mohl přesně specifikovat požadavky. Pro prodejnu, která si kupuje svůj první digitální tiskový stroj a stále experimentuje s podklady, může být vhodnější standardní stroj, který nabízí známý výchozí stav, běžné náhradní díly a podporu od síťových partnerů, kteří již stokrát viděli přesně stejnou konfiguraci. Pokud se aplikace stále vyvíjí, pevné zamknutí přizpůsobené specifikace může trvale zafixovat chybné předpoklady.
Rozhodnutí závisí na tom, zda bude mezera mezi standardním strojem a aplikací uhrazena během životnosti zařízení v inženýrských hodinách, odpadem a ztracenou výkonovou kapacitou. Pokud je substrát známý, objem je stabilní a náklady spojené s kompenzací neshody jsou měřitelné, je prémie za přizpůsobenou konstrukci obvykle levnější cestou. Pokud tyto podmínky chybí, je standardní stroj upřímnou volbou. Přístup configure-to-order může vyplnit střední pozici: začíná se modulární architekturou, kterou lze rozšiřovat ve šířce, barvě nebo procesních schopnostech, jak se požadavky výroby postupně objasňují, místo aby bylo nutné již první den rozhodnout se pro plně individuální konstrukci.
U provozů nacházejících se v této střední oblasti probíhá konfigurační práce ještě před výrobou stroje. NOVA Inkjet Technology přistupuje k přizpůsobeným platformám prostřednictvím testování tiskové konfigurace a inženýrského řešení specifického pro daný podklad, přičemž volby tiskové hlavy, inkoustu, záření a dopravního systému jsou přizpůsobeny výrobním požadavkům, nikoli naopak nutí každou výrobní linku, aby vyhovovala stejné pevné specifikaci. Výrobní a kontrolní procesy kvality sledují danou konfiguraci, takže přizpůsobená výroba zůstává řízeným inženýrským úkonem, nikoli jednorázovým experimentem.
Obsah
- Proč standardní tiskový stroj zanechává peníze na stole
- Integrace je to, kde se přizpůsobení opravdu osvědčuje
- Celkové náklady na vlastnictví zahrnují provozní dostupnost a spotřební materiál
- Převodní linka, kde tiskárna musela odpovídat dopravníku, nikoli naopak
- Tam, kde je přizpůsobení špatnou volbou