
 EN
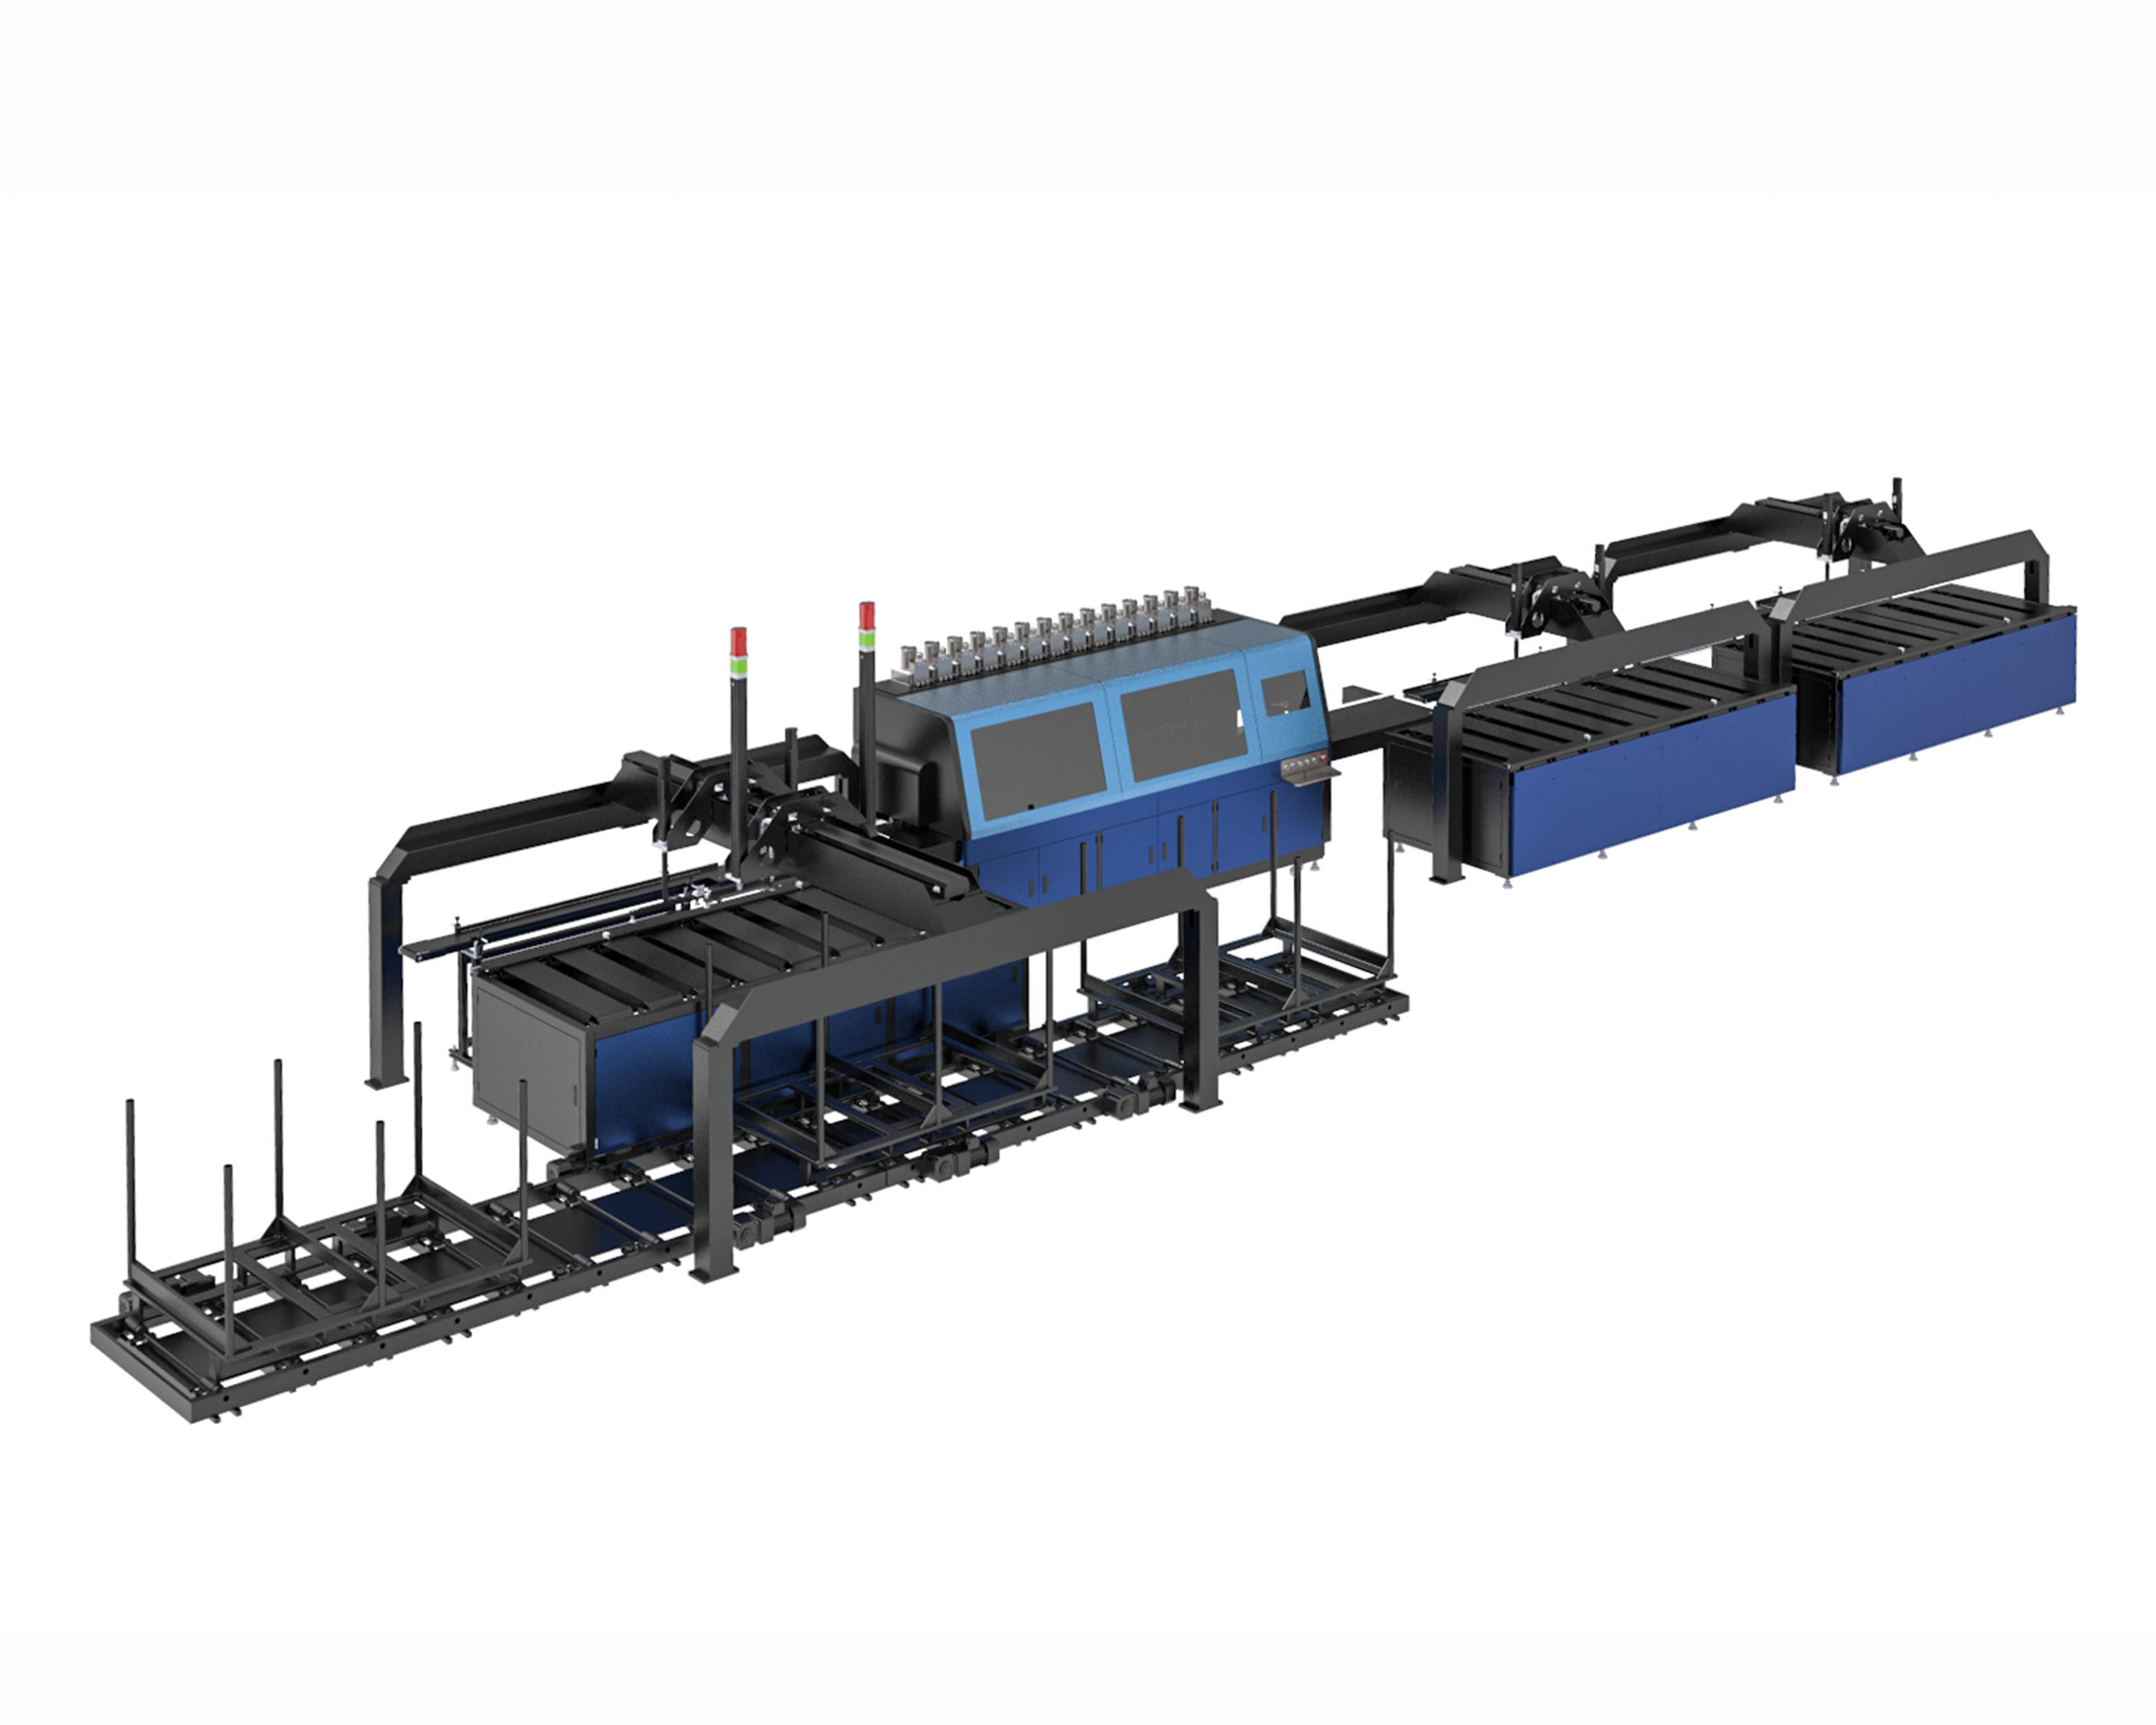
Културизовани штампач није стандардна машина са неколико додатних уређаја. Разлика је важна јер се реч "обичај" користи лагано. У пракси, прилагођени штампач за индустријски инкџејт посао почиње од производних захтјева споља: субстрат, транспортни систем, хемија мастила, метод затврђивања и протокол комуникације са остатком линије су све одређени око посла који машина мора да уради, а не око фиксне шасије коју Ова промена почетне тачке је оно што раздваја прилагођени систем од модификоване готове јединице, и мења економију целог пројекта.
Зашто стандардни штампач оставља новац на столу
Сваки стандардни индустријски штампач носи низ компромиса у дизајну који су разумни за најшире могуће тржиште. Главна станица је подешена на типичну дебљину супстрата. Лампа за зачешћење је постављена за типичан оптерећење мастилом. Блок И/О подржава протоколе за које је произвођач одлучио да су довољно уобичајени да их укључе. На линији која пролази једном познатом материјалом у једној познатој брзини, ти компромиси могу бити довољно близу да нико не примети. На линији изграђеној да би се решио одређени производни проблем, јаз између машине и посла се појављује на местима која никада не долазе на формулар за захтев капитала: додатни оператер стациониран на штампачу да би ухватио дефекте, брзина линије намаљена за петнаест посто да би се
Ни један од ових трошкова није невидљив зато што је мали. Они су невидљиви јер су опсегнути свакодневним пословима као и обично. Оператор који се брине о штампачу постаје део смене. Брзина резане линије постаје претпостављена стопа производње. Ручни корак постаје радна инструкција. Културизовани штампач је покушај да се ти компромиси дизајнирају из линије пре него што се машина изгради, уместо да се плаћа за њих смена за сменом за живот средства.
Интеграција је место где прилагођавање зарађује своје одржавање
Електричка и контроле стране интеграције је где разлика између прилагођене конструкције и стандардне машине постаје најконкретнија. Фабричка линија није скуп изолованих машина које су случајно седе једна поред друге. Наполнитељ, етикетирач, паковач и контролер линије непрестано се шаљу рукама, рачунају стање грешке и производњу. Стандардни штампач често долази са општом дискретном И/О блоком и фиксираном списком протокола. Када се контролер линије фабрике ради на ЕтерЦАТ-у и штампач говори само дискретне сигнале, интеграција постаје лацверк капија и конвертора који функционишу довољно добро првог дана и производе нејасне услове грешке шест месеци касније.
Направљена на прилагођену конструкцију одговара архитектури контроле штампача са аутоматизационим стаком фабрике од самог почетка. То не значи да свака машина за прилагођавање треба ЕтерЦАТ или Профинет. То значи да се избор протокола прави са контролером линије на уму, а не остављен као последна помисао. Иста логика важи и за физички интерфејс: висина конвејера, прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прелазни прела
| Фактор интеграције | Стандардни штампач који се може купити | Културизовани штампач |
|---|---|---|
| Уједностављање протокола | Ограничена уграђеним опцијама, често само дискретним И/О | Успоређено са стандардом постројења (EtherCAT, Profinet, EtherNet/IP) |
| Часови инжењерства интеграције | 40120 сати типично | 1020 сати типично |
| Хардвер за конверзију сигнала | Истрани капи често су потребни | Ништа, аутохтони протокол |
| Покретни тонунг након интеграције | 25 дана | Мање од 1 дана |
Часови у тој табели нису маркетиншка проценица. Они долазе из линије за паковање и конвертовање средње сложености и објашњавају зашто је куповна цена штампача лош прокси за стварну инвестицију. Инжењерски часови и почетно подешавање не се појављују на понуди, али се налазе на распореду пројекта и у првом месецу производње.
Укупни трошкови власништва се односе на време рада и потрошљиве материјале
У време одмора, аритметичка метода постаје неугодна. Siemens True Cost of Downtime извештај наводи непланирано време простора на око 36.000 долара по сату у брзо кретању потрошачких роба и до 2,3 милиона долара по сату у производњи аутомобила. Принтер који треба додатни дан за решавање проблема са интеграцијом у покретању, или који присиљава смањење брзине за зачешћење тешке филме мастила, не само да је слабији на листу података. То једе у том броју више пута, сваки смена линија ради испод намењене брзине.
Конзумабилни блокада у следе исти образац. Стандардни штампари често испоручују са уским списком одобрених материјала, што ствара зависност од једног извора за мастила, чистила и резервне делове. Спецификација за прилагођени производ може укључивати програм квалификације мастила који сертификује другог добављача током фазе изградње, пре него што се машина чак и инсталира. Овај корак штити операцију од повећања цена и прекида снабдевања који су потпуно ван контроле купца када се штампач закључи са једним продавцем мастила.
У укупну картину трошкова такође мора бити укључен радни радни рачун око штампача. Пре-третмане, обрада делова, инлине инспекције и сортирања често чине већи део трошкова система него сам штампач. Машина која се чисто интегрише са тим станицама штити повратак на целу ћелију, а не само на корак штампања. Када се штампач нареди око линије, а не око шасије, штедња рада и управљања се комбинују уз побољшање квалитета штампе.
Линија за конверзију на којој се штампач морао уклапати у конвејер, а не обратно
Један конвертор за паковање који је управљао преклапаним картонима имао је једноставан проблем који стандардни машини нису могли чисто да реше. Постојећи фасцинг-клејер имао је фиксну конвејерску геометрију и контролер линије који је говорио Профинет, а картонски залих се кретао од лаке плоче до теже рециклиране квалитете у истој смени. Стандардни штампач би захтевао модификацију конвејера да одговара висини подака, плус протоколски капија за разговор са контролером линије. Модификована машина би радила, али свака промена квалитета картонског паковања захтевала би од оператера да ручно реконструише стадофф и интензитет затврђивања.
Култиматизована конструкција је прецизирала штампачку станицу око постојеће конвејерске геометрије, уједначила се са интерфејсом Профинет-а нативно и укључивала систем рецепта субстрата који је чувао висину главе, снагу за зачепљање и таласни облик масти Промена је постала избор рецепта, а не ручна редизајнерска вежба. То није драматична прича о новом штампачу. То је прича о машини која је дизајнирана око постојећих ограничења линије уместо да тражи од линије да апсорбује ограничења штампача.
Где је прилагођавање погрешна одлука
Кстамизација није универзално супериорна, а третирање као по подразумевању је поуздани начин да се претерано троши. Машина која је прилагођена за вас кошта више унапред, траје дуже да се испоручи и захтева да купац довољно добро познаје процес да би прецизно прецизирао захтеве. Трговачка куповина свог првог дигиталног штампача и још увек експериментисање са субстратама може бити боље служила стандардним машином која нуди познату базу, заједничке резервне делове и мрежу подршке која је видела тачну конфигурацију стотине пута. Када се апликација још увек креће, закључавање у прилагодљиву спецификацију може замрзнути погрешне претпоставке у челик.
Одлука се окреће на то да ли ће се јаз између стандардне машине и апликације платити током живота средстава у часовима инжењерства, лома и изгубљеној прометности. Када је субстрат познат, запремина је стабилна, а трошкови рада око неисправности је измериво, премијум за прилагођену изградњу је обично јефтинији пут. Када ти услови нису присутни, стандардна машина је поштен избор. Приступ конфигурације на нарачунавање може да премости средњу земљу, почевши од модуларне архитектуре која се може проширити у ширини, боји или способности процеса док производњи захтев постаје јаснији, уместо да се обавезује на потпуно прилагођену изградњу од првог дана.
За операције у тој средињој зони, рад на конфигурацији се одвија пре него што се машина изгради. НОВА Инкджет технологија Приступа прилагођеним платформама кроз тестирање конфигурације штампе и инжењерство специфично за субстрате, одговарајући глави, мастилу, оцвршћивање и избор транспорта захтевима за производњу, а не присиљавајући сваку линију у исто фиксно спецификацију. Производствени и контролни процеси квалитета прате конфигурацију, тако да је прилагођена конструкција контролисана инжењерска вежба, а не једнократни експеримент.
Садржај
- Зашто стандардни штампач оставља новац на столу
- Интеграција је место где прилагођавање зарађује своје одржавање
- Укупни трошкови власништва се односе на време рада и потрошљиве материјале
- Линија за конверзију на којој се штампач морао уклапати у конвејер, а не обратно
- Где је прилагођавање погрешна одлука