
 EN
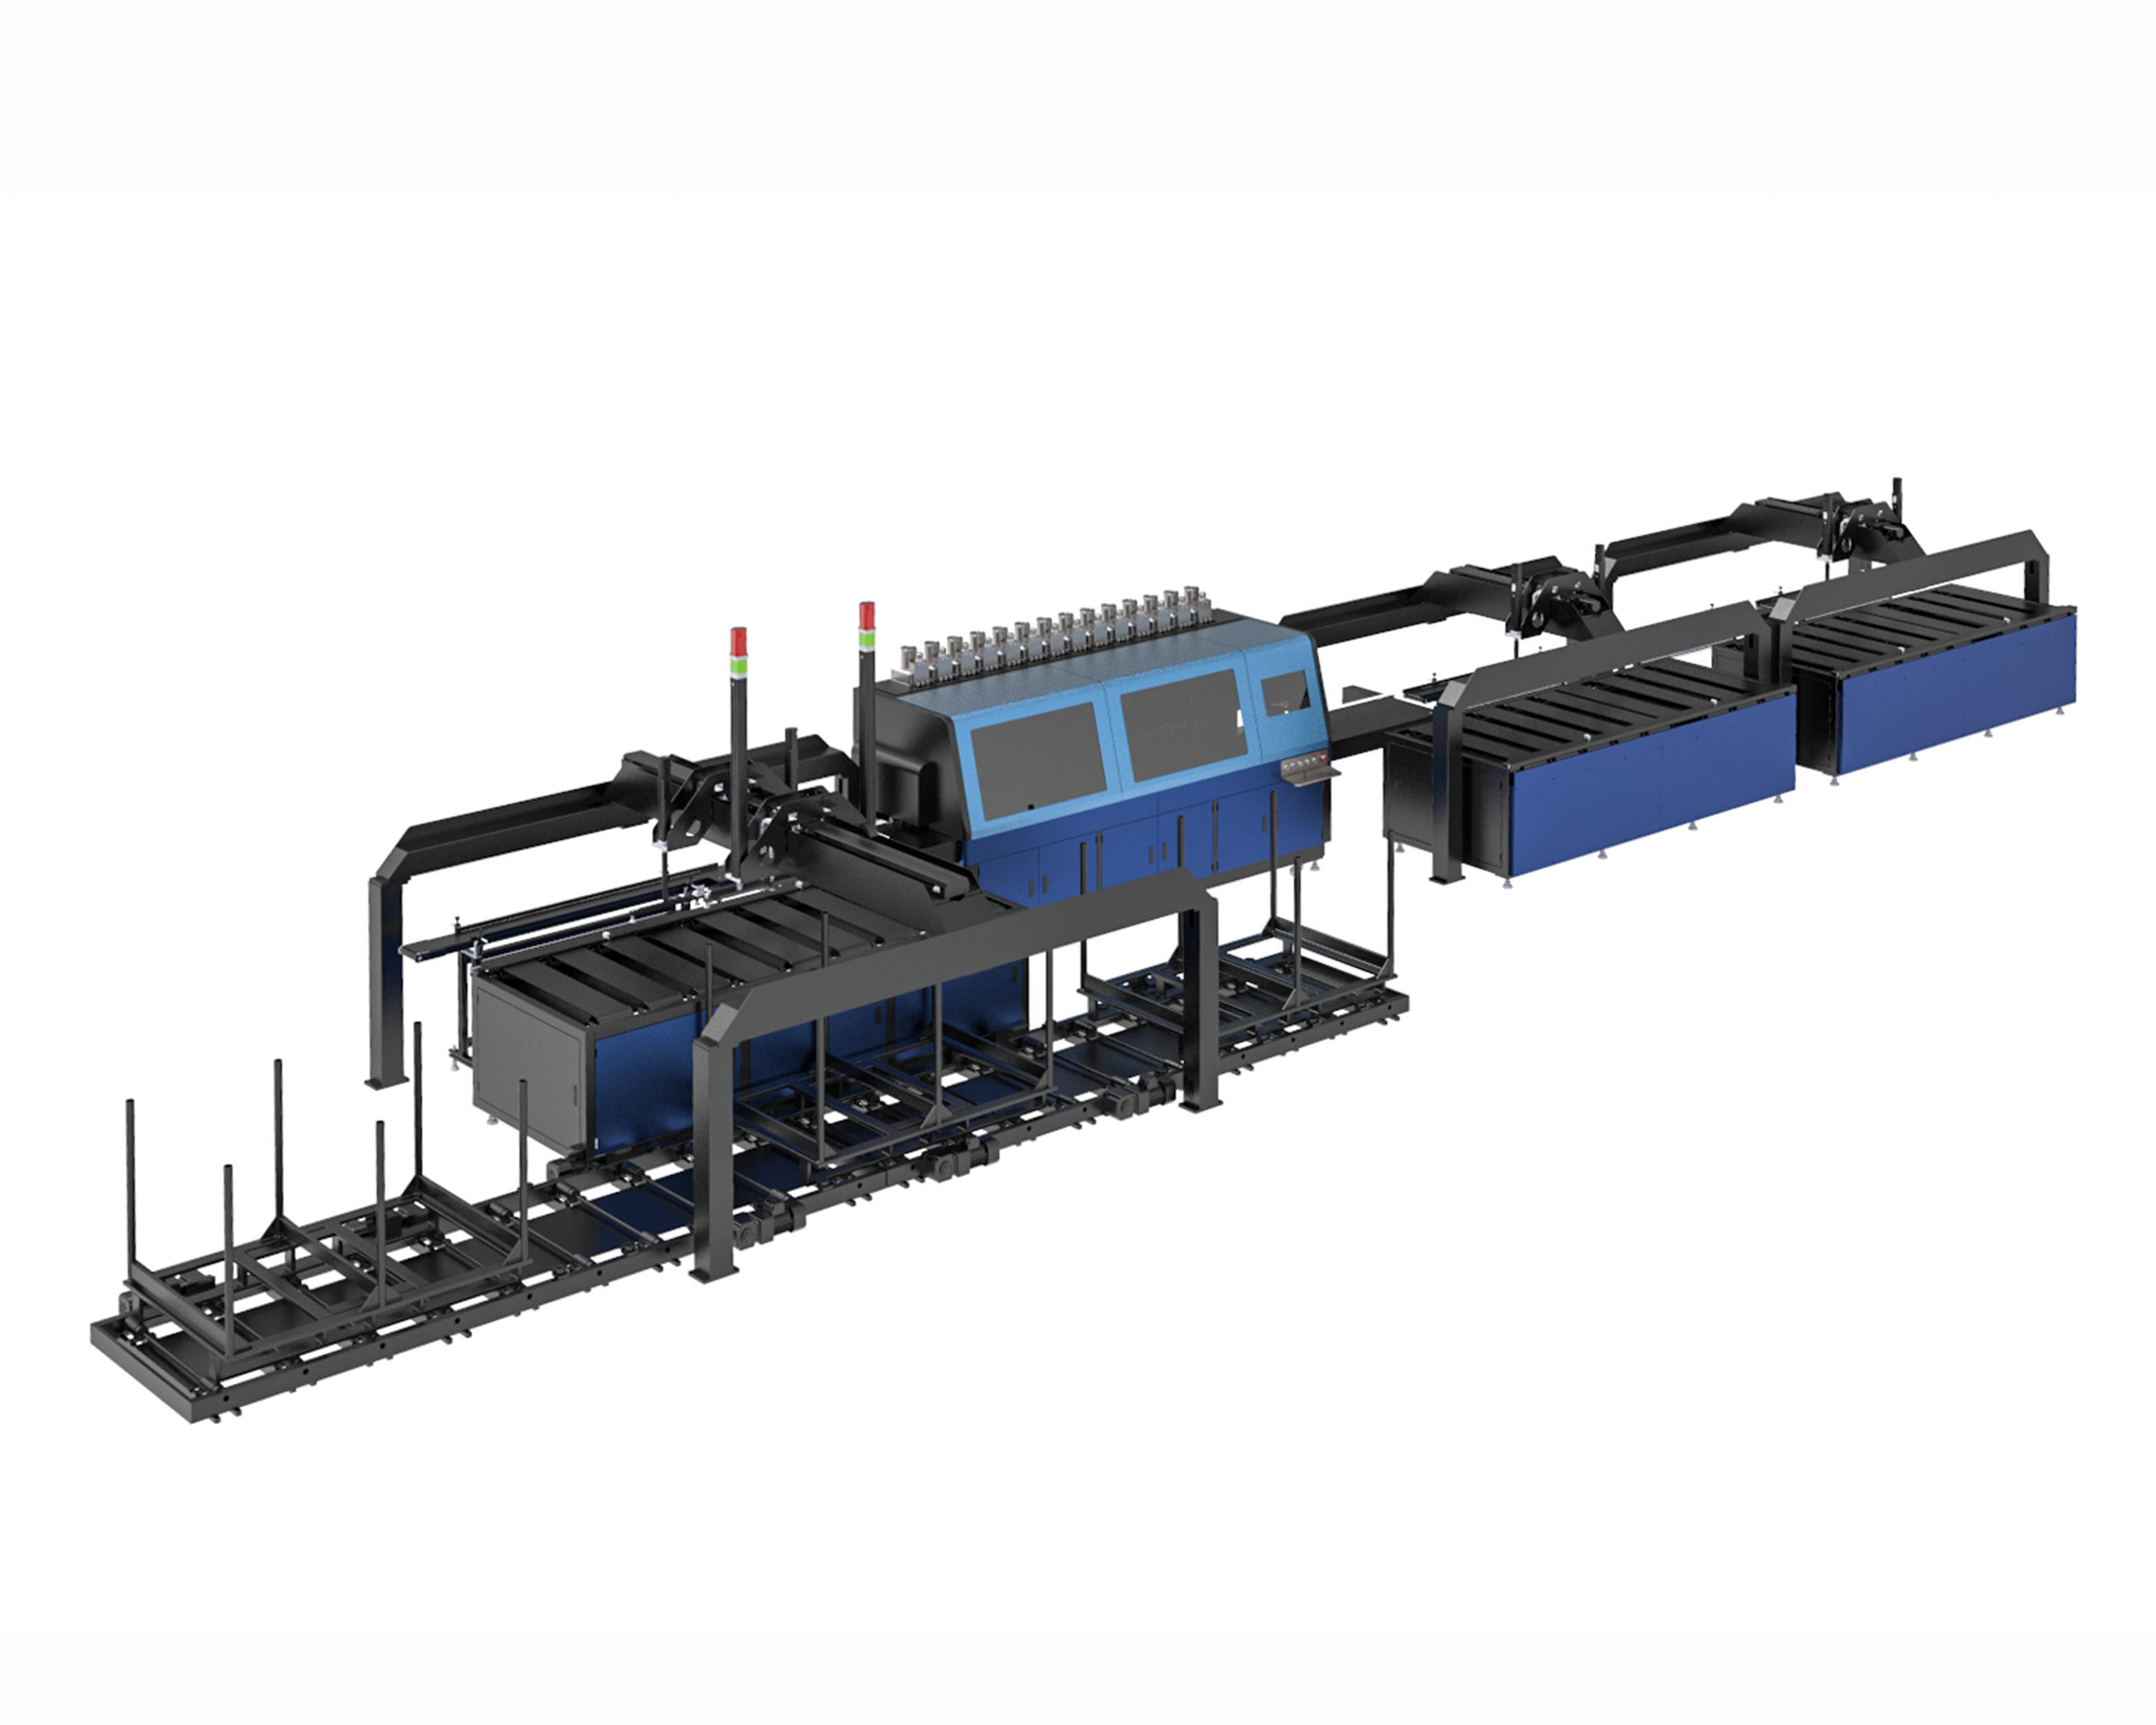
Индивидуалдуу жасалган принтер – бул бир нече кошумча детальдары кошулган стандарттык машина эмес. Бул айырмачылык маанилүү, анткени «индивидуалдуу» деген сөз көп учурда иркетсиз колдонулат. Ичкинде, өнөрөттүк инкжет принтерлерин индивидуалдуу жасоо өндүрүш талаптарынан башталат: материалдын түрү, ташуу системасы, боялгынын химиялык составы, кургатуу ыкмасы жана башка өндүрүш линиясы менен байланыш протоколу – бардыгы да машина кандай ишти аткарууга тийиш экенине ылайык белгиленет, ал эми сатып алуучу тарабынан кийинчерээк ыңгайлашып алынган турган шасси базасына ылайык эмес. Башталган чекиттин ушул өзгөрүшү оңойчолук менен модификацияланган стандарттык бирдиктен өзгөчөлөштүрүлгөн системаны айырат жана бүтүн долбоордун экономикасын өзгөртөт.
Неге стандарттык принтер акчаны «столго калтырат»
Ар бир стандартдык өнөрөсөлдүк принтерде эң кеңири рынок үчүн разумдуу компромисстардын жыйындысы бар. Баштын аралыгы типтік субстраттын калыңдыгына ылайык тандалган. Кургатуу лампасы типтік боямдын жүктөлүшүнө ылайык орнотулган. Кирүү/чыгүү блогу производитель тарафынан жалпы колдонулган деп чечилген протоколдорду колдойт. Бир тааныш материалды, бир тааныш ылдамдыкта иштеген линияда бул компромисстар нааразылык тудурбаган чейрек жетиштүү болушу мүмкүн. Белгилүү өндүрүштүк маселени чечүү үчүн курулган линияда машина менен иштин ортосундагы аралык капиталдык талап формасына түшпөгөн жерлерде пайда болот: дефекттерди кармоо үчүн принтерде кошумча оператор турат, кургатуу чегинде сактоо үчүн линиянын ылдамдыгы он беш процентке төмөндөтүлгөн, жогорудагы машина тарабынан алгачтан басылган белги принтер тарабынан көрүлбөгөн үчүн кол менен тескере тургузуу кадамы гана калат.
Бул чыгымдар кичинекей болгондуктан көрүнбөйт. Алар күндүк ишмердүүлүктүн бир бөлүгү катары сиңип кеткендиктен көрүнбөйт. Принтерди кадастрга алган оператор сменанын шаблонына кирет. Кыскартылган линиянын ылдамдыгы өндүрүштүн жалпы деңгээли деп эсептелет. Кол менен аткарылган иш учуру иш боюнча нускама болуп калат. Өзгөртүлгөн принтер – бул машина түзүлбөй турганда ошол компромисстери линиядан алып салууга аракеттенүү, анткени бул компромисстер активдин бардык убактысы боюнча сменадан сменага төлөнөт.
Интеграция – бул өзгөртүлгөн системанын баасын окуп чыгат
Интеграциянын электр жана башкаруу жагында түзмөлөштүрүлгөн жана стандарттык машина ортосундагы айырмачылык эң нарын көрүнөт. Заводдун линиясы – бир-биринен башка турган, бирок жанында жайгашкан машиналардын жыйындысы эмес. Толтуруучу, этикетка салуучу, коробкалоочу жана линияны башкаруучу куралдар үзгүлтүсүз келешүүлөр, ката абалдары жана өндүрүштүн саны тууралуу маалымат алышып турат. Стандарттык принтер көбүнчө жалпы дискреттүү кирүү/чыгыш блогу менен жана белгилүү протоколдордун тизмеси менен келет. Эгер заводдун линиясын башкаруучу курал EtherCAT боюнча иштесе, ал эми принтер дискреттүү сигналдарды гана түшүнсө, интеграция бир нече шлюз жана конверторлордун туташтырылган түрүнө айланат; бул биринчи күнү жакшы иштейт, бирок алты айдан кийин түшүнүлбөгөн ката абалдарын тудурат.
Индивидуалдуу жасалган түзүлүш принтердин башкаруу архитектурасын заводдун автоматташтыруу стекине башынан эле ылайыкташтырат. Бул ар бир индивидуалдуу машина үчүн EtherCAT же Profinet керек экенин билдирбейт. Бул протоколдун тандоосу линиянын башкаруу блогун эсепке алып жасалат, ал эми кийинки ойлонуу катары калтат. Ошол эле логика физикалык интерфейс үчүн да иштейт: транспортердин бийиктиги, киргизүү жана чыгаруу өтүштөрү, принтердин станциясынын жогорку жана төмөнкү жактагы жабдууларга карата жайгашуу орду бирге белгиленет, ошондо принтер линиядагы туурасынан станция сыяктуу иштейт, ал эми которулуп иштеген сырттан келген курал эмес.
| Интеграция фактору | Стандарттык даяр продукт принтери | Тандоо боюнча жасалган принтер |
|---|---|---|
| Протоколдун ылайыкташып кетиши | Ичке орнотулган опцияларга чектелген, көпчүлүк учурда дискреттүү I/O гана | Заводдук стандартга ылайык (EtherCAT, Profinet, EtherNet/IP) |
| Интеграциялык инженердик сааттар | типтүүлүгү — 40–120 саат | типтүүлүгү — 10–20 саат |
| Сигналдын түрлөнүшүнүн аппараттуу жабдуулары | Көпчилік учурда сырткы шекаралык шлюздор керек | Жок, нативдик протокол |
| Интеграциядан кийинки иштетүүнү түзөтүү | 2–5 күн | 1 күндөн аз |
Бул таблицадагы сааттар маркетингдик баалоо эмес. Алар орточо татаалдыктагы орнотуу жана өзгөртүү линияларынан келет, жана алар принтердин сатып алуу баасынын чындыгында инвестициянын өлчөмүнүн жаман көрсөткүчү экенин түшүндүрөт. Инженердик сааттар жана ишке киргизүүдөгү түзөтүүлөр сатып алуу сунушунда көрсөтүлбөйт, бирок алар долбоордун графикте жана өндүрүштүн биринчи айында пайда болот.
Жалпы иштеп турган убакыт жана жумшалгын заттар аркылуу жалпы чыгымдардын саны аныкталат
Иштебей турган убакыт – бул жерде эсептөөлөр кыйынчылыкка учуроот. Siemensдин «Иштебей турган убакыттын чындыгындагы баасы» деген долбоорунда иштебей турган убакыт тез өзгөрүп турган тукумдагы товарамдар үчүн саатына орточо $36 000, ал эми автомобиль өндүрүшү үчүн саатына $2,3 миллионго жетет. Баштапкы ишке киргизилгенде интеграцияны текшерүүгө кошумча бир күн керек болгон же калың боёк катмарын кургатуу үчүн ылдамдыкты төмөндөтүүгө мажбур кылган принтер – бул жөн гана техникалык сапаттардын көрсөткүчтөрүнөн төмөн иштөө эмес. Бул сан бардык сменада линия күтүлгөн ылдамдыктан төмөн иштеген сайын кайра-кайра көбөйөт.
Сарпталуучу материалдарды туташтыруу ошол эле үлгүдө өтөт. Стандарттык принтерлер көбүнчө чектелген, жеткиликтүү материалдардын тизмеси менен чыгат, бул түстүү боялар, тазалоочу заттар жана майда бөлүктөр үчүн бир гана поставщикке таянууга алып келет. Индивидуалдуу талаптарга ылайык иштелип чыгарылган техника үчүн боёктордун сертификатталуу программасын кошууга болот; бул программада машина орнотулганга чейин, түзүлүш этапында экинчи поставщиктин сертификатталышы камсыздалат. Бул чара принтер бир гана боёк поставщикине туташтырылгандан кийин сатып алуучунун бааларды көтөрүүгө же түзүлүштүн токтотулушуна таасир этпеген жагдайлардан операцияны коргоот.
Жалпы чыгымдардын толук сүрөтүнө принтер менен байланыштуу эмгек чыгымдары да кирет. Алгачкы даярдоо, бөлүктөрдү иштетүү, линия боюнча текшерүү жана сорттоо көпчүлүк учурда принтердин өзүнүн чыгымынан көбүрөөк системанын чыгымын түзөт. Бул станцияларга таза интеграцияланган машина бардык ячейканын рентабелдүүлүгүн, башкача айтканда, бардык процессинин рентабелдүүлүгүн камсыз кылат, не гана басып чыгаруу этапынын рентабелдүүлүгүн гана эмес. Эгерде принтер шасси боюнча эмес, линия боюнча тандалса, анда эмгек жана иштетүү чыгымдарынын үнөмдүүлүгү басып чыгаруунун сапатынын жакшырышы менен бирге өсөт.
Принтер конвейерге ылайык келген, бирок конвейер принтерге ылайык келбеген көчүрүү линиясы
Бир орнотуу өзгөртүүчүсү картондун катталган кутуларын иштетип жатканда, стандарттык машиналар таза чече албаган айрыкча маданий маселе туудурган. Мамыктагы катталган кутуларды бүктөгүчтүн конвейеринин геометриясы туруктуу болгон жана линиянын контроллеринин протоколу Profinet болгон; башка тараптан, бир сменада картондун материалдары жеңил жабык тақтачалардан турган жана автокөлөмдүү кайра иштетилген түрлөрүнө чейин өзгөрүп турган. Стандарттык принтерди орнотуу үчүн конвейердин өзгөртүлүшү керек болгон, анткени киргизүү бийиктиги менен дал келүү үчүн, ошондой эле линиянын контроллерине үнөштүрүү үчүн протоколдук шлюз керек болгон. Өзгөртүлгөн машина иштеген, бирок ар бир картондун түрүн алмаштырганда оператордун башы менен баштапкы баштын аралыгын жана кургатуу интенсивдүүлүгүн кайрадан түзөтүшү керек болгон.
Индивидуалдуу жасалган курулма принтер станциясын бар конвейер геометриясына ылайык орноткон, Profinet интерфейсин туура түрдө колдонгон жана ар бир плата түрү үчүн баштын бийиктигин, кургатуу күчүн жана боялган толкун формасын сактаган субстрат рецепти системасын камтыган. Ал өзгөртүү иштери рецепт тандоого айланган, ал эми көп убакыт талап кылган кол менен кадам-кадам түзөтүү иштери болбогон. Бул жаңы принтер башы жөнүндөгү чоң сүрөттөлүш эмес. Бул машина линиянын бар болгон чектөөлөрүнө ылайык проектирленген, бирок линияга принтердин чектөөлөрүн кабыл алуу талап кылынган эмес.
Мунда индивидуалдаштыруу туура чечим эмес
Кастомизация бардык жагынан жогору деңгээлдүү эмес, аны негизги вариант катары колдонуу – чыгымдарды ашырууга кепилдик берген ыкма. Тактап белгиленип жасалган машина баштапкы мезгилде төбөлүүрөөк турат, жеткирүүгө узун убакыт керек жана сатып алуучу өз талаптарын так белгилөө үчүн процесс жөнүндө жакшылык менен тааныш болушу керек. Биринчи цифровой принтерин сатып алат жана субстраттар менен тажрыйба жүргүзүп жаткан дүкөн үчүн белгилүү базалык деңгээлди, жалпы колдонулган запас бөлүктөрдү жана толук конфигурациясын жүздөгөн жолу көргөн колдоо тармагын камсыз кылган стандарттык машина жакшыраак болушу мүмкүн. Колдонуу талаасы дагы өзгөрүп жатканда, кастомдук талаптарды татаал түрдө белгилөө туура эмес предположенияларды металлга түзүп калат.
Чечилүүнүн чечими стандарттык машина менен колдонууга ылайыкташтырылган машина ортосундагы аралыкты инженердик сааттар, кулактар жана өндүрүштүн токтоо убактысы аркылуу активдин иштөө мөөнөтүнөн өткөрүлүшүнө байланыштуу. Субстрат белгилүү болгондо, көлөм туруктуу жана үйлэшпөөнүн аркасынан пайда болгон чыгымдарды өлчөө мүмкүн болгондо, ылайыкташтырылган машина түзүлүшү үчүн төлөнүүчү кошумча төлөм адатта арзан жол болуп саналат. Бул шарттар жок болгондо, стандарттык машина чынчыл тандоо болуп саналат. Тапшырышка ылайыкташтырылган (configure-to-order) ыкма орточо аймактагы операциялар үчүн ортодогу жолду табууга жардам берет: башында модулдук архитектура негизинде түзүлгөн машина өндүрүш талаптары аныкташкан сайын туурасын, түсүн же технологиялык мүмкүнчүлүктөрүн кеңейте алат, ал эми биринчи күнү толугу менен ылайыкташтырылган машина түзүлүшүнө толук убада берилбейт.
Орточо аймактагы операциялар үчүн конфигурациялоо иши машина түзүлгөнгө чейин жүрөт. NOVA Inkjet Technology басылган конфигурациялык сыноо жана субстратка ылайык кылып иштелип чыгарылган инженердик аркылуу индивидуалдаштырылган платформаларга жакындашат, баш, бояжы, кургатуу жана ташуу тандоолорун өндүрүш талабына ылайык келтирет, бирок ар бир линияны бирдей катуу белгиленген техникалык талапка келтирип жибербейт. Өндүрүш жана сапат контролу процесстеринде конфигурацияга ылайык келген тартип сакталат, ошондуктан тактап жасалган өнөрөт контролдолгон инженердик иш болуп калат, бир жолку эксперимент эмес.
Мазмундук көрсөткүч
- Неге стандарттык принтер акчаны «столго калтырат»
- Интеграция – бул өзгөртүлгөн системанын баасын окуп чыгат
- Жалпы иштеп турган убакыт жана жумшалгын заттар аркылуу жалпы чыгымдардын саны аныкталат
- Принтер конвейерге ылайык келген, бирок конвейер принтерге ылайык келбеген көчүрүү линиясы
- Мунда индивидуалдаштыруу туура чечим эмес