
 EN
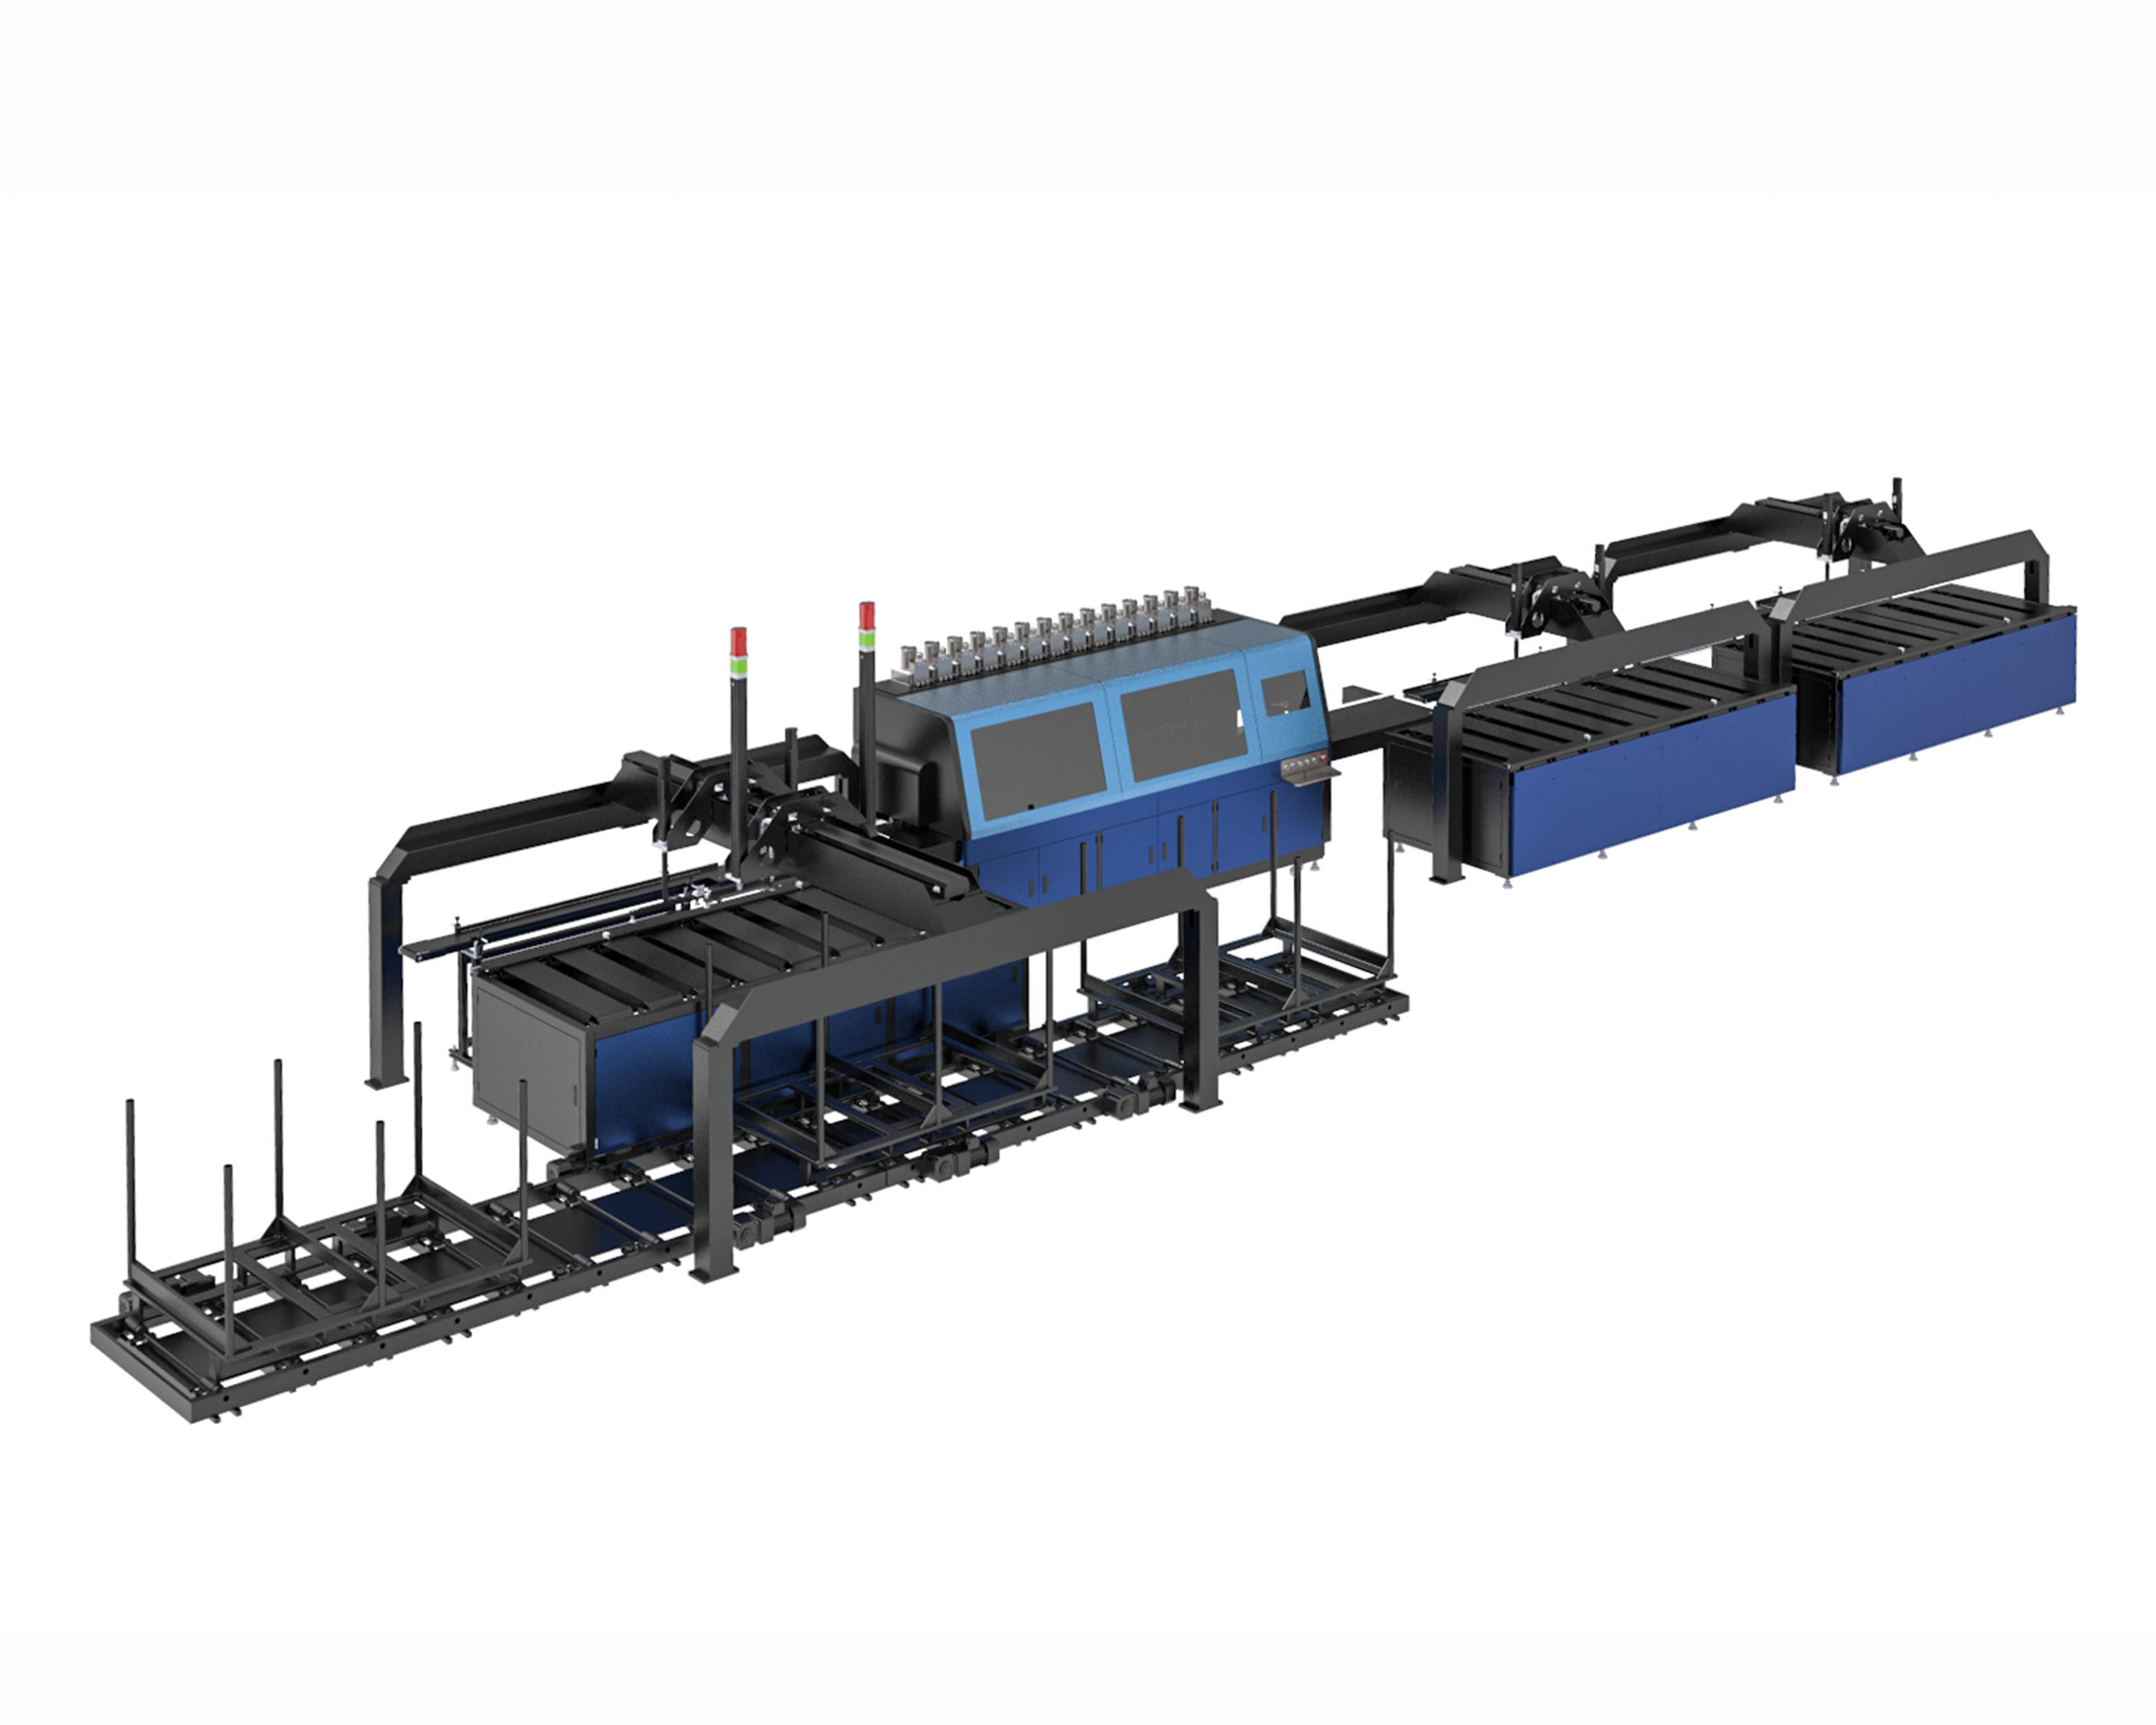
Prilagođeni štampač nije standardna mašina sa nekoliko dodatnih stvari. Razlika je važna jer se reč "običaj" koristi labavo. U praksi, prilagođeni štampač za industrijski inkjet rad počinje od zahtjeva proizvodnje prema van: supstrat, transportni sistem, hemija tinte, metoda tvrljenja i protokol komunikacije sa ostatkom linije su svi određeni oko posla koji mašina mora da uradi, a ne oko fiksne šasije oko koje kupac mora raditi. Ta promjena u početnoj tački je ono što razdvaja prilagođeni sistem od modifikovane off-the-shelf jedinice, i to mijenja ekonomiju cijelog projekta.
Zašto standardni štampač ostavlja novac na stolu?
Svaki standardni industrijski štampač nosi niz kompromisa u dizajnu koji su bili razumni za najšire moguće tržište. Glavni čvor je postavljen na tipičnu debljinu supstrata. Lampa za tvrđenje je postavljena za tipično opterećenje tinte. Blok I/O podržava protokole za koje je proizvođač odlučio da su dovoljno uobičajeni da ih uključi. Na liniji koja prati jedan poznati materijal u jednoj poznatoj brzini, ti kompromisi mogu biti dovoljno blizu da niko ne primeti. Na liniji napravljenoj da reši određeni proizvodni problem, jaz između mašine i posla se pojavljuje na mestima koja nikada ne dolaze na obrazac za zahtjev za kapital: dodatni operater stacioniran na štampaču da otkrije nedostatke, brzina linije smanjena za petnaest posto da bi se održao otpor u okviru tolerancije
Nijedan od ovih troškova nije nevidljiv jer je mali. Nevidljivi su jer su kao i obično uključeni u svakodnevne poslove. Operater koji čuva štampač postaje dio šifre. Brzina linije za obrezivanje postaje pretpostavljena stopa proizvodnje. Ručni korak postaje radna uputstva. Prilagođeni štampač je pokušaj da se dizajniraju ti kompromisi iz linije prije nego što se napravi mašina, umjesto da se plaća za njih smjena za smjenom za životni vek sredstva.
Integracija je mjesto gdje prilagođavanje dobija svoje držanje
Električna i upravljačka strana integracije je mjesto gdje se razlika između prilagođene konstrukcije i standardne mašine postaje najkonkretnija. Fabrika nije skup izolovanih mašina koje su slučajno jedna pored druge. Napunjavač, oznakač, pakirač i kontrolor linije razmjenjuju rukovanja, stanja kvarova i proizvodnja se neprekidno broji. Standardni štampač često dolazi sa generičkim diskretnim I/O blokom i fiksnom listom protokola. Kada upravljač linije fabrike radi na EtherCAT-u i štampač govori samo diskretne signale, integracija postaje krpeći zid kapija i pretvarača koji dovoljno dobro radi prvog dana i proizvodi nejasne uslove kvara šest mjeseci kasnije.
Prilagođena konstrukcija odgovara kontrolnoj arhitekturi štampača automatskoj bazi fabrike od samog početka. To ne znači da svaka mašina na zamenu treba EtherCAT ili Profinet. To znači da je izbor protokola napravljen s kontrolorom linije u vidu, a ne ostavljen kao naknadna misao. Ista logika se odnosi na fizički interfejs: visina konvejera, ulazni i izlazni prelazi, i lokacija štamparske stanice u odnosu na opremu gore i dole su zajedno određeni, tako da se štampač ponaša kao izvorna stanica na liniji, a ne kao strani uređaj koji treba prevod.
| Faktor integracije | Standardni štampač | Prilagođeni štampač |
|---|---|---|
| Odgovaranje protokola | Ograničeno na ugrađene opcije, često samo diskretno ulaz/izlaz | U skladu sa standardom za instalacije (EtherCAT, Profinet, EtherNet/IP) |
| Satovi integracije | 40120 sati tipično | 1020 sati tipično |
| Hardver za pretvaranje signala | Spoljni prozori često su potrebni | Nema, izvorni protokol |
| Start-tuning nakon integracije | 2 5 dana | Manje od 1 dana |
Satovi u toj tabeli nisu procijenjena vrijednost. Oni dolaze iz linija za pakovanje i konverziju srednje složenosti, i objašnjavaju zašto je cijena kupovine štampača loša zamjena za stvarnu investiciju. Tehnički sati i početno podešavanje ne pojavljuju se na ponudi, ali se nalaze na rasporedu projekta i u prvom mjesecu proizvodnje.
Ukupni troškovi vlasništva uključuju vrijeme rada i potrošne materijale
U vremenu kada je arhitetika neprijatna. Siemensov izvještaj True Cost of Downtime navodi neplanirano zastoj na oko 36.000 dolara na sat u brzo kretanju robe za potrošače i do 2,3 miliona dolara na sat u automobilskoj proizvodnji. štampač koji treba dodatni dan za rješavanje problema integracije pri pokretanju, ili koji prisili na smanjenje brzine za obnavljanje teškog filma mastila, ne samo da je lošiji na datoteku. Ubija taj broj više puta, svaki put kada se pomeri linija ide ispod željene brzine.
Konzumabilna zamjena prati isti obrazac. Standardni štampači često isporučuju sa uskom listom odobrenih materijala, što stvara zavisnost od jednog izvora za mastila, čistače i rezervne dijelove. Specifikacija prilagođena može uključivati program kvalifikacije mastila koji sertifikira drugog dobavljača tokom faze izgradnje, prije nego što je mašina čak i instalirana. Ovaj korak štiti rad od povećanja cijena i prekida snabdevanja koji su potpuno izvan kontrole kupca kada je štampač zaključan u jednog prodavača tinte.
Ukupna cijena mora uključivati i radnu snagu oko štampača. Predobrada, rukovanje dijelovima, inspekcija u liniji i sortiranje često čine veći deo troškova sistema nego sam štamparski motor. Mašina koja se čisto integriše sa tim stanicama štiti povrat na celoj ćeliji, ne samo na koraku štampe. Kada se štampač specifikuje oko linije, a ne oko šasije, ušteda rada i rukovanja se povećava uz poboljšanje kvaliteta štampe.
Konverterska linija gdje je štampač morao da se uklopi u transportni transport, a ne obrnuto
Jedan pretvarač pakovanja koji je koristio sklopne kartone imao je jednostavan problem koji standardni strojevi nisu mogli da reše čisto. Postojeći folder-gluer je imao fiksnu geometriju transportora i upravljač linije koji je govorio Profinet, a kartonski zalihe su se krecale od laganog premazanog ploče do težih recikliranih kvaliteta u istoj smjeni. Standardni štampač bi zahtevao modifikaciju transportora da odgovara visini ulaza, plus protokolni prolaz za komunikaciju sa kontrolerom linije. Modifikovana mašina bi radila, ali svaka promjena u kvalitetu kartona zahtijevala bi da operater ponovo podešava odmak glave i intenzitet tvrljenja ručno.
Prilagođena konstrukcija je odredila štamparsku stanicu oko postojeće geometrije transportera, odgovarala je interfejsu Profinet izvorno i uključivala je sistem recepta podloge koji je pohranjivao visinu glave, snagu čvrstine i oblik talasa mastila za svaku vrstu ploče. Prelazak je postao izbor recepta, a ne ručno podešavanje. To nije dramatična priča o novom štampaču. Priča o mašini koja je dizajnirana oko postojećih ograničenja linije umjesto da traži od linije da apsorbuje ograničenja štampača.
Gdje je prilagođavanje pogrešno
Personalizacija nije univerzalno superiorna, a tretiranje kao podrazumevano je pouzdan način da se troši previše. Mašina prilagođena je skuplja unaprijed, dostava traje duže i zahteva od kupca da dovoljno dobro poznaje proces da precizno precizira zahteve. Prodavnica koja kupuje svoj prvi digitalni štampač i još uvijek eksperimentiše sa podlogama može biti bolje služena standardnom mašinom koja nudi poznatu osnovnu liniju, zajedničke rezervne dijelove i mrežu podrške koja je vidjela tačnu konfiguraciju stotine puta. Kada se aplikacija još uvijek kreće, zaključavanje u prilagođene specifikacije može zamrznuti pogrešne pretpostavke u čelik.
Odluka zavisi od toga da li će se jaz između standardne mašine i aplikacije nadoknaditi tokom životnog vijeka sredstva u inženjerskim satima, otpadima i izgubljenom prodajnom snagom. Kada je supstrat poznat, volumen je stabilan, a troškovi rada oko nesukladnosti su mjerljivi, premija za prilagođenu konstrukciju je obično jeftiniji put. Kada ti uslovi nisu prisutni, standardna mašina je pošten izbor. Prilaz konfiguracije po narudžbi može da pomeri srednju zemlju, počevši od modularne arhitekture koja se može proširiti širinom, bojom ili kapacitetom procesa kako proizvodni zahtev postaje jasniji, umjesto da se obaveže na potpuno prilagođenu izgradnju od prvog dana.
Za operacije u toj srednjoj zoni, rad na konfiguraciji se odvija prije nego što se naprava napravi. NOVA tehnologija za mlaženje mastila prilagođava prilagođene platforme kroz testiranje konfiguracije štampe i inženjering specifičan za supstrat, prilagođavajući glavnu, mastilo, čvrstinu i transportne selekcije zahtjevima proizvodnje, umjesto da prisiljava svaku liniju u istu fiksnu specifikaciju. Proces proizvodnje i kontrole kvalitete slijedi konfiguraciju, tako da prilagođena konstrukcija ostaje kontrolisana inženjerska vježba, a ne jednokratni eksperiment.
Sadržaj
- Zašto standardni štampač ostavlja novac na stolu?
- Integracija je mjesto gdje prilagođavanje dobija svoje držanje
- Ukupni troškovi vlasništva uključuju vrijeme rada i potrošne materijale
- Konverterska linija gdje je štampač morao da se uklopi u transportni transport, a ne obrnuto
- Gdje je prilagođavanje pogrešno