
 EN
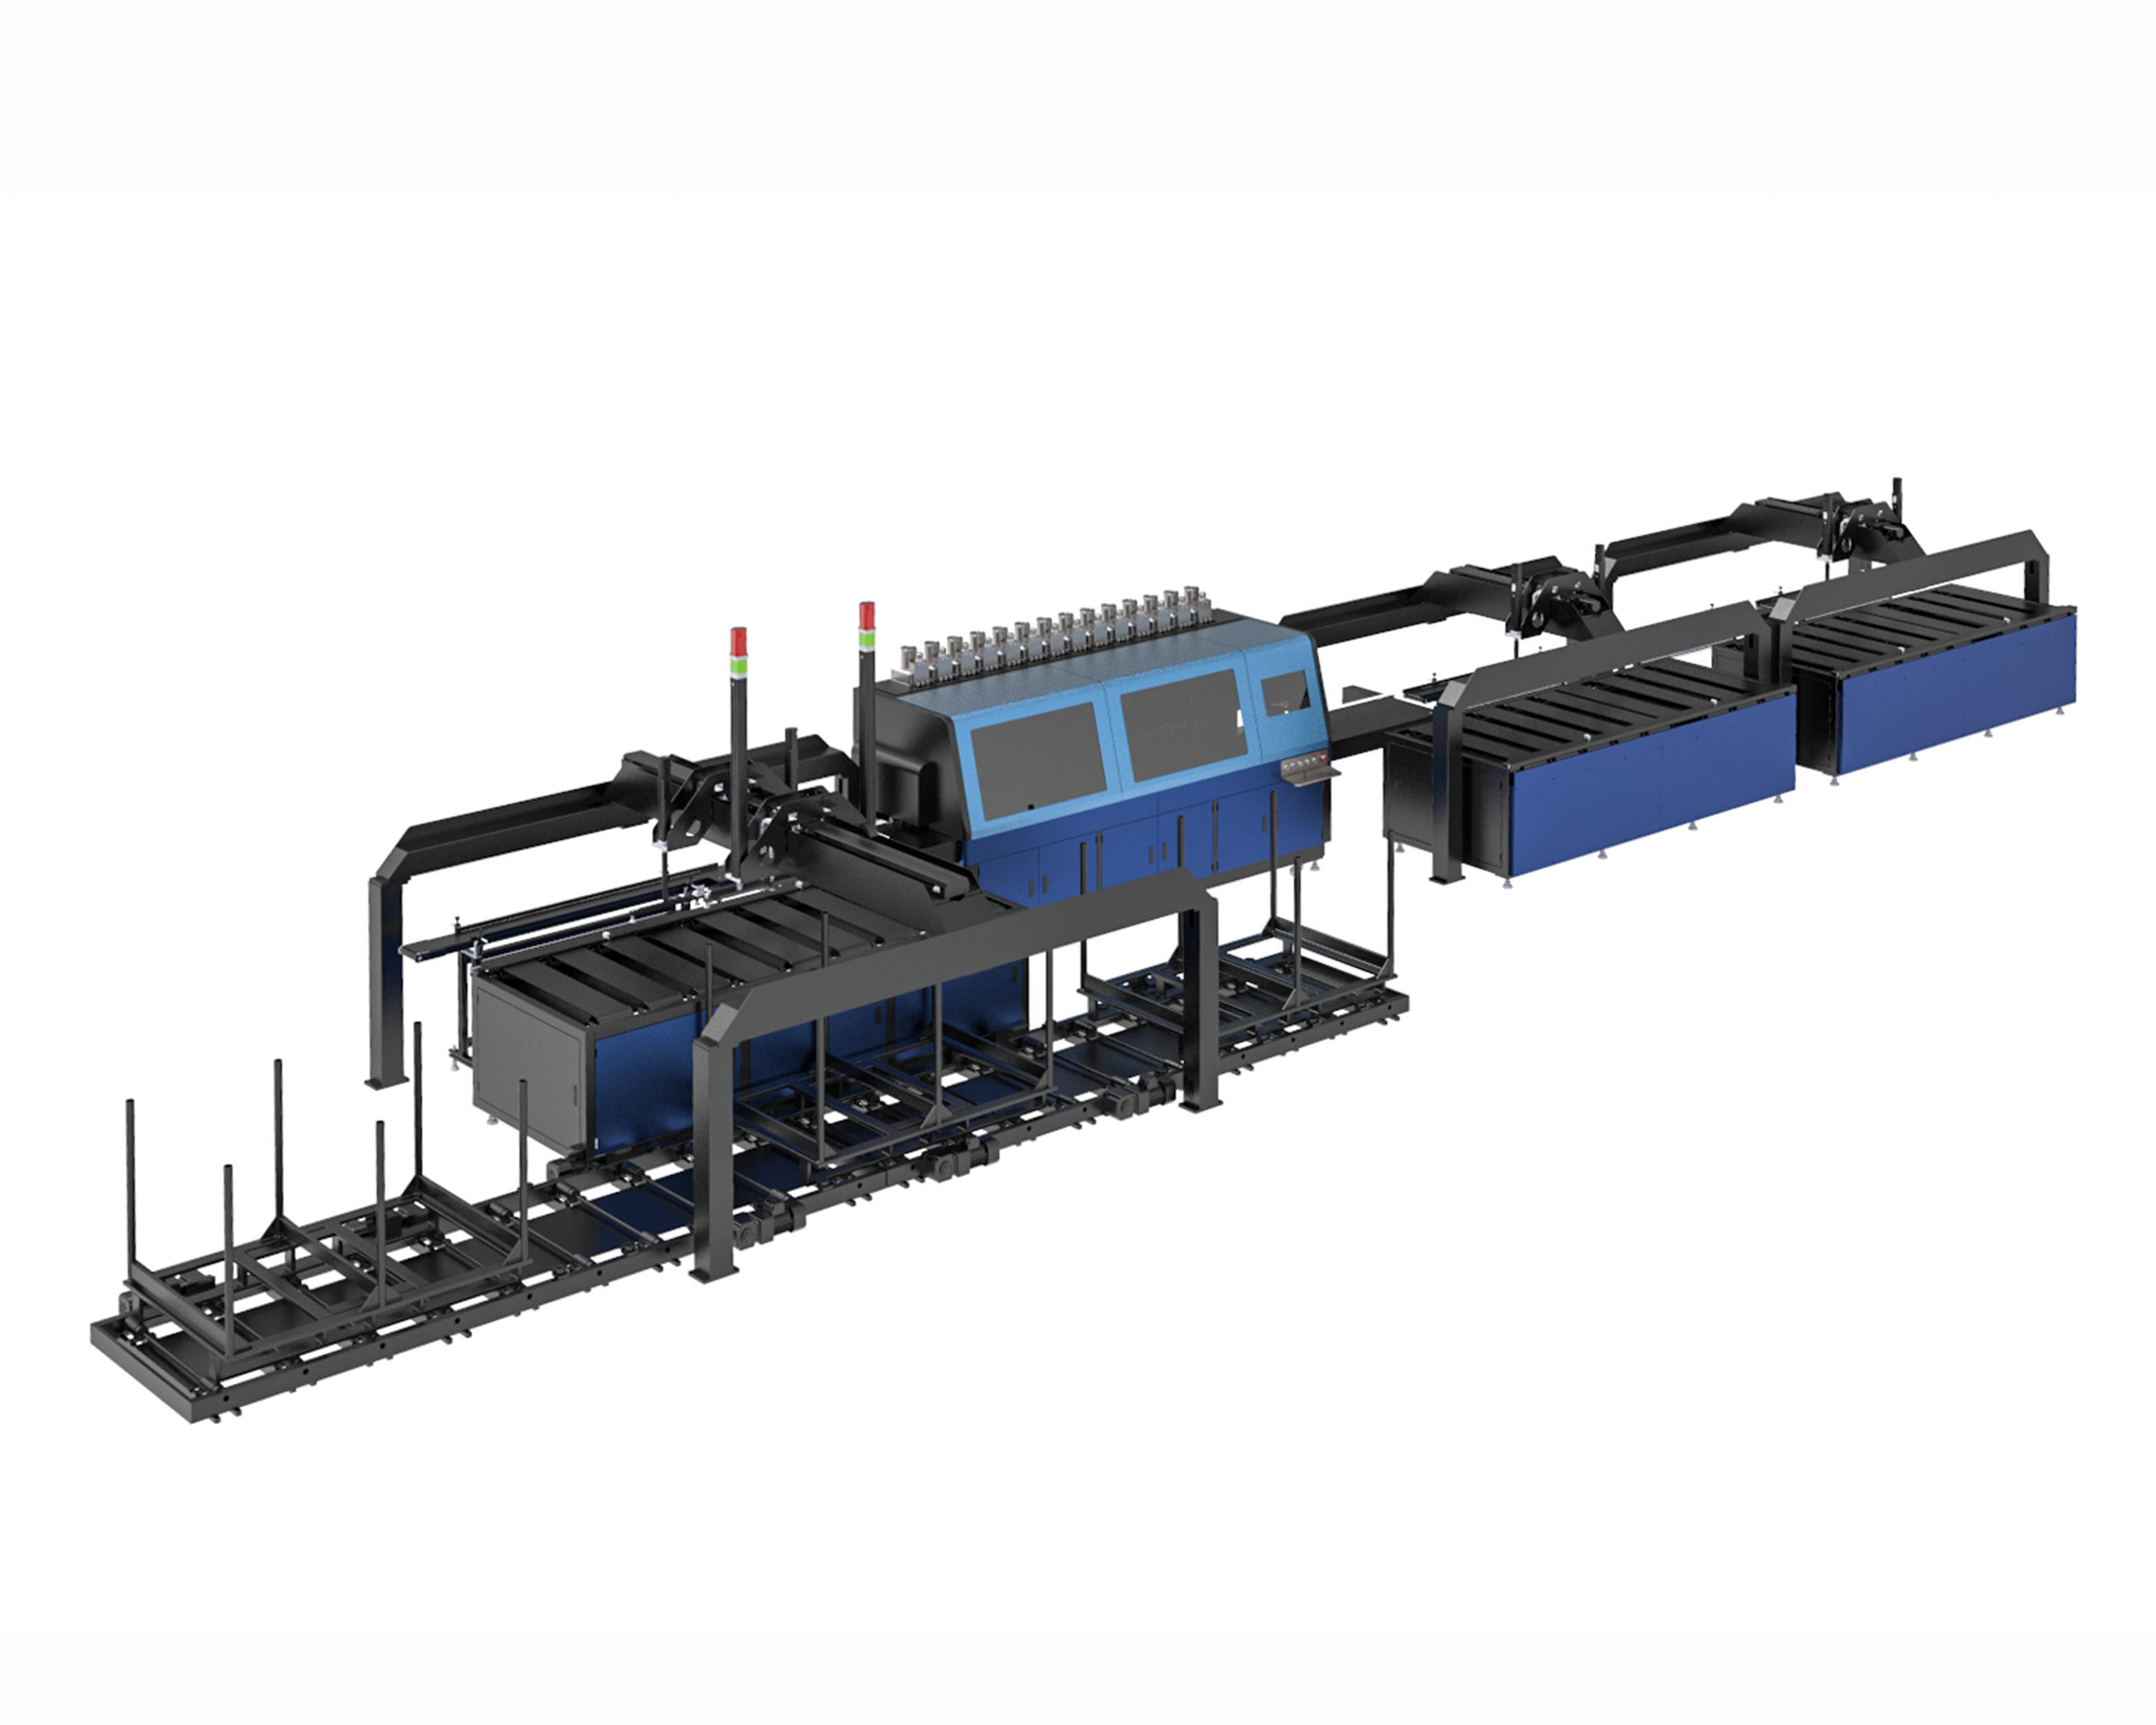
カスタマイズされたプリンターとは、標準機にいくつかのオプションを後付けしただけのものではありません。「カスタム」という言葉は、実際にはやや曖昧に使われがちですが、産業用インクジェット用途におけるカスタマイズプリンターは、生産要件から出発して設計されます。つまり、使用する基材、搬送機構、インクの化学組成、硬化方式、そしてライン全体との通信プロトコル——これらすべてが、その機械が果たすべき具体的な作業内容に基づいて定義されるのです。固定されたシャーシを前提とし、その後でユーザーがその制約に合わせて運用を工夫しなければならないという従来の発想とは、出発点が根本的に異なります。この発想の転換こそが、真正に最適化されたシステムと、市販品を単に改造しただけの装置とを分ける本質的な違いであり、プロジェクト全体のコスト構造にも影響を及ぼします。
なぜ標準プリンターではコストメリットを逃してしまうのか
標準的な産業用プリンターは、あらゆる市場で広く受け入れられるよう、設計上の妥協点を数多く含んでいます。ヘッドの離隔距離は、一般的な基材の厚さを想定して設定されています。硬化用ランプの位置は、典型的なインク塗布量に合わせて配置されています。入出力(I/O)ブロックがサポートする通信プロトコルも、メーカーが「十分に普及している」と判断したものを採用しています。あるラインで、よく知られた素材を、よく知られた速度で連続して印刷する場合、こうした妥協点はそれほど目立たず、誰も問題を感じないかもしれません。しかし、特定の生産課題を解決するために構築されたラインでは、機械と実際の作業との間にズレが生じ、それが資本支出申請書には決して記載されないような場所で顕在化します。たとえば、欠陥品を手動で検出するためにプリンター横に常駐させる追加のオペレーター、硬化性能の限界内に収めるためにライン速度を15%削減すること、あるいは、上流工程の機械がすでに印刷済みのマーキングをこのプリンターが認識できないために、手動による位置合わせ工程を設ける必要があるといった状況です。
これらのコストが目に見えないのは、金額が小さいからではありません。日常業務の一部として当然のこととみなされ、その中に埋没してしまうからです。プリンターの世話をしているオペレーターは、シフト表に組み込まれてしまいます。減速されたライン速度は、想定される生産速度として扱われるようになります。手作業の工程は、単なる作業手順書の一つになってしまいます。カスタマイズされたプリンターとは、機械の製造前にこうした妥協点を設計段階で排除しようとする試みであり、資産の寿命にわたって、毎回のシフトでそれらのコストを支払い続けるよりはるかに合理的な選択です。
統合こそが、カスタマイズが真価を発揮する場所です
統合における電気・制御面こそが、カスタマイズ構築と標準機械の違いが最も明確に現れる部分です。工場の生産ラインは、たまたま互いに近接して設置された孤立した機械の単なる集合体ではありません。充填機、ラベラー、ケースパッカー、およびラインコントローラーは、常時ハンドシェイク信号、異常状態、生産数量を相互に交換しています。標準的なプリンターは、通常、汎用のディスクリートI/Oブロックと固定された通信プロトコル一覧を備えて出荷されます。工場のラインコントローラーがEtherCATで動作し、一方でプリンターがディスクリート信号しか扱えない場合、統合作業はゲートウェイやコンバーターを寄せ集めたパッチワークとなり、初日には一応機能しても、6か月後には原因が特定しづらい異常が発生するという事態を招きます。
カスタマイズされた構成は、印刷機の制御アーキテクチャを、工場の自動化スタックに最初から適合させるものです。これは、すべてのカスタム機器がEtherCATやPROFINETを必ずしも必要とするという意味ではありません。むしろ、通信プロトコルの選択は、ラインコントローラーを念頭に置いて行うべきであり、後回しにしてはならないということです。物理的なインターフェースについても同様の考え方が適用されます。コンベアの高さ、搬入・搬出部の接続形状、および印刷ステーションの上流・下流設備に対する位置関係は、一括して仕様設定されます。これにより、印刷機はライン上で「外部から持ち込まれた翻訳が必要な機器」ではなく、あたかも「本来からそこに備わっているステーション」のように動作します。
| 統合要素 | 標準市販プリンター | カスタマイズ済みプリンター |
|---|---|---|
| プロトコルの適合 | 内蔵オプション(多くの場合、離散I/Oのみ)に限定 | 工場標準(EtherCAT、Profinet、EtherNet/IP)に適合 |
| 統合エンジニアリング工数 | 通常40~120時間 | 通常10~20時間 |
| 信号変換ハードウェア | 外部ゲートウェイが必要な場合が多い | なし(ネイティブプロトコル) |
| 統合後の起動チューニング | 2~5日 | 1日未満 |
この表に示された工数は、マーケティング上の概算値ではありません。中程度の複雑さを持つ包装・加工ラインの実績に基づくものであり、そのため印刷機の購入価格だけでは、実際の投資額を適切に把握できない理由を明確に示しています。エンジニアリング工数や起動時の調整作業は、見積書には記載されませんが、プロジェクトスケジュール上には明記され、また生産開始初月の作業負荷として現実に発生します。
総所有コスト(TCO)は、稼働時間と消耗品の費用によって決まります
ダウンタイムが発生すると、コスト計算が厳しくなります。シーメンス社が発表した『ダウンタイムの真のコスト』報告書によると、予期せぬダウンタイムによる損失は、消費財製造業では時給約3万6,000ドル、自動車製造業では時給最大230万ドルに達します。起動時に追加の1日を統合トラブルシューティングに要したり、厚いインク膜の乾燥を確保するために印刷速度を落とさざるを得ないプリンターは、単に仕様書上の性能を下回るというだけではありません。こうした機器は、ラインが設計通りの速度で稼働できない限り、その損失額を毎シフト繰り返し食い続けます。
消耗品のロックインも同様のパターンに従います。標準的なプリンターは、通常、限定された承認済み材料リストとともに出荷されるため、インクや洗浄剤、交換部品について単一調達先への依存が生じます。一方、カスタマイズされた仕様では、機械の設置前段階(製造工程中)に第2のサプライヤーを認定するインク適合性認証プログラムを盛り込むことが可能です。この措置により、プリンターが特定のインクメーカーにロックインされた後に発生する価格上昇や供給中断といった、購入者には一切コントロールできないリスクから運用を守ることができます。
総コストを検討する際には、プリンター周辺の作業工数も含める必要があります。前処理、部品の取扱い、ライン内検査、仕分けなどの工程は、印刷エンジンそのものよりも、システム全体のコストに占める割合が大きいことがよくあります。こうした工程とスムーズに連携できる機械を導入すれば、印刷工程だけでなく、セル全体の投資対効果を守ることができます。プリンターを『シャーシ』ではなく『生産ライン全体』の文脈で選定することで、作業工数や取扱いの削減効果が、印刷品質の向上と相乗的に発揮されます。
コンベアにプリンターを合わせる必要があった加工ライン
ある段ボール製品の折りたたみ加工を行う包装メーカーでは、標準的な機械では解決できない明確な課題に直面していました。既存のフォールダーグルアーはコンベアの幾何学的配置が固定されており、ラインコントローラーはPROFINET通信に対応していました。また、同一シフト内で、軽量のコーティング紙から重めの再生紙まで、さまざまな段ボール原紙を扱っていました。標準の印刷機を導入する場合、搬入部の高さに合わせてコンベアを改造する必要があり、さらにラインコントローラーとの通信にはプロトコルゲートウェイも必要でした。改造した機械であれば動作は可能でしたが、段ボールの材質を変更するたびに、オペレーターが手動でプリントヘッドの離隔距離および紫外線硬化強度を再調整しなければなりませんでした。
カスタマイズされた構築では、既存のコンベア形状に合わせて印刷ステーションを配置し、Profinetインターフェースをネイティブに対応させ、さらに各基板グレードごとにヘッド高さ・硬化出力・インク波形を記憶する基板レシピシステムを組み込みました。これにより、機種切替は手動での再調整ではなく、単なるレシピ選択で済むようになりました。これは新しいプリントヘッドに関する派手な物語ではありません。これは、プリンター側の制約を生産ラインに押し付けるのではなく、あくまでラインの既存制約に合わせて機械が設計されたという物語です。
カスタマイズが不適切なケース
カスタマイズは必ずしも万能ではなく、それをデフォルトと見なすのは無駄遣いを招く確実な方法です。特注機は初期費用が高くなり、納期も長くなり、購入者が仕様を正確に定義できるほどプロセスを十分に理解している必要があります。初めてデジタルプリンターを導入する店舗で、まだ使用する基材(サブストレート)の試行錯誤をしている段階であれば、性能や保守部品が明確で、同じ構成を何百回も取り扱ってきたサポート体制が整った標準機の方が適しています。用途がまだ定まっていない段階で特注仕様を固定してしまうと、誤った前提が鋼鉄のように固まってしまうおそれがあります。
この判断は、標準機とアプリケーションとの間に生じるギャップを、その装置の寿命期間中に工数、廃棄ロス、および生産能力の損失という形で埋められるかどうかにかかっています。基板が明確で、生産量が安定しており、不適合による対応コストが定量的に把握できる場合には、カスタマイズ仕様で製造するプレミアム費用を支払う方が、通常はトータルコストが低くなります。しかし、こうした条件が満たされない場合は、標準機を選択することが誠実な判断です。中間的なニーズには、「コンフィギュア・トゥ・オーダー(受注構成)」方式が有効です。これは、まずモジュラー構造のベース機から始め、生産要件が明確になっていくにつれて、幅、色、あるいは工程能力などを段階的に拡張できるように設計されたアプローチであり、初日から完全にオーダーメイドの装置を確定させる必要はありません。
こうした中間領域に対応する運用では、装置の製造に先立って、構成設計の作業が行われます。 NOVAインクジェット技術 印刷構成のテストおよび基材に特化したエンジニアリングを通じて、カスタマイズされたプラットフォームを実現しています。ヘッド、インク、硬化方式、搬送機構の選定を、一律の固定仕様に押し込むのではなく、生産要件に応じて最適にマッチさせます。製造および品質管理プロセスもこの構成に基づいて実施されるため、個別に最適化された構築は、単発の試験ではなく、厳密に管理されたエンジニアリング作業として継続されます。