
 EN
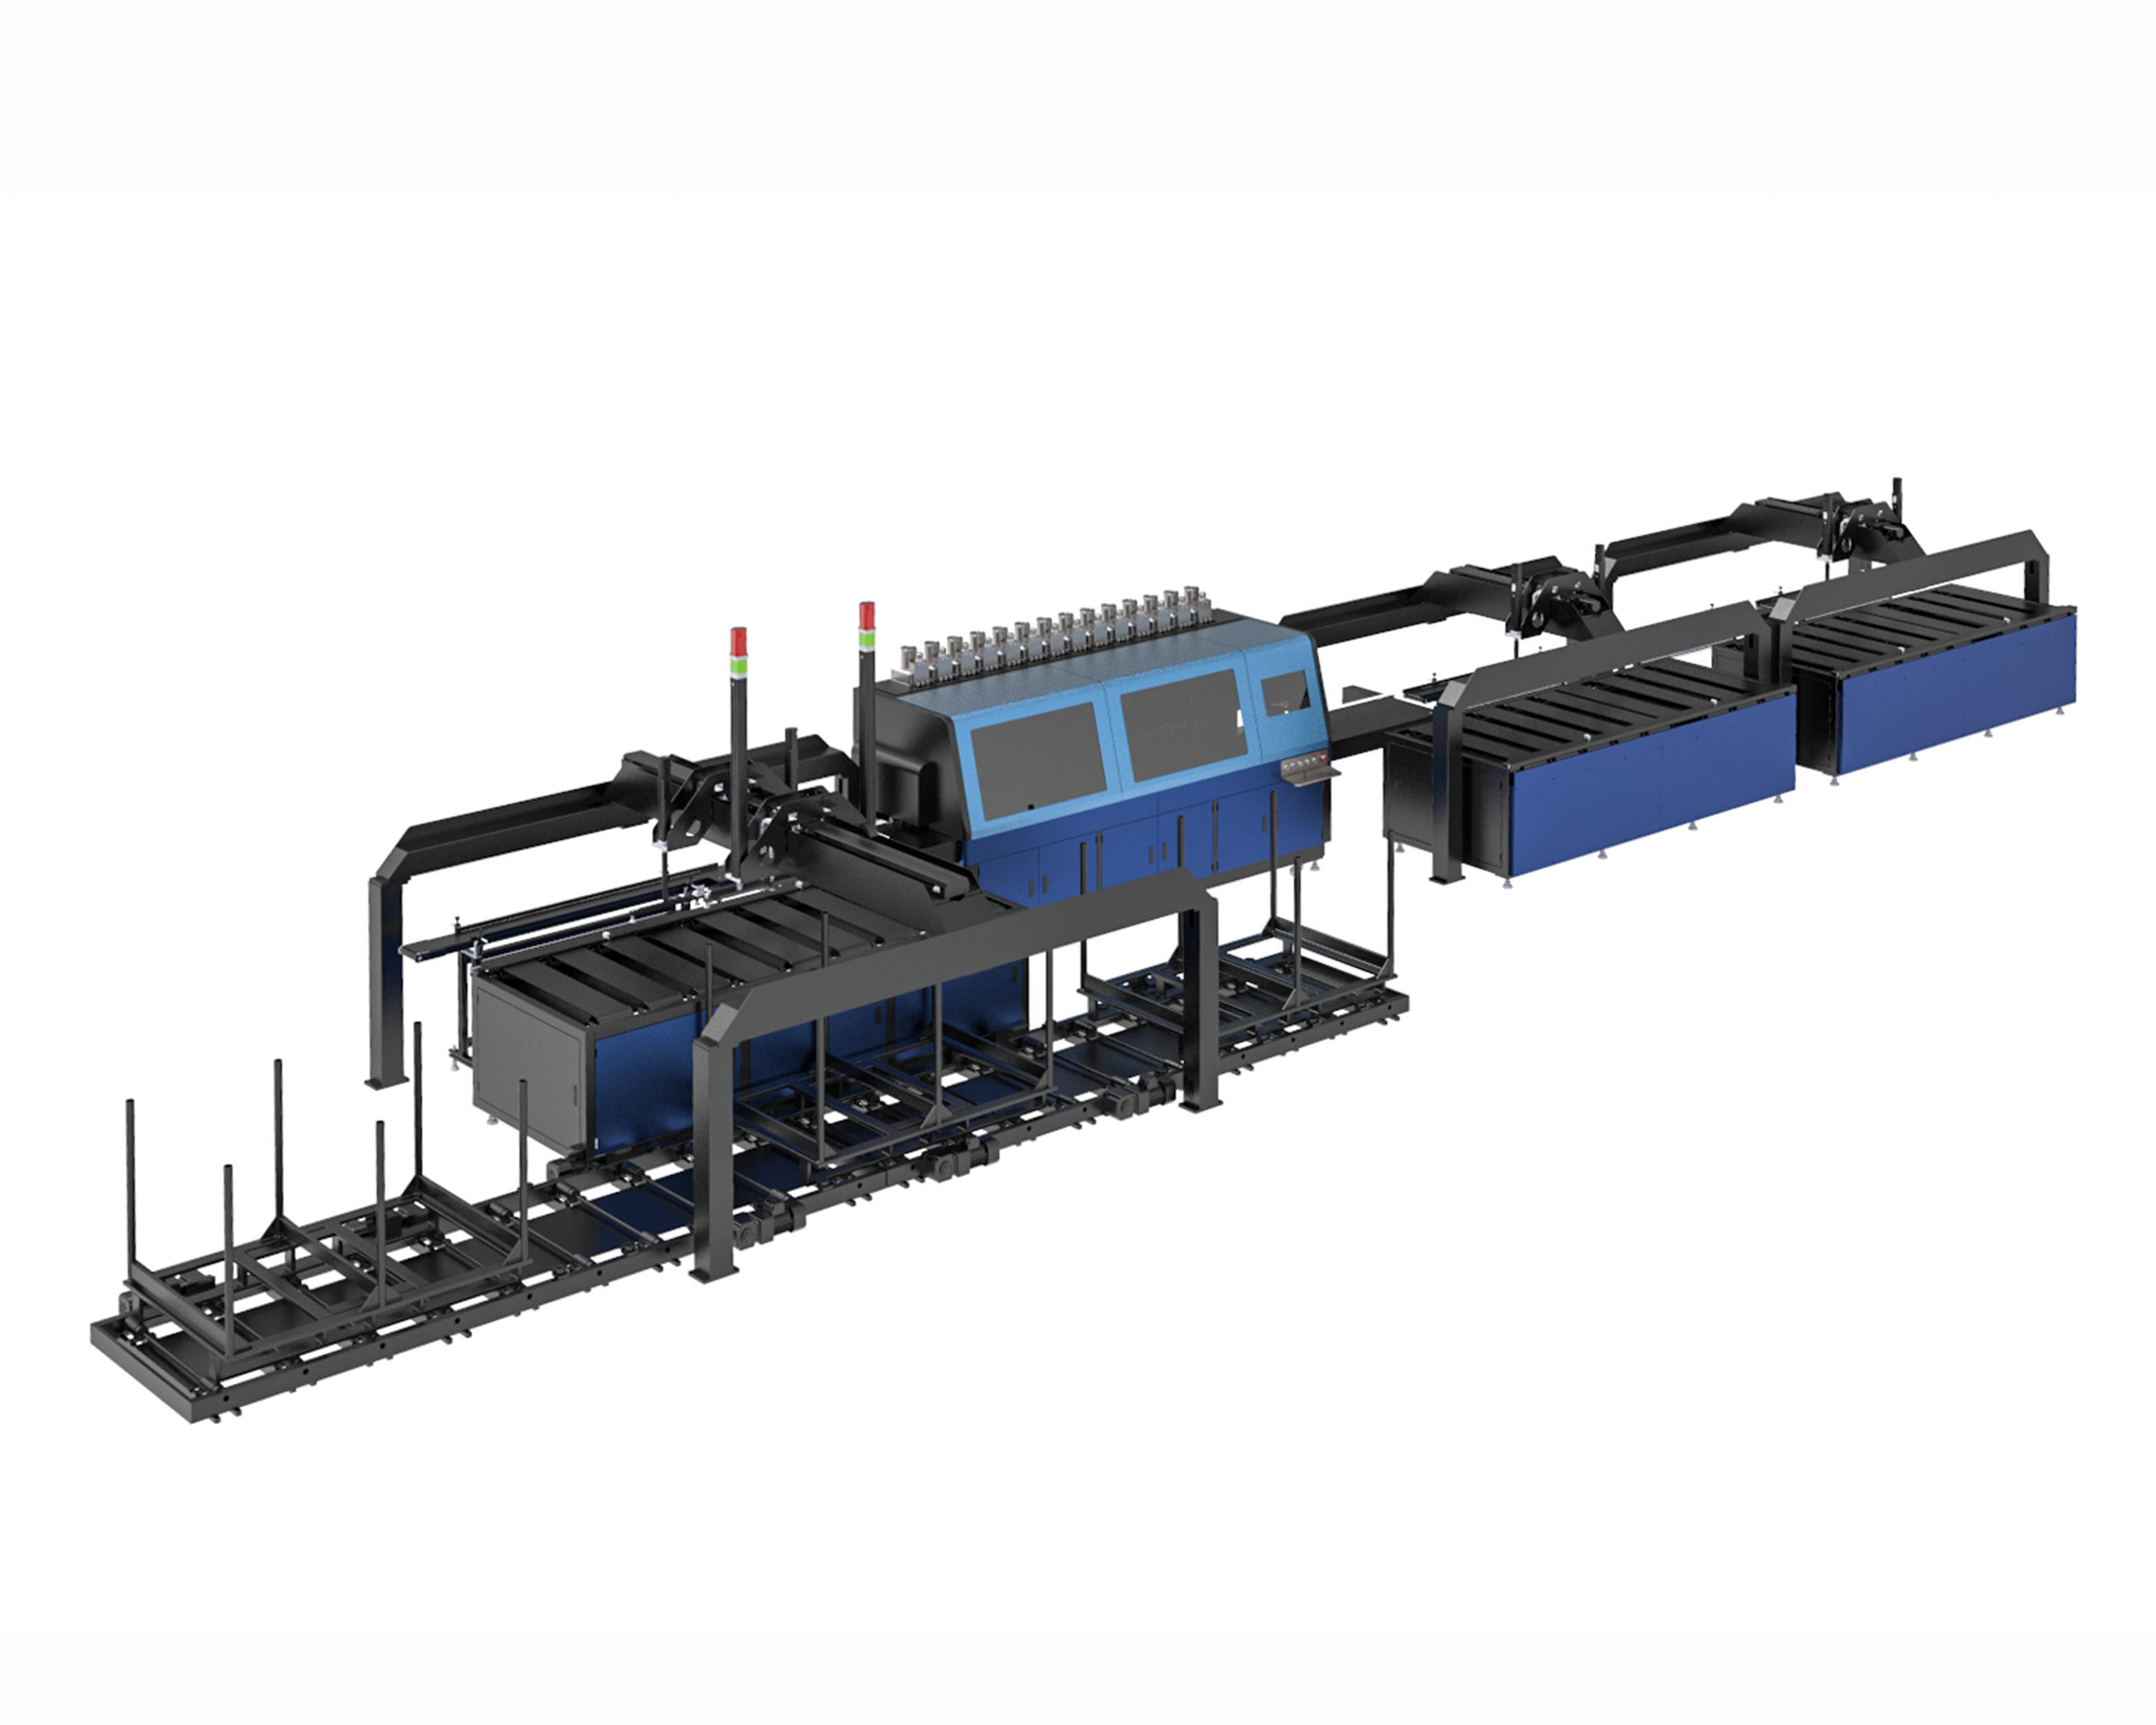
একটি কাস্টমাইজড প্রিন্টার কয়েকটি অতিরিক্ত বৈশিষ্ট্য যুক্ত একটি স্ট্যান্ডার্ড মেশিন নয়। এই পার্থক্যটি গুরুত্বপূর্ণ, কারণ ‘কাস্টম’ শব্দটি প্রায়শই অনানুষ্ঠানিকভাবে ব্যবহৃত হয়। ব্যবহারের ক্ষেত্রে, শিল্প ইঙ্কজেট প্রিন্টিং-এর জন্য একটি কাস্টমাইজড প্রিন্টার উৎপাদনের প্রয়োজনীয়তা থেকে শুরু হয়: সাবস্ট্রেট, পরিবহন ব্যবস্থা, ইঙ্ক রসায়ন, কিউরিং পদ্ধতি এবং লাইনের অন্যান্য অংশের সঙ্গে যোগাযোগের প্রোটোকল—সবগুলোই মেশিনটির যে কাজটি করতে হবে তার ওপর ভিত্তি করে নির্দিষ্ট করা হয়, না হয় একটি স্থির চ্যাসিসের ওপর ভিত্তি করে, যার সঙ্গে ক্রেতাকে নিজেকে খাপ খাওয়াতে হয়। শুরুর বিন্দুটির এই পরিবর্তনই একটি বিশেষভাবে তৈরি করা সিস্টেমকে একটি সাধারণ বাজারজাত ইউনিটের সংশোধিত সংস্করণ থেকে আলাদা করে, এবং এটি সমগ্র প্রকল্পের অর্থনৈতিক গণনাকে পরিবর্তন করে।
কেন একটি স্ট্যান্ডার্ড প্রিন্টার অর্থ হারায়
প্রতিটি স্ট্যান্ডার্ড শিল্প প্রিন্টারের একটি ডিজাইন কম্প্রোমাইজের সেট থাকে, যা সবচেয়ে বিস্তৃত সম্ভাব্য বাজারের জন্য যুক্তিসঙ্গত ছিল। হেড স্ট্যান্ডঅফ সাধারণ সাবস্ট্রেট পুরুত্বের জন্য সেট করা হয়। কিউরিং ল্যাম্পটি সাধারণ ইঙ্ক লোডের জন্য অবস্থান করা হয়। আই/ও ব্লকটি সেইসব প্রোটোকল সমর্থন করে যা নির্মাতা সাধারণ বলে মনে করেছিলেন এবং যা অন্তর্ভুক্ত করা হয়েছিল। একটি লাইনে যেখানে একটি পরিচিত উপাদান একটি পরিচিত গতিতে চালানো হয়, সেখানে ওই কম্প্রোমাইজগুলি এতটাই কাছাকাছি হতে পারে যে কেউ তা লক্ষ করেন না। কিন্তু একটি লাইন যা একটি নির্দিষ্ট উৎপাদন সমস্যা সমাধানের জন্য তৈরি করা হয়েছে, সেখানে মেশিন এবং কাজের মধ্যে ফাঁক এমন জায়গায় প্রকাশ পায় যা কখনও ক্যাপিটাল রিকোয়েস্ট ফরমে উল্লেখ করা হয় না: প্রিন্টারের পাশে দোষ ধরে নেওয়ার জন্য অতিরিক্ত একজন অপারেটর নিযুক্ত করা, কিউরিং-কে টলারেন্সের মধ্যে রাখতে লাইন গতি পনেরো শতাংশ কমানো, এবং একটি ম্যানুয়াল রেজিস্ট্রেশন পদক্ষেপ যা শুধুমাত্র এই কারণে বিদ্যমান যে প্রিন্টারটি আগের মেশিন দ্বারা ইতিমধ্যে মুদ্রিত মার্কটি দেখতে পায় না।
এই খরচগুলোর কোনোটিই ছোট হওয়ায় অদৃশ্য নয়। এগুলো দৈনিক কার্যক্রমের মধ্যে স্বাভাবিক হিসেবে শোষিত হওয়ায় অদৃশ্য হয়ে যায়। প্রিন্টারের যত্ন নেওয়া অপারেটর শিফট প্যাটার্নের অংশ হয়ে ওঠে। কমানো লাইন গতি ধরে নেওয়া হয় ধরা উৎপাদন হার হিসেবে। ম্যানুয়াল ধাপটি কাজের নির্দেশনা হয়ে ওঠে। একটি কাস্টমাইজড প্রিন্টার হলো এমন একটি চেষ্টা যার মাধ্যমে মেশিন তৈরি করার আগেই লাইন থেকে এই সমস্ত আপোসগুলোকে ডিজাইন করে বাদ দেওয়া হয়, না হয় সম্পত্তির সম্পূর্ণ জীবনকাল ধরে প্রতিটি শিফটে এগুলোর জন্য প্রতিদান দেওয়া হয়।
ইন্টিগ্রেশন হলো সেই জায়গা যেখানে কাস্টমাইজেশন তার মূল্য প্রমাণ করে
ইন্টিগ্রেশনের বৈদ্যুতিক ও নিয়ন্ত্রণ দিকটি হলো সেই জায়গা যেখানে কাস্টম-নির্মিত মেশিন এবং স্ট্যান্ডার্ড মেশিনের মধ্যে পার্থক্য সবচেয়ে স্পষ্ট হয়ে ওঠে। একটি ফ্যাক্টরি লাইন হলো কয়েকটি পৃথক পৃথক মেশিনের সংগ্রহ নয় যেগুলো কেবল একে অপরের কাছাকাছি অবস্থিত। ফিলার, লেবেলার, কেস প্যাকার এবং লাইন কন্ট্রোলার ধ্রুবকভাবে হ্যান্ডশেক, ত্রুটি অবস্থা এবং উৎপাদন গণনা আদান-প্রদান করে। একটি স্ট্যান্ডার্ড প্রিন্টার প্রায়শই একটি সাধারণ ডিসক্রিট আই/ও ব্লক এবং একটি নির্দিষ্ট প্রোটোকল তালিকা নিয়ে আসে। যখন কারখানার লাইন কন্ট্রোলার এথারক্যাট-এ চালিত হয় এবং প্রিন্টার শুধুমাত্র ডিসক্রিট সিগন্যাল বোঝে, তখন ইন্টিগ্রেশনটি গেটওয়ে ও কনভার্টারের একটি অসংগত সংমিশ্রণে পরিণত হয়—যা প্রথম দিনে যথেষ্ট ভালোভাবে কাজ করে, কিন্তু ছয় মাস পরে অস্পষ্ট ত্রুটির অবস্থা তৈরি করে।
একটি কাস্টমাইজড বিল্ড প্রিন্টারের নিয়ন্ত্রণ আর্কিটেকচারকে চার্জ প্লান্টের অটোমেশন স্ট্যাকের সাথে শুরু থেকেই মিলিয়ে দেয়। এটার মানে হলো প্রতিটি কাস্টম মেশিনের জন্য অবশ্যই এথারক্যাট বা প্রোফিনেট প্রয়োজন হবে না। এর মানে হলো প্রোটোকলের পছন্দটি লাইন কন্ট্রোলারকে মাথায় রেখে করা হয়, যা পরে ভাবা হয় না। একই যুক্তি শারীরিক ইন্টারফেসের ক্ষেত্রেও প্রযোজ্য: কনভেয়ারের উচ্চতা, ইনফিড ও আউটফিড ট্রানজিশন, এবং প্রিন্ট স্টেশনের অবস্থান—যা আপস্ট্রিম ও ডাউনস্ট্রিম সরঞ্জামের সাপেক্ষে নির্দিষ্ট করা হয়—সবগুলো একসাথে নির্দিষ্ট করা হয়, যাতে প্রিন্টারটি লাইনের একটি স্বদেশী স্টেশনের মতো আচরণ করে, না হয়ে একটি বিদেশী ডিভাইস যার জন্য অনুবাদের প্রয়োজন হয়।
| একীভবন ফ্যাক্টর | স্ট্যান্ডার্ড অফ-দ্য-শেল্ফ প্রিন্টার | কাস্টমাইজড প্রিন্টার |
|---|---|---|
| প্রোটোকল মিলিয়ে নেওয়া | নির্মিত বিকল্পগুলির সীমাবদ্ধ, প্রায়শই শুধুমাত্র বিচ্ছিন্ন I/O | প্লান্ট মানের সাথে মিলিত (ইথারক্যাট, প্রোফিনেট, ইথারনেট/আইপি) |
| একীকরণ প্রকৌশল ঘন্টা | সাধারণত ৪০–১২০ ঘন্টা | সাধারণত ১০–২০ ঘন্টা |
| সংকেত রূপান্তর হার্ডওয়্যার | বহিরাগত গেটওয়েগুলি প্রায়শই প্রয়োজন হয় | কোনোটিই নেই, নেটিভ প্রোটোকল |
| একীভূতকরণের পর স্টার্টআপ টিউনিং | 2–5 দিন | ১ দিনের কম |
ওই টেবিলে উল্লেখিত ঘণ্টাগুলো কোনো মার্কেটিং অনুমান নয়। এগুলো মধ্যম-জটিলতার প্যাকেজিং ও কনভার্টিং লাইনগুলো থেকে পাওয়া হয়েছে, এবং এগুলো ব্যাখ্যা করে কেন একটি প্রিন্টারের ক্রয়মূল্য প্রকৃত বিনিয়োগের জন্য একটি দুর্বল প্রতিনিধিত্ব করে। ইঞ্জিনিয়ারিং ঘণ্টা ও স্টার্টআপ টিউনিং কোনো কোটেশনে দেখানো হয় না, কিন্তু এগুলো প্রকল্পের সময়সূচীতে এবং উৎপাদনের প্রথম মাসে প্রতিফলিত হয়।
মোট মালিকানা খরচ চলে চলে যায় সঠিক সময় এবং খরচযোগ্য পণ্যের মাধ্যমে
অপারেশন বন্ধ থাকা হলো সেই জায়গা যেখানে গণনা অসহজ হয়ে ওঠে। সিমেন্স-এর 'ট্রু কস্ট অফ ডাউনটাইম' প্রতিবেদন অনুসারে, দ্রুত গতিতে চলা ভোক্তা পণ্য শিল্পে অপ্রত্যাশিত অপারেশন বন্ধ থাকার খরচ প্রতি ঘণ্টায় প্রায় ৩৬,০০০ মার্কিন ডলার এবং গাড়ি তৈরির শিল্পে প্রতি ঘণ্টায় ২.৩ মিলিয়ন মার্কিন ডলার পর্যন্ত হতে পারে। একটি প্রিন্টার যা চালু করার সময় অতিরিক্ত এক দিন ইন্টিগ্রেশন সমস্যা নিরাকরণের প্রয়োজন হয়, অথবা একটি ঘন কালির প্রলেপ সঠিকভাবে শুকানোর জন্য গতি কমিয়ে দিতে বাধ্য করে— তা শুধুমাত্র ডেটাশিটে কম কার্যকরী হয় না। এটি প্রতিটি শিফটে লাইনের নির্ধারিত গতির চেয়ে কম গতিতে চলার সময় সেই সংখ্যাটিকে বারবার কমিয়ে দেয়।
খরচযোগ্য লক-ইন একই ধরনের প্যাটার্ন অনুসরণ করে। স্ট্যান্ডার্ড প্রিন্টারগুলি প্রায়শই একটি সীমিত অনুমোদিত উপকরণের তালিকা নিয়ে চালু হয়, যা কালি, পরিষ্কারক এবং স্পেয়ার পার্টসের জন্য একক-উৎস নির্ভরতা তৈরি করে। একটি কাস্টমাইজড স্পেসিফিকেশনে একটি কালি যোগ্যতা প্রোগ্রাম অন্তর্ভুক্ত করা যেতে পারে যা মেশিন ইনস্টল করার আগেই নির্মাণ পর্বে দ্বিতীয় সরবরাহকারীকে সার্টিফাই করে। এই পদক্ষেপটি প্রিন্টারটি একটি কালি বিক্রেতার সঙ্গে লক হয়ে যাওয়ার পরে ক্রেতার নিয়ন্ত্রণের বাইরে ঘটতে পারে এমন দাম বৃদ্ধি এবং সরবরাহ বিঘ্নের থেকে অপারেশনটিকে রক্ষা করে।
মুদ্রণ যন্ত্রের চারপাশে শ্রম খরচও মোট খরচের চিত্রের অংশ হতে হবে। প্রি-ট্রিটমেন্ট, পার্ট হ্যান্ডলিং, ইন-লাইন পরীক্ষা এবং সর্টিং প্রায়শই সিস্টেমের মোট খরচের একটি বড় অংশ গঠন করে—যা মুদ্রণ ইঞ্জিনটির নিজস্ব খরচের চেয়েও বেশি। যে মেশিনটি সেই স্টেশনগুলোর সঙ্গে সহজে একীভূত হয়, তা শুধুমাত্র মুদ্রণ ধাপের নয়, বরং সমগ্র সেলের রিটার্ন রক্ষা করে। যখন একটি মুদ্রণ যন্ত্রকে লাইনের চারপাশে নির্দিষ্ট করা হয়—চ্যাসিসের চারপাশে নয়—তখন শ্রম ও হ্যান্ডলিং সঞ্চয় মুদ্রণ মানের উন্নতির সঙ্গে সঙ্গে আরও বৃদ্ধি পায়।
একটি কনভার্টিং লাইন যেখানে মুদ্রণ যন্ত্রকে কনভেয়ারের সঙ্গে মানিয়ে নিতে হয়েছিল, বিপরীত ক্ষেত্রে নয়
একটি প্যাকেজিং কনভার্টার, যেটি ফোল্ডিং কার্টন তৈরি করছিল, একটি সরল সমস্যার মুখোমুখি হয়েছিল যা স্ট্যান্ডার্ড মেশিনগুলি পরিষ্কারভাবে সমাধান করতে পারছিল না। বিদ্যমান ফোল্ডার-গ্লুয়ারের একটি স্থির কনভেয়ার জ্যামিতি ছিল এবং একটি লাইন কন্ট্রোলার ছিল যা প্রোফিনেট ভাষায় কথা বলত। আর কার্টনের স্টক একই শিফটে হালকা কোটেড বোর্ড থেকে শুরু করে ভারী রিসাইকেলড গ্রেড পর্যন্ত বিভিন্ন ধরনের ছিল। একটি স্ট্যান্ডার্ড প্রিন্টার ব্যবহার করতে হলে ইনফিড উচ্চতার সাথে মেল রাখার জন্য কনভেয়ার পরিবর্তন করা এবং লাইন কন্ট্রোলারের সাথে যোগাযোগের জন্য প্রোটোকল গেটওয়ে লাগত। পরিবর্তিত মেশিনটি কাজ করত, কিন্তু প্রতিবার কার্টনের গ্রেড পরিবর্তন করার পর অপারেটরকে হাতে হাতে প্রিন্ট হেডের দূরত্ব এবং কিউরিং তীব্রতা পুনরায় সামঞ্জস্য করতে হত।
কাস্টমাইজড বিল্ডটি বিদ্যমান কনভেয়ার জ্যামিতির চারপাশে প্রিন্ট স্টেশনটি নির্দিষ্ট করেছিল, প্রোফিনেট ইন্টারফেসের সাথে স্বতঃস্ফূর্তভাবে মেল ধরিয়েছিল এবং একটি সাবস্ট্রেট রেসিপি সিস্টেম অন্তর্ভুক্ত করেছিল যা প্রতিটি বোর্ড গ্রেডের জন্য হেড উচ্চতা, কিউরিং পাওয়ার এবং ইঙ্ক ওয়েভফর্ম সংরক্ষণ করত। পরিবর্তন এখন একটি রেসিপি নির্বাচনে পরিণত হয়েছে, যা আর একটি হাতে করা পুনঃটিউনিং কাজ নয়। এটি কোনো নতুন প্রিন্টহেড নিয়ে একটি চমকপ্রদ গল্প নয়। এটি এমন একটি গল্প যেখানে মেশিনটি লাইনের বিদ্যমান সীমাবদ্ধতার চারপাশে ডিজাইন করা হয়েছে, না হয়ে লাইনকে প্রিন্টারের সীমাবদ্ধতা গ্রহণ করতে বলা হয়েছে।
যেখানে কাস্টমাইজেশন ভুল সিদ্ধান্ত
কাস্টমাইজেশন সবসময় শ্রেষ্ঠ বিকল্প নয়, এবং এটিকে ডিফল্ট হিসেবে গ্রহণ করা অতিরিক্ত ব্যয় করার একটি নির্ভরযোগ্য উপায়। একটি কাস্টম-নির্মিত মেশিনের প্রাথমিক খরচ বেশি, ডেলিভারির সময়ও বেশি লাগে, এবং ক্রেতাকে প্রক্রিয়াটি ভালোভাবে বুঝতে হবে যাতে প্রয়োজনীয় বিবরণগুলো সঠিকভাবে নির্দিষ্ট করা যায়। একটি দোকান যদি প্রথমবারের মতো ডিজিটাল প্রিন্টার কিনছে এবং এখনও বিভিন্ন সাবস্ট্রেটে পরীক্ষা-নিরীক্ষা করছে, তবে একটি স্ট্যান্ডার্ড মেশিন তার জন্য বেশি উপযুক্ত—যা একটি পরিচিত ভিত্তি, সাধারণ স্পেয়ার পার্টস এবং একটি সাপোর্ট নেটওয়ার্ক প্রদান করে যা একই কনফিগারেশন শত শত বার দেখেছে। যখন অ্যাপ্লিকেশনটি এখনও পরিবর্তনশীল, তখন কাস্টম স্পেসিফিকেশনে আটকে যাওয়া ভুল ধারণাগুলোকে স্থায়ীভাবে শক্ত করে দেয়।
সিদ্ধান্তটি নির্ভর করে এই বিষয়ের উপর যে, স্ট্যান্ডার্ড মেশিন এবং অ্যাপ্লিকেশনের মধ্যে থাকা ফাঁকটি কি সম্পদের জীবনকাল ধরে ইঞ্জিনিয়ারিং ঘণ্টা, স্ক্র্যাপ এবং হারানো থ্রুপুটের মাধ্যমে পূরণ করা হবে। যখন সাবস্ট্রেট জানা থাকে, ভলিউম স্থিতিশীল হয় এবং মিসম্যাচের সমাধানের খরচ পরিমাপযোগ্য হয়, তখন কাস্টম-বিল্ট মেশিনের জন্য অতিরিক্ত খরচ সাধারণত সস্তা পথ হয়ে ওঠে। যখন ঐসব শর্ত অনুপস্থিত থাকে, তখন স্ট্যান্ডার্ড মেশিনটিই সত্যিকারের উপযুক্ত পছন্দ হয়। কনফিগার-টু-অর্ডার পদ্ধতি মাঝামাঝি অবস্থার জন্য একটি সমাধান প্রদান করতে পারে—যেখানে মডুলার আর্কিটেকচার দিয়ে শুরু করা হয়, যা উৎপাদনের প্রয়োজন স্পষ্ট হওয়ার সাথে সাথে প্রস্থ, রং বা প্রক্রিয়া ক্ষমতা বৃদ্ধি করা যায়, বদলে প্রথম দিনেই সম্পূর্ণ কাস্টম বিল্ডের প্রতি বাধ্যবাধকতা গ্রহণ করা হয় না।
যেসব অপারেশন মাঝামাঝি অঞ্চলে অবস্থিত, সেখানে কনফিগারেশনের কাজটি মেশিন নির্মাণের আগেই সম্পন্ন হয়। NOVA Inkjet Technology ছাপ কনফিগারেশন পরীক্ষা এবং সাবস্ট্রেট-নির্দিষ্ট ইঞ্জিনিয়ারিংয়ের মাধ্যমে কাস্টমাইজড প্ল্যাটফর্মগুলিতে পৌঁছায়, যেখানে হেড, কালি, কিউরিং এবং পরিবহন নির্বাচনগুলি উৎপাদনের প্রয়োজনীয়তার সাথে মিলিয়ে নেওয়া হয়—প্রতিটি লাইনকে একই স্থির স্পেসিফিকেশনে জোর করা হয় না। উৎপাদন এবং মান নিয়ন্ত্রণ প্রক্রিয়াগুলি কনফিগারেশনের অনুসরণ করে, যাতে কাস্টমাইজড নির্মাণটি একটি নিয়ন্ত্রিত ইঞ্জিনিয়ারিং অভিজ্ঞতা হিসেবে থাকে, একটি একক পরীক্ষার চেয়ে বেশি নয়।
বিষয়সূচি
- কেন একটি স্ট্যান্ডার্ড প্রিন্টার অর্থ হারায়
- ইন্টিগ্রেশন হলো সেই জায়গা যেখানে কাস্টমাইজেশন তার মূল্য প্রমাণ করে
- মোট মালিকানা খরচ চলে চলে যায় সঠিক সময় এবং খরচযোগ্য পণ্যের মাধ্যমে
- একটি কনভার্টিং লাইন যেখানে মুদ্রণ যন্ত্রকে কনভেয়ারের সঙ্গে মানিয়ে নিতে হয়েছিল, বিপরীত ক্ষেত্রে নয়
- যেখানে কাস্টমাইজেশন ভুল সিদ্ধান্ত