
 EN
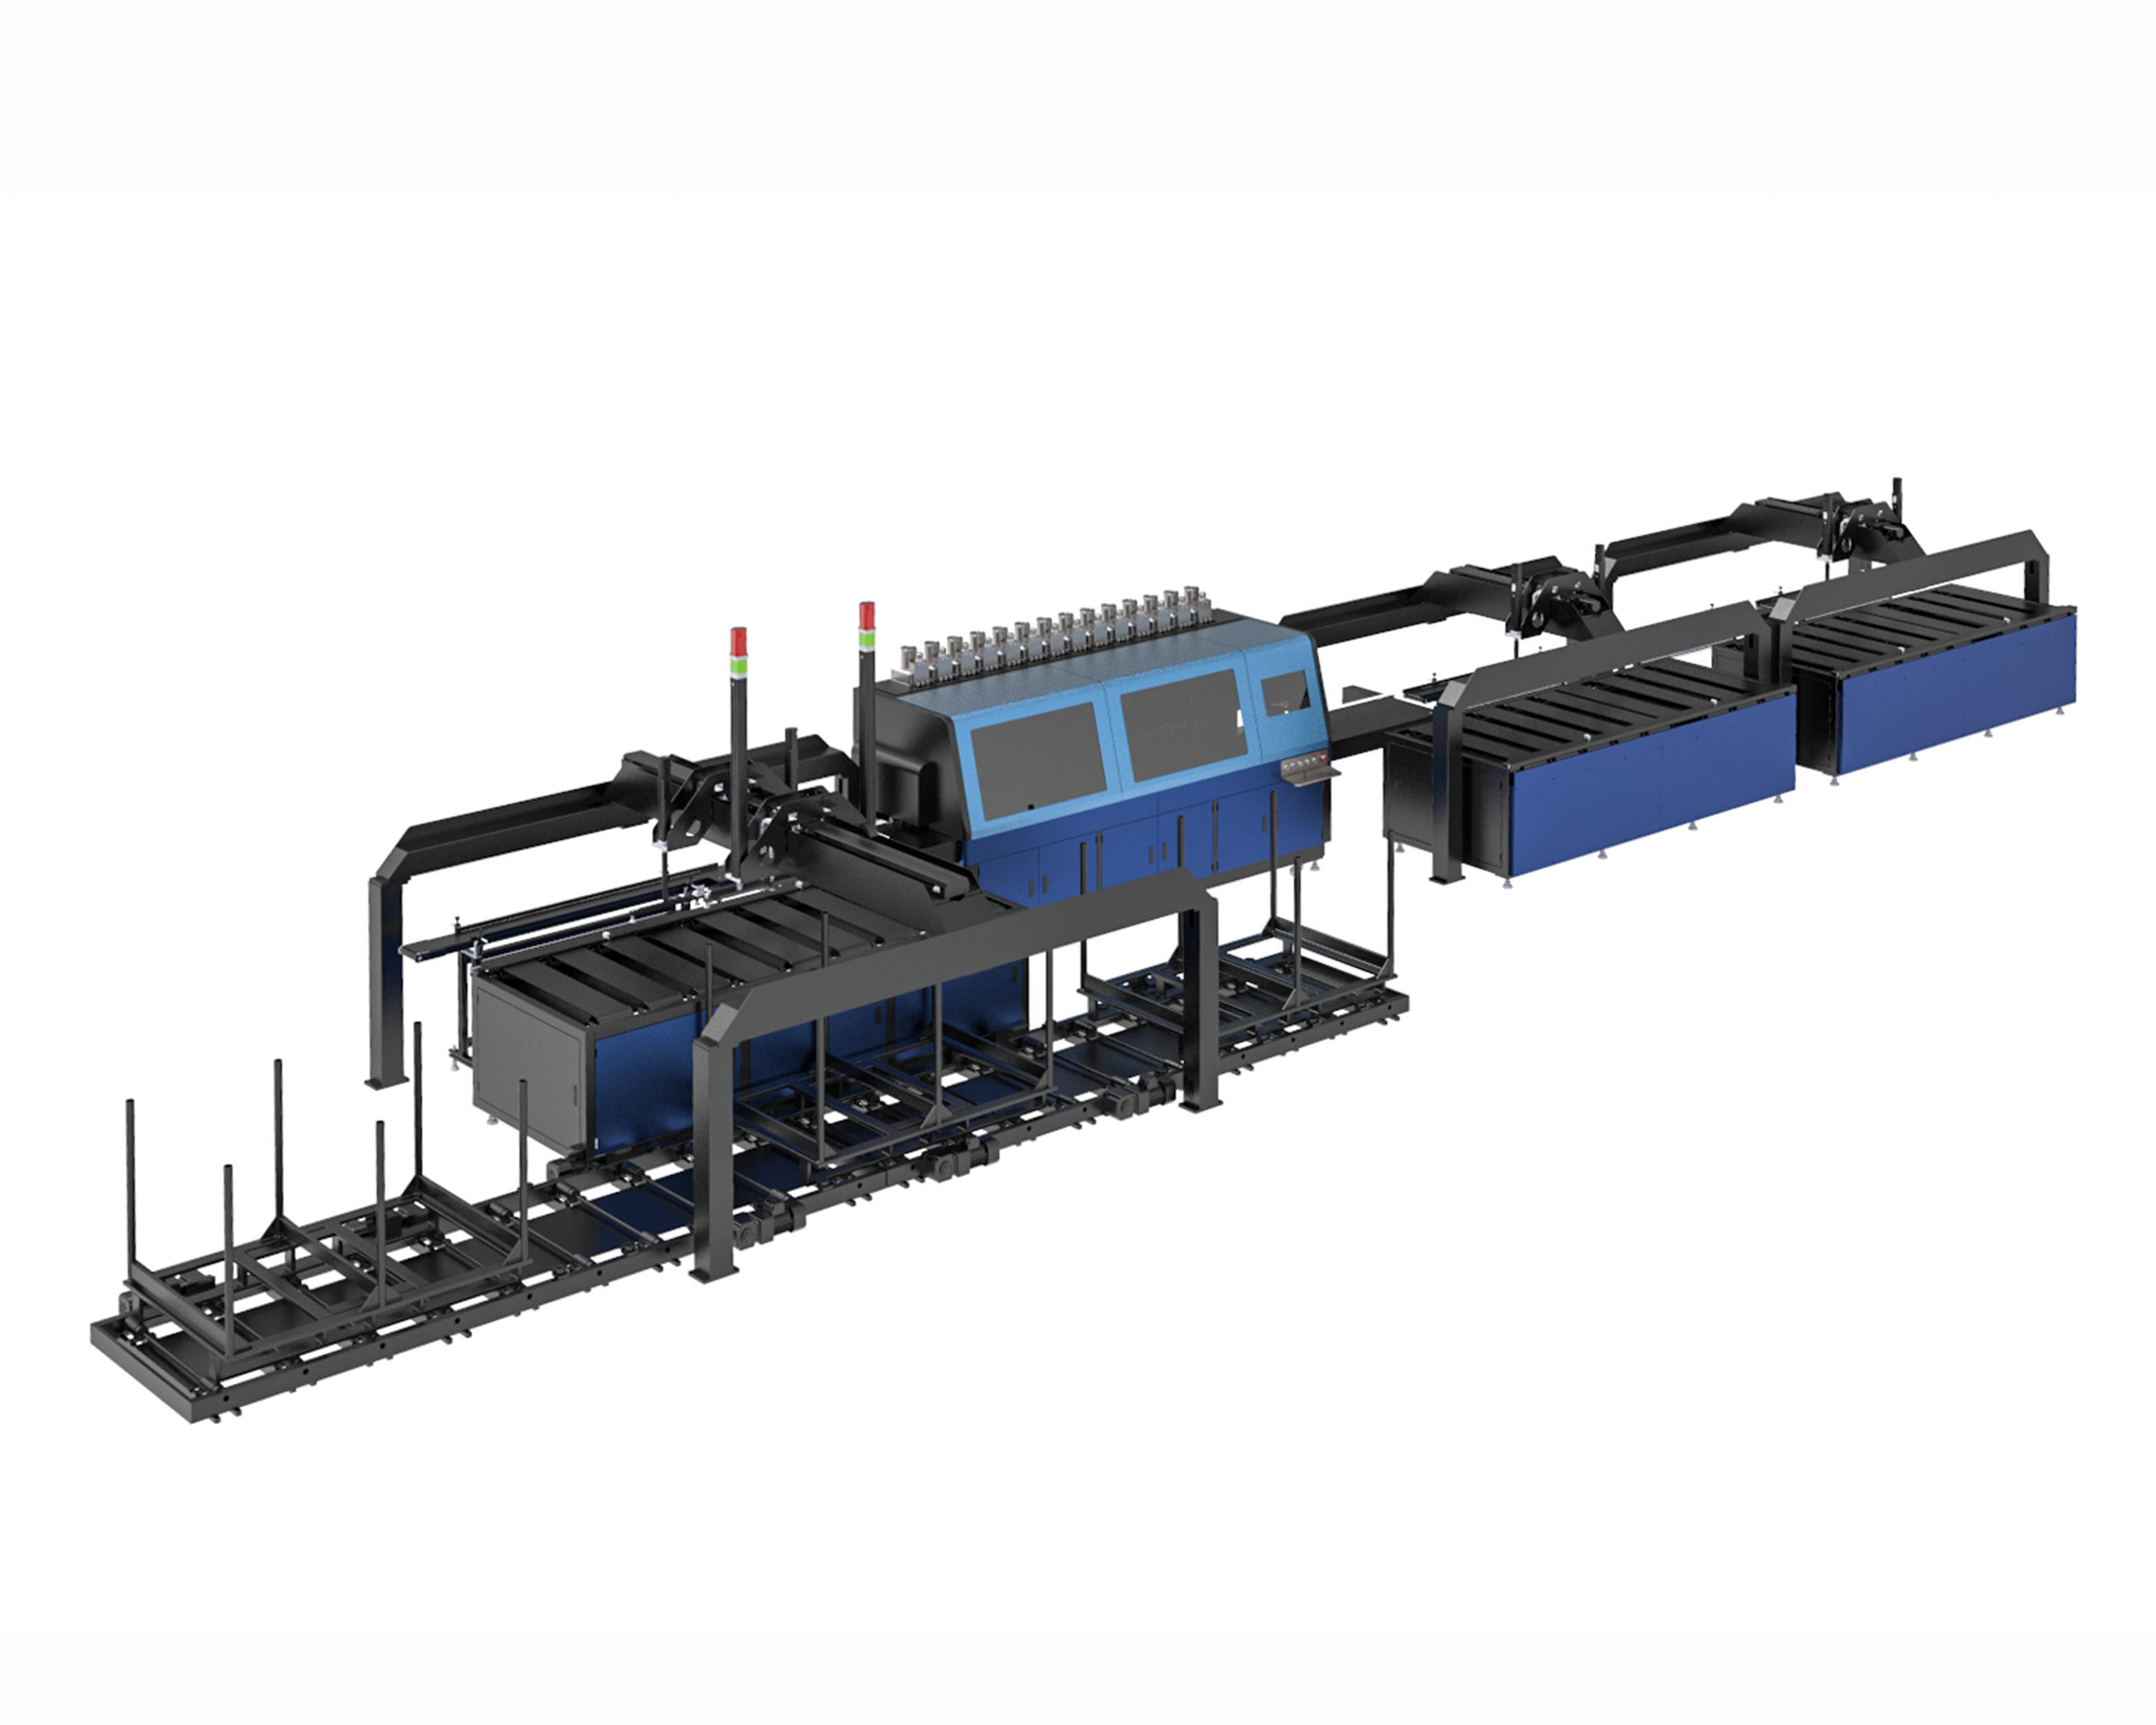
En tilpasset skriver er ikke en standardmaskin med noen få ekstra funksjoner montert på. Forskjellen er viktig, fordi ordet «tilpasset» brukes ofte løst. I praksis utgangspunktet for en tilpasset skriver til industriell inkjet-utskrift er produksjonskravet: underlaget, transportsystemet, blekkets kjemi, herdingmetoden og kommunikasjonsprotokollen med resten av linjen spesifiseres alle rundt den oppgaven maskinen må utføre, i stedet for rundt et fast chassi som kjøperen så må tilpasse seg. Denne endringen av utgangspunktet skiller et skreddersydd system fra en modifisert standardenhet, og den endrer økonomien for hele prosjektet.
Hvorfor en standardskriver lar penger ligge igjen
Hver standard industriell skriver har et sett med designkompromisser som var rimelige for det bredest mulige markedet. Avstanden mellom skriverhodet og underlaget er justert for en typisk substrattykkelse. Herdinglampen er plassert for en typisk mengde maling. I/O-blokken støtter protokollene som produsenten bestemte var vanlige nok til å inkluderes. På en linje som kjører ett kjent materiale med en kjent hastighet kan disse kompromissene være nære nok til at ingen legger merke til dem. På en linje som er bygget for å løse et spesifikt produksjonsproblem vises avstanden mellan maskinen og oppgaven på steder som aldri dukker opp på en kapitalforespørselsformular: en ekstra operatør som står ved skriveren for å oppdage feil, en linjehastighet som er redusert med femten prosent for å holde herdingen innenfor toleransen, eller et manuelt registreringssteg som bare eksisterer fordi skriveren ikke kan se merket som maskinen før i prosessen allerede har trykt.
Ingen av disse kostnadene er usynlige fordi de er små. De er usynlige fordi de absorberes i daglige operasjoner som noe normalt. Operatøren som overvåker skriveren blir en del av vaktmønsteret. Den reduserte linjehastigheten blir den antatte produksjonshastigheten. Det manuelle trinnet blir en arbeidsinstruks. En tilpasset skriver er et forsøk på å utforme bort disse kompromissene fra linjen før maskinen bygges, i stedet for å betale for dem vakt etter vakt gjennom hele levetiden til anlegget.
Integrasjon er der tilpasning tjener sin kostnad
Den elektriske og kontrollrelaterte siden av integrasjonen er der forskjellen mellom en tilpasset løsning og en standardmaskin blir mest tydelig. En fabrikkslinje er ikke en samling isolerte maskiner som tilfeldigvis står nær hverandre. Fyllingsmaskinen, etikettmaskinen, eskepakkeren og linjekontrolleren utveksler kontinuerlig «handshakes», feilstater og produksjonstall. En standardprinteren kommer ofte med en generisk diskret I/O-blokk og en fast protokolliste. Når fabrikkens linjekontroller kjører på EtherCAT, mens printeren kun støtter diskrete signaler, blir integrasjonen en ujevn blanding av gateways og konvertere som fungerer greit den første dagen, men som gir uklare feiltilstander seks måneder senere.
En tilpasset bygging tilpasser skriverens kontrollarkitektur til anleggets automatiseringsstack fra begynnelsen. Det betyr ikke at hver enkelt tilpasset maskin må ha EtherCAT eller Profinet. Det betyr at valget av protokoll tas med linjekontrollen i mente, ikke som en ettertanke. Samme logikk gjelder det fysiske grensesnittet: transportbåndets høyde, innføring og utgangsoverganger samt plasseringen av trykkstasjonen i forhold til utstyr før og etter stasjonen spesifiseres samtidig, slik at skriveren oppfører seg som en integrert stasjon på linjen i stedet for som en fremmed enhet som krever omsetning.
| Integreringsfaktor | Standard ferdigprodusert skriver | Tilpasset skriver |
|---|---|---|
| Protokolltilpasning | Begrenset til innebygde alternativer, ofte kun diskret I/O | Tilpasset anleggsstandard (EtherCAT, Profinet, EtherNet/IP) |
| Integreringsteknisk arbeidstid | 40–120 timer vanlig | 10–20 timer vanlig |
| Signalomformingshardware | Eksterne gateways kreves ofte | Ingen, innebygd protokoll |
| Oppstartstuning etter integrasjon | 2–5 dager | Under 1 dag |
Timene i den tabellen er ikke en markedsføringsvurdering. De kommer fra emballasje- og konverteringslinjer med middels kompleksitet, og de forklarer hvorfor kjøpsprisen på en skriver er en dårlig indikator på den reelle investeringen. Ingenjørtimer og oppstartjusteringer vises ikke på et tilbud, men de påvirker prosjektplanen og de første produksjonsmåneden.
Totalkostnaden for eierskap går gjennom driftstid og forbruksgoder
Stans er der regnestykket blir ubehagelig. Siemenses rapport «True Cost of Downtime» setter den uplanlagte stillstanden til omtrent 36 000 USD per time i bransjen for hurtigforbruksvarer og opp til 2,3 millioner USD per time i bilproduksjon. En skriver som trenger en ekstra dag med integreringstilpasning ved oppstart, eller som tvinger ned farten for å tørke et tykt inksjikt, presterer ikke bare dårligere enn angitt på databladet. Den reduserer gjentatte ganger dette tallet – hver eneste skift hvor linja kjører under sin planlagte kapasitet.
Forbruksavhengighet følger samme mønster. Standardprintere leveres ofte med en smal liste over godkjente materialer, noe som skaper avhengighet av én leverandør for blekk, rengjøringsmidler og reservedeler. En tilpasset spesifikasjon kan inkludere et blekkkvalifiseringsprogram som sertifiserer en annen leverandør allerede i byggefase – før maskinen er installert. Denne tiltaket beskytter driften mot prisøkninger og leveranseavbrott som ligger fullstendig utenfor kjøperens kontroll så snart printeren er bundet til én enkelt blekkleverandør.
Det totale kostnadsbildet må også inkludere arbeidskraften knyttet til skriveren. Forbehandling, håndtering av deler, inline-inspeksjon og sortering utgjør ofte en større andel av systemkostnadene enn selve trykkemotoren. En maskin som integreres sømløst med disse stasjonene beskytter avkastningen på hele cellen, ikke bare på trykkestegnet. Når en skriver spesifiseres i forhold til linjen i stedet for i forhold til en understell, forsterkes besparelsene på arbeidskraft og håndtering samtidig som trykkvaliteten forbedres.
En konverteringslinje der skriveren måtte tilpasse seg transportbåndet, ikke omvendt
En emballasjeomformer som produserte brettbokser hadde et enkelt problem som standardmaskiner ikke kunne løse på en ren måte. Den eksisterende bretter-limeren hadde en fast transportørgeometri og en linjestyring som kommuniserte via Profinet, og emballasjematerialet varierte fra lett bestrøket papir til tyngre gjenvunnet papir i løpet av samme skift. En standardtrykker ville ha krevd en modifikasjon av transportøren for å tilpasse inngangshøyden, samt en protokoll-gateway for å kommunisere med linjestyringen. Den modifiserte maskinen ville ha fungert, men ved hver endring av papirtype måtte operatøren justere avstanden til trykkebordet og herdingens intensitet manuelt.
Den tilpassede bygningen spesifiserte trykkstasjonen rundt den eksisterende transportørgeometrien, tilpasset Profinet-grensesnittet nativt og inkluderte et underlagresepssystem som lagret hodøyde, herdingseffekt og blekkbølgeform for hver platekvalitet. Bytte mellom produkter ble en enkel reseptvalgprosess i stedet for en manuell omjusteringsoppgave. Dette er ikke en dramatisk historie om et nytt trykkhode. Det er en historie om at maskinen ble designet med tanke på linjens eksisterende begrensninger, i stedet for å kreve at linjen skulle tilpasse seg maskinens begrensninger.
Der tilpasning er feil valg
Tilpassing er ikke alltid bedre, og å behandle den som standard er en sikker måte å overspendere på. En tilpasset maskin koster mer fra begynnelsen, tar lengre tid å levere og krever at kjøperen kjenner prosessen godt nok til å spesifisere kravene nøyaktig. En forretning som kjøper sin første digitale printer og fremdeles eksperimenterer med underlag kan være bedre tjent med en standardmaskin som gir en kjent basis, vanlige reservedeler og et støttenettverk som har sett den nøyaktige konfigurasjonen hundrevis av ganger. Når anvendelsen fremdeles er i bevegelse, kan å fastsette en tilpasset spesifikasjon føre til at feil antakelser blir «støpt i stål».
Beslutningen avhenger av om avstanden mellan standardmaskinen og anvendelsen vil bli dekket over maskinens levetid gjennom ingeniørtimer, avfall og tapte produksjonskapasitet. Når underlaget er kjent, volumet er stabilt og kostnaden ved å kompensere for en manglende tilpasning er målbar, er ofte prisen for en tilpasset konstruksjon den billigere løsningen. Når disse forutsetningene ikke er oppfylt, er en standardmaskin det ærligste valget. En «configure-to-order»-tilnærming kan fylle gapet i mellomsonen, ved å starte med en modulær arkitektur som kan utvides i bredde, farge eller prosesskapasitet etter hvert som produksjonskravene blir tydeligere, i stedet for å velge en fullstendig unik konstruksjon allerede på dag én.
For drift i denne mellomsonen skjer konfigurasjonsarbeidet før maskinen bygges. NOVA Inkjet Technology nærmer seg tilpassede plattformer gjennom utskriftskonfigurasjonstesting og underlagsspesifikk ingeniørvirksomhet, og tilpasser valgene av skriverhode, blekk, herding og transport til produksjonskravene i stedet for å tvinge hver linje inn i samme faste spesifikasjon. Produksjons- og kvalitetskontrollprosessene følger konfigurasjonen, slik at den tilpassede byggingen forblir en kontrollert ingeniørøvelse i stedet for et engangseksperiment.