
 EN
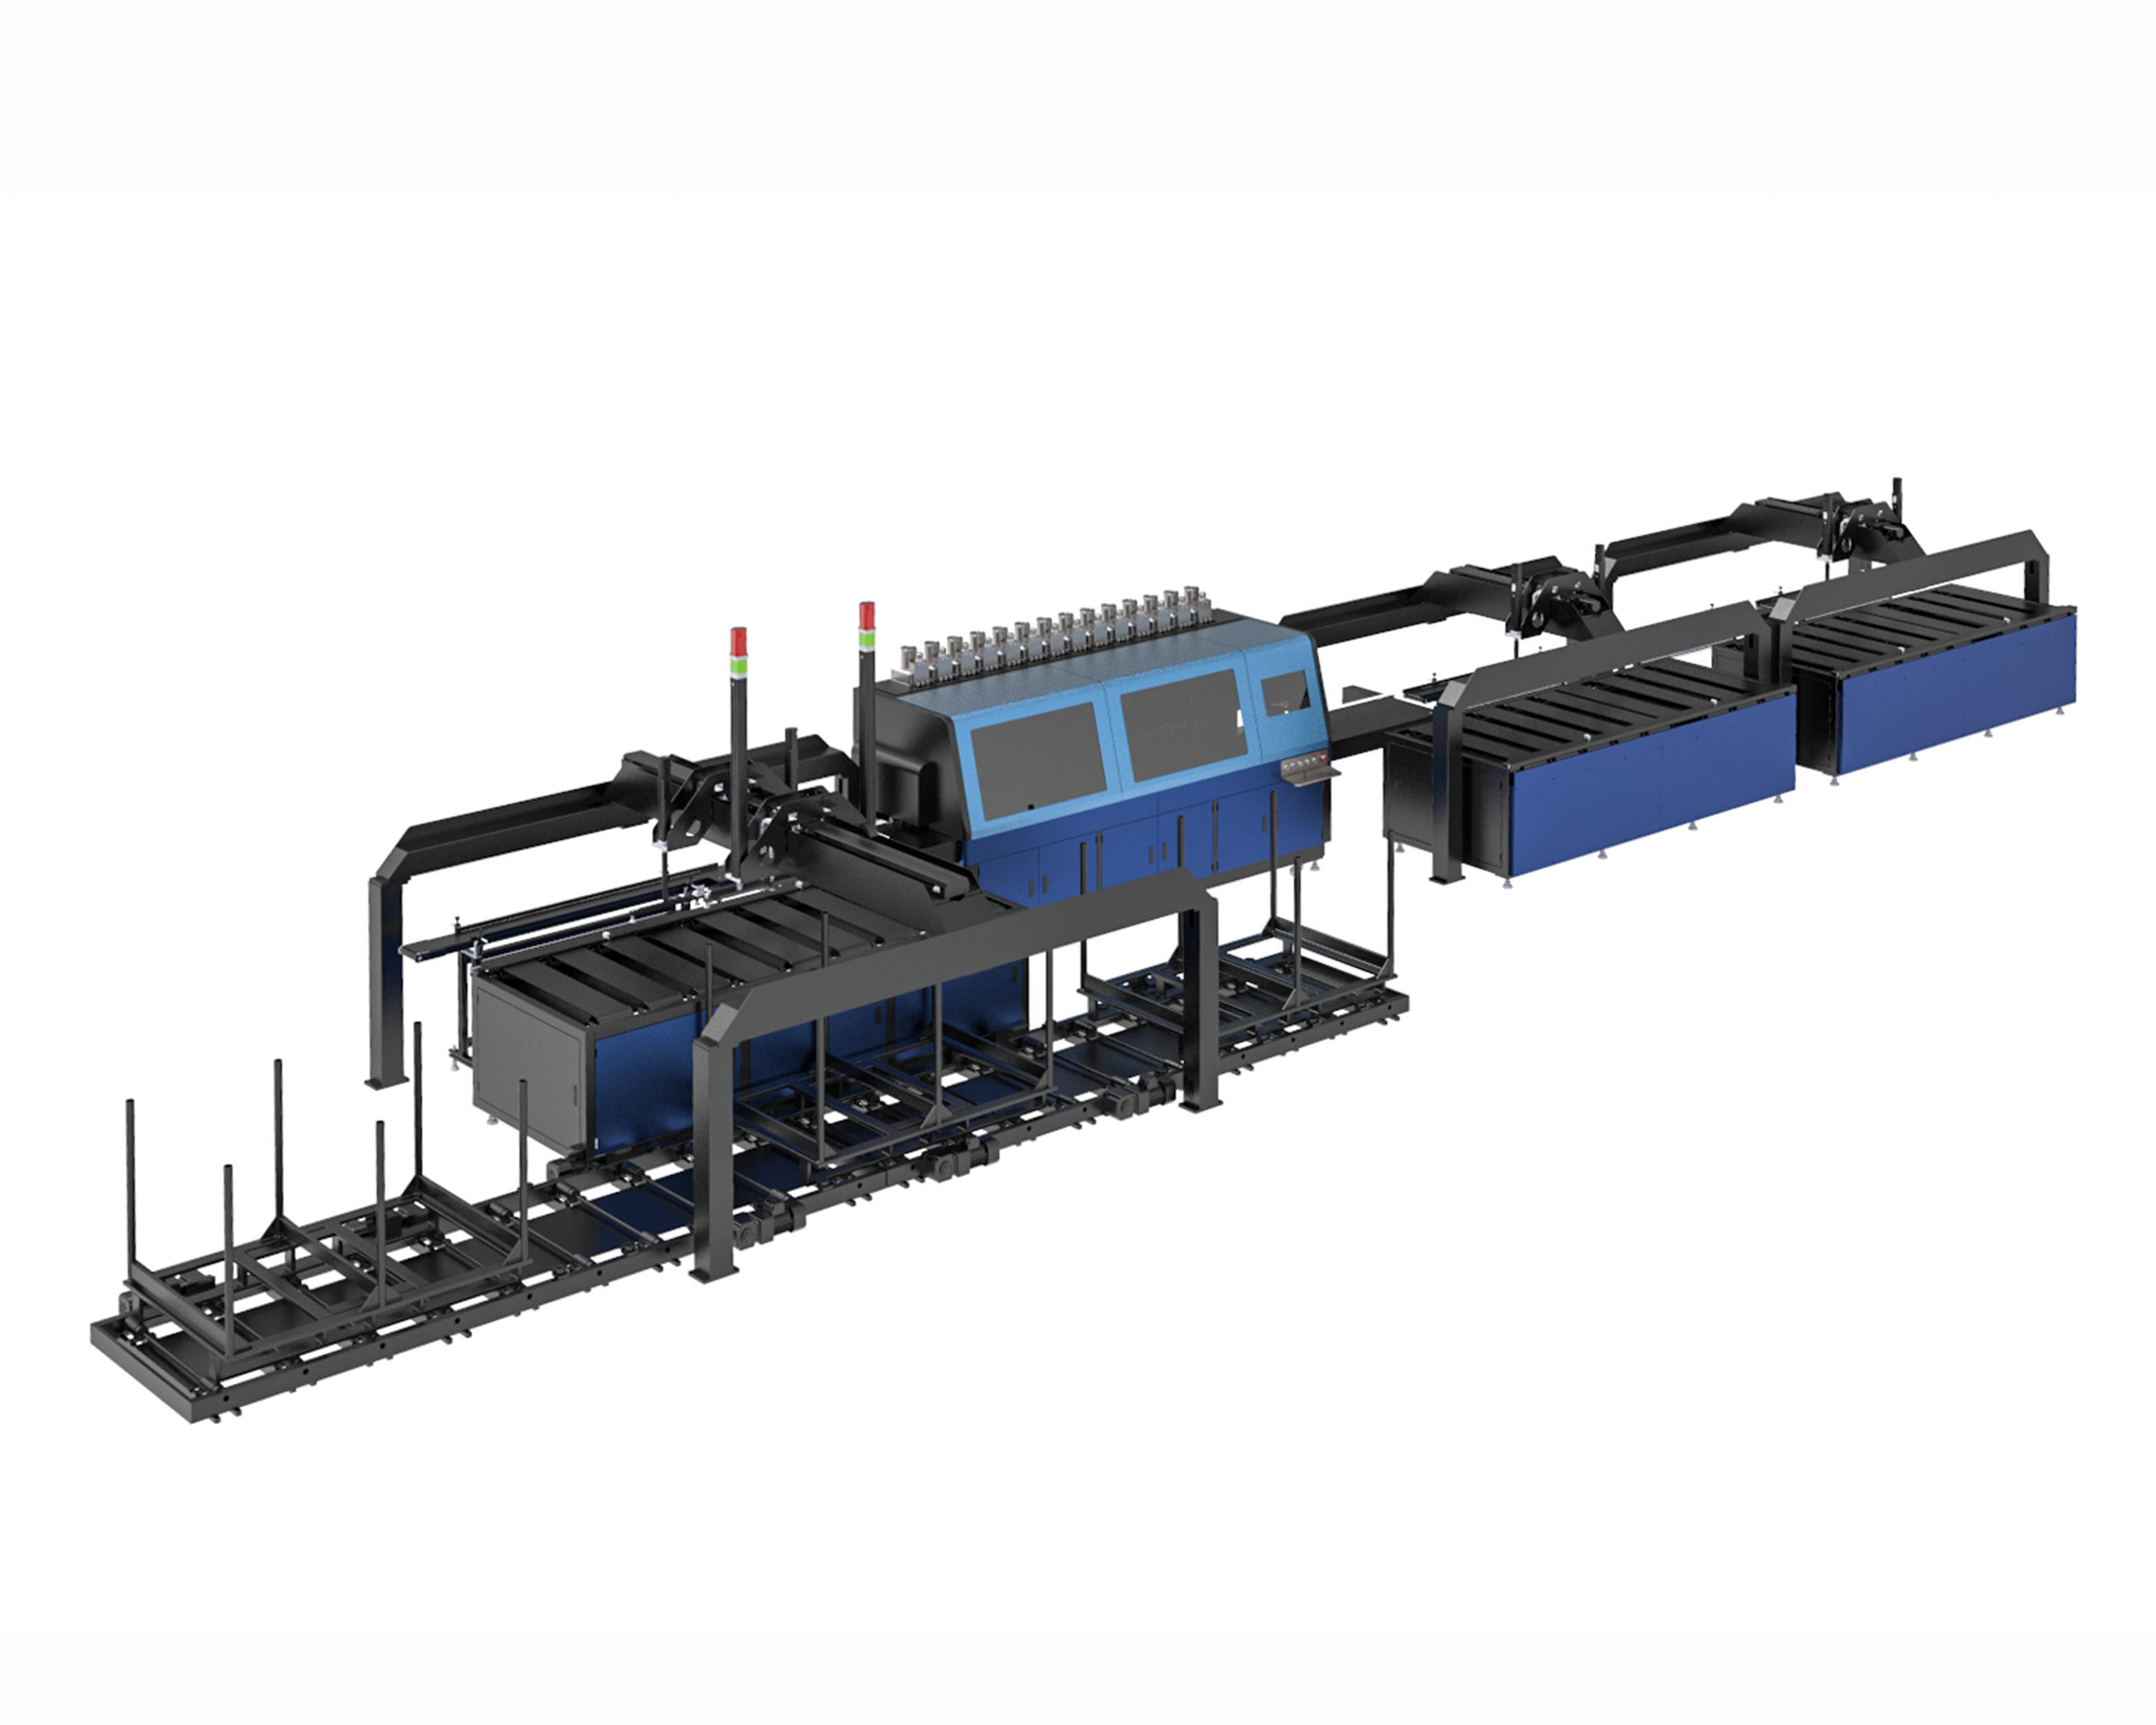
چاپگر سفارشیسازیشده ماشین استانداردی نیست که چند ویژگی اضافی به آن متصل شده باشد. این تفاوت اهمیت دارد، زیرا واژهٔ «سفارشی» اغلب بهصورت غیردقیق بهکار میرود. در عمل، چاپگر سفارشیسازیشده برای کارهای جتجوهری صنعتی از نیازهای تولیدی شروع میشود: زیرلایه، سیستم حملونقل، شیمی جوهر، روش پخت و پروتکل ارتباطی با سایر بخشهای خط تولید—همه اینها بر اساس وظیفهای که دستگاه باید انجام دهد تعیین میشوند، نه بر اساس یک شاسی ثابت که خریدار مجبور است با آن سازگار شود. این تغییر در نقطهٔ شروع، سیستمی سفارشیسازیشده را از واحدی اصلاحشده از محصولات موجود در بازار جدا میکند و اقتصاد کل پروژه را تغییر میدهد.
چرا یک چاپگر استاندارد سود را از دست میدهد
هر چاپگر صنعتی استاندارد مجموعهای از توازنهای طراحی را در بر دارد که برای گستردهترین بازار ممکن منطقی به نظر میرسید. فاصله سرچاپ بر اساس ضخامت معمول زیرلایه تنظیم شده است. چراغ پخت در موقعیتی قرار گرفته که بار جوهر معمولی را پوشش دهد. بلوک ورودی/خروجی از پروتکلهایی پشتیبانی میکند که تولیدکننده آنها را به اندازه کافی رایج دانسته تا در محصول گنجانده شوند. در خطی که تنها یک ماده آشنا را با سرعتی آشنا پردازش میکند، این توازنها ممکن است به اندازه کافی نزدیک باشند که هیچکس متوجه نشود. اما در خطی که برای حل یک مشکل تولیدی خاص ساخته شده، شکاف بین ماشین و کاربرد در جاهایی آشکار میشود که هرگز در فرم درخواست سرمایهگذاری ثبت نمیشوند: یک اپراتور اضافی که در کنار چاپگر ایستاده تا عیوب را شناسایی کند، کاهش پانزده درصدی سرعت خط برای حفظ پخت در محدوده مجاز، یا یک مرحله ثبت دستی که تنها به این دلیل وجود دارد که چاپگر نمیتواند نشانهای را که ماشین پیشین قبلاً روی محصول چاپ کرده، تشخیص دهد.
هیچکدام از این هزینهها به دلیل کوچک بودن نامشخص نیستند. آنها به دلیل جذبشدن در عملیات روزانه بهعنوان بخشی عادی از فرآیند، نامشخص میشوند. اپراتوری که چاپگر را زیر نظر دارد، بخشی از الگوی شیفت میشود. سرعت خط کاهشیافته، نرخ تولید پیشفرض در نظر گرفته میشود. مرحله دستی، به دستورالعمل کار تبدیل میشود. چاپگر سفارشیسازیشده تلاشی است برای حذف این تنازلها از خط تولید پیش از ساخت دستگاه، نه پرداخت هزینههای مربوطه در هر شیفت و در طول عمر دارایی.
یکپارچهسازی جایی است که سفارشیسازی ارزش خود را اثبات میکند
سویهٔ الکتریکی و کنترلی ادغام، جایی است که تفاوت بین یک سیستمِ سفارشیسازیشده و یک ماشین استاندارد بهوضوح آشکار میشود. یک خط تولید کارخانه، مجموعهای از ماشینهای منزوی نیست که تصادفی در کنار هم قرار گرفتهاند. دستگاه پرکننده، برچسبزن، بستهبند کنندهٔ جعبهها و کنترلکنندهٔ خط، بهطور مداوم با یکدیگر «دستدادن» (handshake)، وضعیتهای خطا و شمارش تولید را تبادل میکنند. یک چاپگر استاندارد اغلب با یک بلوک عمومی ورودی/خروجی گسسته (discrete I/O) و فهرستی ثابت از پروتکلها عرضه میشود. وقتی کنترلکنندهٔ خط کارخانه بر پایهٔ اترنتکَت (EtherCAT) کار میکند و چاپگر تنها سیگنالهای گسسته را پشتیبانی میکند، ادغام به مجموعهای ناهمگون از دروازهها (gateways) و تبدیلکنندهها تبدیل میشود که روز اول بهخوبی کار میکند اما شش ماه بعد شرایط خطا با ماهیتی گنگ و غیرشفاف ایجاد میکند.
ساخت سفارشیشدهای که معماری کنترل چاپگر را از همان ابتدا با پشته خودکارسازی کارخانه تطبیق میدهد. این بدان معنا نیست که هر دستگاه سفارشیسازیشدهای نیازمند EtherCAT یا Profinet است. بلکه این معنا را دارد که انتخاب پروتکل با در نظر گرفتن کنترلکننده خط انجام میشود، نه اینکه بهعنوان یک فکر اضافی در پایان فرآیند باقی بماند. همین منطق برای رابط فیزیکی نیز صادق است: ارتفاع نوار نقاله، انتقال ورودی و خروجی، و مکان ایستگاه چاپ نسبت به تجهیزات بالادستی و پاییندستی بهصورت هماهنگ مشخص میشوند تا چاپگر مانند یک ایستگاه بومی روی خط رفتار کند، نه دستگاهی خارجی که نیاز به ترجمه داشته باشد.
| عامل ادغام | پرینتر استاندارد آمادهفروش | پرینتر سفارشیشده |
|---|---|---|
| تطابق پروتکل | محدود به گزینههای داخلی، اغلب فقط ورودی/خروجی گسسته | مطابق با استاندارد کارخانه (ایترکت، پروفینت، ایترنت/آیپی) |
| ساعات مهندسی ادغام | معمولاً ۴۰ تا ۱۲۰ ساعت | معمولاً ۱۰ تا ۲۰ ساعت |
| سختافزار تبدیل سیگنال | اغلب نیاز به دروازههای خارجی دارد | هیچیک، پروتکل بومی |
| تنظیم اولیه پس از یکپارچهسازی | ۲–۵ روز | کمتر از ۱ روز |
ساعات ذکرشده در آن جدول تخمینی بازاریابی نیستند. این اعداد از خطوط بستهبندی و تبدیل با میانهپیچیدگی بهدست آمدهاند و توضیح میدهند که چرا قیمت خرید یک چاپگر نمایندهی مناسبی از سرمایهگذاری واقعی نیست. ساعات مهندسی و تنظیمات اولیه در پیشفاکتورها نمایش داده نمیشوند، اما در برنامهریزی پروژه و در ماه اول تولید ظاهر میشوند.
کل هزینهی مالکیت از طریق زمان فعالبودن و مصرفپذیرها محاسبه میشود
وقتی خط تولید متوقف میشود، محاسبات هزینهها بهصورت ناخوشایندی پیچیده میگردند. گزارش «هزینهی واقعی توقف» شیمنس نشان میدهد که توقف غیر برنامهریزیشده در صنایع کالاهای مصرفی سریعالگردش حدوداً ۳۶۰۰۰ دلار در ساعت و در تولید خودرو تا ۲/۳ میلیون دلار در ساعت است. چاپگری که برای رفع مشکلات ادغام در زمان راهاندازی به یک روز اضافی نیاز دارد یا آنقدر سرعت خط را کاهش میدهد که لایهی ضخیم جوهر را بپزد، نهتنها در صفحهی مشخصات فنی عملکرد ضعیفی از خود نشان میدهد؛ بلکه هر نوبتی که خط تولید با سرعتی پایینتر از ظرفیت طراحیشده کار کند، این رقم را مجدداً و مکرراً کاهش میدهد.
قفلشدن مصرفی نیز الگویی مشابه دارد. چاپگرهای استاندارد اغلب با فهرستی محدود از مواد تأییدشده عرضه میشوند که وابستگی به یک تأمینکنندهٔ منفرد را برای جوهرها، مواد پاککننده و قطعات یدکی ایجاد میکند. مشخصات سفارشیسازیشده میتواند شامل برنامهای برای صدور مجوز جوهر باشد که در مرحلهٔ ساخت، پیش از نصب دستگاه، تأمینکنندهٔ دومی را تأیید میکند. این اقدام عملیات را در برابر افزایش قیمتها و قطعیهای عرضه که کاملاً خارج از کنترل خریدار هستند، پس از قفلشدن چاپگر روی یک تأمینکنندهٔ جوهر محافظت میکند.
تصویر کلی هزینهها باید شامل نیروی کار مربوط به چاپگر نیز باشد. پیشدرمانی، دستکاری قطعات، بازرسی در خط تولید و جداسازی اغلب سهم بزرگتری از هزینهی سیستم را نسبت به خود موتور چاپ تشکیل میدهند. دستگاهی که بهصورت یکپارچه با این ایستگاهها کار میکند، بازده سرمایهگذاری کل سلول را — نه صرفاً مرحلهی چاپ — حفظ میکند. زمانی که چاپگر بر اساس خط تولید و نه بر اساس شاسی انتخاب میشود، صرفهجویی در نیروی کار و دستکاری بههمراه بهبود کیفیت چاپ تقویت میشوند.
خط تبدیلی که در آن چاپگر مجبور بود با نوار نقاله هماهنگ شود، نه برعکس
یک تبدیلکنندهٔ بستهبندی که کارتنهای تاشده را تولید میکرد، با مشکلی ساده ولی غیرقابلحلِ تمیز توسط دستگاههای استاندارد روبهرو شده بود. دستگاه موجودِ تاکننده-چسبزننده دارای هندسهٔ ثابت نوار نقاله و کنترلر خطی بود که پروتکل پروفینت را پشتیبانی میکرد؛ در عین حال، انواع مختلفی از مقوا — از مقواهای سبکوزن با روکش تا مقواهای سنگینتر بازیافتی — در یک شیفت واحد استفاده میشد. یک چاپگر استاندارد برای تطبیق ارتفاع ورودی با نوار نقاله نیازمند اصلاح نوار نقاله بود و همچنین نیاز به دروازهٔ پروتکلی برای ارتباط با کنترلر خط داشت. دستگاه اصلاحشده قابلیت کار کردن را داشت، اما با هر تغییر نوع مقوا، اپراتور مجبور بود فاصلهٔ سر چاپ و شدت پخت را بهصورت دستی و مجدداً تنظیم کند.
ساخت سفارشیشده، ایستگاه چاپ را حول هندسه نوار نقاله موجود تعیین کرد، رابط پروفینت را بهصورت بومی تطبیق داد و سیستمی برای دستورالعملهای زیرلایه شامل ارتفاع سر، توان پخت و شکل موج جوهر برای هر درجه برد اضافه نمود. تغییر محصول اکنون بهجای تنظیم دستی مجدد، صرفاً انتخاب یک دستورالعمل شد. این داستانی دراماتیک درباره یک سر چاپ جدید نیست؛ بلکه داستانی است درباره طراحی ماشین با توجه به محدودیتهای موجود خط تولید، نه اینکه از خط تولید خواسته شود محدودیتهای چاپگر را تحمل کند.
جایی که سفارشیسازی تصمیم نادرستی است
سفارشیسازی بهطور کلی برتر نیست و در نظر گرفتن آن بهعنوان حالت پیشفرض، راهی مطمئن برای هدر دادن بودجه است. دستگاهی که بهصورت سفارشی ساخته میشود، هزینهٔ اولیهٔ بالاتری دارد، زمان تحویل طولانیتری نیاز دارد و از خریدار میخواهد که فرآیند را بهاندازهٔ کافی بشناسد تا بتواند نیازها را با دقت مشخص کند. فروشگاهی که برای اولین بار چاپگر دیجیتال میخرد و هنوز در حال آزمایش با مواد اولیهٔ مختلف است، ممکن است از دستگاه استانداردی بهرهمند شود که پایهای شناختهشده ارائه میدهد، قطعات یدکی رایجی دارد و شبکهٔ پشتیبانی آن با دقیقاً همین پیکربندی صدها بار مواجه شده است. وقتی کاربرد هنوز در حال تغییر است، تعیین یک مشخصات سفارشی میتواند فرضیههای نادرست را بهصورت جاودانه در فولاد ثبت کند.
این تصمیم به این بستگی دارد که آیا شکاف بین دستگاه استاندارد و کاربرد مورد نظر در طول عمر دارایی، از طریق ساعتهای مهندسی، ضایعات و کاهش ظرفیت تولید جبران خواهد شد یا خیر. زمانی که زیرلایه مشخص باشد، حجم تولید پایدار باشد و هزینههای جبران عدم تطابق قابل اندازهگیری باشند، معمولاً انتخاب دستگاهی با ساختار سفارشیشده ارزانترین راهحل است. اما هنگامی که این شرایط برقرار نباشند، انتخاب دستگاه استاندارد راهحل منطقیتری خواهد بود. رویکرد «پیکربندی بر اساس سفارش» میتواند این فاصله میانی را پُر کند؛ یعنی با یک معماری ماژولار آغاز میشود که با روشنتر شدن نیازهای تولیدی، قابل گسترش در عرض، رنگ یا توانایی فرآیندی خواهد بود، نه اینکه از روز اول به یک ساختار کاملاً سفارشی تعهد داده شود.
برای عملیاتی که در این ناحیه میانی قرار دارند، کار پیکربندی پیش از ساخت دستگاه انجام میشود. NOVA Inkjet Technology رویکردی نسبت به پلتفرمهای سفارشیسازیشده از طریق آزمون پیکربندی چاپ و مهندسی ویژهی زیرلایه دارد؛ بهگونهای که انتخابهای سر، جوهر، پخت و حملونقل را با نیازهای تولیدی تطبیق میدهد، نه اینکه تمام خطوط را مجبور به پیروی از یک مشخصهی ثابت و یکسان کند. فرآیندهای تولید و کنترل کیفیت نیز بر اساس این پیکربندی انجام میشوند، بنابراین ساخت سفارشیشده همواره یک تمرین مهندسی کنترلشده باقی میماند و به آزمایشی یکباره تبدیل نمیشود.