
 EN
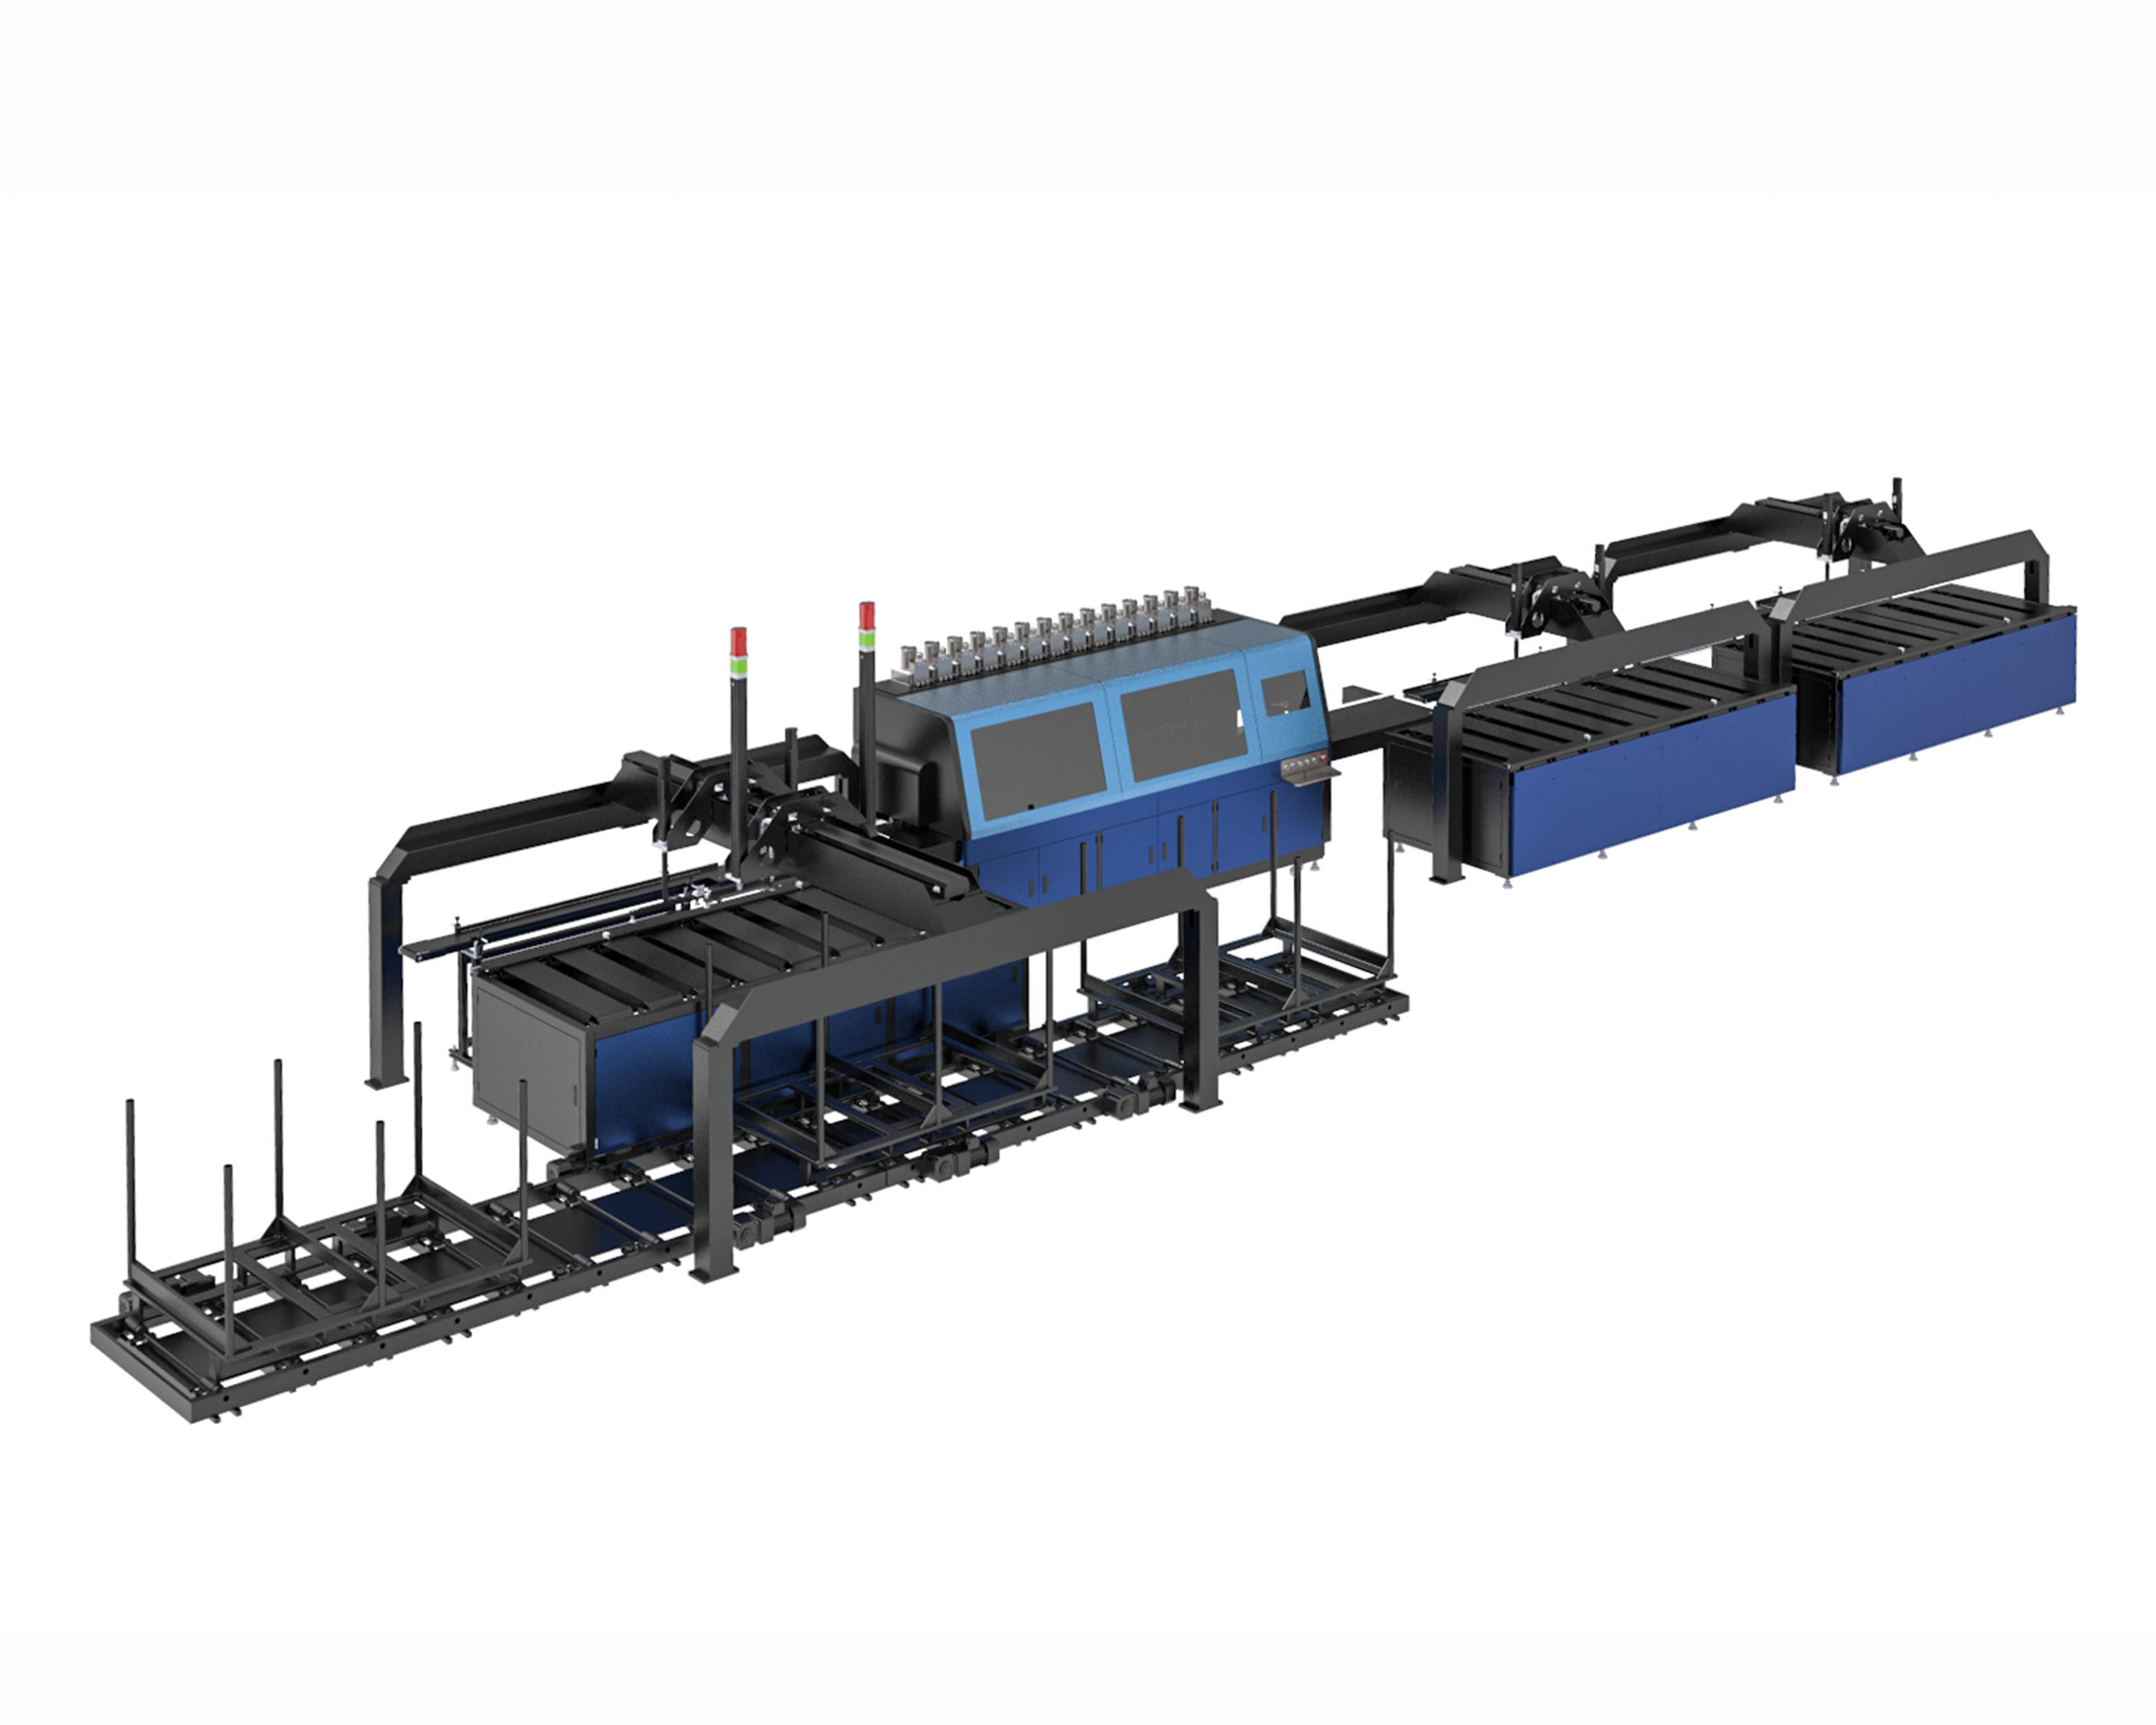
الطابعة المُخصصة ليست جهازًا قياسيًّا تُضاف إليه بضعة مكوِّنات إضافية. ويكتسب هذا التمييز أهميةً بالغةً لأنَّ مصطلح «مُخصَّص» يُستخدم في الواقع بشكلٍ غير دقيق. وفي الممارسة الفعلية، تبدأ الطابعة المُخصصة للتطبيقات الصناعية للطباعة النافثة للحبر من متطلبات الإنتاج وتتوسَّع منها: فالوسيلة التي تُطبَع عليها (الركيزة)، ونظام النقل، وتركيبة الحبر، وأسلوب التصلُّب، وبروتوكول الاتصال مع باقي خط الإنتاج — كلُّها تُحدَّد وفقًا للمهمة التي يجب أن يؤديها الجهاز، وليس وفق هيكل ثابت تضطر الجهة المشترية بعد ذلك إلى التكيُّف معه. وهذه التحوُّل في نقطة البداية هو ما يُفرِّق بين النظام المصمم خصيصًا والوحدة الجاهزة المُعدَّلة، وهو ما يؤثِّر في اقتصاديات المشروع بأكمله.
لماذا تُضيِّع الطابعة القياسية الأرباح
يحمل كل طابعة صناعية قياسية مجموعة من التنازلات التصميمية التي كانت معقولةً بالنسبة إلى أوسع سوقٍ ممكنة. ويُضبط ارتفاع رأس الطباعة وفقًا لسماكة الركيزة النموذجية. وتوضع مصباح التصلب في الموضع المناسب لحمل الحبر النموذجي. كما يدعم كتلة المدخلات/المخرجات البروتوكولات التي قرّر المصنع أنّها شائعةٌ بما يكفي لتضمينها. وعلى خط إنتاجٍ يعمل على مادةٍ مألوفة واحدة وبسرعةٍ مألوفة واحدة، قد تكون تلك التنازلات قريبةً بما يكفي بحيث لا يلاحظها أحد. أما على خطٍ أُنشئ لحلّ مشكلة إنتاجية محددة، فإن الفجوة بين الجهاز والمهام تظهر في أماكن لا تظهر عادةً في نموذج طلب الاستثمار: مثل وجود مشغّل إضافي عند الطابعة لاكتشاف العيوب، أو خفض سرعة الخط بنسبة خمسة عشر في المئة للحفاظ على التصلب ضمن الحدود المسموح بها، أو وجود خطوة يدوية لضبط التسجيل موجودةٍ فقط لأن الطابعة لا تستطيع رؤية العلامة التي طبعتها الآلة السابقة.
لا تَعتبر أيًّا من هذه التكاليف غير مرئية لأنها صغيرة. بل هي غير مرئية لأنها تُدمج في العمليات اليومية كجزءٍ طبيعيٍّ منها. فمثلاً، يصبح العامل الذي يراقب الطابعة جزءًا من نمط الورديات. ويُفترض أن سرعة الخط المُخفَّضة هي المعدل الطبيعي لإنتاج الوحدة. وتتحول الخطوة اليدوية إلى تعليمات عمل رسمية. أما الطابعة المُخصَّصة فهي محاولةٌ لاستبعاد تلك التنازلات من خط الإنتاج منذ المرحلة التصميمية، قبل بناء الجهاز نفسه، بدلًا من دفع تكاليفها في كل وردية على امتداد عمر الأصل.
التكامل هو المكان الذي تُحقِّق فيه التخصيصات قيمتها الحقيقية.
الجانب الكهربائي وجانب أنظمة التحكم في عملية التكامل هو المكان الذي تظهر فيه الفروق بين الجهاز المصمم خصيصًا والجهاز القياسي بشكلٍ أكثر وضوحًا. فخط الإنتاج في المصنع ليس مجموعة من الآلات المعزولة التي تقع ببساطة بالقرب من بعضها البعض. بل إن جهاز التعبئة، وجهاز وضع الملصقات، وجهاز تغليف العبوات، ووحدة التحكم المركزية في الخط تتبادل باستمرار إشارات التأكيد (Handshakes)، وحالات الأعطال، وأعداد الوحدات المنتجة. وغالبًا ما يأتي الطابعة القياسية مزودة بوحدة إدخال/إخراج منفصلة عامة (Generic Discrete I/O Block) وقائمة بروتوكولات ثابتة. وعندما تعمل وحدة التحكم المركزية في خط الإنتاج وفق بروتوكول إيثر كات (EtherCAT)، بينما تدعم الطابعة فقط الإشارات المنفصلة (Discrete Signals)، فإن عملية التكامل تتحول إلى مجموعة غير منسقة من وحدات الربط (Gateways) ومحولات البروتوكولات، والتي قد تعمل بكفاءة كافية في اليوم الأول، لكنها تُنتج أعراض أعطال غامضة بعد ستة أشهر.
يتطابق البناء المخصص مع بنية تحكم الطابعة مع مجموعة أنظمة الأتمتة في المصنع منذ البداية. وهذا لا يعني أن كل جهاز مخصص يحتاج إلى بروتوكول إيثر كات أو بروفينت. بل يعني أن اختيار البروتوكول يتم مع أخذ وحدة التحكم في الخط في الاعتبار، وليس كفكرة لاحقة. وينطبق المنطق نفسه على الواجهة الفيزيائية: حيث تُحدد ارتفاع الناقل وانتقالات الإدخال والإخراج وموقع محطة الطباعة بالنسبة للمعدات السابقة واللاحقة معًا، بحيث تتصرف الطابعة وكأنها محطة أصلية ضمن الخط بدلًا من أن تكون جهازًا أجنبيًّا يحتاج إلى واجهة ترجمة.
| عامل التكامل | طابعة قياسية جاهزة للاستخدام | طابعة مُخصصة |
|---|---|---|
| تطابق البروتوكول | محدودة بالخيارات المدمجة، وغالبًا ما تكون إدخال/إخراج منفصل فقط | متوافق مع المعيار المعملي (إيثر كات، بروفينت، إيثرنت/آي بي) |
| ساعات هندسة التكامل | 40–120 ساعة عادةً | 10–20 ساعة عادةً |
| أجهزة تحويل الإشارات | غالبًا ما تكون بوابات خارجية مطلوبة | لا يوجد، بروتوكول أصلي |
| ضبط إعدادات التشغيل بعد التكامل | 2–5 أيام | أقل من يوم واحد |
الساعات المذكورة في تلك الجدول ليست تقديرات تسويقية. بل هي مستمدة من خطوط تغليف وتحويل متوسطة التعقيد، وهي تفسّر لماذا يشكّل سعر شراء الطابعة مؤشرًا ضعيفًا على الاستثمار الحقيقي. فساعات الهندسة وضبط التشغيل الأولي لا تظهر في عرض الأسعار، لكنها تظهر في جدول المشروع وفي الشهر الأول من الإنتاج.
يَشمل إجمالي تكلفة الملكية وقت التشغيل والمواد الاستهلاكية.
الوقت غير المنتج هو المكان الذي تصبح فيه الحسابات غير مريحة. وتشير تقرير شركة سيمنز حول التكلفة الحقيقية للوقت غير المنتج إلى أن الوقت غير المخطط له يبلغ نحو ٣٦٠٠٠ دولار أمريكي في الساعة في قطاع السلع الاستهلاكية سريعة الدوران، وقد يصل إلى ٢,٣ مليون دولار أمريكي في الساعة في قطاع تصنيع المركبات. فالطابعة التي تحتاج يوماً إضافياً لاستكشاف الأخطاء وإصلاحها أثناء بدء التشغيل، أو التي تُجبر على خفض السرعة لمعالجة طبقة حبر كثيفة، لا تؤدي أداءً أقل فقط مقارنةً بالمواصفات الفنية المذكورة في ورقة البيانات. بل إنها تُقلّص تلك القيمة مراراً وتكراراً، في كل وردية يشتغل فيها الخط بأقل من المعدل المقصود.
يَتّبع ارتباط المواد الاستهلاكية نفس النمط. فغالبًا ما تُورَّد الطابعات القياسية مع قائمة ضيِّقة من المواد المعتمدة، ما يُنشئ اعتمادًا أحاديّ المصدر على الحبر والمنظِّفات وقطع الغيار. ويمكن أن تتضمّن المواصفات المخصصة برنامجًا لتأهيل الحبر يُصدِّق على مورِّد ثانٍ أثناء مرحلة التصنيع، أي قبل تركيب الجهاز حتى. ويحمي هذا الإجراء التشغيل من زيادات الأسعار وانقطاعات التوريد التي تكون خارج نطاق سيطرة المشتري تمامًا بمجرد ارتباط الطابعة بمورِّد حبر واحد.
يجب أن تشمل صورة التكلفة الإجمالية أيضًا العمالة المرتبطة بالطابعة. فعمليات المعالجة المسبقة، ومناولة القطع، والتفتيش أثناء التشغيل، والفرز غالبًا ما تمثِّل حصةً أكبر من تكلفة النظام مقارنةً بمحرّك الطباعة نفسه. وبالمقابل، فإن الجهاز الذي يتكامل بسلاسة مع هذه المحطات يحمي العائد على الخلية بأكملها، وليس فقط على خطوة الطباعة وحدها. وعند تحديد مواصفات الطابعة وفقًا لخط الإنتاج ككل بدلًا من تحديدها وفقًا لهيكل معين، تتراكم وفورات العمالة والمناولة جنبًا إلى جنب مع تحسُّن جودة الطباعة.
خط تحويلٍ كان لا بدَّ أن تتكيف الطابعة فيه مع الناقل، وليس العكس
كان لدى محول تغليف واحد يعمل على صناديق الطي مشكلة بسيطة لم تتمكن الآلات القياسية من حلها بشكل نظيف. فكانت آلة الطي واللصق الحالية مزودة بنظام ناقل ذي هندسة ثابتة ووحدة تحكم في الخط تتحدث بروتوكول «بروفينت»، بينما تراوحت أنواع الورق المستخدم في تصنيع الصناديق بين ألواح مطلية خفيفة الوزن وألواح معاد تدويرها أثقل وزنًا، وذلك ضمن نفس النوبة الإنتاجية. ولَكانَ استخدام طابعة قياسية يتطلب تعديل نظام الناقل ليتطابق ارتفاع مدخل التغذية معه، بالإضافة إلى تركيب بوابة بروتوكول للاتصال بوحدة تحكم الخط. ولَكانت الآلة المُعدَّلة تعمل بالفعل، لكن كل تغيير في نوع ورق الصندوق كان سيتطلّب من المشغل إعادة ضبط المسافة الرأسية بين رأس الطباعة والصناديق وشدة التصلّب يدويًّا.
حدَّدت عملية البناء المُخصَّصة محطة الطباعة وفق هندسة الناقل الموجودة مسبقًا، وتمت مطابقة واجهة «بروفينت» (Profinet) بشكل أصلي، كما شملت نظام وصفات الركيزة الذي يخزِّن ارتفاع الرأس وطاقة التصلب وموجة الحبر لكل درجة من لوحات الدوائر. وأصبح تغيير الإعدادات مجرد اختيار وصفة بدلًا من إجراء ضبط يدوي معقَّد. وهذه ليست قصة دراماتيكية عن رأس طباعة جديد. بل هي قصة تصميم الآلة بحيث تتكيف مع القيود القائمة في الخط، بدلًا من أن يُطلب من الخط أن يستوعب قيود الطابعة.
عندما لا يكون التخصيص هو القرار الصحيح
التخصيص ليس متفوقًا بشكل عام، والتعامل معه كخيار افتراضي هو وسيلة مؤكدة للإنفاق الزائد. فالآلة المُصمَّمة خصيصًا تكلِّف أكثر في البداية، وتستغرق وقتًا أطول في التسليم، وتتطلَّب من المشتري أن يكون على درايةٍ كافيةٍ بالعملية ليحدِّد المتطلبات بدقة. وقد يكون من الأفضل لمتجرٍ يشتري أول طابعة رقمية له وما زال يجرب المواد المختلفة أن يكتفي بآلة قياسية توفر أساسًا معروفًا، وقطع غيار شائعة، وشبكة دعمٍ سبق لها التعامل مع هذه التركيبة بالضبط مئات المرات. وعندما لا تزال التطبيقات قيد التطور، فإن تحديد مواصفات مخصصة قد يُثبِّت افتراضاتٍ خاطئة في هيكلٍ صلب.
يتعلّق القرار بما إذا كان الفارق بين الجهاز القياسي والتطبيق المطلوب سيُغطّى على مدار عمر الأصل من حيث ساعات الهندسة، والمخلفات، وفقدان الإنتاجية. وعندما يكون نوع المادة الأساسية معروفًا، ويكون الحجم مستقرًّا، وتكون تكلفة التعامل مع عدم التوافق قابلة للقياس، فإن السعر الإضافي لجهاز مُصمَّم خصيصًا يُعتبر عادةً الخيار الأقل تكلفة. أما في حال غياب هذه الشروط، فإن الجهاز القياسي هو الخيار الصادق. ويمكن لنهج «التكوين حسب الطلب» أن يسدّ الفجوة في المنطقة الوسطى، انطلاقًا من بنية وحدوية يمكن توسيعها لاحقًا من حيث العرض أو الألوان أو القدرات العملية كلما اتضحت متطلبات الإنتاج أكثر، بدلًا من الالتزام منذ اليوم الأول ببناءٍ مخصص بالكامل.
أما بالنسبة للعمليات التي تقع في تلك المنطقة الوسطى، فإن أعمال التكوين تتم قبل تصنيع الجهاز. تِكنولوجيا نُوفا لِلطَباعَة بِالرَشّ تتّبع نهجاً مُخصَّصاً في المنصّات من خلال إجراء اختبارات تهيئة الطباعة وهندسة المواد الأساسية، بحيث تتم مطابقة رؤوس الطباعة والحبر وعمليات التصلب ووسائل النقل مع متطلبات الإنتاج، بدل فرض نفس المواصفة الثابتة على كل خط إنتاج. كما تتبع عمليات التصنيع ومراقبة الجودة التهيئة المُعتمدة، لذا يظل البناء المُخصَّص عملاً هندسياً خاضعاً للرقابة بدلاً من أن يكون تجربةً فرديةً غير قابلة للتكرار.