
 EN
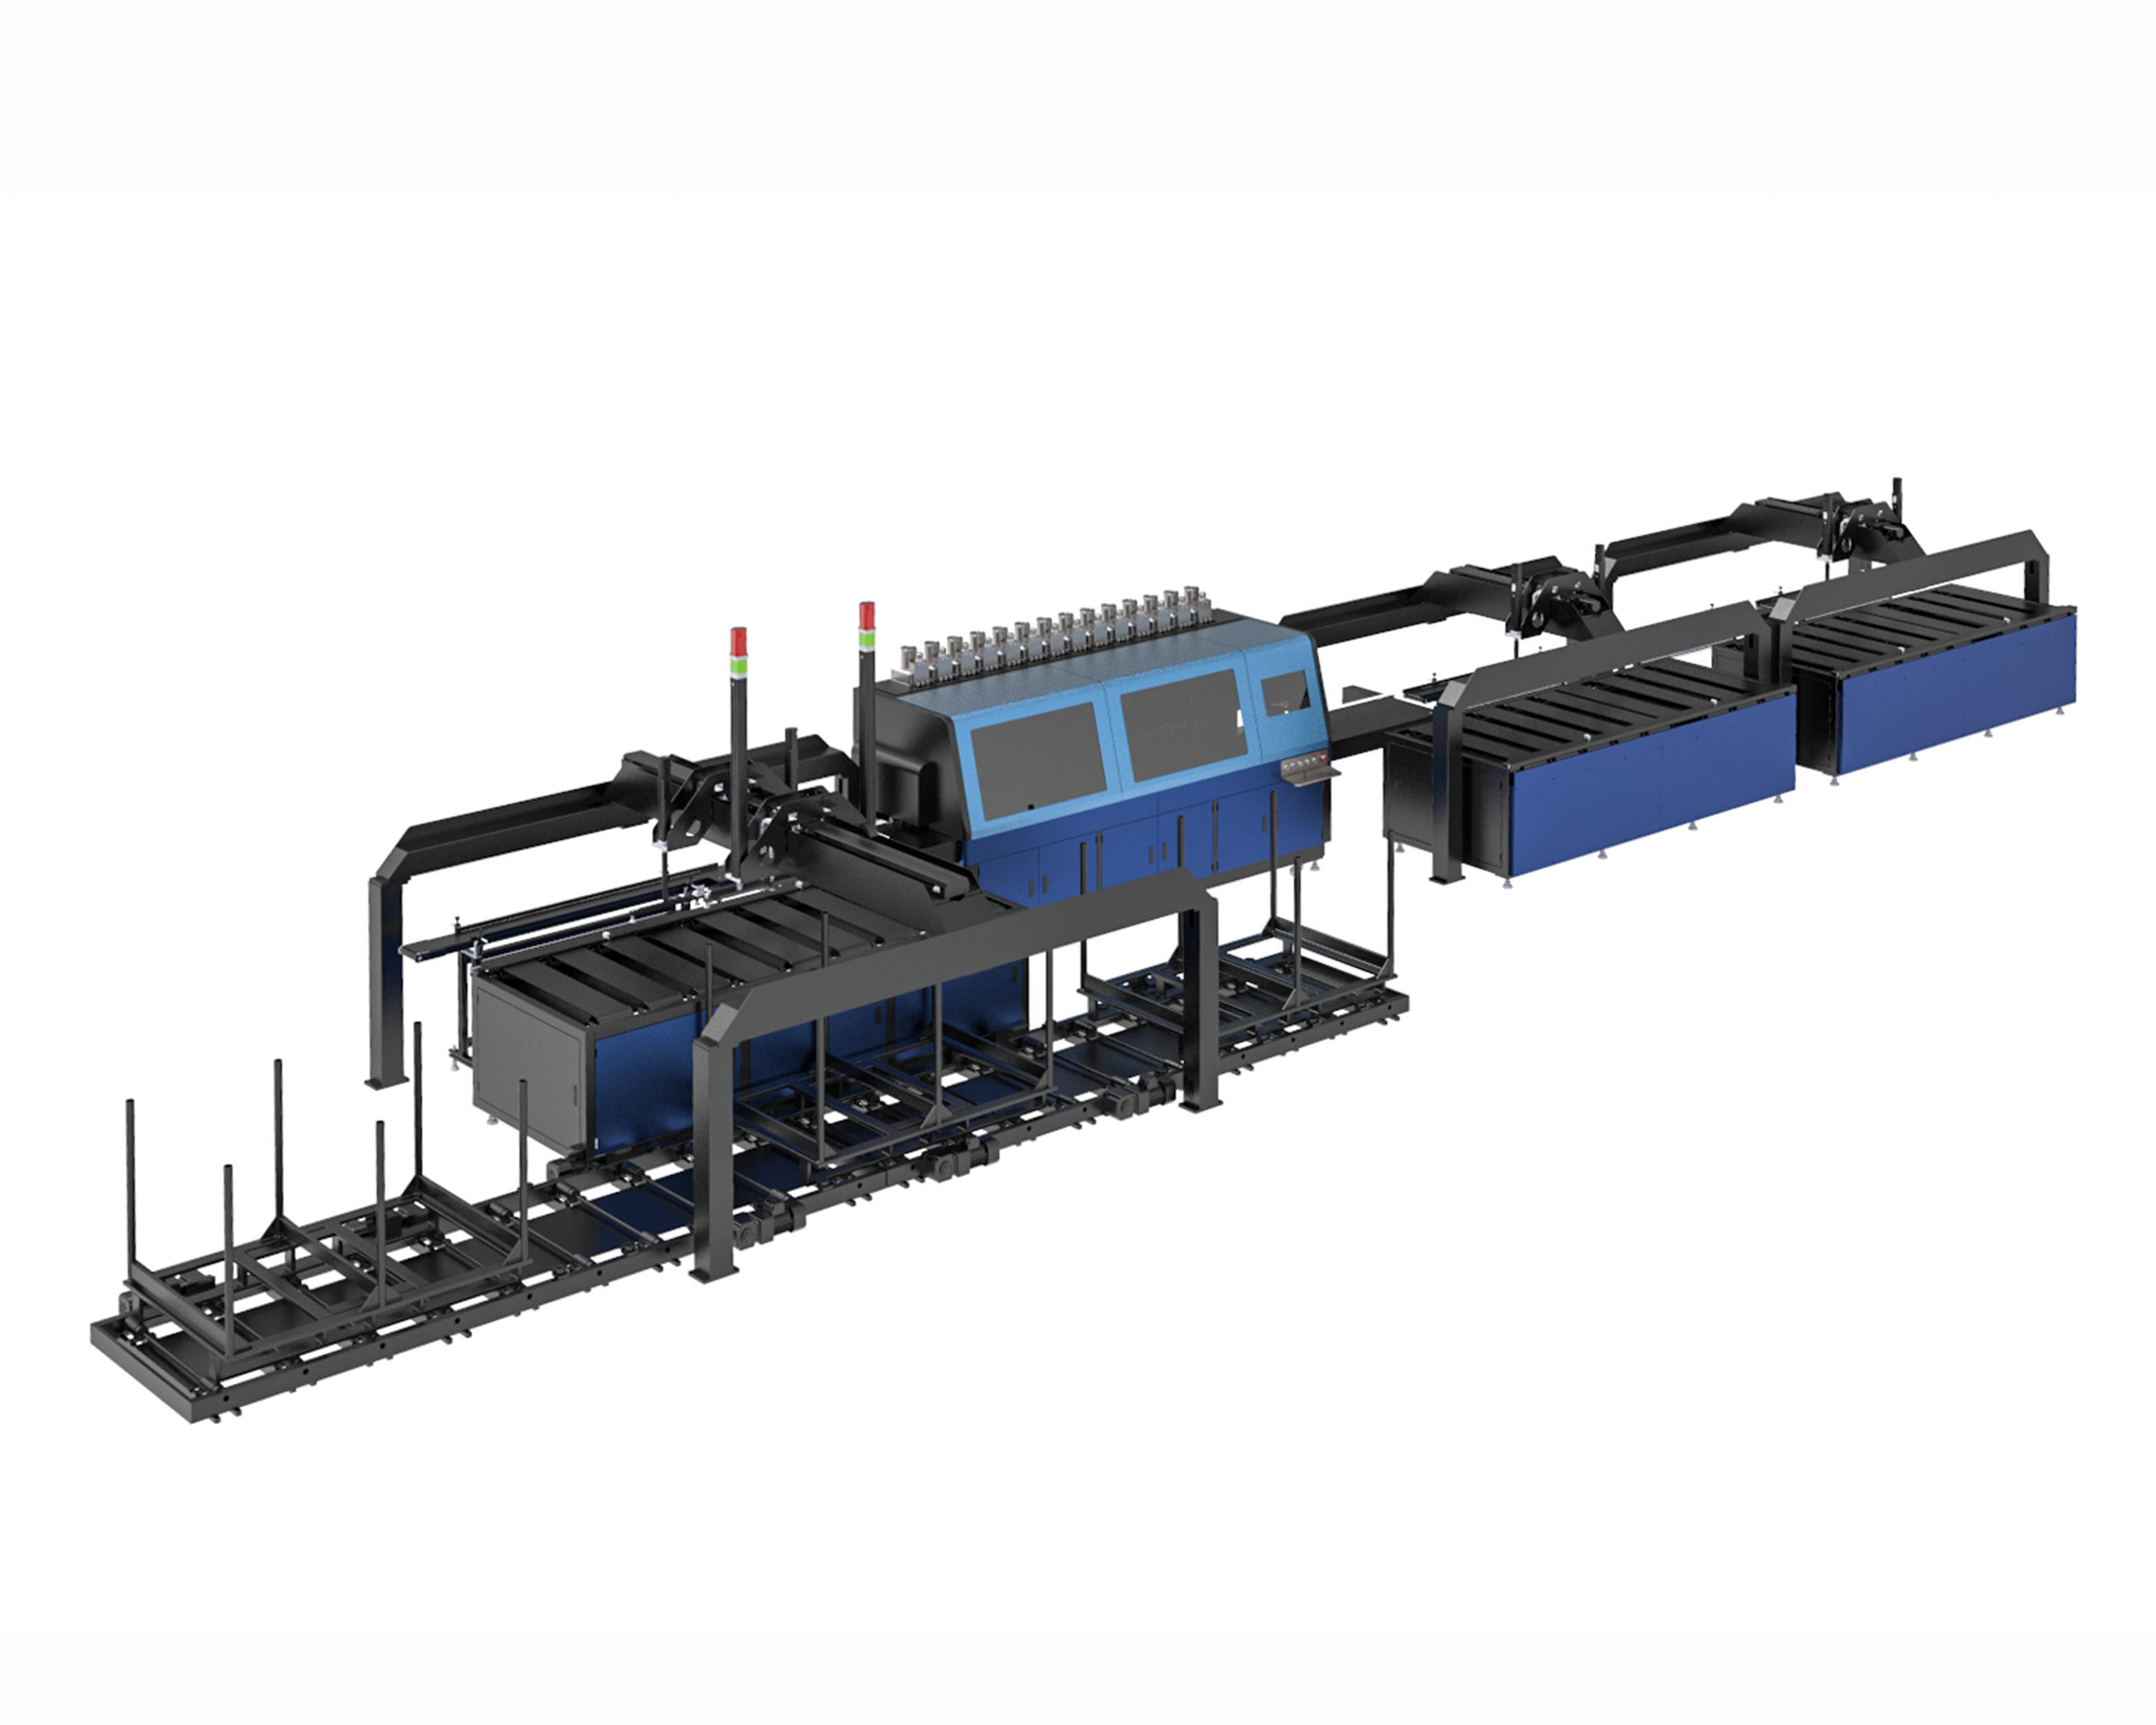
एक अनुकूलित प्रिंटर कोई मानक मशीन नहीं है जिसमें कुछ अतिरिक्त सुविधाएँ सिर्फ़ जोड़ दी गई हों। यह अंतर महत्वपूर्ण है, क्योंकि शब्द “अनुकूलित” का उपयोग अक्सर ढीले ढाले तरीके से किया जाता है। व्यवहार में, औद्योगिक इंकजेट कार्यों के लिए एक अनुकूलित प्रिंटर उत्पादन की आवश्यकता से शुरू होता है: आधार सामग्रि (सब्सट्रेट), परिवहन प्रणाली, स्याही की रासायनिक बनावट, सेटिंग की विधि, और पूरी लाइन के अन्य भागों के साथ संचार प्रोटोकॉल — ये सभी तत्व उस कार्य के आधार पर निर्दिष्ट किए जाते हैं जो मशीन को करना है, न कि किसी निश्चित चैसिस के आधार पर जिसके चारों ओर खरीदार को अपना काम घुमाना पड़े। शुरुआत के इस बदलाव के कारण ही एक विशिष्ट रूप से डिज़ाइन की गई प्रणाली और एक सामान्य बाज़ार में उपलब्ध इकाई के संशोधित संस्करण में अंतर होता है, और यह पूरी परियोजना की आर्थिक स्थिति को भी बदल देता है।
एक मानक प्रिंटर क्यों लाभ को छोड़ देता है
प्रत्येक मानक औद्योगिक प्रिंटर में डिज़ाइन संबंधी कुछ समझौते शामिल होते हैं, जो सबसे व्यापक संभव बाज़ार के लिए उचित थे। हेड स्टैंडऑफ को एक सामान्य सब्सट्रेट मोटाई के अनुकूल सेट किया गया है। क्यूरिंग लैंप को एक सामान्य इंक लोड के अनुकूल स्थित किया गया है। आई/ओ ब्लॉक उन प्रोटोकॉल का समर्थन करता है जिन्हें निर्माता ने सामान्य पर्याप्त मानकर शामिल करने का निर्णय लिया था। एक लाइन पर, जहाँ एक परिचित सामग्री को एक परिचित गति से चलाया जाता है, ये समझौते इतने निकट हो सकते हैं कि कोई भी उन्हें नोटिस न करे। लेकिन एक ऐसी लाइन पर, जिसे किसी विशिष्ट उत्पादन समस्या के समाधान के लिए बनाया गया हो, मशीन और कार्य के बीच का अंतर ऐसे स्थानों पर प्रकट होता है जो कभी भी पूंजी अनुरोध फॉर्म पर नहीं आते: प्रिंटर पर दोषों को पकड़ने के लिए अतिरिक्त ऑपरेटर की नियुक्ति, क्यूरिंग को सहनीय सीमा में रखने के लिए लाइन गति में पंद्रह प्रतिशत की कमी, और एक मैनुअल रजिस्ट्रेशन चरण जो केवल इसलिए मौजूद है क्योंकि प्रिंटर उस मार्क को नहीं देख सकता जो ऊपर की ओर की मशीन पहले ही छाप चुकी है।
इनमें से कोई भी लागत छोटी होने के कारण अदृश्य नहीं है। वे इसलिए अदृश्य हैं क्योंकि उन्हें दैनिक कार्यों में सामान्य के रूप में शामिल कर लिया जाता है। प्रिंटर की देखभाल करने वाला ऑपरेटर शिफ्ट पैटर्न का हिस्सा बन जाता है। कम की गई लाइन गति को धारण किए गए उत्पादन दर के रूप में मान लिया जाता है। मैनुअल कदम को कार्य निर्देश के रूप में शामिल कर लिया जाता है। एक अनुकूलित प्रिंटर उन समझौतों को लाइन से पहले ही हटाने का प्रयास है, जिससे मशीन के निर्माण से पहले ही उन्हें डिज़ाइन किया जा सके, बजाय इन्हें संपत्ति के पूरे जीवनकाल में प्रत्येक शिफ्ट के बाद भुगतान करने के।
एकीकरण वह स्थान है जहाँ अनुकूलन अपना मूल्य साबित करता है
एक अनुकूलित संयंत्र और एक मानक मशीन के बीच का अंतर, एकीकरण के विद्युत और नियंत्रण पक्ष पर सबसे स्पष्ट रूप से प्रकट होता है। एक फैक्टरी लाइन, अलग-अलग मशीनों का एक संग्रह नहीं होती है जो केवल एक-दूसरे के पास स्थित होती हैं। फिलर, लेबलर, केस पैकर और लाइन कंट्रोलर लगातार हैंडशेक, दोष स्थितियाँ और उत्पादन गिनतियाँ आदान-प्रदान करते रहते हैं। एक मानक प्रिंटर अक्सर एक सामान्य डिस्क्रीट आई/ओ ब्लॉक और एक निश्चित प्रोटोकॉल सूची के साथ आता है। जब संयंत्र का लाइन कंट्रोलर ईथरकैट पर चलता है और प्रिंटर केवल डिस्क्रीट सिग्नल भेज सकता है, तो एकीकरण गेटवे और कनवर्टर्स के एक टुकड़ों के समूह में बदल जाता है, जो पहले दिन तो ठीक से काम करता है, लेकिन छह महीने बाद अस्पष्ट दोष स्थितियाँ उत्पन्न करता है।
एक अनुकूलित निर्माण प्रिंटर के नियंत्रण वास्तुकला को संयंत्र के स्वचालन स्टैक के साथ शुरुआत से ही मेल खाता है। इसका यह अर्थ नहीं है कि प्रत्येक अनुकूलित मशीन को एथरकैट या प्रोफ़िनेट की आवश्यकता होती है। इसका अर्थ है कि प्रोटोकॉल का चयन लाइन नियंत्रक को ध्यान में रखकर किया जाता है, न कि बाद में सोचा गया विचार के रूप में छोड़ा जाता है। भौतिक इंटरफ़ेस के लिए भी यही तर्क लागू होता है: कन्वेयर की ऊँचाई, इनफीड और आउटफीड संक्रमण, तथा प्रिंट स्टेशन का स्थान ऊपर की ओर और नीचे की ओर के उपकरणों के संबंध में एक साथ निर्दिष्ट किया जाता है, ताकि प्रिंटर लाइन पर एक स्वदेशी स्टेशन की तरह व्यवहार करे, न कि एक विदेशी उपकरण की तरह जिसे अनुवाद की आवश्यकता हो।
| एकीकरण कारक | मानक ऑफ-द-शेल्फ प्रिंटर | अनुकूलित प्रिंटर |
|---|---|---|
| प्रोटोकॉल मिलान | निर्मित विकल्पों तक सीमित, अक्सर केवल असतत I/O | संयंत्र मानक के अनुरूप (एथरकैट, प्रोफिनेट, एथरनेट/आईपी) |
| एकीकरण इंजीनियरिंग घंटे | आमतौर पर 40–120 घंटे | आमतौर पर 10–20 घंटे |
| सिग्नल परिवर्तन हार्डवेयर | बाहरी गेटवे अक्सर आवश्यक होते हैं | कोई नहीं, अंतर्निहित प्रोटोकॉल |
| एकीकरण के बाद स्टार्टअप ट्यूनिंग | 2–5 दिन | 1 दिन से कम |
उस सारणी में दिए गए घंटे कोई विपणन अनुमान नहीं हैं। ये मध्य-जटिलता वाली पैकेजिंग और कन्वर्टिंग लाइनों से प्राप्त हुए हैं, और ये इस बात की व्याख्या करते हैं कि किसी प्रिंटर की खरीद मूल्य वास्तविक निवेश का एक खराब प्रतिनिधित्व क्यों है। इंजीनियरिंग घंटे और प्रारंभिक सुव्यवस्थापन एक उद्धरण में दिखाई नहीं देते, लेकिन वे परियोजना के कार्यक्रम पर और उत्पादन के पहले महीने में दिखाई देते हैं।
कुल स्वामित्व लागत उपयोग समय और खपत वस्तुओं पर निर्भर करती है
अवरुद्ध समय वह स्थिति है जहाँ गणना असहज हो जाती है। सीमेंस की 'सच्ची अवरुद्ध समय लागत' रिपोर्ट के अनुसार, त्वरित उपभोक्ता वस्तुओं में अनियोजित अवरुद्ध समय लगभग प्रति घंटा ३६,००० अमेरिकी डॉलर के बराबर है, जबकि ऑटोमोटिव निर्माण में यह प्रति घंटा २.३ मिलियन अमेरिकी डॉलर तक पहुँच सकता है। एक प्रिंटर जिसे शुरुआत में एक अतिरिक्त दिन की एकीकरण समस्या-निवारण की आवश्यकता हो, या जो भारी स्याही की परत को सुखाने के लिए गति कम करने को मजबूर करे, केवल डेटाशीट पर कम प्रदर्शन नहीं करता है। यह संख्या को बार-बार कम करता है—प्रत्येक शिफ्ट के दौरान, जब लाइन अपनी निर्धारित गति से कम चलती है।
उपभोग्य लॉक-इन भी उसी पैटर्न का अनुसरण करता है। मानक प्रिंटर अक्सर सीमित मंजूर किए गए सामग्री की सूची के साथ आते हैं, जिससे स्याही, सफाई एजेंट और स्पेयर पार्ट्स के लिए एकल-स्रोत निर्भरता पैदा हो जाती है। एक अनुकूलित विशिष्टता में एक स्याही प्रमाणन कार्यक्रम शामिल किया जा सकता है, जो मशीन की स्थापना से पहले, निर्माण चरण के दौरान दूसरे आपूर्तिकर्ता का प्रमाणन करता है। यह कदम ऑपरेशन की रक्षा करता है ताकि स्याही के एकल विक्रेता में लॉक होने के बाद खरीदार के नियंत्रण से पूरी तरह बाहर कीमतों में वृद्धि और आपूर्ति में व्यवधान से बचा जा सके।
कुल लागत की तस्वीर में प्रिंटर के चारों ओर के श्रम को भी शामिल करना आवश्यक है। प्री-ट्रीटमेंट, पार्ट हैंडलिंग, इनलाइन निरीक्षण और सॉर्टिंग अक्सर सिस्टम की लागत का वह हिस्सा होते हैं जो प्रिंट इंजन की तुलना में बड़ा होता है। एक ऐसी मशीन जो उन स्टेशनों के साथ साफ़-साफ़ एकीकृत हो जाती है, पूरे सेल पर रिटर्न की रक्षा करती है, सिर्फ़ प्रिंटिंग कदम पर नहीं। जब प्रिंटर को लाइन के आसपास निर्दिष्ट किया जाता है, न कि चेसिस के आसपास, तो श्रम और हैंडलिंग की बचत प्रिंट की गुणवत्ता में सुधार के साथ-साथ और अधिक बढ़ जाती है।
एक कन्वर्टिंग लाइन जहाँ प्रिंटर को कन्वेयर के अनुकूल बनाना पड़ा, न कि इसके विपरीत
एक पैकेजिंग कन्वर्टर जो फोल्डिंग कार्टन बना रहा था, उसे एक सीधी-सादी समस्या का सामना करना पड़ा जिसे मानक मशीनें साफ़-सुथरे तरीके से हल नहीं कर पा रही थीं। मौजूदा फोल्डर-ग्लूअर में एक निश्चित कन्वेयर ज्यामिति थी और एक लाइन कंट्रोलर जो प्रोफ़िनेट भाषा में बात करता था, और कार्टन के स्टॉक में एक ही शिफ्ट के दौरान हल्के कोटेड बोर्ड से लेकर भारी रीसाइकिल्ड ग्रेड्स तक की विविधता थी। कोई मानक प्रिंटर लगाने के लिए कन्वेयर को संशोधित करना पड़ता, ताकि इनफीड ऊँचाई के साथ मेल खाए, और लाइन कंट्रोलर से बात करने के लिए एक प्रोटोकॉल गेटवे की आवश्यकता होती। संशोधित मशीन काम करती, लेकिन हर कार्टन ग्रेड बदलने पर ऑपरेटर को सिर की दूरी (हेड स्टैंडऑफ) और क्यूरिंग तीव्रता को हाथ से फिर से समायोजित करना पड़ता।
अनुकूलित निर्माण में प्रिंट स्टेशन को मौजूदा कन्वेयर ज्यामिति के आसपास निर्दिष्ट किया गया, प्रोफ़ीनेट इंटरफ़ेस को स्वदेशी रूप से सुमेलित किया गया, और एक सब्सट्रेट रेसिपी प्रणाली शामिल की गई जो प्रत्येक बोर्ड ग्रेड के लिए हेड ऊँचाई, क्यूरिंग शक्ति और इंक वेवफॉर्म को संग्रहीत करती थी। चेंजओवर अब एक रेसिपी चयन बन गया, न कि एक हाथ से किया जाने वाला पुनः ट्यूनिंग अभ्यास। यह किसी नए प्रिंटहेड के बारे में कोई शानदार कहानी नहीं है। यह एक ऐसी कहानी है जिसमें मशीन को लाइन की मौजूदा सीमाओं के आधार पर डिज़ाइन किया गया है, न कि मशीन की सीमाओं को लाइन पर थोपने के लिए कहा गया हो।
जहाँ अनुकूलन गलत निर्णय है
अनुकूलन सार्वत्रिक रूप से श्रेष्ठ नहीं है, और इसे डिफ़ॉल्ट के रूप में मानना अत्यधिक व्यय करने का एक विश्वसनीय तरीका है। एक अनुकूलित मशीन की प्रारंभिक लागत अधिक होती है, इसकी डिलीवरी में अधिक समय लगता है, और इसके खरीदार को प्रक्रिया के बारे में पर्याप्त ज्ञान होना आवश्यक है ताकि आवश्यकताओं को सटीक रूप से निर्दिष्ट किया जा सके। एक ऐसी दुकान जो अपना पहला डिजिटल प्रिंटर खरीद रही है और अभी भी सब्सट्रेट्स के साथ प्रयोग कर रही है, उसके लिए एक मानक मशीन जो एक ज्ञात आधार, सामान्य स्पेयर पार्ट्स और एक समर्थन नेटवर्क प्रदान करती है—जिसने सटीक कॉन्फ़िगरेशन को सैकड़ों बार देखा हो—उसके लिए अधिक उपयुक्त हो सकती है। जब अनुप्रयोग अभी भी विकास की प्रक्रिया में हो, तो एक अनुकूलित विनिर्देश को तय करना गलत धारणाओं को स्टील में जमा देने के समान है।
निर्णय इस बात पर निर्भर करता है कि मानक मशीन और अनुप्रयोग के बीच के अंतर को इंजीनियरिंग घंटों, कचरा सामग्री और ह्रासित उत्पादन क्षमता के माध्यम से संपत्ति के जीवनकाल में पूरा किया जाएगा या नहीं। जब आधार सामग्री ज्ञात होती है, मात्रा स्थिर होती है, और असंगति के कारण होने वाले अतिरिक्त खर्च को मापा जा सकता है, तो विशिष्ट रूप से निर्मित मशीन के लिए अतिरिक्त शुल्क आमतौर पर सस्ता विकल्प होता है। जब ये परिस्थितियाँ अनुपस्थित होती हैं, तो मानक मशीन ईमानदार विकल्प होती है। कॉन्फ़िगर-टू-ऑर्डर दृष्टिकोण मध्यम स्थिति को पाट सकता है, जो एक मॉड्यूलर वास्तुकला से शुरू होता है जो उत्पादन आवश्यकताओं के स्पष्ट होने के साथ-साथ चौड़ाई, रंग या प्रक्रिया क्षमता में विस्तार कर सकती है, बजाय दिन एक पर पूर्ण रूप से विशिष्ट निर्माण के लिए प्रतिबद्ध होने के।
उन संचालनों के लिए जो उस मध्यम क्षेत्र में हैं, कॉन्फ़िगरेशन का कार्य मशीन के निर्माण से पहले किया जाता है। NOVA Inkjet Technology यह छपाई कॉन्फ़िगरेशन परीक्षण और सब्सट्रेट-विशिष्ट इंजीनियरिंग के माध्यम से अनुकूलित प्लेटफ़ॉर्मों के करीब पहुँचता है, जिसमें हेड, इंक, क्यूरिंग और परिवहन के चयन को उत्पादन की आवश्यकता के अनुसार मिलाया जाता है, बजाय इसके कि हर लाइन को एक ही निश्चित विनिर्देश में फ़िट करने की कोशिश की जाए। निर्माण और गुणवत्ता नियंत्रण प्रक्रियाएँ कॉन्फ़िगरेशन का अनुसरण करती हैं, इसलिए अनुकूलित निर्माण एक नियंत्रित इंजीनियरिंग प्रयोग बना रहता है, न कि एक बार का प्रयोग।