
 EN
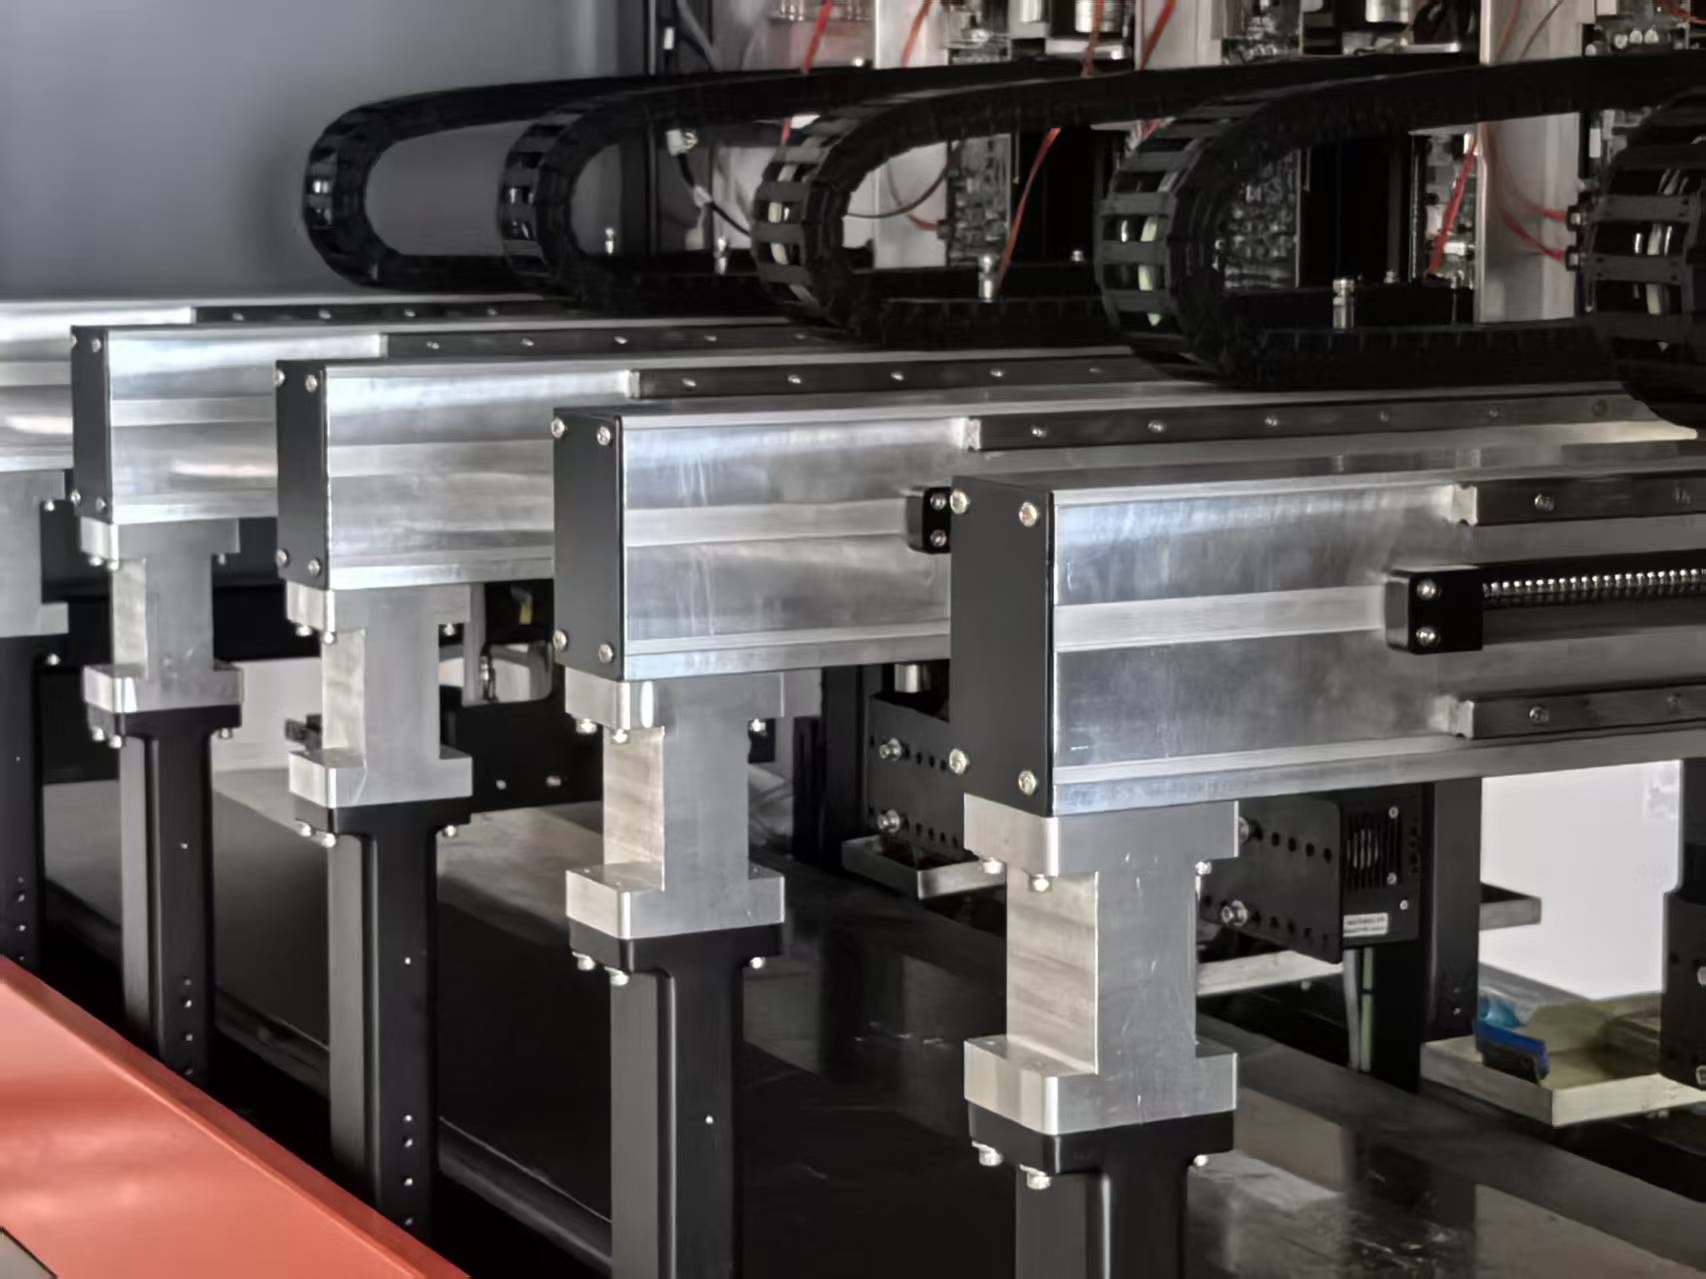
Una impresora de barrido construye una imagen como alguien pinta una pared con un rodillo: el cabezal recorre el sustrato, avanza un paso hacia abajo, regresa y repite el proceso hasta completar la cobertura. Una impresora de paso único funciona más bien como una caseta de peaje en una autopista: los cabezales permanecen inmóviles, mientras el sustrato se desplaza una sola vez debajo de ellos, y todos los colores se depositan sobre la hoja en ese único recorrido. El truco no radica en que la imagen aparezca por arte de magia, sino en que todo el conjunto de colores está dispuesto a lo ancho del medio en una secuencia fija, y el momento exacto en que cada gota se deposita está sincronizado con el pulso del codificador del sustrato en movimiento, y no con el desplazamiento de un carro.
La matriz fija y el único recorrido debajo de ella
El hardware principal es una matriz de cabezales de impresión de ancho de página o de ancho de sustrato, normalmente construida a partir de varios módulos de cabezales unidos entre sí para cubrir todo el ancho de impresión. En una configuración de cuatro colores CMYK, los cabezales se disponen en orden a lo largo de la dirección de avance del soporte, con cada plano de color situado en una estación fija. El sustrato pasa primero por el cian, luego por el magenta, después por el amarillo y finalmente por el negro, o bien sigue una secuencia ajustada según la química de las tintas y el sustrato. Cada boquilla a lo largo de ese ancho tiene una posición definida en la dirección transversal al avance del soporte, y los datos de imagen se dividen previamente de modo que cada boquilla sepa exactamente cuándo debe disparar mientras el soporte avanza.
Lo que hace posible el color completo en una sola pasada es que la separación de colores ocurre antes de que el sustrato se mueva, no durante un ciclo de ida y vuelta. El procesador de imágenes rasteriza la obra en órdenes de gotas por color y las envía en tiempo real a las barras fijas. El registro se mantiene mediante la alineación mecánica de los módulos de cabezales y mediante el codificador que rastrea la posición del sustrato con alta resolución. No hay una segunda oportunidad para corregir un plano de color desalineado, por lo que la unión entre módulos de cabezales adyacentes debe ser precisa hasta el nivel de la boquilla.
Por qué un fallo de una sola boquilla importa más que en modo de barrido
La impresión de paso único tiene una sensibilidad bien conocida que los sistemas de exploración pueden ocultar. En una impresora de exploración, una boquilla débil o obstruida afecta un solo paso, y los pasos posteriores pueden enmascarar parcialmente el defecto. En una máquina de paso único, una boquilla ausente produce una línea recta continua y visible a lo largo de toda la impresión, porque no hay un segundo paso que rellene el hueco. El trabajo de ingeniería de HP sobre matrices de ancho de página describe la salud de las boquillas como crítica precisamente por esta razón y señala que una matriz de paso único puede incorporar más de 200 000 boquillas, todas las cuales deben supervisarse y compensarse durante la producción.
La respuesta del sector combina la redundancia y la compensación mediante software. La redundancia de boquillas coloca varias boquillas en una zona de solapamiento, de modo que, si una boquilla falla, otra vecina puede sustituirla. Los algoritmos de compensación, como NozzleFix de Meteor, detectan una boquilla desviada o inactiva, la desactivan en la ruta de datos y utilizan boquillas vecinas en buen estado para aplicar un fluido compensador en el mismo plano cromático o en otro distinto. Así es como una posible raya se convierte en una corrección invisible, y por eso la calidad de impresión de un sistema de pasada única depende tanto del software como del hardware.
La gestión del color y el escalado de grises realizan la mayor parte del trabajo para lograr una alta calidad de imagen
La impresión a todo color en una sola pasada no consiste únicamente en depositar cuatro tintas en el orden correcto. La suavidad percibida de los degradados, los tonos de piel y los detalles fotográficos depende de cuántos tamaños de gota puede producir cada boquilla y de cómo el sistema de gestión del color asigna el archivo fuente al límite de tinta del sustrato. Las cabezas industriales de impresión de una sola pasada suelen emplear la activación en escala de grises multinivel, mediante la cual cada boquilla puede expulsar varios volúmenes de gota, en lugar de un único volumen fijo. Esa variabilidad, combinada con el tramado y la calibración específica por color, es lo que evita que una impresión de una sola pasada parezca una aproximación plana y con efecto de posterización de la obra original.
La canalización de gestión del color también debe tener en cuenta el hecho de que las tintas se aplican húmedas sobre húmedas en cuestión de milisegundos. La ganancia de punto, la sangría entre planos de color adyacentes y el orden de deposición influyen todos en la apariencia final. En un sistema de barrido, el operador puede intervenir entre pasadas. En una línea de pasada única, el perfil de color y el orden de disparo deben ajustarse con precisión durante la puesta en marcha y mantenerse estables a lo largo de toda la impresión. Por eso los fabricantes de impresoras invierten fuertemente en el desarrollo de formas de onda y en la creación de perfiles específicos para cada sustrato antes de que una máquina entre en producción.
| Factor de Producción | Impresora de cabezal de barrido | Impresora de Pasa Única |
|---|---|---|
| Imagen construida mediante | Múltiples pasadas de ida y vuelta | Un solo recorrido del sustrato bajo cabezales fijos |
| Rango de velocidad típico | Hasta ~300 m/h en sistemas de barrido | 100–150 m/min en modos de pasada única de alta calidad |
| Efecto de una boquilla defectuosa | Parcialmente enmascarado por pasadas posteriores | Visible como una línea continua, a menos que se compense |
| Flexibilidad en el ancho | Anchos mayores alcanzables de forma económica | El ancho práctico está limitado por el costo del cabezal y la costura |
| Mejor opción | Formato amplio, volumen bajo a medio, sustratos variados | Alto volumen, ancho fijo, producción repetitiva |
La brecha de velocidad es real, pero la advertencia es que la velocidad máxima indicada y la velocidad de producción no son el mismo valor. En las máquinas de paso único, aumentar la velocidad reduce la resolución en la dirección del rollo y puede disminuir la densidad de tinta. Una línea que opera al límite superior de su rango de velocidad puede no mantener la riqueza cromática que el trabajo realmente requiere. La ventana útil de producción suele ser más estrecha que la cifra destacada, y esa es una limitación que conviene planificar, no ignorar.
Una línea de embalaje donde un solo paso sustituyó dos pasos de impresión separados
Un mayorista de alimentos del norte de Inglaterra producía cajas para pizzas de marca, bolsas de kraft y cartones de tirada corta mediante una combinación de proveedores externos y capacidades limitadas internas. Los plazos de entrega eran largos, y era difícil atender con rapidez las solicitudes personalizadas de restaurantes locales. La empresa instaló una impresora de paso único y asumió internamente la producción de embalajes de tirada corta, fabricando cajas y cartones de marca bajo demanda, en lugar de depender de una cadena de suministro. La máquina ya estaba procesando pedidos reales de clientes al segundo día tras su instalación, lo que evidencia el grado de avance alcanzado por la integración de impresión de paso único en flujos de trabajo de embalaje que anteriormente dependían de procesos analógicos o de subcontratación.
Ese escenario no trata de imprimir una fotografía en una pared de galería. Se trata de imprimir un paquete vendible, completamente a color, en una sola pasada y a una velocidad que coincida con la línea de conversión. El requisito de color es real, pero el requisito más importante es que el color llegue de forma constante, que la registración se mantenga y que la línea no se detenga para un ciclo de recuperación de cabezales cada pocos cientos de hojas. La tecnología de una sola pasada cumple ese estándar cuando el sustrato, el conjunto de tintas y la matriz de cabezales se especifican conjuntamente, y no como elementos añadidos posteriormente.
Cuándo la tecnología de una sola pasada no es la herramienta adecuada y qué especificar en su lugar
El sistema de paso único no es una mejora universal. El costo de la matriz de cabezales aumenta con el ancho, por lo que los formatos muy anchos siguen siendo dominio de los sistemas de barrido. También importan el grosor del sustrato y su textura superficial: una matriz de paso único tiene una distancia fija respecto al medio, y una plancha deformada o una superficie con desgarro fibroso intenso puede provocar impactos contra los cabezales que una máquina de barrido podría soportar gracias a una mayor elevación de los cabezales.
La regla práctica es que el sistema de paso único resulta rentable cuando el trabajo es lo bastante ancho para justificar una matriz de ancho completo, lo bastante repetitivo para amortizar la configuración inicial y lo bastante estable en calidad del sustrato como para permitir que los cabezales permanezcan cerca de la superficie sin intervención constante. Para las operaciones dentro de esta zona, el trabajo de configuración se lleva a cabo antes de construir la máquina. Tecnología de impresión por inyección de tinta NOVA aborda las plataformas de paso único mediante pruebas de configuración de impresión, gestión de color específica para el sustrato y desarrollo de formas de onda adaptadas a la cabeza de impresión y al conjunto de tintas, de modo que la salida de color en un solo paso esté definida por la aplicación y no se deje a un perfil genérico predeterminado.
Tabla de Contenidos
- La matriz fija y el único recorrido debajo de ella
- Por qué un fallo de una sola boquilla importa más que en modo de barrido
- La gestión del color y el escalado de grises realizan la mayor parte del trabajo para lograr una alta calidad de imagen
- Una línea de embalaje donde un solo paso sustituyó dos pasos de impresión separados
- Cuándo la tecnología de una sola pasada no es la herramienta adecuada y qué especificar en su lugar