
 EN
Основно питање које се поставља у свакој фабрици
Уђете у било који завод за паковање који размишља о штампању директно на боце, и поставља се исто питање: како мастило заправо липи на стакло и пластику? Звучи једноставно, али одговор укључује хемију површине, физику капи и динамику затврђивања о којој већина оператера никада не мора размишљати док нешто не пође наопако.
Бутилски инкџејт штампач не штампа на начин на који то ради десктоп штампач. Не зависи од апсорпције у супстрат јер стакло и већина пластике не апсорбују мастило. Уместо тога, користи комбинацију припреме површине, прецизног постављања капи и тренутног зачепљења како би се створила трајна слика на материјалима који су у основи непорни .
Процес се дели на три различите фазе: пре-третмање, штампање и зачепљавање. Свака фаза има своје променљиве и свака мора бити контролисана у оквиру специфичних параметара да би коначни резултат испунио стандарде квалитета.
Претратирање: Припремање површине да прихвати мастило
Пре него што се мастило дотакне флашке, површина мора бити припремљена. Ово није опционално за већину пластике и многе врсте стакла. На површини супстрата се налази енергија која одређује колико ће се мастило мокрити и ширити. Материјали са ниском енергијом површине као што су полиетилен и полипропилен узрокују да се мастило убрка уместо да формира глатки филм.
Претратирање повећава површинску енергију кроз физичку или хемијску модификацију. Обрада плазмом је уобичајена у индустријским системима за штампање боца - Да ли је то истина? То ради бомбардовањем површине јонизованим гасом, који разбија молекуларне везе и уводе поларне групе које повећавају површинску енергију. Ефекат је привремениенергија површине почиње да пада за неколико сатитко је потребно претратирање одмах пре штампе.
Третман пламеном је још једна опција, посебно за пластичне флаше. Контролисани пламен пролази преко површине, оксидирајући је и повећавајући површинску енергију. Процес је добро схваћен и трошковно ефикасан, иако захтева пажљиву контролу како би се избегло оштећење субстрата.
За стаклене флаше, претратмане често укључују другачији приступ. Стакло је по својој природи високоенергетско, тако да изазови прилепљења долазе од контаминације или присуства агенса за ослобађање из процеса формирања. Чишћење и понекад танки прекривач припремају површину за штампање инкџетом.
Фаза штампања: Како капице падају на закривљену површину
Стварно штампање се врши помоћу пиезоелектричне технологије млазања мастила. Главе за штампање садрже стотине или хиљаде малих млазница, од којих свака може да пуца капљице мастила на захтев - Да ли је то истина? Електрични сигнал узрокује деформацију пиезоелектричног кристала, стварајући притисак који избацује капљицу из млазнице. Капица путује кроз ваздух и пада на површину флаше.
То звучи једноставно, али искривљена површина представља компликације. Растојање од главе за штампање до површине флаше се мења док се флашка окреће, посебно ако флашка није савршено округла. Бутилски инкџет штампач компензује прилагођавањем времена капи у реалном времену и понекад позиционирањем висине главе штампе .
Сам састав мастила је критичан. Цвијела која се лече УВ зраком садрже мономере, олигомере, фотоиннициаторе и пигменте. Када су изложени ултравиолетовом светлости, фотоиннициатори изазивају реакцију полимеризације која преобразује течну мастило у чврсти полимерски филм - Да ли је то истина? То се темељно разликује од мастила на бази растворитеља, која се суше испаравањем и остављају чврсти остатак.
Величина капљица и њихово постављање одређују квалитет слике. Индустријске печатарске главе могу да производе капице у распону од 3 до 20 пиколитера - Да ли је то истина? Мање капице производе финије детаље, али су потребне више пролаза да би се постигла густина. Глава штампања се пуца са фреквенцијама мереним у килохерцима, и на основу тога се на подручју штампања спуштају милиони капи у секунди.
Очишћење: Закључавање слике на месту
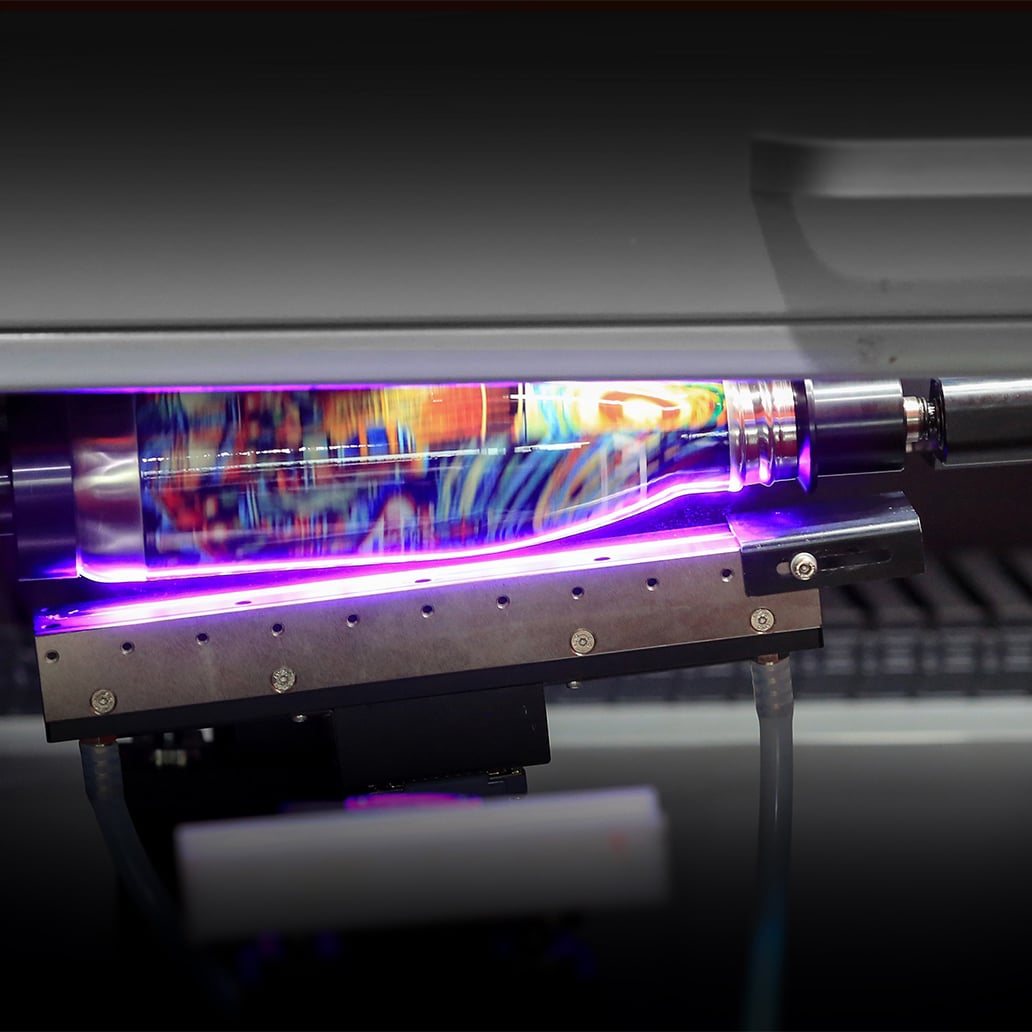
У зачињивању се дешава магија и тамо се појављују многи проблеми са штампом. Чим капи мастила слете, оне морају бити зачепљене. УВ лампе постављене одмах након печатарских глава излагају мокро мастило интензивној ултраљубичастој светлости.
Процес зачепљења има две фазе: зачепљање и потпуно зачепљавање. У овом случају се користи UV зрачење ниже интензитета како би се мастило делимично заздравило, и закрепљено на месту тако да се не шири или крвари. Потпуно зачињење користи већи интензитет да би завршило полимеризацију, стварајући коначни трајан филм. Овај двостепени приступ је посебно важан на не-асорбционим површинама као што су стакло и пластика, где мастило нема прилику да се упије и стабилизује.
Параметри за зачепљење морају бити прилагођени за различите супстрате. Стакло одражава ултравиолетово светло, што може смањити ефикасност затврђивања ако лампе нису правилно постављене. Пластика тамне боје апсорбује више топлоте, што може утицати на кинетику затврђивања. Контролни систем млазничког штампача за боце управља овим променљивим аутоматски, али оператер мора да разуме принципе за решавање проблема када се појаве проблеми.
Резултат одговарајуће зачепљивања је штампана слика која се не може огребати, користити хемикалије и да се не бледи. Цветање постаје део површине уместо да се налази на њој, што објашњава зашто уВ-очињени отписи на боцама преживљавају руковање и прање које би уништило отписи на бази растворитеља .
Разлике у материјалу које су важне
Печати на пластику није исто као и на стакло, а бутнички инкџејт штампач мора да се носи и са њима. Разлике иду изван површинске енергије у топлотне својства, оптичке карактеристике и хемијску компатибилност.
| Материјална имовина | Пластичне флаше | Склене флаше |
|---|---|---|
| Површинска енергија | Ниски (треба претратман) | Висока (треба чишћење) |
| Трпена проводност | Ниско | Висока |
| УВ преношење | Разликује се по боји/прозрачности | Висока (одражава мало УВ) |
| Механизам прилепљења мастила | Механичка блокирање + хемијски | Хемијска веза |
| Потребна претратма | Обично да | Понекад да. |
| Изазов за лечење | Осетљивост на топлоту | УВ рефлексија |
Пластичне флаше су осетљиве на топлоту, што ограничава интензитет затврђивања који се може применити. Превише топлоте може деформисати боцу или утицати на њену структурну интегритетност. Систем за зачешћење мора доставити довољно УВ енергије да зачешће мастило без прегревања супстрата. Због тога је УВ-ЛЕД оцвршћење постало популарно за штампање пластичних боцапроизводи мање топлоте од традиционалних лампа за пара жива .
Стаклене флаше брзо одводе топлоту са површине, што може успорити реакцију затврђивања. УВ лампе могу бити постављене ближе површини или радити са већим интензитетом како би се компензовало. Стакло такође одражава ултравиолетово светло, тако да дизајн система за оштрење мора да узме у обзир одражану енергију која би могла утицати на оближње компоненте.
Реално посматрање из филмског окружења
Уговорни објекат за декорацију на југоистоку користио је мешавину стаклене и пластичне флаше кроз исти флашкови инкџејт штампач. Склене линије су идеално пролазиле. Пластична линија је имала повремене неуспехе прилепљења. Отписи би прошли почетну проверу квалитета, али би прошли тест траке након 24 сата.
Истраживање је открило да је проблем у непостојанству пре третмана. Плазмену јединицу су ставили на фиксну удаљеност од флашица, али пластичне флашице су имале мале разлике у дијаметру. Варијације су промениле пропад између плазмене млазнице и површине флаше, мењајући интензитет третмана. Када је јединица за претратирање прилагођена да прилагоди варијацијама дијаметра и додата је повратна петља за праћење ефикасности третмана, неуспех прилепљења је престао.
Овај пример илуструје ширу тачку: штампање бацелом је систем, а не самосталан процес. Претратација, штампање и зачешћење морају да раде заједно, а свака компонента утиче на друге. Промена у једној променљивој дијаметру флаше, типу материјала, формулисању мастила просипава се кроз цео систем.
Шта оператор треба да зна
Успешна штампање боце са инкџетом зависи од разумевања оператера као и од способности опреме. Оператор не мора бити хемичар, али треба да препозна знакове уобичајених проблема и да зна које параметре треба прилагодити.
Затицање мастила у печатарским главама је најчешћи проблем одржавања. УВ мастила се зачепи када су изложена светлости, што значи да се могу зачепити унутар млазница ако се не управљају правилно - Да ли је то истина? Чишћење главе штампе, рутине чишћења и системи за затварање спречавају то, али оператер мора да следи распоред одржавања.
Грешеви у регистрацији се јављају када се ротација флаше није синхронизована са пуцањем главе за штампање. То се показује као искривљене слике или зашивања где се почетак и крај штампе не сусрећу. Оператор прилагођава параметре синхронизације помоћу софтвера за контролу штампача.
Конзистенција боје зависи од температуре мастила, стања главе штампе и конзистенције затврђивања. Оператори их прате кроз дијагностичке екране штампача и по потреби праве прилагођавања. Круга учења је контролисана, али захтева пажњу на детаље.
Основна инжењерска техника која га чини успешним
Способност штампача за млазње мастила у боци да штампа директно на пластику и стакло све зависи од инжењерских избора направљених на нивоу система. Механизам ротације мора чврсто држати флашку и ротирати је непрекидно. Воз за главу отпечатка мора се прецизно кретати. Система за оштрење мора да даје конзистентан УВ излаз.
Ови подсистеми су интегрисани кроз архитектуру контроле која координише њихове акције. Енкодери прате положај и брзину ротације. Сензори надгледају температуру главе и проток мастила. Контролни софтвер преводи дигиталну слику у команде за пуцање за сваку млазницу.
Инжењерски компромиси су стварни. Виша резолуција захтева мање капице, што значи више пролаза или спорије брзине. Брже брзине захтевају веће фреквенције пуцања, што може утицати на стабилност капљица. Најбољи штампачи са бацилом мастила за боце уравнотежују ове факторе како би пружили поуздану перформансу у различитим прилозима.
НОВА Инкджет технологија развила је своје платформе за штампање бацама са нагласком на интеграцију система, схватајући да појединачне компоненте имају мање значаја него како раде заједно. Приступ компаније избору печатарске главе, формулисању мастила и дизајну система за оцвршћивање одражава практично разумевање онога што се дешава на производњи када се флашице различитих материјала пролазе кроз исту машину .
Садржај
- Основно питање које се поставља у свакој фабрици
- Претратирање: Припремање површине да прихвати мастило
- Фаза штампања: Како капице падају на закривљену површину
- Очишћење: Закључавање слике на месту
- Разлике у материјалу које су важне
- Реално посматрање из филмског окружења
- Шта оператор треба да зна
- Основна инжењерска техника која га чини успешним