
 EN
التحدي المتعلق بالسطوح المنحنية الذي لا تستطيع الطابعات القياسية حله
يبدو طباعة التصاميم على زجاجة أو كوب أمرًا بسيطًا حتى تفشل أول جولة اختبار. فالملصق المسطح المطبَّق على سطح منحني يتجعَّد عند الحواف. وتواجه طابعة النقل بالوسادة صعوبة في نقل الحبر بشكل متسق عبر أقطار مختلفة. أما الطباعة بالشاشة فتتطلب شاشة جديدةً لكل تغيير في التصميم. وهذه ليست مشكلات نظريةً فحسب، بل تظهر يوميًّا في خطوط الإنتاج، مستهلكةً الوقت والميزانيات المخصصة للمواد.
تطبِّق طابعة الحبر النفاث الأسطوانية الحلَّ الجذري لهذه المشكلة: فالكائنات الأسطوانية تمتلك أسطحًا غير خطية لا تستطيع الطابعات القياسية المسطحة استيعابها دون تشويه. ويجب أن تحافظ رأس الطباعة على مسافة ثابتة من السطح أثناء دوران الجسم، كما يجب أن يسقط الحبر بزاوية مناسبة لتفادي التمدد أو الانحراف. وهذا لا يتعلق بالطباعة الأسرع، بل بالطباعة الصحيحة على الشكل الهندسي الفعلي.
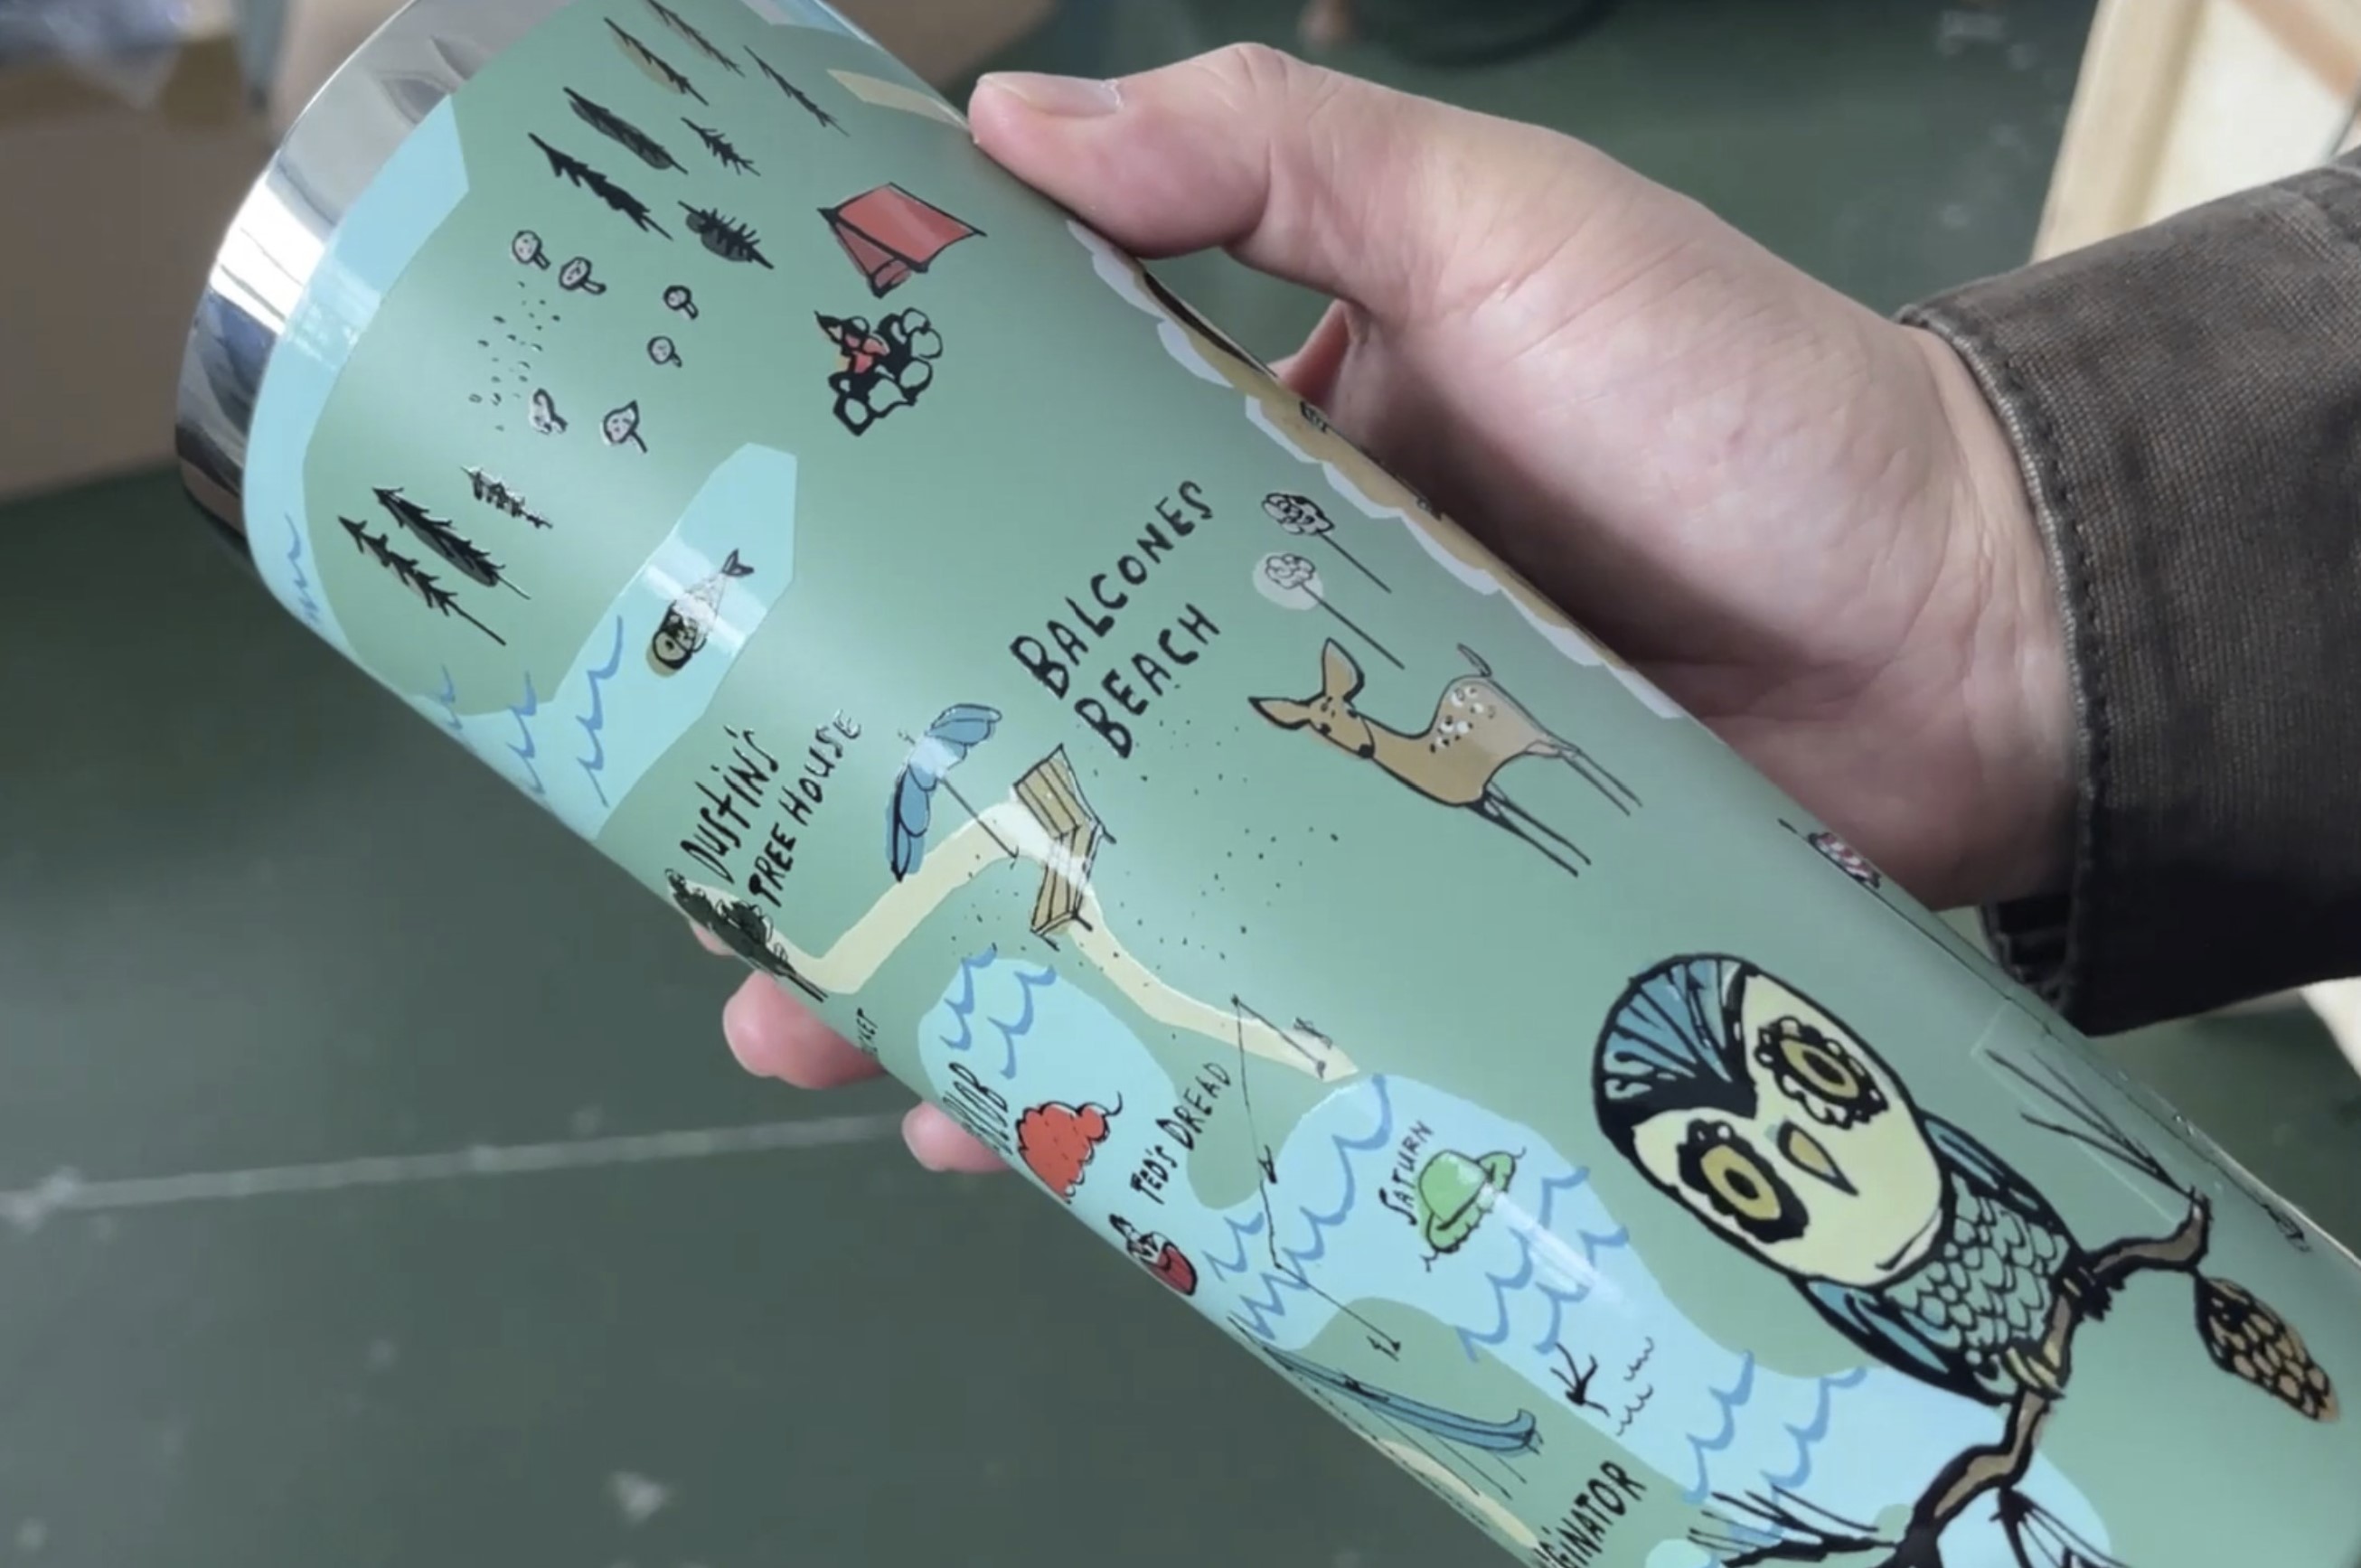
فكّر في عملية تغليف تعاقدية متوسطة الحجم تولّت طلبية ترويجية لـ٥٠٠٠٠ كوب من الفولاذ المقاوم للصدأ مخصّص. وقد استُخدم في المحاولة الأولى طابعة مسطحة مزودة بملحق دوّار. وانحرفت عملية التسجيل بعد كل ٢٠٠ قطعة. وارتفعت نسب المرفوضات إلى ما يزيد على ١٢ في المئة قبل إيقاف العمل تمامًا. أما الانتقال إلى طابعة نفاثة حبر مخصصة للأسطوانات، فقد خفض نسب المرفوضات إلى نطاق يمكن إدارته خلال النوبة الأولى. والفرق لم يكن في الحبر أو المشغل، بل في قدرة الجهاز على التعامل مع الانحناء كمعلّمة تصميمية بدلًا من اعتباره عائقًا.
ما الذي تفعله طابعة النفاثة الحبرية الأسطوانية بشكل مختلف تحت الغطاء
يبدأ الاختلاف التقني بالآلية الدوّارة. فطابعة النفاثة الحبرية الأسطوانية تحمل الزجاجة أو الكوب على محور دوّار يدور تحت صفّ رؤوس طباعة ثابتة. هذا يختلف جذريًّا عن تحريك رأس الطباعة عبر سطح مسطّح. ويجب أن تتماشى سرعة الدوران مع تردد إطلاق فوهات طابعة الحبر النفاث لتكوين صورٍ متواصلة وغير منقطعة حول المحيط الكامل.
تستخدم معظم طابعات الأسطوانة الصناعية النفاثة رؤوس طباعة كهروإجهادية تُخرج قطراتٍ تقاس بوحدة البيكولتر. ويتم التحكم في حجم القطرات وموضعها عبر تشكيل الموجة — وهي درجة دقة تسمح بتحقيق تدرجات ناعمة ونصوص حادة حتى على الأسطح المدببة مثل زجاجات النبيذ أو قوارير مستحضرات التجميل. ولا تلامس رؤوس الطباعة السطح المطبوع عليه، ما يلغي التآكل الميكانيكي الذي تعاني منه الطرق التي تتطلب التلامس.
يتم دمج عملية التصلب بالأشعة فوق البنفسجية مباشرةً في عملية الطباعة. وبمجرد وصول الحبر إلى السطح، تُثبِّته أشعة الأشعة فوق البنفسجية فورًا. هذا التثبيت الفوري يعني أن التصميم المطبوع لا يزول أو يتشوّش أثناء الدوران، وهي متطلّبٌ بالغ الأهمية عند الطباعة على الأجسام الدائرية. ويمكن ضبط شدة التصلّب حسب نوع المادة—فإن الزجاج يحتاج إلى طاقة أشعة فوق بنفسجية تختلف عن تلك المطلوبة للبلاستيك، كما قد تحتاج الأسطح الداكنة إلى طبقة بيضاء تحتية قبل البدء في الطباعة بالألوان. .
تنوّع المواد: من الزجاج إلى البلاستيك إلى المعدن
تأتي الزجاجات والأكواب بمجموعة متنوعة من المواد، ولكلٍّ منها طاقته السطحية وخصائص الالتصاق الخاصة به. ولا يهمّ طابعة الحبر النفاث الأسطوانية ما إذا كانت المادة الأساسية زجاجًا أو بلاستيك PET أو ألمنيومًا أو خزفيًّا—فآلية الطباعة تبقى نفسها. ما يتغيّر هو تركيبة الحبر وخطوات المعالجة المسبقة.
بالنسبة للزجاجات البلاستيكية، تكون التوتر السطحي غالبًا العامل المحدِّد. فكثير من أنواع البلاستيك تمتلك طاقة سطحية منخفضة، ما يؤدي إلى تجمع الحبر على السطح بدلًا من انتشاره بالتساوي. ويمكن لأنظمة الطباعة النفاثة الأسطوانية دمج وحدات معالجة مسبقة باستخدام البلازما أو اللهب لتعديل الكيمياء السطحية مباشرةً قبل الطباعة. وهذا ليس ترقية اختيارية في كثير من الحالات؛ بل هو الفارق بين طباعة تجتاز اختبار الخدش وبين طباعة تفشل خلال ساعات قليلة.
أما الزجاج فيطرح مجموعة مختلفة من المتغيرات. فهو غير مساميٍ وغير نشط كيميائيًّا، ما يعني أن التصاق الحبر يعتمد تمامًا على عملية التصلب. ويُكوِّن حبر الأشعة فوق البنفسجية القابل للتصلب المُصمَّم خصيصًا للزجاج رابطة ميكانيكية عبر تفاعلات الارتباط المتشابك التي تُحفَّز بواسطة التعرُّض للأشعة فوق البنفسجية. ويجب أن يوفِّر نظام التصلب الخاص بالطابعة الأسطوانية جرعةً ثابتةً من الأشعة فوق البنفسجية عبر السطح المنحني بالكامل — وهي مهمةٌ تتطلَّب وضع المصابيح والمرايا بدقةٍ بالغة.
الحاويات المعدنية، مثل الزجاجات الألومنيومية أو الأكواب القصديرية، تقع في مكان ما بين هذه الفئات. وهي توصّل الحرارة، مما يؤثر على ديناميكيات التصلّب، وقد تكون مغطاة بطباقات واقية تتفاعل مع تركيب الحبر الكيميائي. ويسمح طابعة الحبر النفاثة الأسطوانية المصممة جيدًا بتعديل المعايير لاستيعاب هذه السلوكيات الخاصة بكل مادة دون الحاجة إلى تغييرات في الأجهزة. .
حجة الكفاءة التي تتخطى السرعة
غالبًا ما يسأل مدراء الإنتاج أولًا عن معدل الإنتاج. لكن المكسب الحقيقي في الكفاءة الناتج عن استخدام طابعة الحبر النفاثة الأسطوانية لا يتعلق بعدد القطع التي يمكنها معالجتها في الدقيقة. بل يكمن هذا المكسب في القضاء على التكاليف غير المباشرة المرتبطة بطرق التزيين التقليدية.
يتطلب الطباعة بالشاشة على الأجسام الأسطوانية ما يلي:
شاشة منفصلة لكل لون في التصميم
وقت إعداد المحاذاة الذي قد يستغرق ساعات
تنظيف الشاشات وتخزينها بين التشغيلات
كميات طلب حدّية أدنى تجعل الدفعات الصغيرة غير اقتصادية
طابعة نافثة للحبر أسطوانية تتجاوز كل هذه القيود. وتتم تغييرات التصميم رقميًّا — ما عليك سوى تحميل ملف جديد، ثم تطبع القطعة التالية بالتصميم الجديد. ولا توجد قوالب لتغييرها، ولا شاشات لغسلها، ولا هدر في مرحلة الإعداد. وللمنشأة التي تُشغِّل عدة تنوعات من المنتجات في وردية واحدة، فإن هذه المرونة تُرْتَجِعُ مباشرةً في خفض وقت التوقف غير المخطط له وزيادة الإنتاج الفعّال.
وأبلغ مصنعٌ مقاولٌ أن التحوُّل من الطباعة بالوسادة إلى الطباعة النافثة الأسطوانية لخط أكواب ترويجية قلَّص زمن تغيير المهمة من نحو ٤٥ دقيقة إلى أقل من ٥ دقائق. وهذا ليس تحسُّنًا في السرعة بالمعنى التقليدي — بل هو تحسُّن في سير العمل يتراكم مع كل تغيير لمهمة.
| وجه | الطرق التقليدية (الطباعة بالوسادة/الشاشة) | طابعة نافثة للحبر أسطوانية |
|---|---|---|
| وقت الإعداد لكل مهمة | 30–60 دقيقة | أقل من ٥ دقائق |
| تكلفة تغيير التصميم | يتطلَّب شاشةً أو قالبًا جديدًا | ملف رقمي فقط |
| حدٌّ أقصى لعدد الألوان | لون واحد لكل شاشة | ألوان كاملة في عملية طباعة واحدة |
| الحد الأدنى المجدٍ لكمية التشغيل | يُشترط حد أدنى مرتفع لكمية الطلب | اقتصادي عند الكميات المنخفضة |
| التكيف مع السطح | محدود بالأشكال المحددة فقط | يتعامل مع الأقطار المتغيرة |
النقاط التي يفشل فيها طابعو الحبر الدوراني (ولماذا تهم هذه النقاط)
لا توجد قطعة معدات مثالية لكل تطبيق، ولطابعو الحبر الدوراني قيودٌ خاصة بهم. فمثلًا، لا يُعد الخيار الأمثل لخطوط الإنتاج عالية السرعة جدًّا والخاصة بمنتج واحد فقط (SKU)، حيث تُوزَّع تكلفة إعداد طباعة الشاشة على ملايين الوحدات. كما أنه ليس مناسبًا للأسطح التي تتطلب طبقات حبر سميكة جدًّا لتحقيق تأثيرات لمسية، رغم أن بعض الأنظمة تستطيع إنشاء طبعات متعددة الطبقات عبر عدة عمليات طباعة.
تكلفة رأس المال أعلى من طابعة النقل البسيطة، ومدة التعلُّم للمشغلين أطول. وتكاليف تركيبات الحبر المُجفَّف بالأشعة فوق البنفسجية أعلى من حبر المذيبات التقليدي، كما تتطلّب رؤوس الطباعة صيانة دورية لمنع انسداد الفوهات. هذه اعتبارات حقيقية يجب أخذها في الحسبان عند اتخاذ أي قرار شراء.
مع ذلك، بالنسبة للعمليات التي تُشغِّل خطوط منتجات متنوِّعة أو تُجري تحديثات متكرِّرة للتصاميم أو تنتج دفعات صغيرة إلى متوسِّطة الحجم، فإن مزايا طابعة النفاثة الأسطوانية تفوق سلبياتها بكثير. كما أن القدرة على طباعة بيانات متغيِّرة — مثل رموز الدُّفعات أو رموز الاستجابة السريعة (QR) أو الترقيم التسلسلي — على العبوات الأسطوانية تمثِّل قدرةً إضافيةً لا يمكن للطرق التقليدية مطابقتها من حيث الجدوى الاقتصادية.
مثال عملي من أرض الواقع
كانت شركة متخصِّصة في المشروبات بالمنطقة الشمالية الغربية للمحيط الهادئ تستخدم أغطية انكماشية مطبوعة مسبقاً لخطها من مشروبات الصودا الحرفيَّة. وكانت هذه الأغطية فعَّالة، لكن إدارة المخزون كانت كابوساً — إذ كان كل نكهة تتطلَّب مخزوناً خاصاً بها من الأغطية، كما أن الكميات الدنيا المطلوبة من مورِّد الأغطية أجبرت الشركة على الاحتفاظ بمخزون يكفي لعدة أشهر. وكان المستودع مليئاً بالأغطية المطبوعة التي قد تُباع أو لا تُباع قبل إدخال التغيير الموسمي التالي على الملصقات.
قامت الشركة بتثبيت طابعة نافثة للحبر أسطوانية وانتقلت إلى استخدام زجاجات فارغة غير مطبوعة. والآن، تُطبع الملصقات حسب الطلب أثناء مرور الزجاجات عبر خط التعبئة. ويتم تخزين الرسومات الخاصة بكل نكهة رقميًّا، وتُستدعى عند الحاجة. أما المساحة المخصصة في المستودع سابقًا لمخزون الأكمام فقد أصبحت تُستخدم الآن لتخزين الزجاجات الخام — وهي منتج واحد (SKU) يخدم جميع النكهات. ولم تؤدِّ هذه التغييرات إلى زيادة سرعة الخط، لكنها غيَّرت جذريًّا الجدوى الاقتصادية للعملية من خلال خفض تكاليف امتلاك المخزون وإلغاء مخزون الأكمام المنتهية الصلاحية.
لماذا يعود اختيار المعدات إلى الشريك المناسب
تعتمد فعالية الطابعة النافثة للحبر الأسطوانية ليس فقط على العتاد الصلب، بل أيضًا على دمج النظام بأكمله — أي المعالجة الأولية، والطباعة، والتصلب، ومناولة المواد. تِكنولوجيا نُوفا لِلطَباعَة بِالرَشّ ابنَت شركته نهجها حول هذا التفكير على مستوى الأنظمة، وتوفر تشكيلاتٍ تلبّي المتطلبات المحددة لتزيين الزجاجات والأكواب دون إجبار العملاء على حلولٍ واحدة تناسب الجميع. ويتعاون فريق هندسة الشركة مع بيئات الإنتاج لمواءمة قدرات الطابعات مع متطلبات الإنتاج الفعلية والجودة، وهذه الميزة تصبح واضحةً عندما تعمل الآلة في خط التصنيع بدلًا من أن تكون معروضة في الصالون.
جدول المحتويات
- التحدي المتعلق بالسطوح المنحنية الذي لا تستطيع الطابعات القياسية حله
- ما الذي تفعله طابعة النفاثة الحبرية الأسطوانية بشكل مختلف تحت الغطاء
- تنوّع المواد: من الزجاج إلى البلاستيك إلى المعدن
- حجة الكفاءة التي تتخطى السرعة
- النقاط التي يفشل فيها طابعو الحبر الدوراني (ولماذا تهم هذه النقاط)
- مثال عملي من أرض الواقع
- لماذا يعود اختيار المعدات إلى الشريك المناسب